 Slaan oor na inhoud


'n Koper in die Filippyne het my eenkeer gevra: "Hoe weet ek jou kluise is gebou om te hou, nie net geverf om mooi te lyk nie?" Dis 'n billike vraag. Die antwoord is nie in die brosjure nie – dis op die fabrieksvloer. So hier is presies wat gebeur tussen 'n spoel koudgewalste staal en 'n voltooide kluis wat gereed is om op 'n houer te laai.
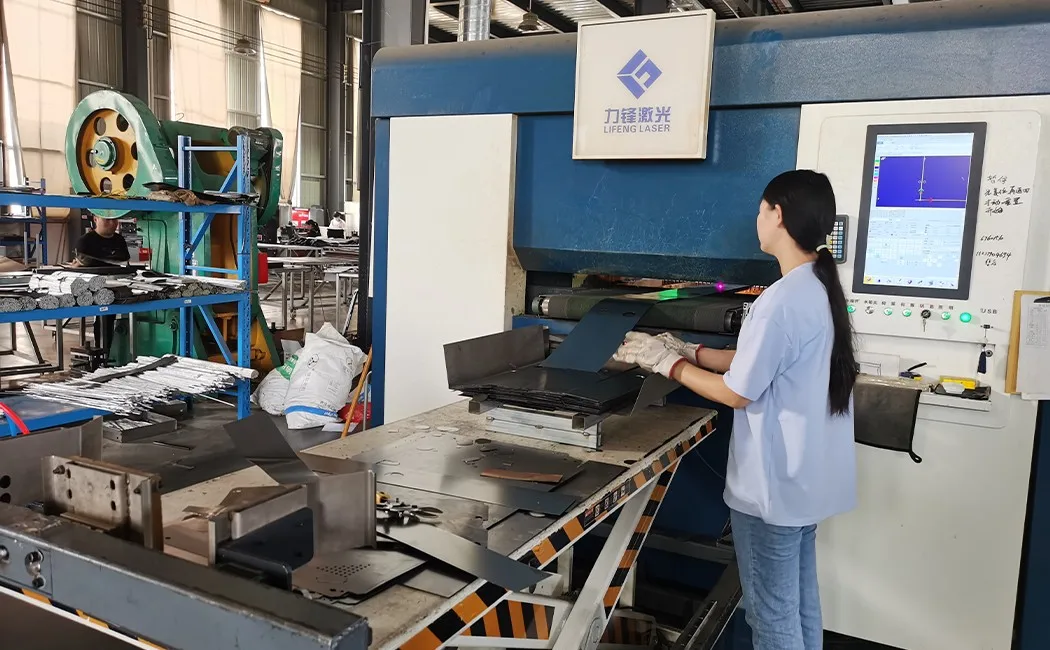
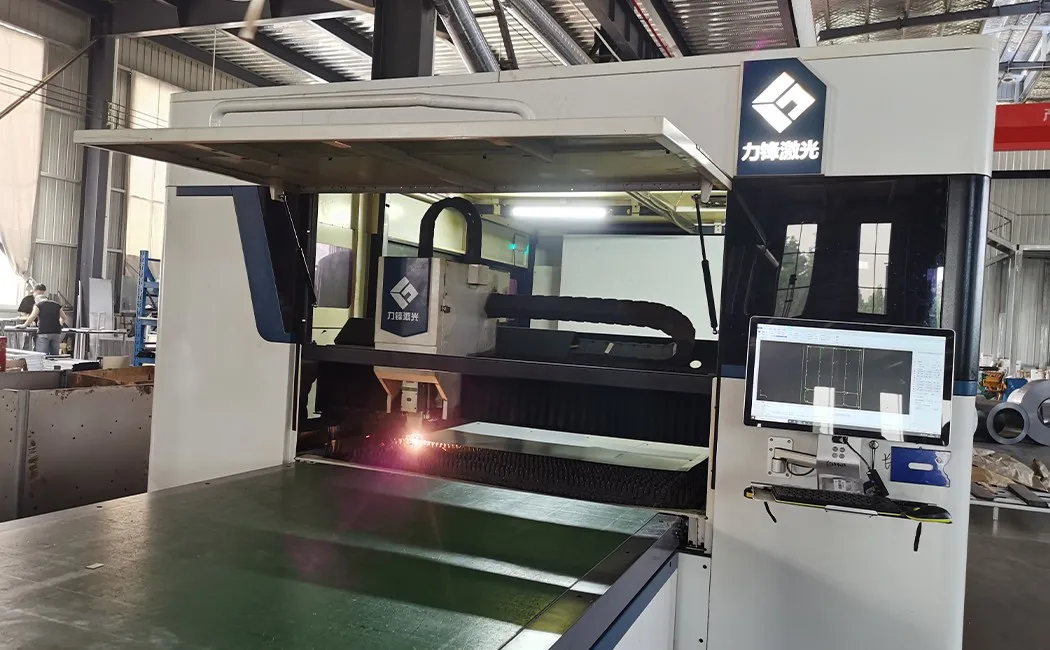
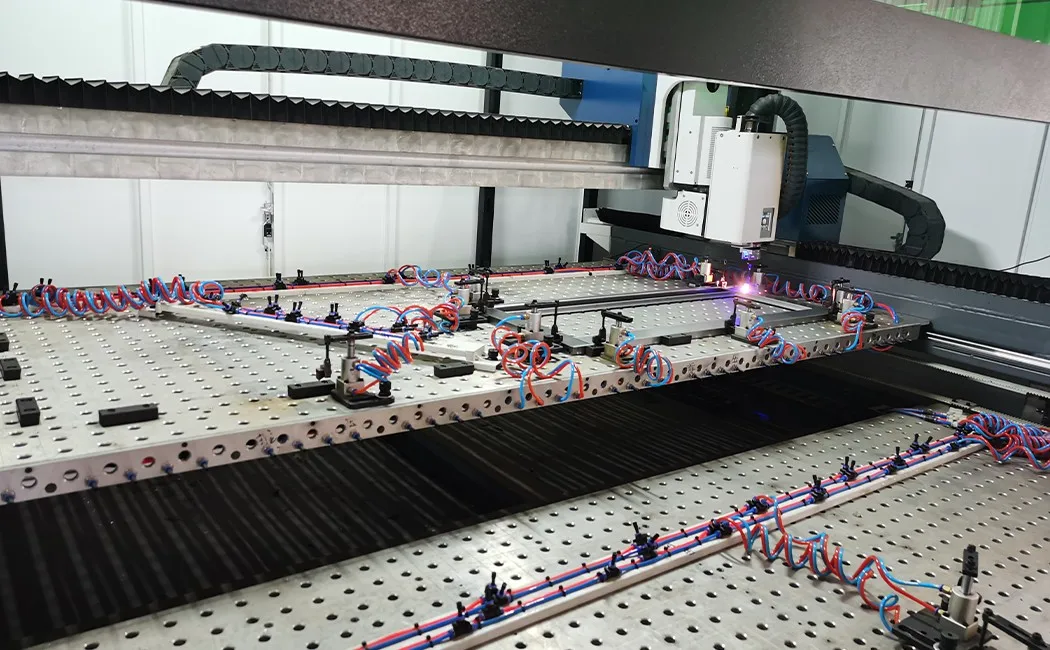
Stap 1: Lasersny — Waar elke paneel begin
Die rou materiaal is koudgewalste staalplaat, tipies 0.5–0.8 mm dik vir standaard kantoor- en skoolkluise, tot 1.0 mm vir swaar toepassings. (Nie seker watter dikte jou projek benodig nie? Ons gids vir staalkluisgroottes en -afmetings karteer die volle 0.4–1.0 mm-band na werklike gebruiksgevalle.) Spoele word op die lasersnyer se voertafel afgerol. 'n Veselaserkop – gelei deur die onderdeelprogram wat by die operateur se CNC-konsole gelaai is – spoor elke paneelomtrek, uitsnyding en gleuf teen snelhede wat met die hand of ouer plasmametodes onmoontlik sou wees. Presisie maak hier saak, want 'n paneel wat 0.5 mm uit die vierkant is, sal nie gelyk by die deur sluit nie. Die vesellaser sny skoon rande met minimale hittevervorming, sodat die stroomaf-buigpers panele kry wat werklik plat en dimensioneel konsekwent is – eenheid 1 en eenheid 500 is dieselfde.
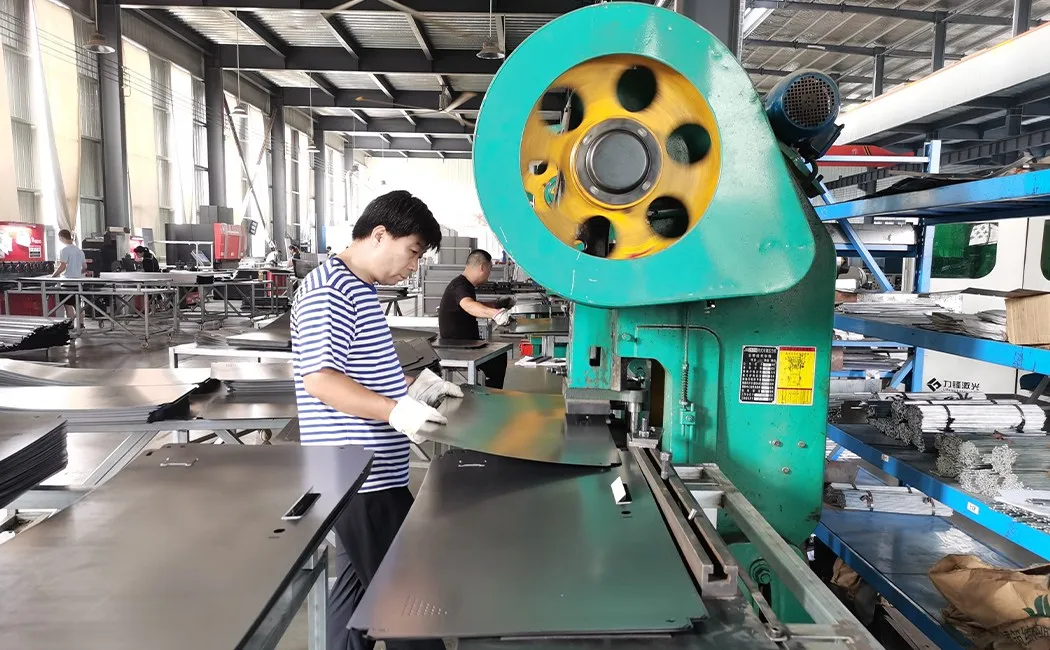
Stap 2: CNC-ponswerk — Gate wat nie 'n nagedagte is nie
Varsgesnyde panele beweeg na die CNC-rewolwerponspers. Dit is waar ventilasiegleuwe, skarniermonteringsgate, slotloopuitsparings en hangstanghakies alles in 'n enkele outomatiese pas gedruk word. Skoolprojekte is waar ponskonsekwentheid die vinnigste wys - ons skoolkluisvervaardigersgids verduidelik wat 'n behoorlike spesifikasieblad moet bewys voordat jy bestel. Ouer fabrieke boor dit met die hand - inkonsekwente posisies beteken skarniere wat vassteek, slotte wat vassit en rakpenne wat skeef sit. Op 'n CNC-ponslyn is die gereedskapposisies deel van dieselfde digitale lêer as die lasersny. Niks word met die hand gemeet nie. Die gevolg is dat wanneer jy 'n skarnier in posisie A op die deurpaneel en posisie A op die karkaspaneel vasbout, hulle in lyn kom omdat beide gate vanaf dieselfde koördinate gepons is - nie omdat iemand gelukkig was nie.
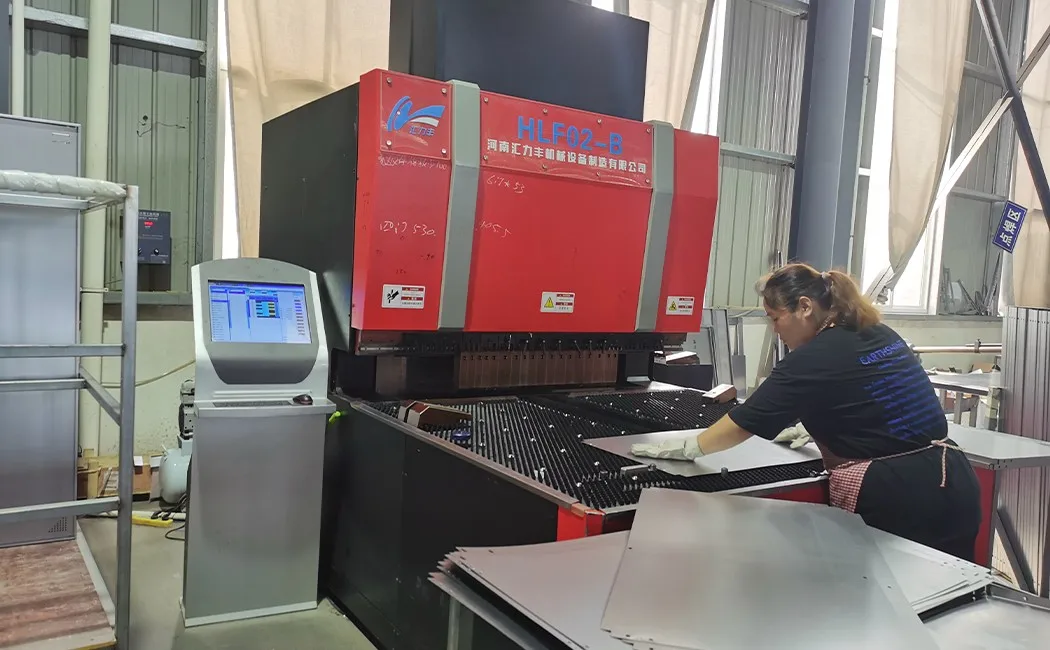
Stap 3: Drukrembuiging — Verander plat plaat in struktuur
'n Plat paneel het amper geen strukturele styfheid nie. Buiging verander dit. Die kantpers vou elke paneel se rande in presies hoekige flense - tipies 90°-terugkeer op sypanele, en 'n saamgestelde profiel op deurpanele wat die deursponning en verstewiger in een slag vorm. Hierdie voue doen twee dinge: hulle skep die geometrie wat panele by montering aanmekaar sluit, en hulle verhoog die paneel se weerstand teen buiging dramaties. 'n Plat plaat van 0.6 mm buig maklik in jou hande; dieselfde plaat met twee 90°-flense word werklik styf. Daarom bepaal staal se sluitdikte (dikte) en vouprofiel saam werklike sterkte - nie alleen rou dikte nie.
Stap 4: Sweiswerk — Permanente verbindings waar dit tel
Nie elke las in 'n kluis hoef gesweis te word nie. Op KD (klop-af) modelle verbind die karkaspanele tydens montering via vooraf geïnstalleerde skroefdraadmoere - geen sweiswerk deur die eindgebruiker nodig nie. (As jy die twee strukture vir jou projek weeg, dek ons KD vs gesweisde vergelyking sterkte, versendingskoste en terreintoestande langs mekaar.) Maar sommige strukturele punte - die skarnierversterkingsplate, die sluitstanggeleidingshakies, die interne rakstutte op gesweisde karkasmodelle - word MIG-gesweis in die fabriek. MIG (Metaal Inerte Gas) sweiswerk produseer 'n deurlopende kraal wat ouermetaal en vuldraad in een stuk saamsmelt. As dit korrek gedoen word, is die sweissone ten minste so sterk soos die omliggende staal. Ons sweisers werk volgens 'n naatlengte en penetrasiespesifikasie, en sweislasse word visueel geïnspekteer voordat panele na die oppervlakbehandelingslyn beweeg.
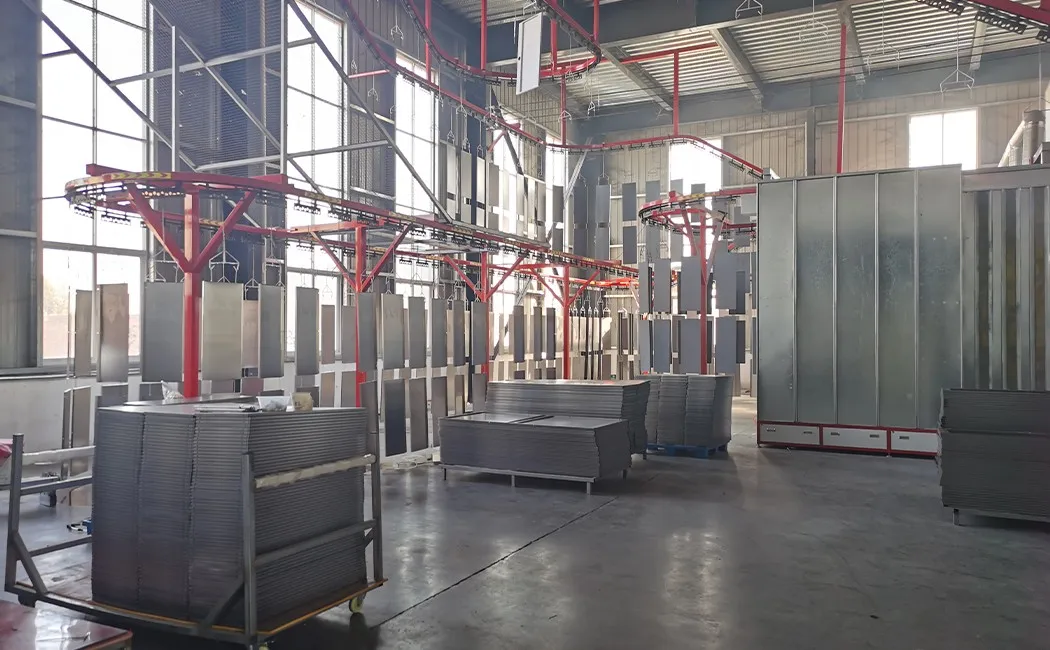
Stap 5: Oppervlakbehandeling en poeierbedekking — Die afwerking wat beskerm
Voordat poeier die paneel tref, gaan die staal deur 'n meerstadium-voorbehandelingslyn: olieverwydering, roeskoonmaak, sinkfosfatering en passivering. Slaan enige van hierdie stappe oor en die poeierlaag sal uiteindelik borrel en afskilfer – nie van buite na binne nie, maar van die staaloppervlak na buite. Na voorbehandeling word panele aan die oorhoofse vervoerbandlyn gehang, na die spuithok geskuif en elektrostaties bedek: die poeier kry 'n elektriese lading en die geaarde panele trek dit eenvormig aan – insluitend in uitsparings en om draaie wat 'n verfgeweer sou mis. Dan dra die gelaaide vervoerband panele deur die uithardingsoond. Die hitte smelt en verbind die poeierdeeltjies in 'n deurlopende, harde film. Die standaardresultaat is 'n afwerking wat meer as 500 uur se soutbespuitingstoetsing slaag. Kleur is 'n RAL- of pasgemaakte kleur – liggrys, beige, wit of enige kleur wat die koper spesifiseer – wat van dieselfde bondel aangewend word om die hele bestelling konsekwent te hou. Die laag wat hierdie lyn aanwend, is dieselfde een wat jou skoonmaakroetine op die perseel beskerm – ons gids oor hoe om metaalkantoormeubels te onderhou, dek die sorgkant.
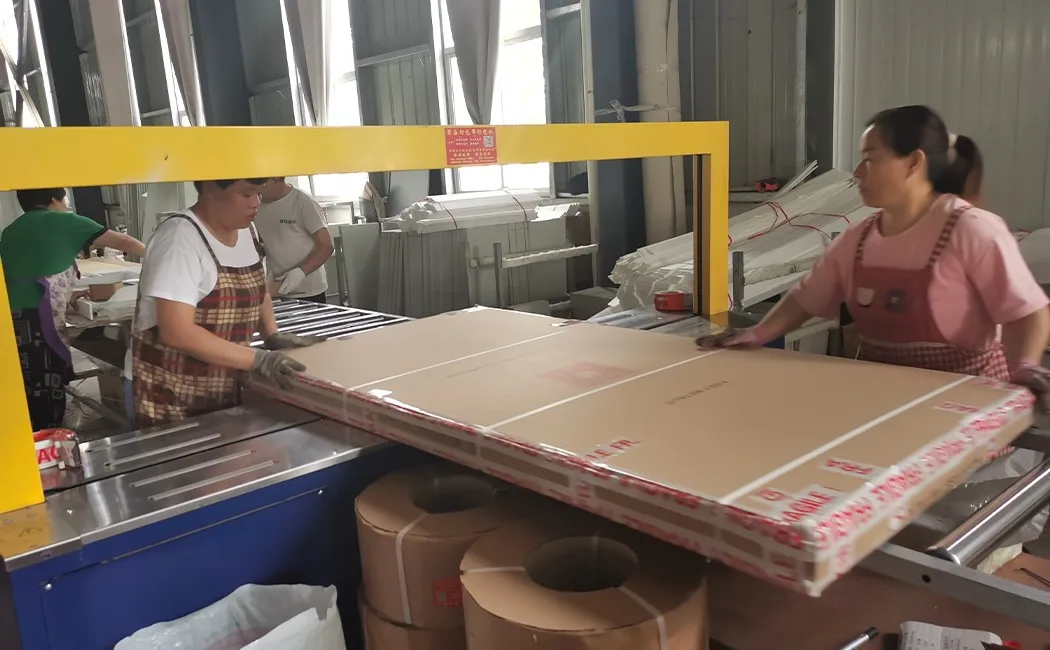
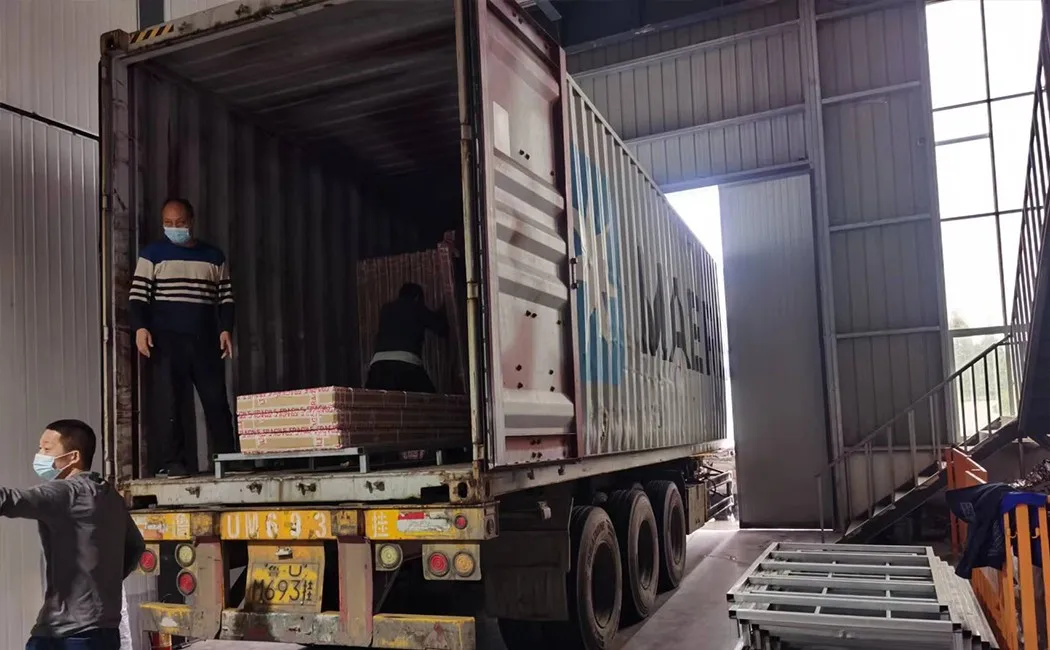
Stap 6: Platpakverpakking en Houerlaai
Hier is waar KD-ontwerp vir die koper vrugte afwerp. In plaas daarvan om 'n volledig gemonteerde kluis – wat meestal uit lug bestaan – te verskeep, word elke eenheid in individuele panele opgebreek, in pêrelkatoen-beskermende skuim toegedraai en plat in 'n karton verpak met alle hardeware (boute, moere, skarniere, slot, sleutels) in 'n geëtiketteerde sak binne. Dieselfde vragberekening geld vir ons hele KD-reeks – ons kommersiële stapelbed-afmetingsgids wys hoe neerklapbeddens plat verpak word om identiese redes. Plat kartonne stapel op palette of direk op die houervloer in stywe, stabiele kolomme. Die laaipatroon word tydens die kwotasiestadium beplan – dit is deel van ons werk, nie 'n nagedagte nie. Die verskil teenoor die versending van gemonteerde kluise is beduidend: platpak pas aansienlik meer eenhede per houer, wat die gelandkoste per stuk direk vir die koper verminder. Daardie besparing oorskry dikwels die tydkoste van montering op die perseel, wat 10-20 minute per eenheid neem met basiese handgereedskap.
Die Volledige Proses in 'n Oogopslag
| Stadium | Toerusting / Metode | Sleutelkwaliteitskontrole |
|---|---|---|
| 1. Lasersny | Vesel laser CNC | Paneelafmetings ± 0.1 mm |
| 2. CNC-ponswerk | Rewolwer pons pers | Gatposisie-akkuraatheid, braamvrye rande |
| 3. Drukrembuiging | CNC-persrem | Buighoek, flensterugkeerlengte |
| 4. Sweiswerk | MIG-sweiswerk | Naatlengte, penetrasie, visuele inspeksie |
| 5. Voorbehandeling + Poeierlaag | 5-stadium chemiese bad + elektrostatiese spuit + oonduitharding | Laagdikte (µm), adhesie dwarssnit |
| 6. Verpakking + Laai | Pêrel-katoen omslag, kartonband, houer laaiplan | Hardeware-volledigheid, kartongewig, etiket-akkuraatheid |
Wat dit beteken wanneer jy verkryging doen
Die bogenoemde proses is standaard onder ernstige staalkluisfabrieke – en skaars onder die res. Ons oorsig van die top staalkantoormeubelvervaardigers in China toon wat die twee groepe in die praktyk onderskei. Die verskille tussen 'n goeie fabriek en 'n middelmatige een kom gewoonlik neer op drie dinge:
- Staaldikte en -graad — vra vir die werklike mm-spesifikasie, nie “18 gauge” nie (’n getal wat verskillende dinge in verskillende standaarde beteken). Ons standaard is 0.5 mm vir sypanele, 0.6 mm vir deure; swaargewigmodelle gebruik 0.8–1.0 mm.
- Voorbehandeling voor poeierbedekking — ’n 5-stadium lyn (olieverwydering → roes skoonmaak → fosfaat → passiveer → spoel) is die minimum vir ’n afwerking wat hou. Minder stadiums beteken dat die laag op staal sit wat nie behoorlik voorberei is nie.
- Paneel-tot-paneel konsekwentheid — versoek 'n monster van middel-lopie, nie net die eerste stuk nie. CNC-lyne behoort identiese panele oor 'n volle bestelling te produseer; handbediende lyne dryf.
As 'n verskaffer jou nie hul staaldikte in millimeter, die aantal voorbehandelingsfases, of of hul ponspers CNC of handmatig is, kan vertel nie – is dit vrae wat die moeite werd is om te beantwoord voordat jy 'n bestelling plaas.
Algemene vrae
Watter materiaal word gebruik om staalkluise te maak?
Die meeste staalkluise word gemaak van koudgewalste staalplaat, tipies 0.4–1.0 mm dik, afhangende van die toepassing. Koudgewalste staal bied 'n gladder oppervlakafwerking en strenger dimensionele toleransies as warmgewalste staal, wat belangrik is vir skoon deurbelyning en 'n eenvormige poeierlaagafwerking.
Hoe lank neem dit om 'n staalkluis te vervaardig?
Vir 'n standaard enkeldeur- of meerdeur-staalkluis wat op 'n CNC-produksielyn vervaardig word, neem die vervaardigingsproses van plaat sny tot verpakte karton tipies 3-5 werksdae per bondel, afhangende van die bestelgrootte, poeierlaag-uithardingstyd en kwaliteitsinspeksiefases.
Wat is poeierbedekking op 'n staalkluis?
Poeierbedekking is 'n elektrostatiese droë-afwerkingsproses. Fyn poeierdeeltjies word elektrostaties gelaai en op die gegronde staalpanele gespuit, en dan in 'n oond gehard. Die resultaat is 'n harde, egalige afwerking wat baie beter bestand is teen afskilfering, skrape en roes as vloeibare verf.
Waarom word staalkluise plat verpak gestuur?
Platpak-versending (KD — knock-down) vou elke kluis in individuele panele in, wat styf in 'n karton stapel. Dit verhoog die aantal eenhede per houer aansienlik in vergelyking met die versending van voorafgemonteerde kluise, wat die vragkoste per eenheid verminder. Montering op die perseel neem tipies 10–20 minute per eenheid met basiese gereedskap.
Watter kwaliteitskontroles vind plaas tydens die produksie van staalkluise?
Belangrike kwaliteitskontrolepunte sluit in: dimensionele inspeksie van gesnyde en geponste panele, visuele en strukturele kontroles van sweisnate, laagdikte- en adhesietoetse na poeierbedekking, deurbelyning- en skarnierfunksiekontroles na montering, en 'n finale voorverpakkingsinspeksie voordat kartonne verseël word.


