 Skip to content


Filippində bir alıcı bir dəfə məndən soruşdu: “Dolablarınızın sadəcə gözəl görünmək üçün rənglənməməsi üçün deyil, uzunömürlü olması üçün hazırlandığını necə bilirəm?” Bu, ədalətli bir sualdır. Cavab broşürdə deyil — o, fabrikdədir. Beləliklə, soyuq yayılmış polad rulonla konteynerə yükləməyə hazır olan hazır dolab arasında tam olaraq nə baş verir.
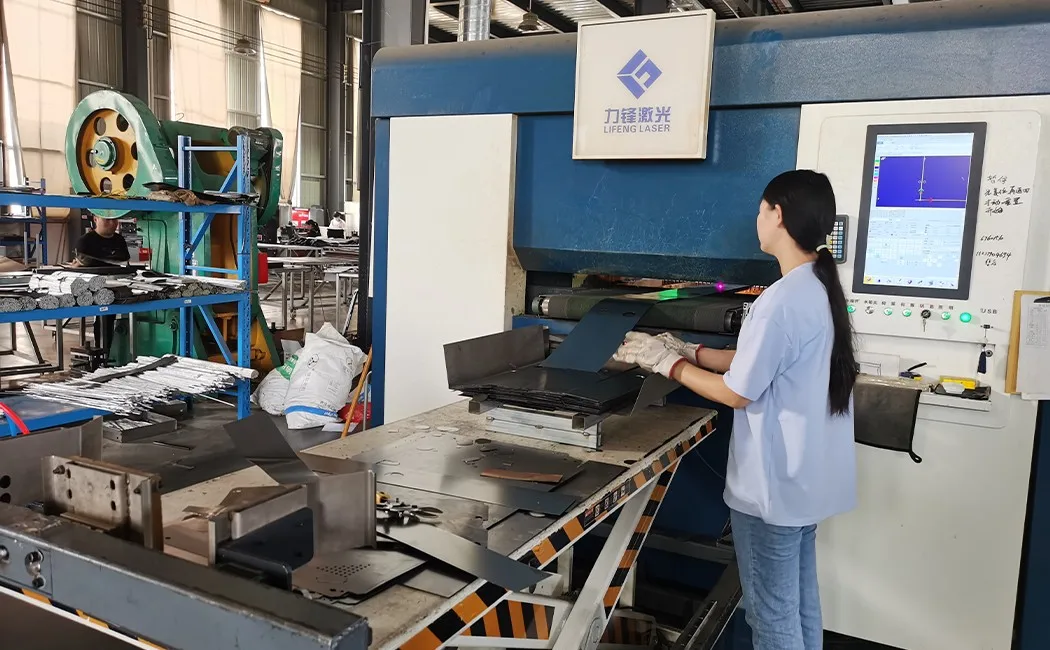
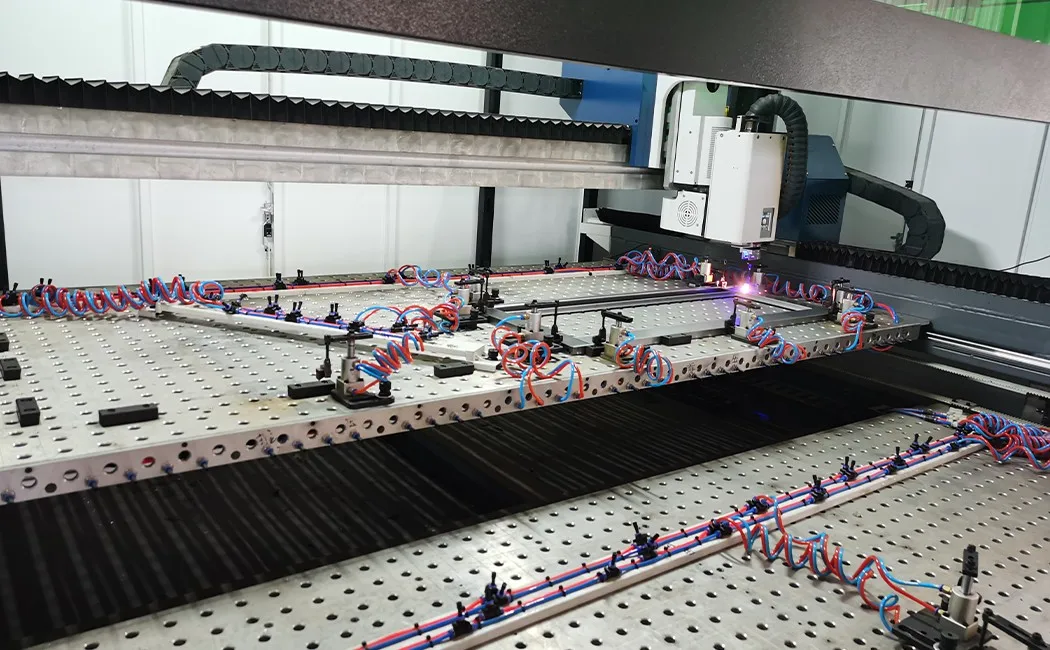
Addım 1: Lazerlə Kəsmə — Hər Panel Haradan Başlayır
Xammal soyuq yayılmış polad təbəqədir, adətən standart ofis və məktəb şkafları üçün 0.5-0.8 mm qalınlığında, ağır iş yerləri üçün isə 1.0 mm-ə qədər qalınlığında olur. (Layihənizin hansı qalınlığa ehtiyacı olduğunu bilmirsiniz? Polad şkaf ölçüləri və ölçüləri təlimatımız tam 0.4-1.0 mm zolağı real istifadə hallarına uyğunlaşdırır.) Bobinlər lazer kəsicinin qidalandırma masasına açılır. Operatorun CNC konsoluna yüklənmiş hissə proqramı tərəfindən idarə olunan lifli lazer başlığı hər panelin konturunu, kəsiyi və yuvasını əl ilə və ya köhnə plazma üsulları ilə mümkün olmayan sürətlə izləyir. Dəqiqlik burada vacibdir, çünki kvadratdan 0.5 mm kənarda olan panel qapıda eyni şəkildə bağlanmayacaq. Lifli lazer minimal istilik təhrifləri ilə təmiz kənarları kəsir, buna görə də aşağı axın əymə presi həqiqətən düz və ölçü baxımından uyğun panellər əldə edir - 1-ci bölmə və 500-cü bölmə eynidir.
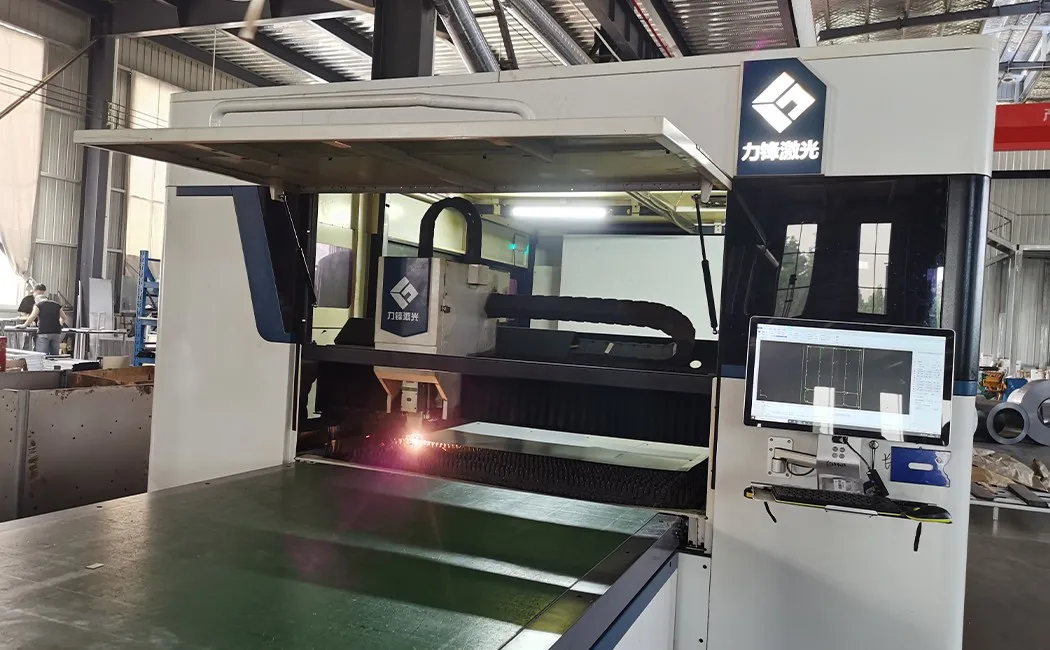
Addım 2: CNC ilə deşmə — Sonradan düşünülməmiş dəliklər
Təzə kəsilmiş panellər CNC qüllə deşici presinə köçürülür. Burada ventilyasiya yuvaları, menteşənin bərkidilməsi dəlikləri, kilid barelinin kəsikləri və asma çubuq mötərizələri tək bir avtomatlaşdırılmış keçiddə basılır. Məktəb layihələri deşicinin tutarlılığının ən tez özünü göstərdiyi yerdir — məktəb şkafı istehsalçısı təlimatımız sifariş verməzdən əvvəl düzgün spesifikasiya vərəqinin nəyi sübut etməli olduğunu izah edir. Köhnə fabriklər bunları əl ilə qazırlar — uyğunsuz mövqelər bərkidici menteşələr, yapışan kilidlər və əyri oturan rəf sancaqları deməkdir. CNC deşici xəttində alət mövqeləri lazer kəsimi ilə eyni rəqəmsal faylın bir hissəsidir. Heç bir şey əl ilə ölçülmür. Nəticə budur ki, qapı panelində A mövqeyində və karkas panelində A mövqeyində bir menteşəni bərkitdiyiniz zaman, hər iki dəlik eyni koordinatlardan deşildiyi üçün uyğunlaşırlar — kiminsə bəxti gətirdiyi üçün deyil.
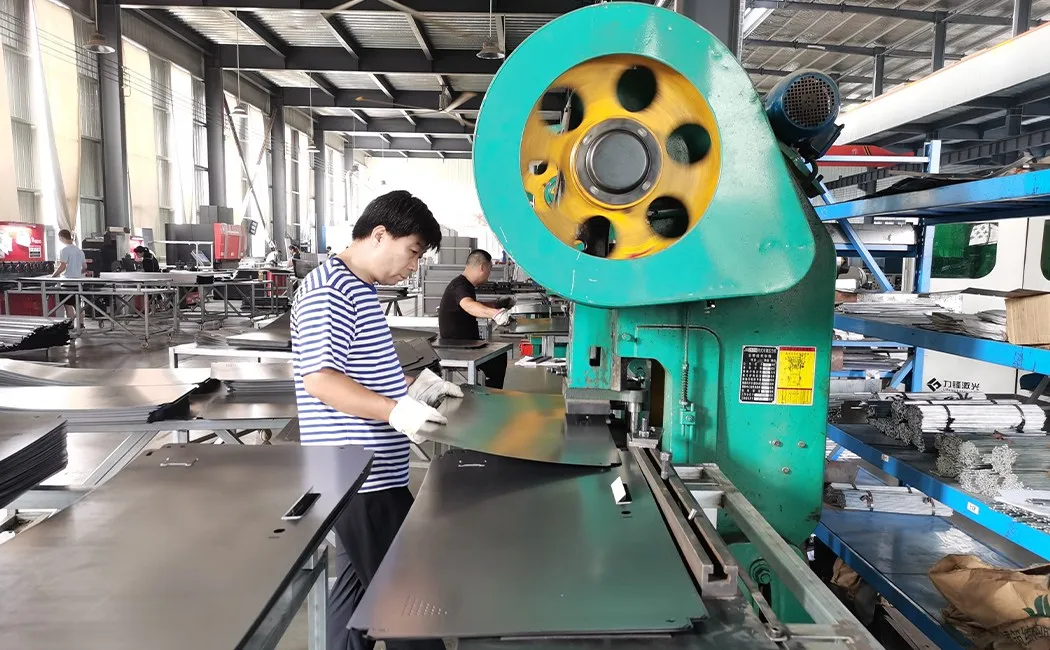
Addım 3: Press-Brake Bükülməsi — Düz təbəqənin konstruksiyaya çevrilməsi
Düz panelin demək olar ki, heç bir struktur sərtliyi yoxdur. Əyilmə bunu dəyişdirir. Press-brake hər panelin kənarlarını dəqiq bucaqlı flanşlara qatlayır - adətən yan panellərdə 90° qayıdır və qapı panellərində qapı dayağını və sərtləşdiricisini bir hərəkətlə əmələ gətirən mürəkkəb profil. Bu qatlanmalar iki şeyi edir: panelləri montaj zamanı bir-birinə bağlayan həndəsə yaradır və panelin əyilməyə qarşı müqavimətini əhəmiyyətli dərəcədə artırır. 0.6 mm-lik düz təbəqə əlinizdə asanlıqla əyilir; iki 90° flanşlı eyni təbəqə həqiqətən sərtləşir. Buna görə polad şkaf ölçüsü (qalınlığı) və qatlanma profili birlikdə real dünya möhkəmliyini müəyyən edir - təkcə xam qalınlığı deyil.
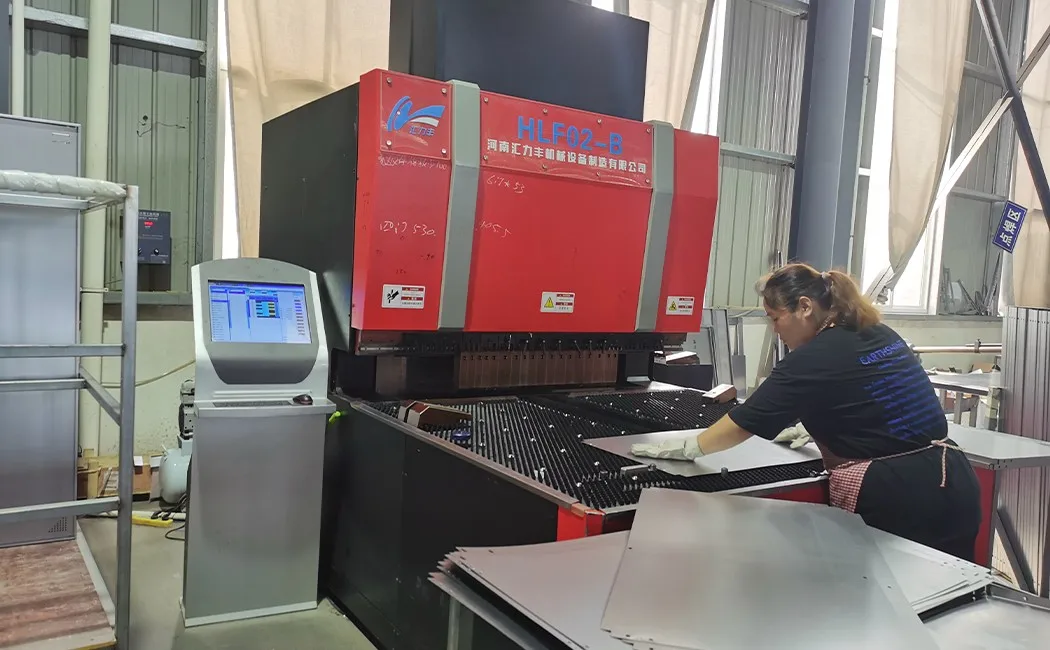
Addım 4: Qaynaq — Əhəmiyyətli olan Daimi Birləşmələr
Şkafdakı hər birləşmənin qaynaq edilməsinə ehtiyac yoxdur. KD (yıxılma) modellərində karkas panelləri montaj zamanı əvvəlcədən quraşdırılmış yivli qoz-fındıqlar vasitəsilə birləşdirilir - son istifadəçi tərəfindən qaynaq tələb olunmur. (Layihəniz üçün iki konstruksiyanı ölçürsünüzsə, KD ilə qaynaq müqayisəmiz möhkəmliyi, çatdırılma xərcini və sahə şəraitini yan-yana əhatə edir.) Lakin bəzi struktur məqamlar - menteşəli möhkəmləndirmə lövhələri, kilidləmə çubuğu istiqamətləndirici mötərizələr, qaynaqlanmış karkas modellərində daxili rəf dayaqları - fabrikdə MIG qaynağı ilə həyata keçirilir. MIG (Metal İnert Qaz) qaynağı əsas metalı və doldurucu telini bir parça halına gətirən davamlı bir muncuq istehsal edir. Düzgün aparıldıqda, qaynaq zonası ən azı ətrafdakı polad qədər möhkəmdir. Qaynaqçılarımız tikiş uzunluğu və nüfuzetmə spesifikasiyasına uyğun işləyir və panellər səth emalı xəttinə keçməzdən əvvəl qaynaqlar vizual olaraq yoxlanılır.
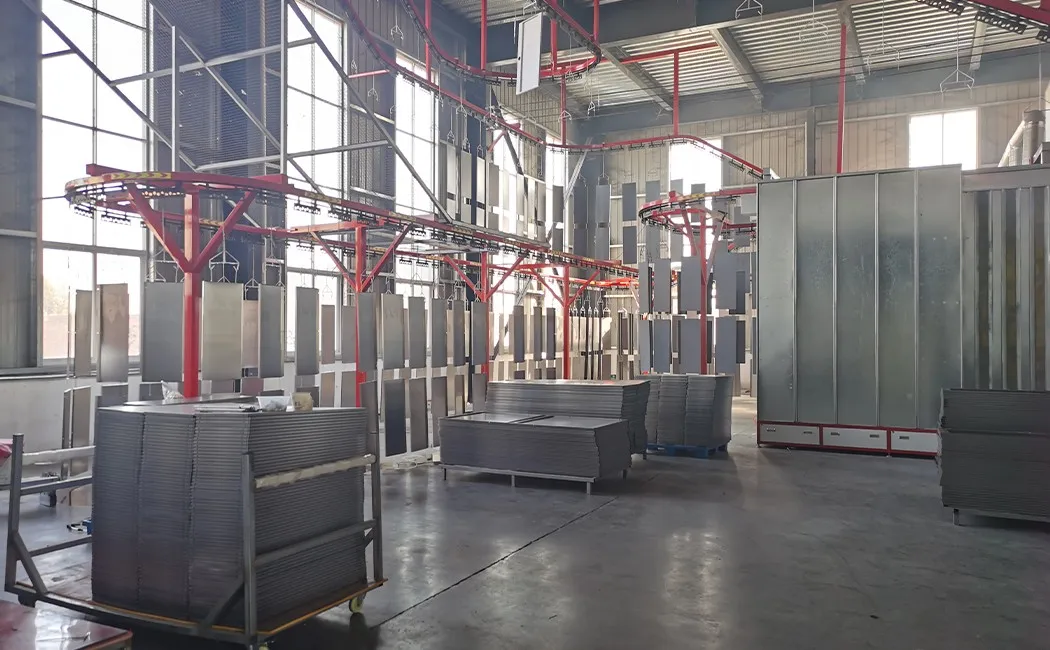
Addım 5: Səth İşlənməsi və Toz Boyası — Qoruyucu Sonluq
Toz panelə dəyməzdən əvvəl, polad çoxmərhələli ilkin təmizləmə xəttindən keçir: yağ təmizlənməsi, pas təmizlənməsi, sink fosfatlanması və passivləşdirmə. Bu addımlardan hər hansı birini atlayın və toz örtüyü nəticədə qabarcıqlanacaq və soyulacaq - xaricdən içəridən deyil, polad səthindən xaricə. İlkin təmizləmədən sonra panellər yuxarı konveyer xəttinə asılır, püskürtmə kabinəsinə yerləşdirilir və elektrostatik şəkildə örtülür: toza elektrik yükü verilir və torpaqlanmış panellər onu bərabər şəkildə - o cümlədən boya tabancasının keçə biləcəyi girintilərə və əyilmələrə çəkir. Sonra yüklənmiş konveyer panelləri bərkimə sobasından keçirir. İstilik toz hissəciklərini əridir və davamlı, sərt bir təbəqəyə çevirir. Standart nəticə 500+ saat duz spreyi sınağından keçən bir örtükdür. Rəng, bütün sifarişin ardıcıllığını qorumaq üçün eyni partiyadan tətbiq olunan RAL və ya xüsusi uyğunluqdur - açıq boz, bej, ağ və ya alıcının müəyyən etdiyi istənilən rəng. Bu xəttin tətbiq etdiyi örtük, təmizləmə prosedurunuzun yerində qoruduğu örtüklə eynidir - metal ofis mebellərinə necə qulluq etmək barədə təlimatımız qulluq tərəfini əhatə edir.
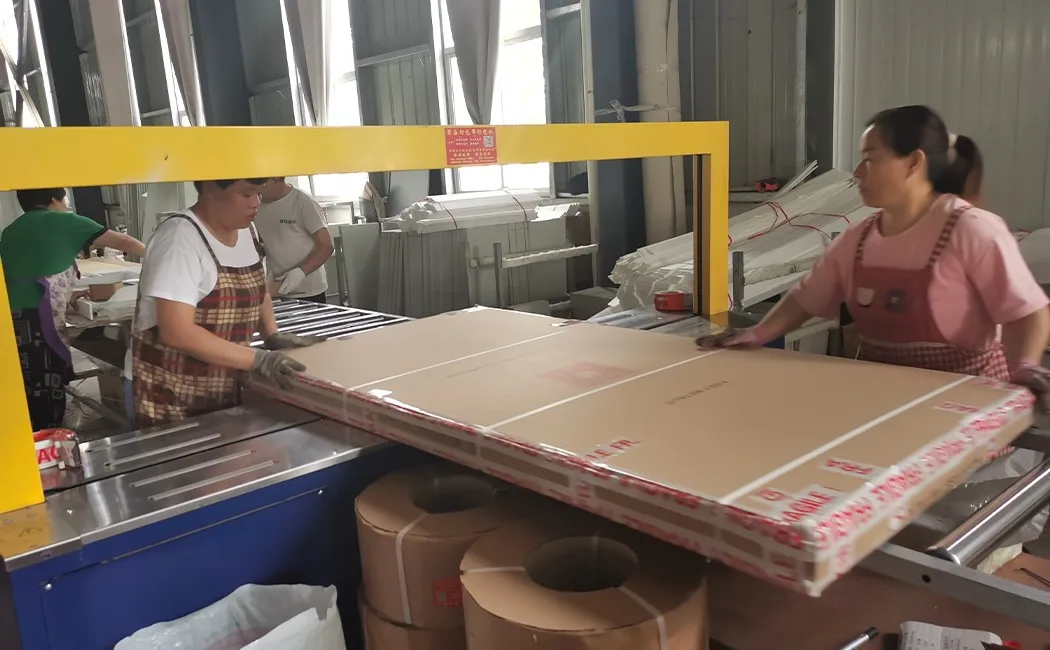
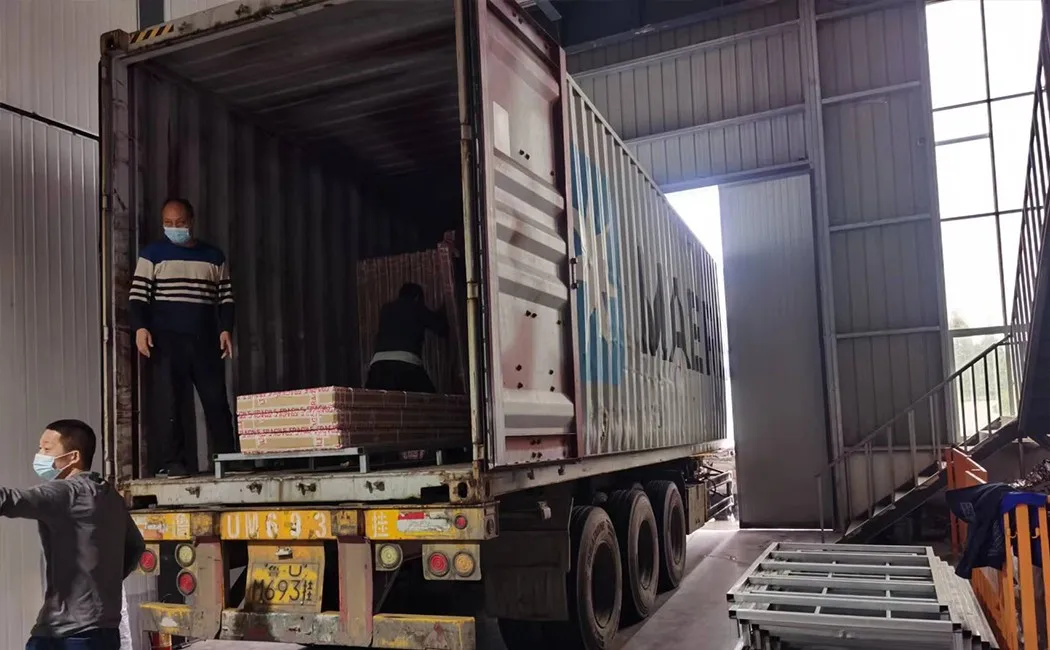
Addım 6: Düz Qablaşdırma və Konteyner Yükləmə
KD dizaynının alıcı üçün faydası budur. Tam yığılmış şkafın - əsasən havadan ibarət olan - göndərilməsi əvəzinə, hər bir bölmə ayrı-ayrı panellərə bölünür, inci-pambıq qoruyucu köpüklə bükülür və bütün avadanlıqların (boltlar, qoz-fındıqlar, menteşələr, kilid, açarlar) içərisində etiketli bir çantada olduğu kartona düz şəkildə qablaşdırılır. Eyni yük riyazi hesablamaları bütün KD çeşidimizə aiddir - kommersiya çarpayılarının ölçüləri təlimatımız sökülən çarpayıların eyni səbəblərdən necə düz şəkildə yığıldığını göstərir. Düz kartonlar paletlərdə və ya birbaşa konteyner döşəməsində sıx, sabit sütunlarda yığılır. Yükləmə sxemi qiymət təklifi mərhələsində planlaşdırılır - bu, işimizin bir hissəsidir, sonradan düşünülmüş deyil. Yığılmış şkafların göndərilməsi ilə fərq əhəmiyyətlidir: düz paket konteyner başına xeyli çox vahid yerləşdirir ki, bu da alıcı üçün bir ədədin endirilmə xərcini birbaşa azaldır. Bu qənaət çox vaxt yerində yığılmanın vaxt xərcini üstələyir, bu da əsas əl alətləri ilə vahid başına 10-20 dəqiqə çəkir.
Tam Proses Bir Baxışda
| Mərhələ | Avadanlıq / Metod | Açar Keyfiyyətinin Yoxlanılması |
|---|---|---|
| 1. Lazerlə kəsmə | Lifli lazer CNC | Panelin ölçüləri ± 0.1 mm |
| 2. CNC Punching | Qüllə yumrusu presi | Deşik mövqeyinin dəqiqliyi, əyilmədən kənarlar |
| 3. Press-Brake Bükülməsi | CNC pres əyləci | Əyilmə bucağı, flanşın geri qayıtma uzunluğu |
| 4. Qaynaq | MIG qaynaq | Dikiş uzunluğu, nüfuzetmə, vizual yoxlama |
| 5. Əvvəlcədən müalicə + Toz boya | 5 mərhələli kimyəvi vanna + elektrostatik sprey + sobada bərkimə | Örtük qalınlığı (µm), yapışma çarpaz kəsik |
| 6. Qablaşdırma + Yükləmə | Mirvari-pambıq örtük, karton qayış, konteyner yükləmə planı | Avadanlıq tamlığı, qutu çəkisi, etiket dəqiqliyi |
Mənbə axtararkən bu nə deməkdir
Yuxarıdakı proses ciddi polad şkaf fabrikləri arasında standartdır və digərləri arasında nadirdir. Çindəki ən yaxşı polad ofis mebeli istehsalçılarının icmalı iki qrupu praktikada nədən fərqləndirdiyini göstərir. Yaxşı bir fabriklə orta səviyyəli fabrik arasındakı fərqlər adətən üç şeyə əsaslanır:
- Polad qalınlığı və dərəcəsi — "18 kalibr" (müxtəlif standartlarda fərqli mənaları ifadə edən rəqəm) yox, faktiki mm spesifikasiyasını soruşun. Bizim standartımız yan panellər üçün 0.5 mm, qapılar üçün 0.6 mm-dir; ağır yük daşıyan modellər 0.8–1.0 mm istifadə edir.
- Toz örtükdən əvvəl əvvəlcədən müalicə — 5 mərhələli xətt (yağ təmizlənməsi → pas təmizlənməsi → fosfat → passivat → yaxalama) davamlı bir örtük üçün minimumdur. Daha az mərhələ örtüyün düzgün hazırlanmamış polad üzərində qalması deməkdir.
- Paneldən panelə uyğunluq — yalnız ilk hissədən deyil, istehsal prosesinin ortasından nümunə tələb edin. CNC xətləri tam sifariş üzrə eyni panellər istehsal etməlidir; əl ilə idarə olunan xətlər sürüşür.
Əgər təchizatçı sizə poladın qalınlığını millimetrlə, ilkin emal mərhələlərinin sayını və ya yumruq presinin CNC, yoxsa əl ilə işlənib-işləmədiyini deyə bilmirsə, sifariş verməzdən əvvəl bunlara diqqət yetirməyə dəyər.
Tez-tez soruşulan suallar
Polad şkafların hazırlanmasında hansı materialdan istifadə olunur?
Polad şkafların əksəriyyəti soyuq yayılmış polad təbəqədən hazırlanır və adətən tətbiqindən asılı olaraq 0.4-1.0 mm qalınlığında olur. Soyuq yayılmış polad, isti yayılmış poladdan daha hamar səth örtüyü və daha sərt ölçülü toleranslar təklif edir ki, bu da qapının təmiz hizalanması və vahid toz örtüyü üçün vacibdir.
Polad şkafın istehsalı nə qədər vaxt aparır?
CNC istehsal xəttində istehsal olunan standart tək qapılı və ya çox qapılı polad şkaf üçün, təbəqə kəsməsindən qablaşdırılmış kartona qədər istehsal prosesi, sifarişin ölçüsündən, toz boyasının bərkimə müddətindən və keyfiyyət yoxlama mərhələlərindən asılı olaraq, adətən hər partiya üçün 3-5 iş günü çəkir.
Polad şkafda toz boya nədir?
Toz boya ilə boyama elektrostatik quru üsulla aparılan bir prosesdir. Xırda toz hissəcikləri elektrostatik şəkildə yüklənir və torpaqlanmış polad panellərə püskürdülür, sonra sobada bərkidilir. Nəticədə maye boyadan daha yaxşı sınmaya, cızılmaya və paslanmaya davamlı olan sərt, bərabər bir örtük əldə edilir.
Niyə polad şkaflar düz qablaşdırılmış şəkildə göndərilir?
Düz paketli (KD — sökülmə) daşınma hər bir şkafı ayrı-ayrı panellərə yığır və onlar karton qutuya sıx şəkildə yığılır. Bu, əvvəlcədən yığılmış şkaflarla müqayisədə konteynerdəki vahidlərin sayını əhəmiyyətli dərəcədə artırır və vahid başına yük daşıma xərclərini azaldır. Yerində montaj adətən əsas alətlərlə vahid başına 10-20 dəqiqə çəkir.
Polad şkaf istehsalı zamanı hansı keyfiyyət yoxlamaları aparılır?
Əsas keyfiyyət yoxlama məntəqələrinə aşağıdakılar daxildir: kəsilmiş və deşilmiş panellərin ölçülü yoxlaması, qaynaq tikişinin vizual və struktur yoxlamaları, toz boyasından sonra örtük qalınlığı və yapışma testləri, yığıldıqdan sonra qapı hizalanması və menteşənin funksiyasının yoxlanılması və qutular möhürlənməzdən əvvəl son qablaşdırma öncəsi yoxlama.


