 Přejít na obsah


Jeden kupující na Filipínách se mě jednou zeptal: „Jak poznám, že vaše skříňky jsou vyrobeny tak, aby vydržely, a ne jen natřeny, aby hezky vypadaly?“ Je to oprávněná otázka. Odpověď není v brožuře – je ve výrobě. Takže tady je přesně to, co se děje mezi svitkem za studena válcované oceli a hotovou skříňkou připravenou k naložení do kontejneru.
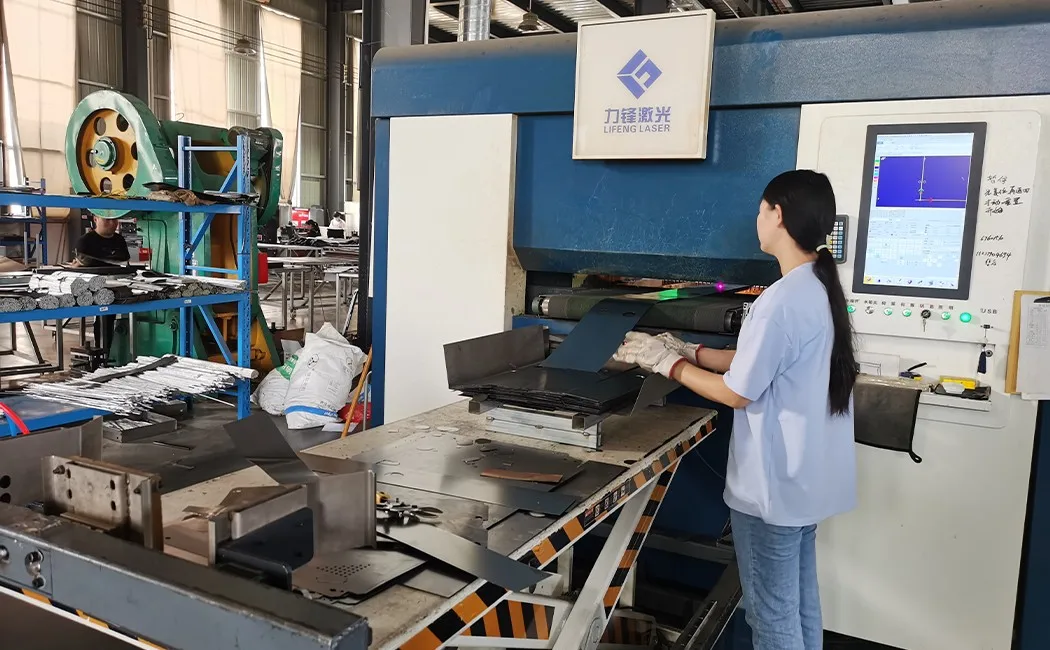
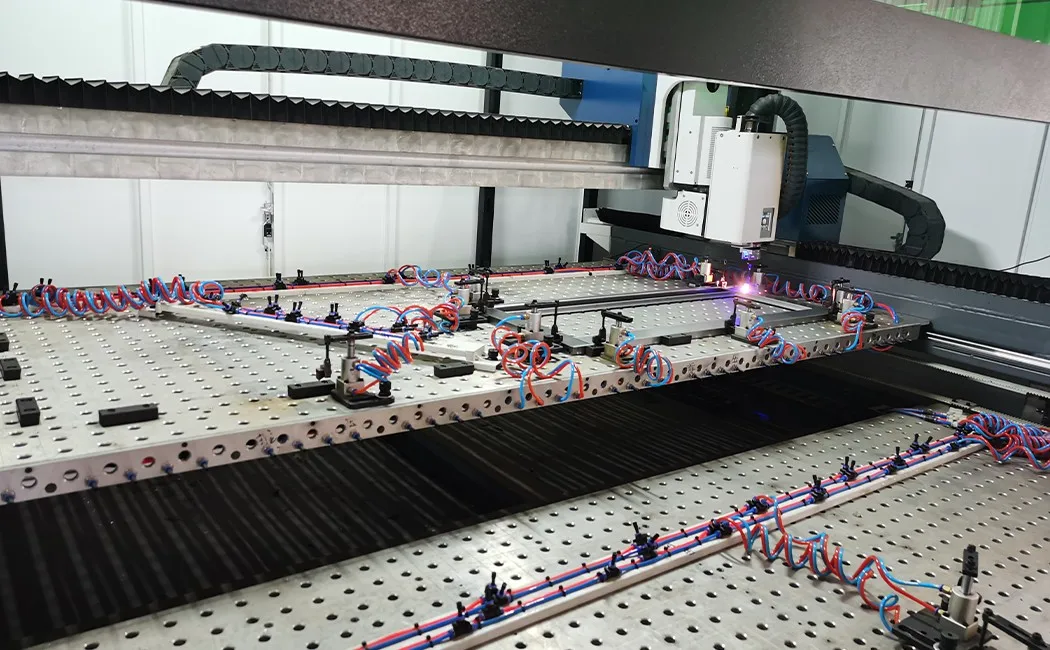
Krok 1: Řezání laserem – kde každý panel začíná
Surovinou je ocelový plech válcovaný za studena, obvykle o tloušťce 0.5–0.8 mm pro standardní kancelářské a školní skříňky, až do 1.0 mm pro náročné aplikace. (Nejste si jisti, jakou tloušťku váš projekt potřebuje? Náš průvodce velikostmi a rozměry ocelových skříněk mapuje celý pás 0.4–1.0 mm na reálné případy použití.) Svitky se odvíjejí na podávací stůl laserového řezacího stroje. Vláknová laserová hlava – vedená programem načteným na CNC konzoli obsluhy – obkresluje obrys, výřez a drážku každého panelu rychlostí, která by byla ručně nebo staršími plazmovými metodami nemožná. Zde záleží na přesnosti, protože panel, který je o 0.5 mm mimo čtverec, se u dveří nedotkne těsného prostoru. Vláknový laser řeže čisté hrany s minimální tepelnou deformací, takže následný ohýbací lis získá panely, které jsou skutečně ploché a rozměrově konzistentní – jednotka 1 a jednotka 500 jsou stejné.
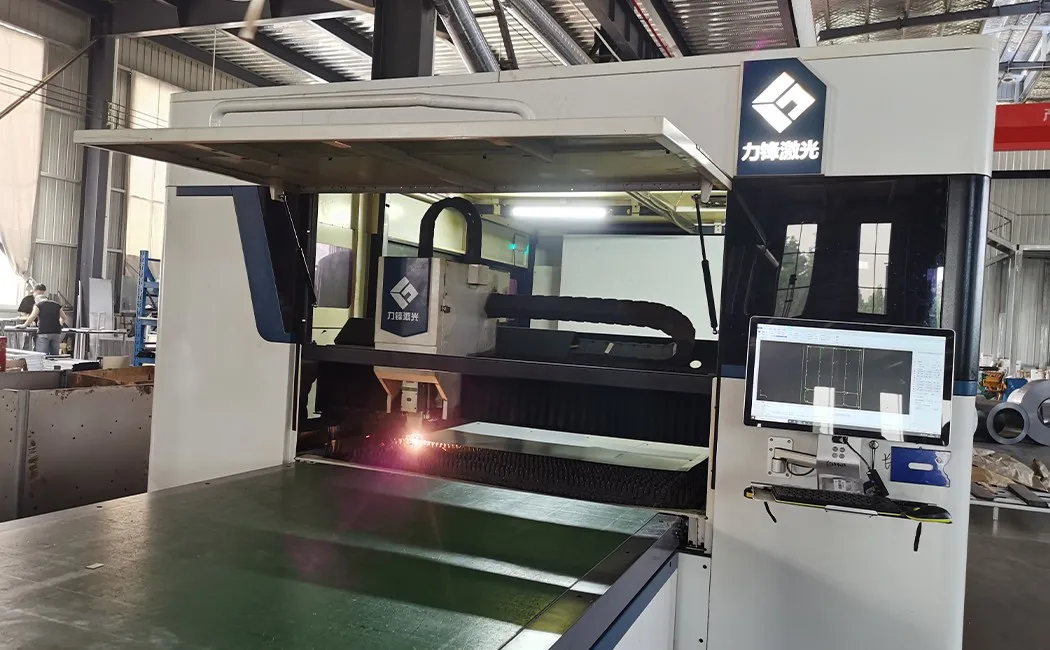
Krok 2: CNC děrování – otvory, které nejsou jen tak mimo hru
Čerstvě nařezané panely se přesouvají k CNC děrovacímu lisu s revolverovou hlavou. Zde se v jednom automatizovaném průchodu vylisují větrací štěrbiny, otvory pro upevnění pantů, výřezy pro válce zámků a konzoly závěsných tyčí. U školních projektů se konzistence děrování projeví nejrychleji – náš průvodce výrobcem školních skříněk vysvětluje, co by měl před objednáním prokázat správný specifikační list. Starší továrny tyto prvky vrtají ručně – nekonzistentní polohy znamenají panty, které se zaseknou, zámky, které se zasekávají, a čepy polic, které sedí nakřivo. Na CNC děrovací lince jsou polohy nástrojů součástí stejného digitálního souboru jako laserový řez. Nic se neměří ručně. Výsledkem je, že když přišroubujete pant do polohy A na panelu dveří a do polohy A na panelu kostry, zarovnají se, protože oba otvory byly vyraženy ze stejných souřadnic – ne proto, že by někdo měl štěstí.
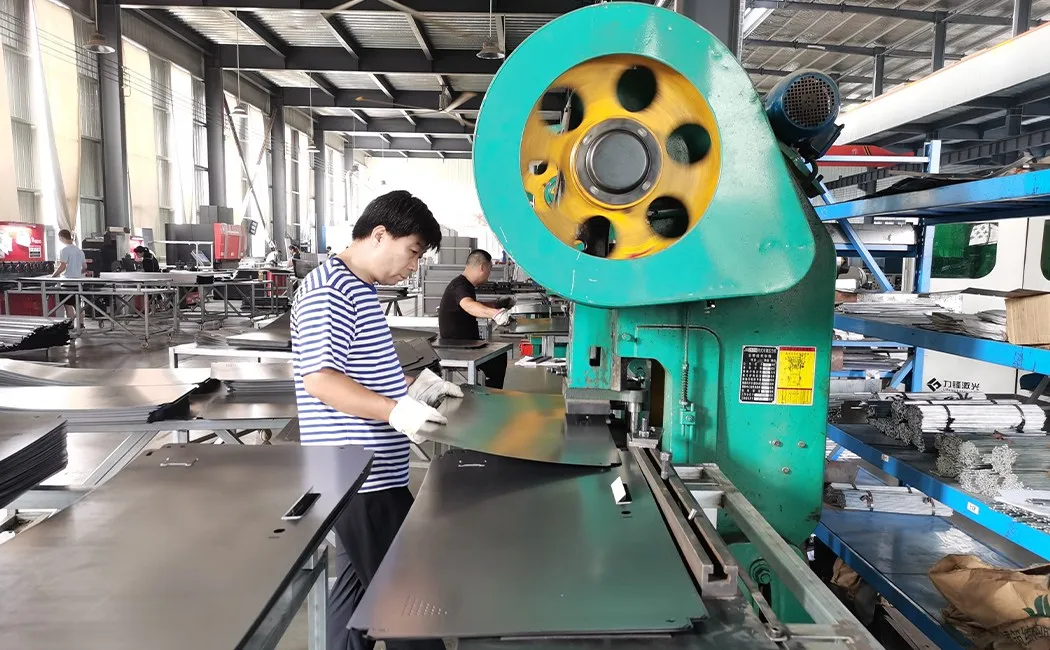
Krok 3: Ohýbání na ohraňovacím lisu – přeměna plochého plechu na konstrukci
Plochý panel nemá téměř žádnou strukturální tuhost. Ohýbání to mění. Ohraňovací lis ohýbá hrany každého panelu do přesně úhlových přírub – obvykle 90° na bočních panelech a složený profil na dveřních panelech, který jedním tahem tvoří dveřní drážku a výztuhu. Tyto ohyby dělají dvě věci: vytvářejí geometrii, která při montáži spojuje panely k sobě, a dramaticky zvyšují odolnost panelu vůči ohybu. Plochý plech o tloušťce 0.6 mm se snadno ohýbá v rukou; stejný plech se dvěma 90° přírubami se stává skutečně tuhým. Proto ocelová tloušťka (uzamykatelná tloušťka) a profil ohybu společně určují skutečnou pevnost – nikoli pouze hrubou tloušťku.
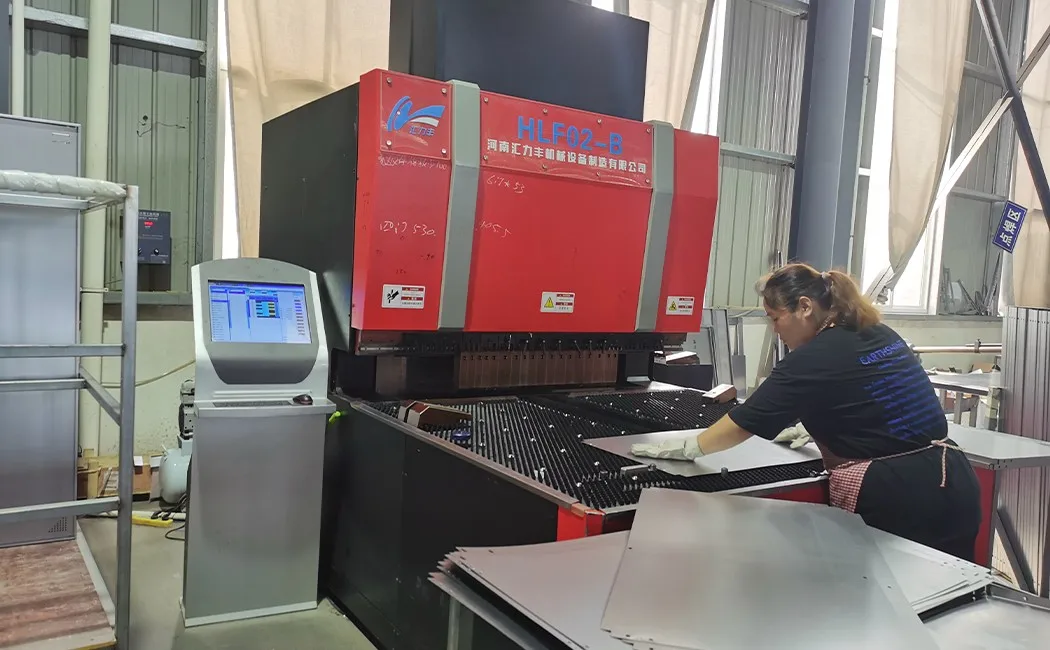
Krok 4: Svařování – trvalé spoje tam, kde na tom záleží
Ne každý spoj ve skříňce je nutné svařovat. U modelů KD (knock-down) se panely kostry při montáži spojují pomocí předinstalovaných závitových matic – koncový uživatel nevyžaduje žádné svařování. (Pokud pro svůj projekt zvažujete obě konstrukce, naše srovnání KD a svařovaných konstrukcí zahrnuje pevnost, náklady na dopravu a podmínky na místě.) Některé konstrukční body – výztužné desky pantů, vodicí konzole zámkové tyče, vnitřní podpěry polic u modelů se svařovanou kostrou – jsou však ve výrobě svařovány metodou MIG. Svařování MIG (metal inert gas) vytváří souvislou housenku, která spojuje základní kov a přídavný drát do jednoho kusu. Při správném provedení je svarová zóna přinejmenším stejně pevná jako okolní ocel. Naši svářeči pracují podle specifikace délky svarů a průvaru a svary jsou vizuálně kontrolovány, než se panely přesunou na linku pro povrchovou úpravu.
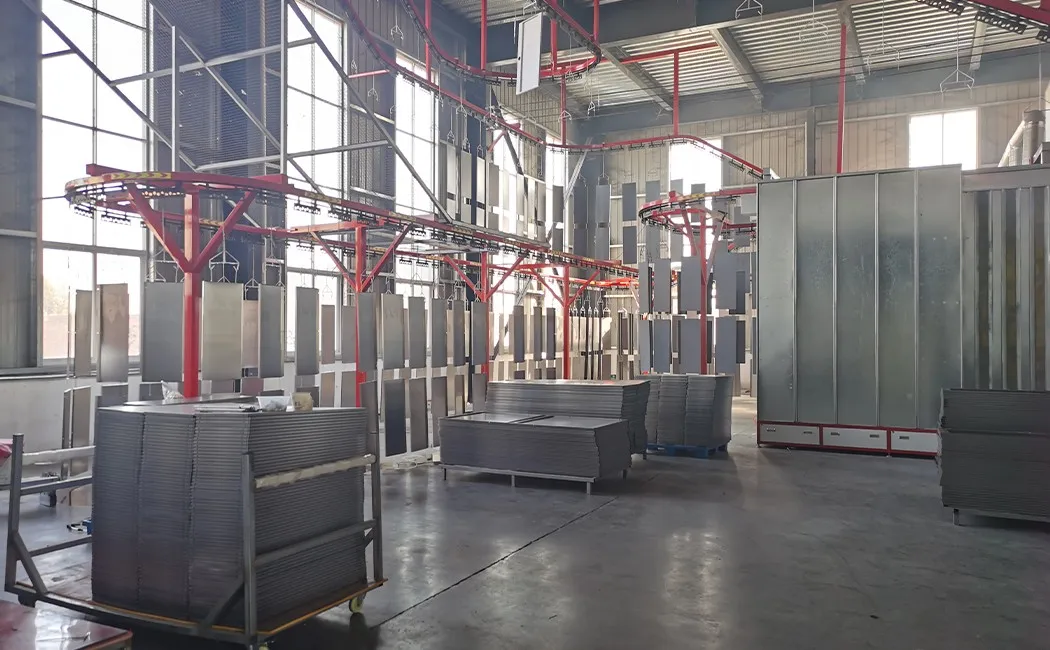
Krok 5: Povrchová úprava a práškové lakování – povrchová úprava, která chrání
Než se prášek dostane na panel, ocel prochází několikastupňovou předúpravnou linkou: odstranění oleje, čištění rzi, fosfátování zinku a pasivace. Pokud kterýkoli z těchto kroků přeskočíte, práškový nátěr se nakonec začne bublat a loupat – ne zvenku dovnitř, ale od povrchu oceli ven. Po předúpravě se panely zavěsí na nadzemní dopravník, přesunou do stříkací kabiny a elektrostaticky se nanesou nátěr: prášek dostane elektrický náboj a uzemněné panely jej rovnoměrně přitahují – a to i do prohlubní a kolem ohybů, které by stříkací pistole přehlédla. Poté naložený dopravník přenáší panely vytvrzovací pecí. Teplo roztaví a zesítí částice prášku do souvislého, tvrdého filmu. Standardním výsledkem je povrchová úprava, která projde více než 500 hodinami testování v solné mlze. Barva je dle vzorníku RAL nebo na zakázku – světle šedá, béžová, bílá nebo jakákoli barva dle specifikace kupujícího – nanáší se ze stejné šarže, aby byla zachována konzistence celé objednávky. Nátěr, který tato linka nanáší, je stejný, jaký chrání vaše čištění na místě – náš průvodce údržbou kovového kancelářského nábytku se zabývá i péčí.
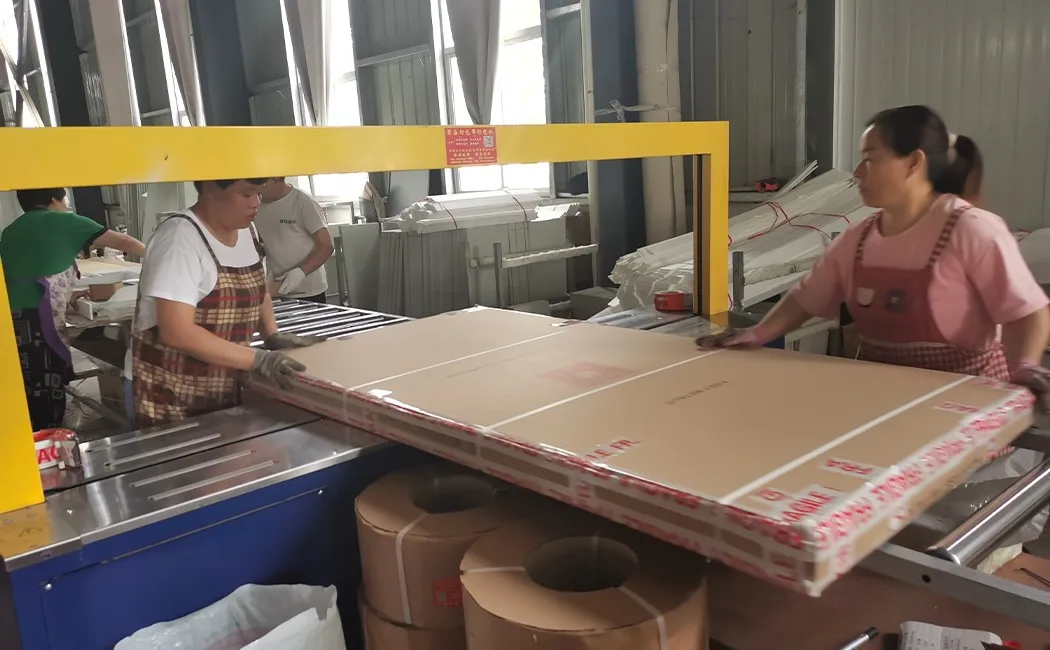
Krok 6: Balení do plochého balení a nakládání do kontejneru
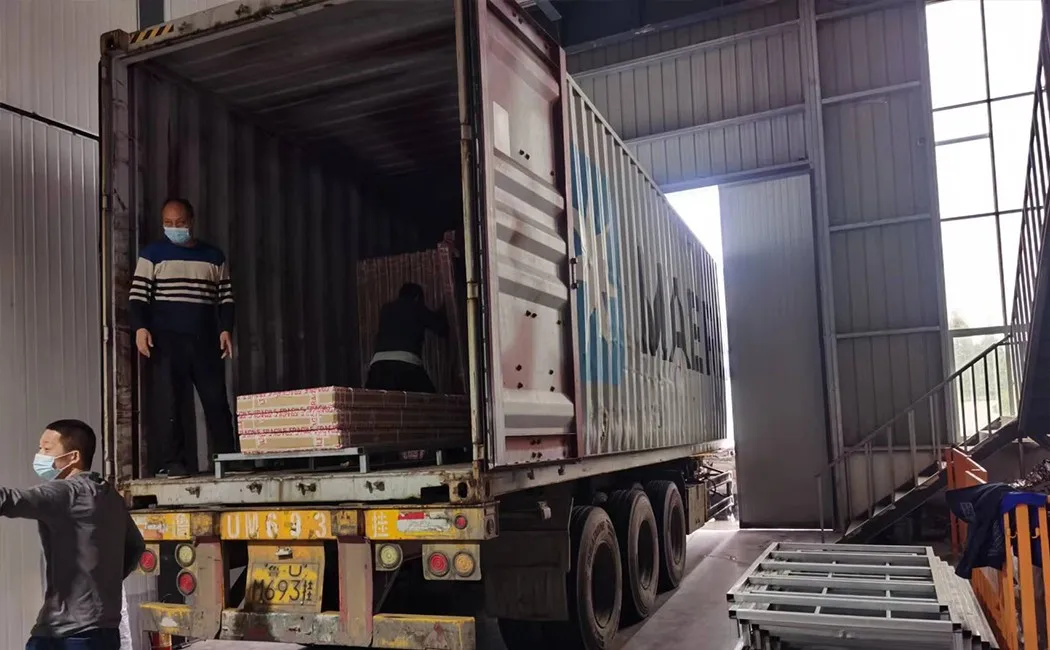
Zde se design KD vyplatí kupujícímu. Místo zasílání kompletně smontované skříňky – která je většinou tvořena vzduchem – je každá jednotka rozložena na jednotlivé panely, zabalena do ochranné pěny z perleťové bavlny a zabalena naplocho do kartonu se všemi potřebami (šrouby, matice, panty, zámek, klíče) v označeném sáčku uvnitř. Stejná matematika přepravy platí pro celou naši řadu KD – náš průvodce rozměry komerčních paland ukazuje, jak se skládací postele balí naplocho ze stejných důvodů. Ploché kartony se stohují na paletách nebo přímo na podlaze kontejneru v těsných, stabilních sloupcích. Schéma nakládání se plánuje ve fázi cenové nabídky – je to součást naší práce, nikoli dodatečná myšlenka. Rozdíl oproti zasílání smontovaných skříněk je významný: do kontejneru se vejde podstatně více jednotek, což pro kupujícího přímo snižuje náklady na kus při dodání. Tato úspora často převyšuje časové náklady na montáž na místě, která trvá 10–20 minut na jednotku se základním ručním nářadím.
Celý proces v kostce
| Fáze | Vybavení / Metoda | Kontrola klíčové kvality |
|---|---|---|
| 1. Řezání laserem | CNC vláknový laser | Rozměry panelu ± 0.1 mm |
| 2. CNC děrování | Děrovací lis s revolverovou hlavou | Přesnost polohy otvoru, hrany bez otřepů |
| 3. Ohýbání na ohraňovacím lisu | CNC ohraňovací lis | Úhel ohybu, délka vratné příruby |
| 4. Svařování | MIG svařování | Délka švu, penetrace, vizuální kontrola |
| 5. Předúprava + práškové lakování | 5stupňová chemická lázeň + elektrostatické stříkání + vytvrzování v peci | Tloušťka povlaku (µm), adhezní příčný řez |
| 6. Balení + nakládka | Perleťová bavlněná fólie, páskování kartonů, plán nakládky kontejneru | Kompletnost hardwaru, hmotnost kartonu, přesnost štítků |
Co to znamená při sourcingu
Výše uvedený postup je standardní u seriózních výrobců ocelových skříněk – a mezi ostatními vzácný. Náš přehled nejlepších výrobců ocelového kancelářského nábytku v Číně ukazuje, co tyto dvě skupiny v praxi odlišuje. Rozdíly mezi dobrou a průměrnou továrnou se obvykle scvrkávají na tři věci:
- Tloušťka a třída oceli — zeptejte se na skutečnou tloušťku v mm, ne na „18 gauge“ (číslo, které v různých normách znamená různé věci). Náš standard je 0.5 mm pro boční panely, 0.6 mm pro dveře; modely s vysokou nosností používají 0.8–1.0 mm.
- Předúprava před práškovým lakováním — 5stupňová linka (odstranění oleje → čištění od rzi → fosfátování → pasivace → oplach) je minimum pro dosažení obstojného povrchu. Menší počet kroků znamená, že povlak se nanáší na ocel, která není správně připravena.
- Konzistence mezi panely — vyžádejte si vzorek z poloviny série, ne jen z prvního kusu. CNC linky by měly vyrábět identické panely v celé objednávce; ručně ovládané linky se vychylují.
Pokud vám dodavatel nedokáže sdělit tloušťku oceli v milimetrech, počet fází předúpravy nebo zda je jeho děrovací lis CNC nebo ruční – to jsou otázky, na které stojí za to si položit otázku před zadáním objednávky.
Často kladené dotazy
Jaký materiál se používá k výrobě ocelových skříněk?
Většina ocelových skříňek je vyrobena z ocelového plechu válcovaného za studena, obvykle o tloušťce 0.4–1.0 mm v závislosti na použití. Za studena válcovaná ocel nabízí hladší povrchovou úpravu a menší rozměrové tolerance než ocel válcovaná za tepla, což je důležité pro čisté zarovnání dveří a rovnoměrný práškový lak.
Jak dlouho trvá výroba ocelové skříňky?
U standardní ocelové skříňky s jedním nebo více dveřmi vyrobené na CNC výrobní lince trvá proces výroby od řezání plechu až po zabalení do kartonu obvykle 3–5 pracovních dnů na šarži, v závislosti na velikosti objednávky, době vytvrzování práškového lakování a fázích kontroly kvality.
Co je práškové lakování ocelové skříňky?
Práškové lakování je elektrostatický proces suché povrchové úpravy. Jemné částice prášku se elektrostaticky nabijí a nastříkají na uzemněné ocelové panely, poté se vytvrdí v peci. Výsledkem je tvrdý a rovnoměrný povrch, který je mnohem lépe odolný proti odlupování, poškrábání a rzi než tekutá barva.
Proč se ocelové skříňky dodávají v plochém balení?
Při přepravě v plochém balení (KD – knock-down) se každá skříňka složí do jednotlivých panelů, které se těsně stohují v kartonu. To výrazně zvyšuje počet jednotek v kontejneru ve srovnání s přepravou předem smontovaných skříněk, což snižuje náklady na dopravu na jednotku. Montáž na místě obvykle trvá 10–20 minut na jednotku se základním nářadím.
Jaké kontroly kvality probíhají během výroby ocelových skříněk?
Mezi klíčové kontrolní body kvality patří: rozměrová kontrola řezaných a děrovaných panelů, vizuální a strukturální kontroly svarů, zkoušky tloušťky a adheze po práškovém lakování, kontroly zarovnání dveří a funkce pantů po montáži a závěrečná kontrola před balením před uzavřením kartonů.


