 Neidio i'r cynnwys


Gofynnodd prynwr yn Ynysoedd y Philipinau i mi unwaith: “Sut ydw i’n gwybod bod eich loceri wedi’u hadeiladu i bara, nid dim ond wedi’u peintio i edrych yn braf?” Mae’n gwestiwn teg. Nid yw’r ateb yn y llyfryn — mae ar lawr y ffatri. Felly dyma’n union beth sy’n digwydd rhwng coil o ddur wedi’i rolio’n oer a locer gorffenedig yn barod i’w lwytho ar gynhwysydd.
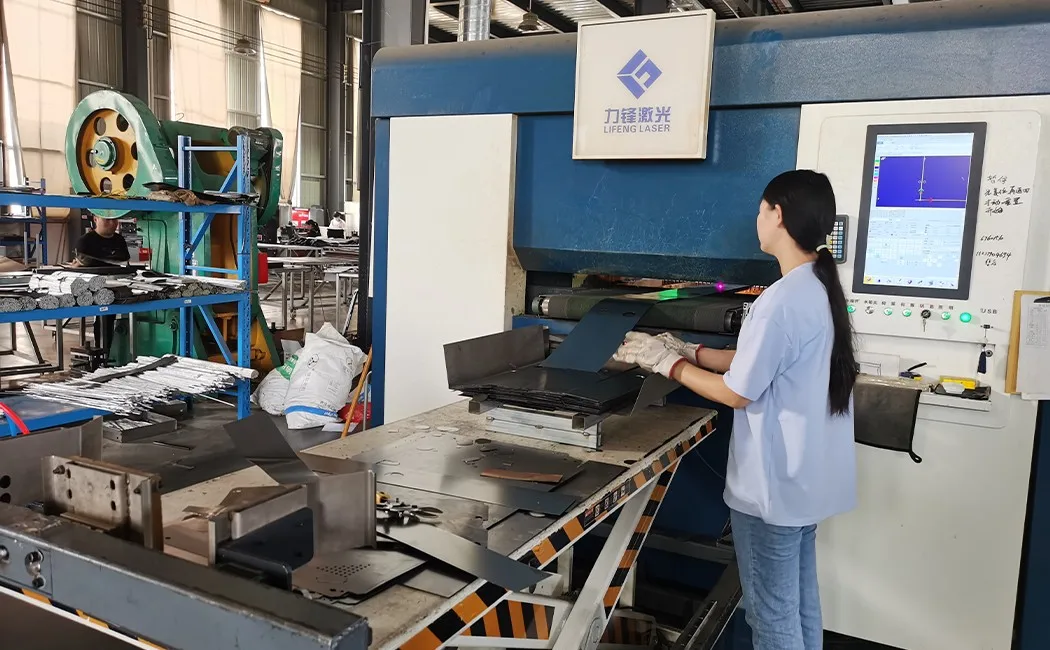
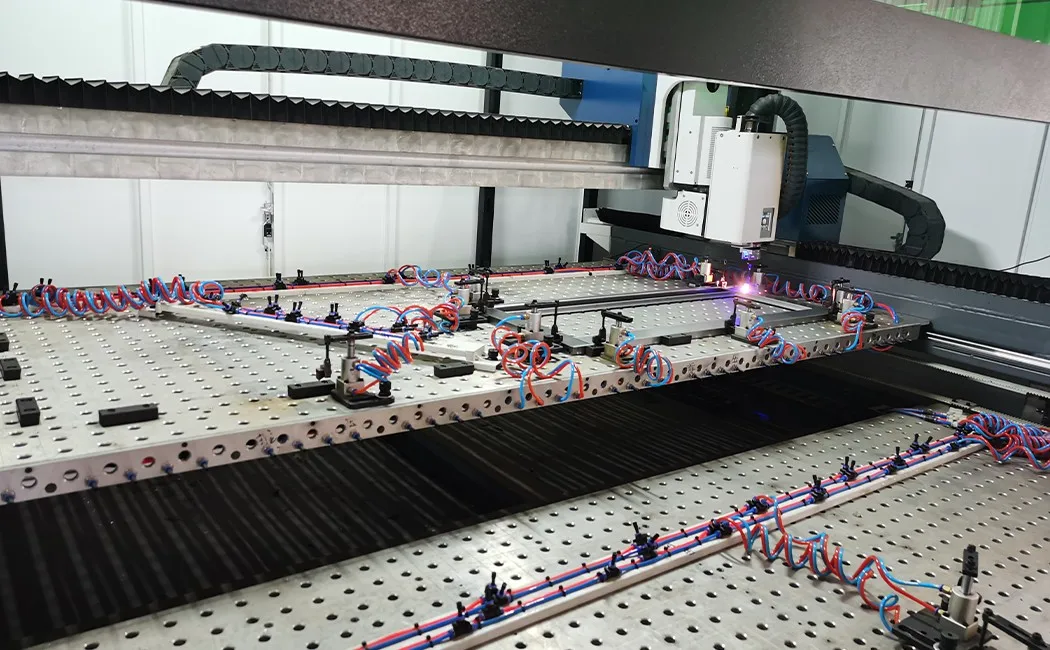
Cam 1: Torri â Laser — Lle mae pob Panel yn Dechrau
Y deunydd crai yw dalen ddur wedi'i rholio'n oer, fel arfer 0.5–0.8 mm o drwch ar gyfer loceri safonol swyddfa ac ysgol, hyd at 1.0 mm ar gyfer cymwysiadau dyletswydd trwm. (Ddim yn siŵr pa drwch sydd ei angen ar eich prosiect? Mae ein canllaw meintiau a dimensiynau loceri dur yn mapio'r band 0.4–1.0 mm llawn i achosion defnydd go iawn.) Mae coiliau'n cael eu dad-rolio ar fwrdd bwydo'r torrwr laser. Mae pen laser ffibr - wedi'i arwain gan y rhaglen rannau a lwythir yng nghonsol CNC y gweithredwr - yn olrhain amlinelliad, toriad a slot pob panel ar gyflymderau a fyddai'n amhosibl â llaw neu ddulliau plasma hŷn. Mae manwl gywirdeb yn bwysig yma oherwydd ni fydd panel sydd 0.5 mm allan o sgwâr yn cau'n wastad wrth y drws. Mae'r laser ffibr yn torri ymylon glân gyda'r ystumio gwres lleiaf posibl, felly mae'r wasg plygu i lawr yr afon yn cael paneli sy'n wirioneddol wastad ac yn gyson o ran dimensiwn - mae uned 1 ac uned 500 yr un peth.
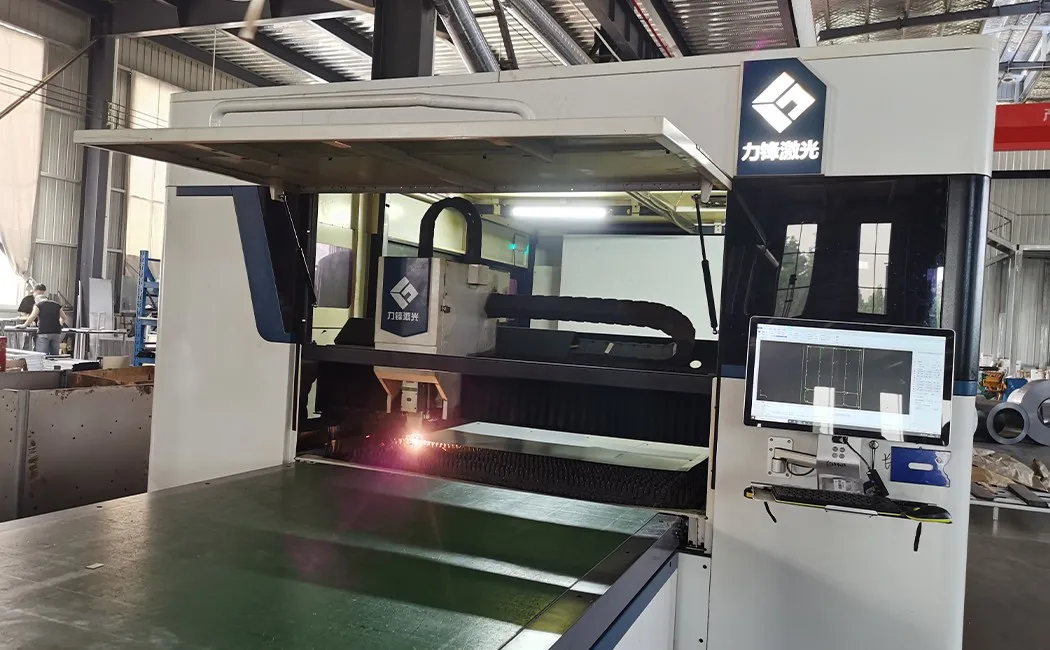
Cam 2: Pwnsio CNC — Tyllau Nad Ydynt yn Ôl-ystyriaeth
Mae paneli sydd newydd eu torri'n symud i'r wasg dyrnu tyred CNC. Dyma lle mae slotiau awyru, tyllau mowntio colfachau, toriadau casgenni cloeon, a bracedi gwialen hongian i gyd yn cael eu pwyso mewn un pas awtomataidd. Prosiectau ysgol yw lle mae cysondeb dyrnu yn ymddangos gyflymaf - mae ein canllaw gwneuthurwr loceri ysgol yn egluro beth ddylai taflen fanyleb briodol ei brofi cyn i chi archebu. Mae ffatrïoedd hŷn yn drilio'r rhain â llaw - mae safleoedd anghyson yn golygu colfachau sy'n rhwymo, cloeon sy'n glynu, a phinnau silff sy'n eistedd yn gam. Ar linell dyrnu CNC, mae safleoedd yr offer yn rhan o'r un ffeil ddigidol â'r toriad laser. Ni fesurir dim â llaw. Y canlyniad yw pan fyddwch chi'n bolltio colfach yn safle A ar banel y drws a safle A ar banel y carcas, maen nhw'n alinio oherwydd bod y ddau dwll wedi'u dyrnu o'r un cyfesurynnau - nid oherwydd bod rhywun wedi cael lwc.
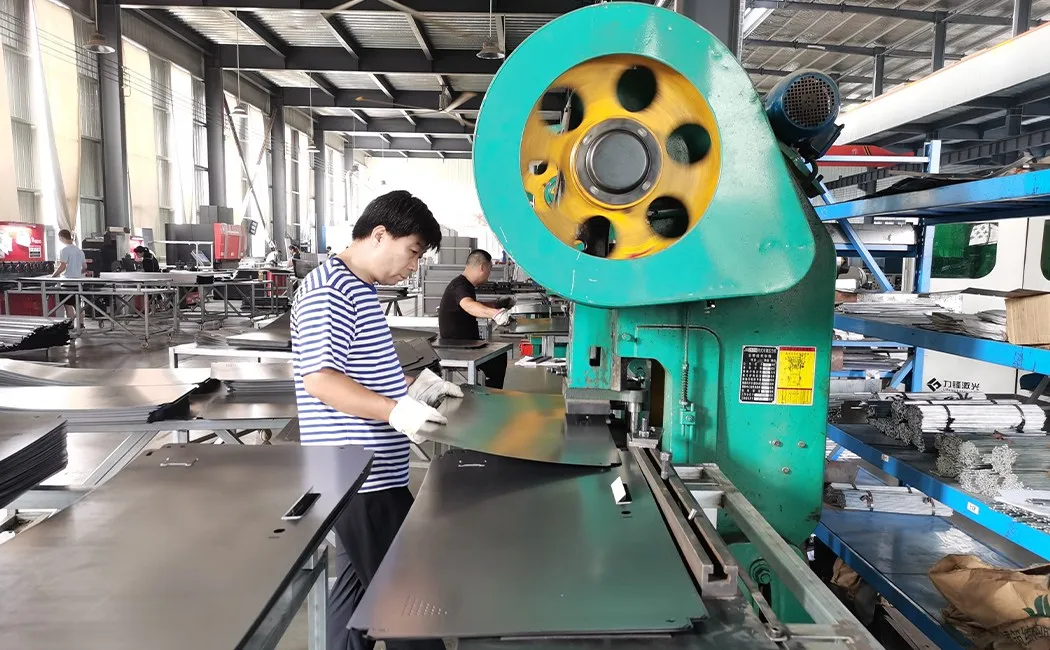
Cam 3: Plygu Brêc-Pwyso — Troi Dalen Wastad yn Strwythur
Nid oes gan banel gwastad bron unrhyw anystwythder strwythurol. Mae plygu yn newid hynny. Mae'r brêc gwasgu yn plygu ymylon pob panel yn fflansau onglog manwl gywir - fel arfer dychweliadau 90° ar baneli ochr, a phroffil cyfansawdd ar baneli drysau sy'n ffurfio'r adlam drws a'r anystwythydd mewn un strôc. Mae'r plygiadau hyn yn gwneud dau beth: maent yn creu'r geometreg sy'n cloi paneli gyda'i gilydd wrth ymgynnull, ac maent yn cynyddu ymwrthedd y panel i blygu'n sylweddol. Mae dalen wastad 0.6 mm yn plygu'n hawdd yn eich dwylo; mae'r un ddalen gyda dau fflans 90° yn dod yn wirioneddol anhyblyg. Dyna pam mae mesurydd locer dur (trwch) a phroffil plygu gyda'i gilydd yn pennu cryfder yn y byd go iawn - nid trwch crai yn unig.
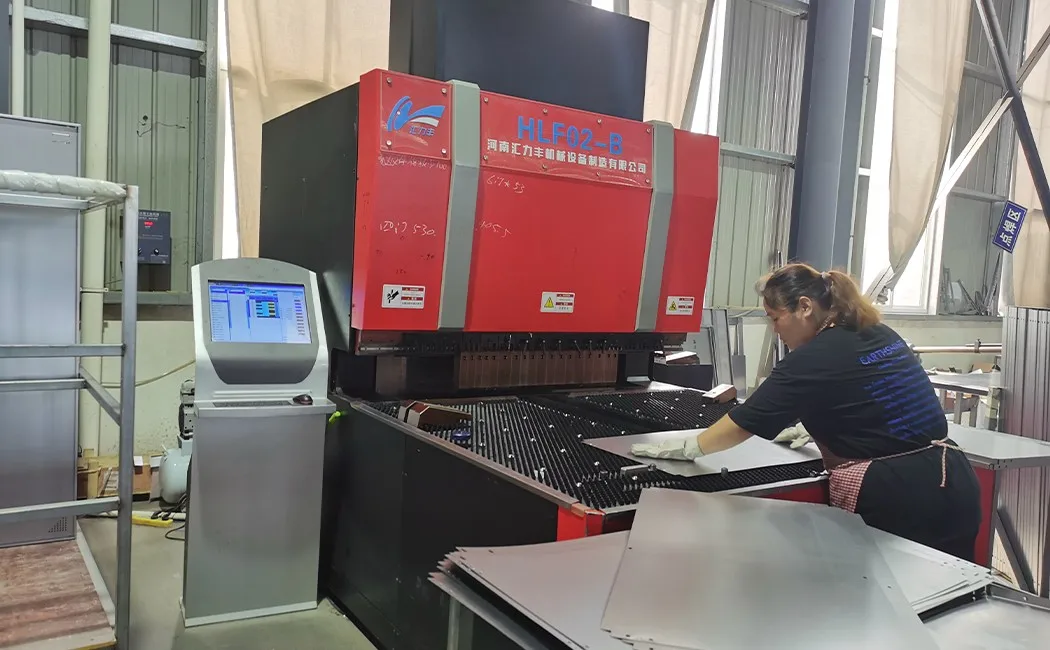
Cam 4: Weldio — Cymalau Parhaol Lle Mae'n Cyfrif
Nid oes angen weldio pob cymal mewn locer. Ar fodelau KD (curo i lawr), mae'r paneli carcas yn cysylltu wrth eu cydosod trwy gnau edafedd wedi'u gosod ymlaen llaw - nid oes angen weldio gan y defnyddiwr terfynol. (Os ydych chi'n pwyso a mesur y ddau strwythur ar gyfer eich prosiect, mae ein cymhariaeth KD vs weldio yn cwmpasu cryfder, cost cludo, ac amodau'r safle ochr yn ochr.) Ond mae rhai pwyntiau strwythurol - y platiau atgyfnerthu colfach, y cromfachau canllaw bar clo, y cynhalwyr silff mewnol ar fodelau carcas wedi'u weldio - yn cael eu weldio MIG yn y ffatri. Mae weldio MIG (Nwy Anadweithiol Metel) yn cynhyrchu glein barhaus sy'n asio metel rhiant a gwifren llenwi yn un darn. Os caiff ei wneud yn gywir, mae'r parth weldio o leiaf mor gryf â'r dur o'i gwmpas. Mae ein weldiwyr yn gweithio i fanyleb hyd gwythiennau a threiddiad, ac mae weldiadau'n cael eu harchwilio'n weledol cyn i baneli symud i'r llinell drin arwyneb.
Cam 5: Triniaeth Arwyneb a Gorchuddio Powdr — Y Gorffeniad Sy'n Amddiffyn
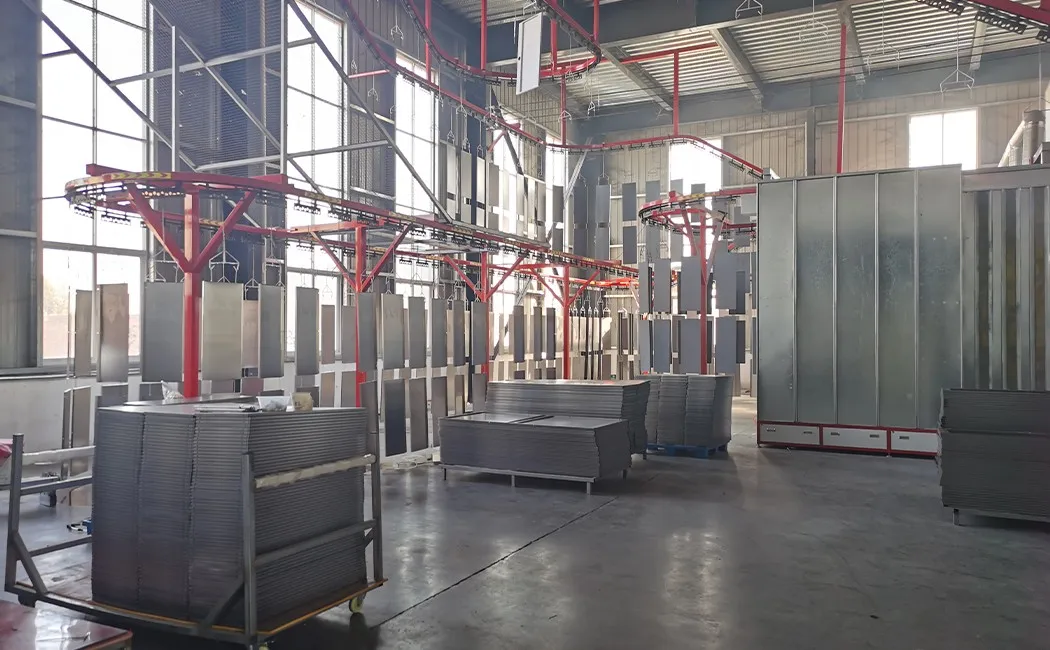
Cyn i bowdr daro'r panel, mae'r dur yn mynd trwy linell rag-driniaeth aml-gam: tynnu olew, glanhau rhwd, ffosffatio sinc, a goddefoli. Hepgorwch unrhyw un o'r camau hyn a bydd y cot powdr yn y pen draw yn berwi ac yn pilio - nid o'r tu allan i mewn, ond o wyneb y dur allan. Ar ôl rhag-driniaeth, mae paneli'n cael eu hongian ar y llinell gludo uwchben, eu symud i'r bwth chwistrellu, a'u cotio'n electrostatig: rhoddir gwefr drydanol i'r powdr ac mae'r paneli wedi'u seilio yn ei ddenu'n unffurf - gan gynnwys i gilfachau ac o amgylch plygiadau y byddai gwn paent yn eu methu. Yna mae'r cludwr llwythog yn cario paneli trwy'r ffwrn halltu. Mae'r gwres yn toddi ac yn cysylltu'r gronynnau powdr yn ffilm barhaus, galed. Y canlyniad safonol yw gorffeniad sy'n pasio 500+ awr o brofion chwistrellu halen. Mae lliw yn gyfatebiaeth RAL neu'n bersonol - llwyd golau, beige, gwyn, neu unrhyw liw y mae'r prynwr yn ei nodi - wedi'i gymhwyso o'r un swp i gadw'r archeb gyfan yn gyson. Yr haen y mae'r llinell hon yn ei chymhwyso yw'r un un y mae eich trefn lanhau yn ei hamddiffyn ar y safle - mae ein canllaw ar sut i gynnal dodrefn swyddfa fetel yn cwmpasu'r ochr ofal.
Cam 6: Pecynnu Fflat a Llwytho Cynwysyddion
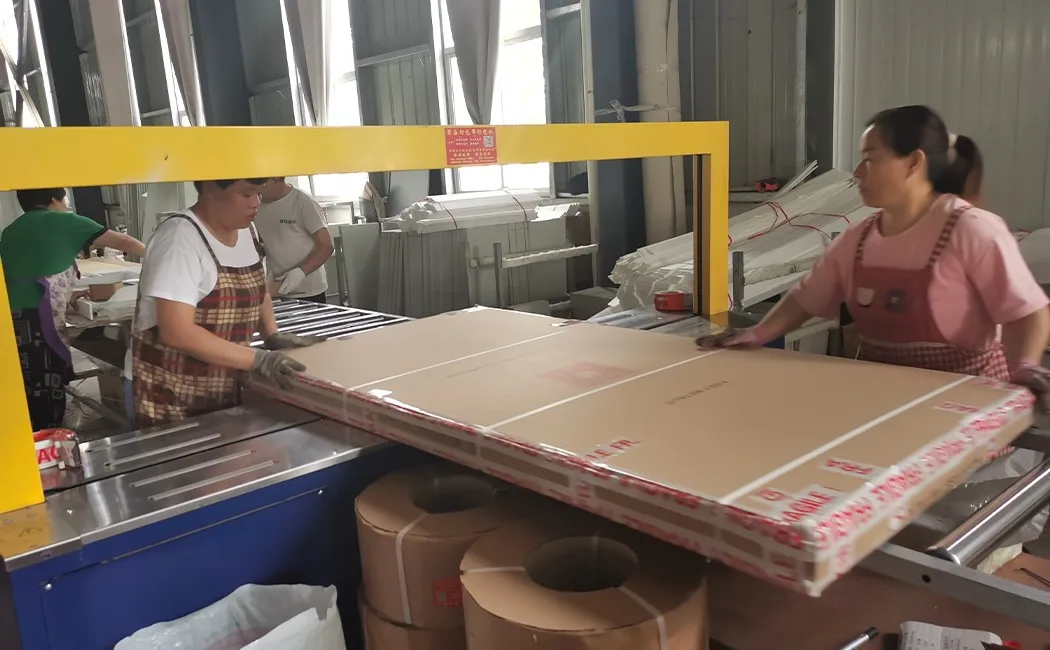
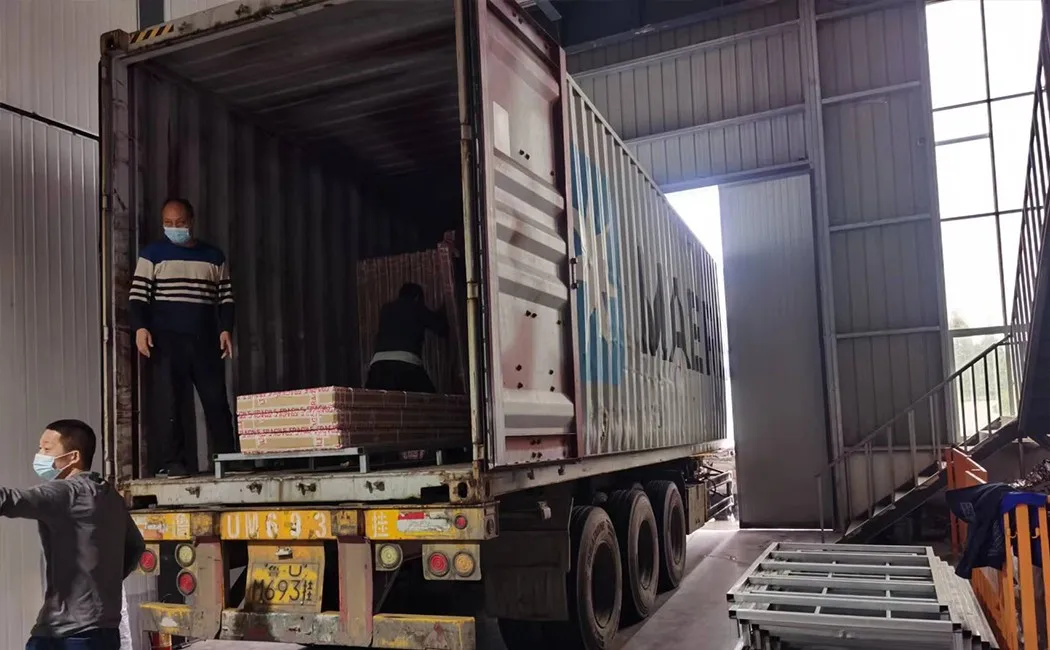
Dyma lle mae dyluniad KD yn talu ar ei ganfed i'r prynwr. Yn lle cludo locer wedi'i ymgynnull yn llawn - sydd yn bennaf yn aer - mae pob uned yn cael ei rhannu'n baneli unigol, ei lapio mewn ewyn amddiffynnol cotwm perlog, a'i phacio'n fflat i mewn i garton gyda'r holl galedwedd (bolltau, cnau, colfachau, clo, allweddi) mewn bag wedi'i labelu y tu mewn. Mae'r un fathemateg cludo nwyddau yn berthnasol ar draws ein holl ystod KD - mae ein canllaw dimensiynau gwelyau bync masnachol yn dangos sut mae gwelyau cwympo i lawr yn pacio'n fflat am resymau union yr un fath. Mae cartonau gwastad yn pentyrru ar baletau neu'n uniongyrchol ar lawr y cynhwysydd mewn colofnau tynn, sefydlog. Mae'r patrwm llwytho wedi'i gynllunio yn ystod y cam dyfynbris - mae'n rhan o'n gwaith ni, nid yn ôl-ystyriaeth. Mae'r gwahaniaeth o'i gymharu â chludo loceri wedi'u cydosod yn arwyddocaol: mae pecyn fflat yn ffitio llawer mwy o unedau fesul cynhwysydd, sy'n lleihau'r gost glanio fesul darn yn uniongyrchol i'r prynwr. Mae'r arbediad hwnnw'n aml yn fwy na chost amser cydosod ar y safle, sy'n cymryd 10-20 munud yr uned gydag offer llaw sylfaenol.
Cipolwg ar y Broses Gyflawn
| Cam | Offer / Dull | Gwiriad Ansawdd Allweddol |
|---|---|---|
| 1. Torri Laser | Laser ffibr CNC | Dimensiynau'r panel ± 0.1 mm |
| 2. Pwnsio CNC | Gwasg dyrnu tyred | Cywirdeb safle twll, ymylon di-burr |
| 3. Plygu Brêc-Pwyso | Brêc wasg CNC | Ongl plygu, hyd dychwelyd fflans |
| 4. Weldio | Weldio MIG | Hyd y sêm, treiddiad, archwiliad gweledol |
| 5. Cyn-driniaeth + Cotio Powdr | Baddon cemegol 5 cam + chwistrell electrostatig + halltu mewn popty | Trwch cotio (µm), trawsdoriad adlyniad |
| 6. Pacio + Llwytho | Lapio cotwm perlog, strapio carton, cynllun llwytho cynhwysydd | Cyflawnder caledwedd, pwysau carton, cywirdeb label |
Beth Mae Hyn yn ei Olygu Pan Rydych Chi'n Caffael
Mae'r broses uchod yn safonol ymhlith ffatrïoedd loceri dur difrifol - ac yn brin ymhlith y gweddill. Mae ein crynodeb o'r prif wneuthurwyr dodrefn swyddfa dur yn Tsieina yn dangos beth sy'n gwahaniaethu'r ddau grŵp yn ymarferol. Mae'r gwahaniaethau rhwng ffatri dda ac un gyffredin fel arfer yn dibynnu ar dri pheth:
- Trwch a gradd dur — gofynnwch am y fanyleb mm wirioneddol, nid “18 gauge” (rhif sy'n golygu gwahanol bethau mewn gwahanol safonau). Ein safon ni yw 0.5 mm ar gyfer paneli ochr, 0.6 mm ar gyfer drysau; mae modelau trwm yn defnyddio 0.8–1.0 mm.
- Rhag-driniaeth cyn cotio powdr — llinell 5 cam (tynnu olew → glanhau rhwd → ffosffad → goddefoli → rinsio) yw'r isafswm ar gyfer gorffeniad sy'n para. Mae llai o gamau yn golygu bod y cotio yn eistedd ar ddur nad yw wedi'i baratoi'n iawn.
- Cysondeb o banel i banel — gofynnwch am sampl o ganol y rhediad, nid dim ond y darn cyntaf. Dylai llinellau CNC gynhyrchu paneli union yr un fath ar draws archeb lawn; mae llinellau a weithredir â llaw yn amrywio.
Os na all cyflenwr ddweud wrthych chi drwch eu dur mewn milimetrau, nifer y camau cyn-driniaeth, neu a yw eu gwasg dyrnu yn CNC neu'n llaw — mae'r rheini'n gwestiynau sy'n werth eu hateb cyn i chi osod archeb.
Cwestiynau Cyffredin
Pa ddeunydd sy'n cael ei ddefnyddio i wneud loceri dur?
Mae'r rhan fwyaf o loceri dur wedi'u gwneud o ddalen ddur wedi'i rholio'n oer, fel arfer 0.4–1.0 mm o drwch yn dibynnu ar y defnydd. Mae dur wedi'i rolio'n oer yn cynnig gorffeniad arwyneb llyfnach a goddefiannau dimensiynol tynnach na dur wedi'i rolio'n boeth, sy'n bwysig ar gyfer aliniad drysau glân a gorffeniad cot powdr unffurf.
Pa mor hir mae'n ei gymryd i gynhyrchu locer dur?
Ar gyfer locer dur safonol ag un drws neu aml-ddrws a gynhyrchir ar linell gynhyrchu CNC, mae'r broses weithgynhyrchu o dorri dalen i garton wedi'i bacio fel arfer yn cymryd 3–5 diwrnod gwaith fesul swp, yn dibynnu ar faint yr archeb, amser halltu cot powdr, a chamau arolygu ansawdd.
Beth yw cotio powdr ar locer dur?
Mae cotio powdr yn broses orffen sych electrostatig. Mae gronynnau powdr mân yn cael eu gwefru'n electrostatig a'u chwistrellu ar y paneli dur wedi'u seilio, yna'n cael eu halltu mewn popty. Y canlyniad yw gorffeniad caled, unffurf sy'n gwrthsefyll naddu, crafu a rhwd yn llawer gwell na phaent hylif.
Pam mae loceri dur yn cael eu cludo wedi'u pacio'n fflat?
Mae cludo pecyn fflat (KD — knock-down) yn plygu pob locer yn baneli unigol, sy'n pentyrru'n dynn mewn carton. Mae hyn yn cynyddu nifer yr unedau fesul cynhwysydd yn sylweddol o'i gymharu â chludo loceri wedi'u cydosod ymlaen llaw, gan leihau cost cludo nwyddau fesul uned. Mae cydosod ar y safle fel arfer yn cymryd 10–20 munud yr uned gydag offer sylfaenol.
Pa wiriadau ansawdd sy'n digwydd yn ystod cynhyrchu loceri dur?
Mae pwyntiau gwirio ansawdd allweddol yn cynnwys: archwiliad dimensiynol o baneli wedi'u torri a'u dyrnu, gwiriadau gweledol a strwythurol ar y sêm weldio, profion trwch a glynu ar ôl cotio powdr, gwiriadau aliniad drysau a swyddogaeth colfachau ar ôl cydosod, ac archwiliad cyn-becynnu terfynol cyn selio cartonau.


