 Zum Inhalt


Ein Käufer auf den Philippinen fragte mich einmal: „Woher weiß ich, dass Ihre Spinde wirklich langlebig sind und nicht nur schön lackiert wurden?“ Eine berechtigte Frage. Die Antwort findet sich nicht in der Broschüre, sondern direkt in der Produktion. Hier erfahren Sie genau, was zwischen einer Rolle kaltgewalzten Stahls und einem fertigen Spind passiert, der bereit ist, in einen Container verladen zu werden.
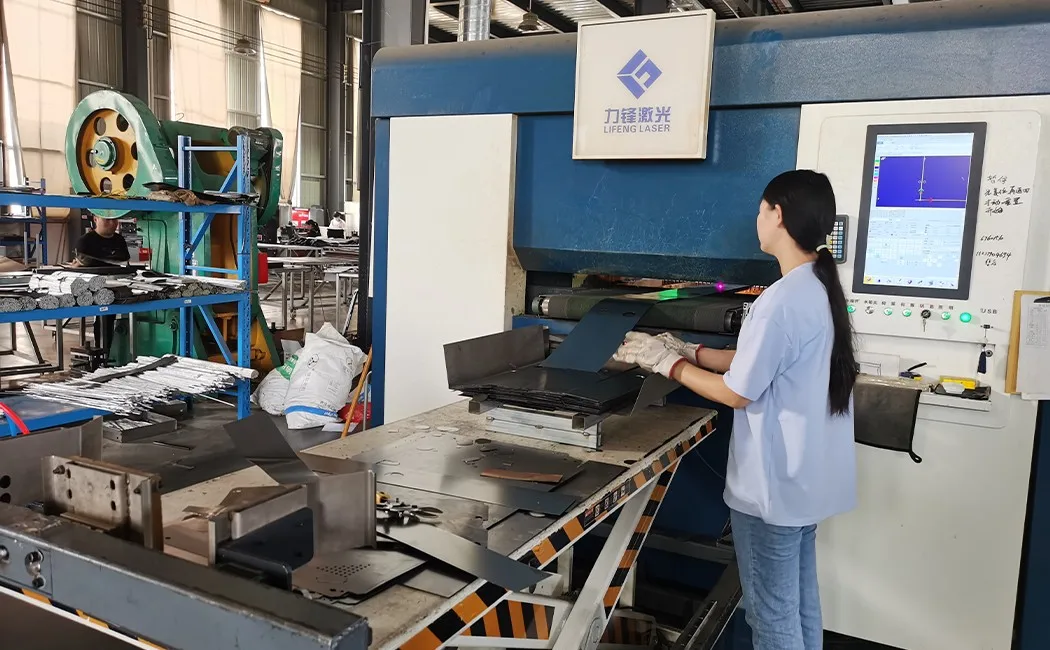
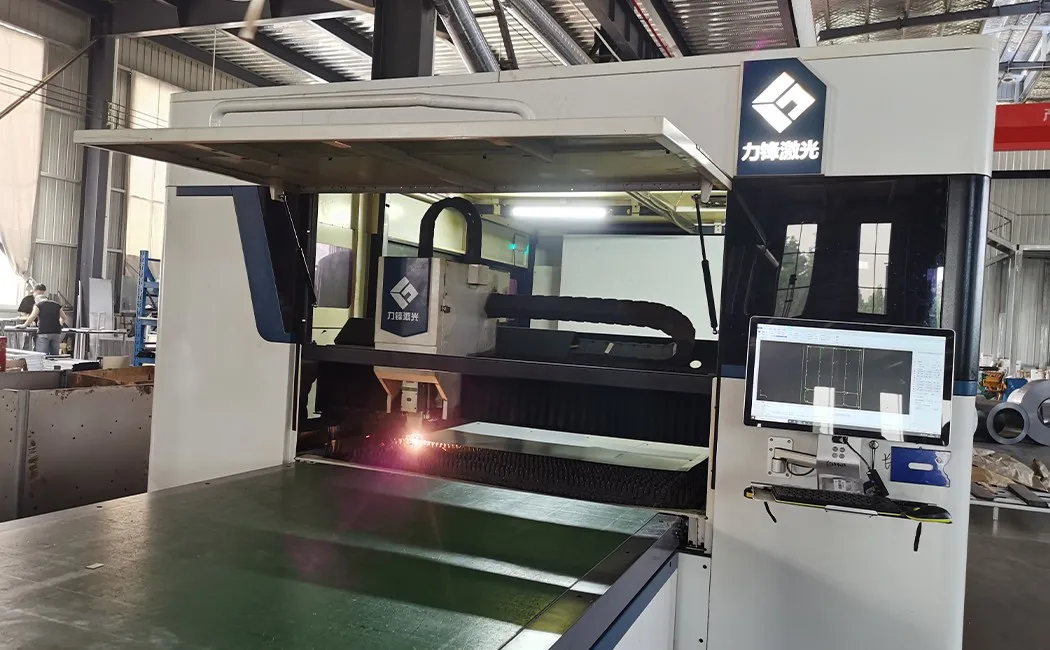
Schritt 1: Laserschneiden – Wo jedes Paneel beginnt
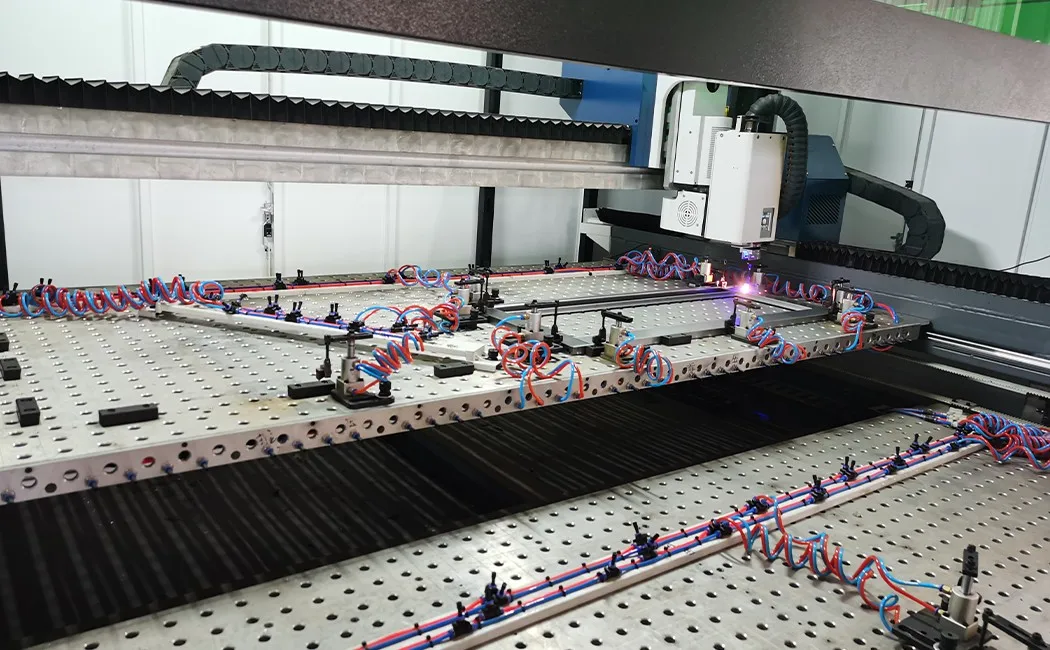
Als Rohmaterial dient kaltgewalztes Stahlblech, typischerweise 0.5–0.8 mm dick für Standard-Büro- und Schulspinde, bis zu 1.0 mm für Schwerlastanwendungen. (Sie sind sich nicht sicher, welche Dicke Ihr Projekt benötigt? Unsere Größen- und Abmessungsübersicht für Stahlspinde zeigt Ihnen die gesamte Bandbreite von 0.4–1.0 mm anhand realer Anwendungsfälle.) Die Blechrollen werden auf den Zuführtisch des Laserschneiders abgewickelt. Ein Faserlaserkopf – gesteuert durch das am CNC-Bedienfeld des Bedieners geladene Teileprogramm – zeichnet die Konturen, Ausschnitte und Schlitze jeder Platte mit Geschwindigkeiten nach, die von Hand oder mit älteren Plasmaverfahren unmöglich wären. Präzision ist hier entscheidend, denn eine Platte, die nur 0.5 mm aus dem rechten Winkel weicht, schließt nicht bündig an der Tür. Der Faserlaser schneidet saubere Kanten mit minimalem Wärmeverzug, sodass die nachfolgende Biegepresse absolut ebene und maßgenaue Platten erhält – Einheit 1 und Einheit 500 sind identisch.
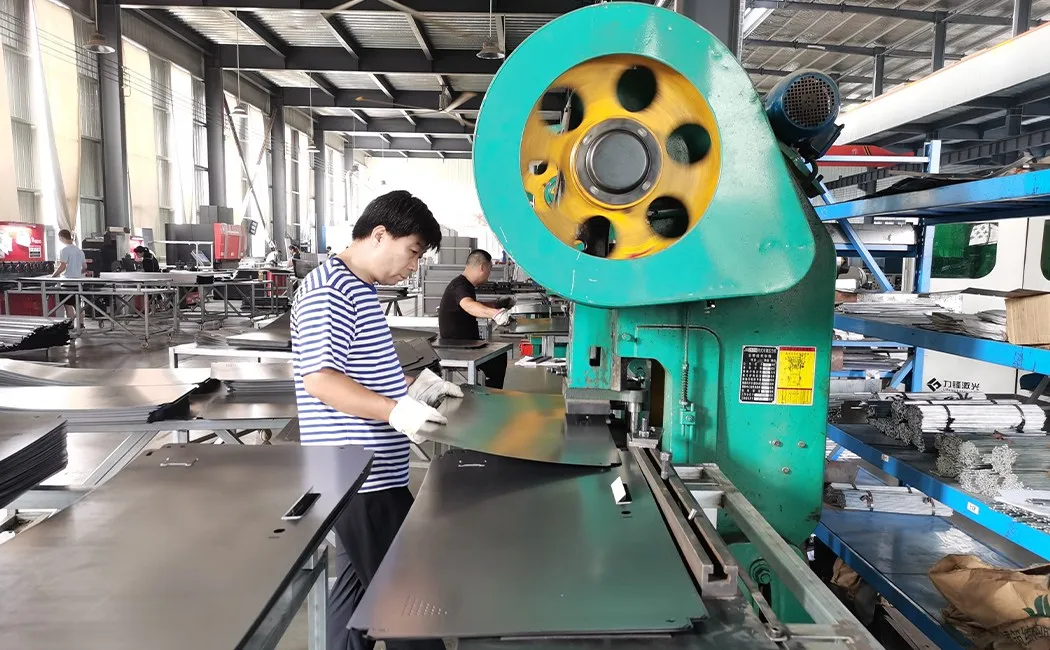
Schritt 2: CNC-Stanzen – Löcher, die nicht nur eine Nebensache sind
Frisch zugeschnittene Platten gelangen zur CNC-Stanzpresse. Hier werden Lüftungsschlitze, Scharnierbefestigungslöcher, Aussparungen für Schließzylinder und Halterungen für Aufhängestangen in einem einzigen automatisierten Arbeitsgang gepresst. Gerade bei Schulprojekten zeigt sich die Präzision der Stanzungen am schnellsten – unser Leitfaden für Schulspind-Hersteller erklärt, was ein korrektes Datenblatt vor der Bestellung beweisen sollte. Ältere Fabriken bohren diese Teile von Hand – ungleichmäßige Positionen führen zu klemmenden Scharnieren, hängenden Schlössern und schief sitzenden Regalstiften. Bei einer CNC-Stanzlinie sind die Werkzeugpositionen Teil derselben digitalen Datei wie der Laserschnitt. Nichts wird manuell gemessen. Das Ergebnis: Wenn Sie ein Scharnier an Position A der Türplatte und an Position A der Korpusplatte befestigen, fluchten die Löcher, weil beide von denselben Koordinaten aus gestanzt wurden – nicht etwa durch Zufall.
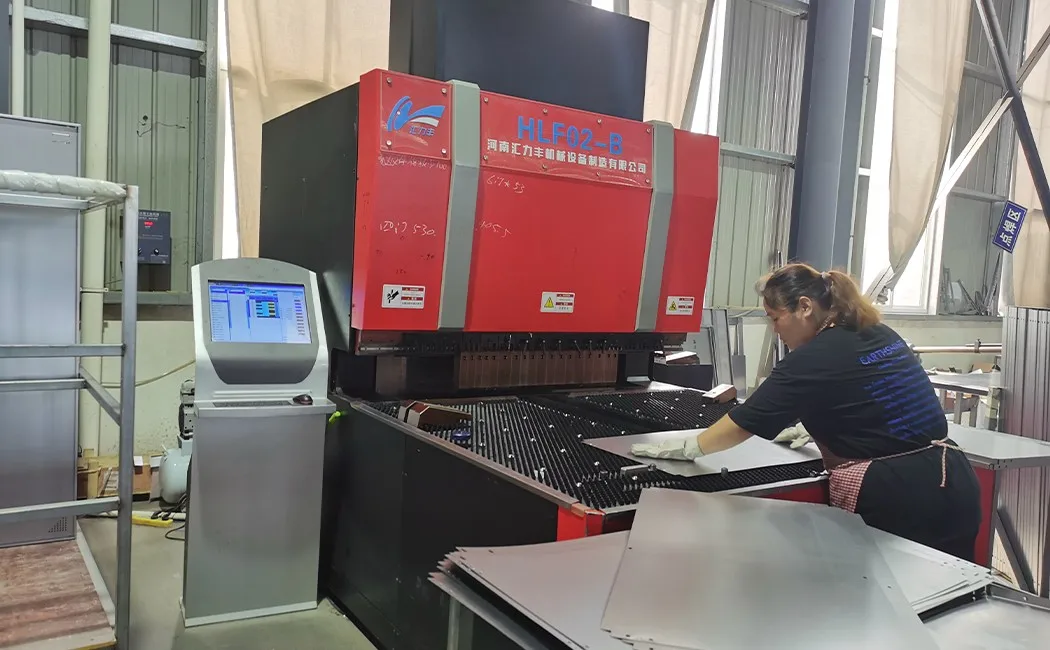
Schritt 3: Abkanten – Vom flachen Blech zur Struktur
Eine flache Platte besitzt nahezu keine strukturelle Steifigkeit. Durch Biegen ändert sich dies. Die Abkantpresse faltet die Kanten jeder Platte zu präzise abgewinkelten Flanschen – typischerweise 90°-Winkel bei Seitenwänden und ein komplexes Profil bei Türplatten, das Türfalz und Verstärkung in einem Arbeitsgang bildet. Diese Faltungen erfüllen zwei Funktionen: Sie erzeugen die Geometrie, die die Platten beim Zusammenbau fixiert, und erhöhen die Biegefestigkeit der Platte erheblich. Ein 0.6 mm dickes Blech lässt sich leicht in der Hand biegen; dasselbe Blech mit zwei 90°-Flanschen wird hingegen deutlich steifer. Deshalb bestimmen die Blechstärke und das Faltprofil gemeinsam die tatsächliche Festigkeit – nicht allein die reine Dicke.
Schritt 4: Schweißen – Dauerhafte Verbindungen, wo es darauf ankommt
Nicht jede Verbindung in einem Schrank muss geschweißt werden. Bei zerlegbaren (KD) Modellen werden die Korpuspaneele bei der Montage durch vormontierte Gewindemuttern verbunden – Schweißarbeiten durch den Endnutzer sind nicht erforderlich. (Wenn Sie die beiden Bauweisen für Ihr Projekt abwägen, bietet unser Vergleich zwischen zerlegbarer und geschweißter Ausführung einen direkten Einblick in Festigkeit, Transportkosten und Baustellenbedingungen.) Einige Strukturteile – die Scharnierverstärkungsplatten, die Führungsschienen für die Verriegelungsstange und die inneren Regalbodenträger bei geschweißten Korpusmodellen – werden jedoch im Werk MIG-geschweißt. Das MIG-Schweißen (Metall-Inertgas-Schweißen) erzeugt eine durchgehende Schweißnaht, die Grundwerkstoff und Schweißdraht zu einem Stück verschmilzt. Korrekt ausgeführt, ist die Schweißzone mindestens so fest wie der umgebende Stahl. Unsere Schweißer arbeiten nach vorgegebenen Spezifikationen für Nahtlänge und Einbrandtiefe, und die Schweißnähte werden visuell geprüft, bevor die Paneele zur Oberflächenbehandlung gelangen.
Schritt 5: Oberflächenbehandlung und Pulverbeschichtung – Die schützende Oberfläche
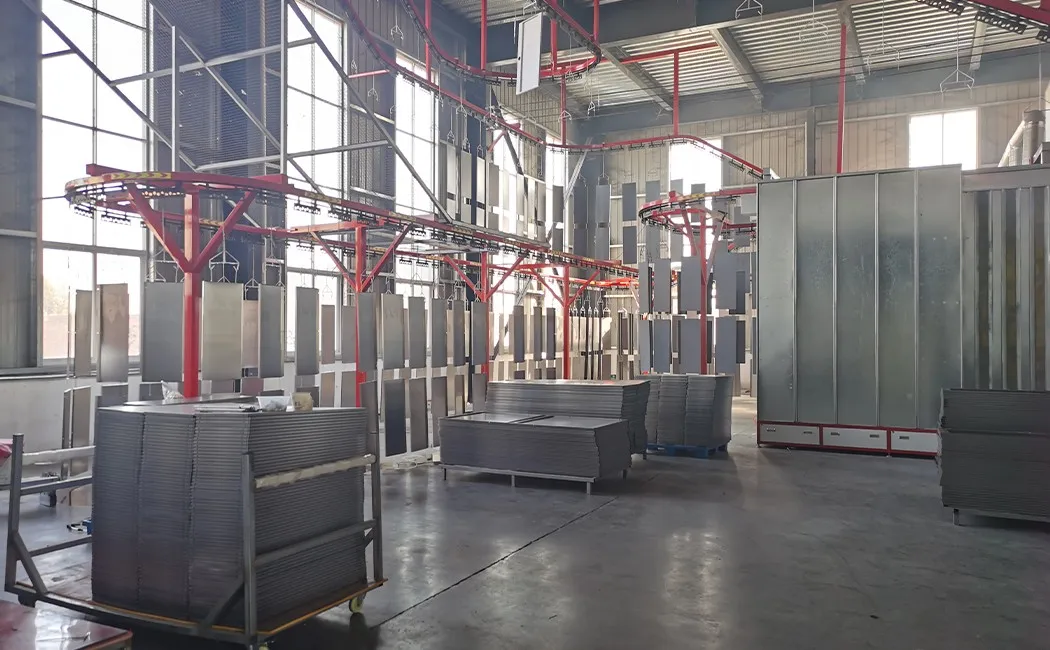
Bevor das Pulver auf die Stahlplatte aufgetragen wird, durchläuft der Stahl eine mehrstufige Vorbehandlung: Entölung, Entrostung, Zinkphosphatierung und Passivierung. Wird einer dieser Schritte ausgelassen, blättert die Pulverbeschichtung mit der Zeit ab – nicht von außen nach innen, sondern von der Stahloberfläche nach außen. Nach der Vorbehandlung werden die Platten an ein Förderband gehängt, in die Spritzkabine transportiert und elektrostatisch beschichtet: Das Pulver wird elektrisch aufgeladen und von den geerdeten Platten gleichmäßig aufgenommen – auch in Vertiefungen und um Kurven, die mit einer Lackierpistole nicht erreicht würden. Anschließend transportiert das beladene Förderband die Platten durch den Härteofen. Die Hitze schmilzt und vernetzt die Pulverpartikel zu einem durchgehenden, harten Film. Das Ergebnis ist eine Oberfläche, die über 500 Stunden Salzsprühnebeltest besteht. Die Farbe entspricht einem RAL-Farbton oder kann individuell angepasst werden – Hellgrau, Beige, Weiß oder jede andere vom Käufer gewünschte Farbe – und wird aus derselben Charge aufgetragen, um eine einheitliche Gesamtqualität zu gewährleisten. Die Beschichtung, die in dieser Anlage aufgebracht wird, ist dieselbe, die auch durch Ihre Reinigungsroutine vor Ort geschützt wird – unsere Anleitung zur Pflege von Metallbüromöbeln beschreibt die Pflegehinweise.
Schritt 6: Flachverpackung und Containerverladung
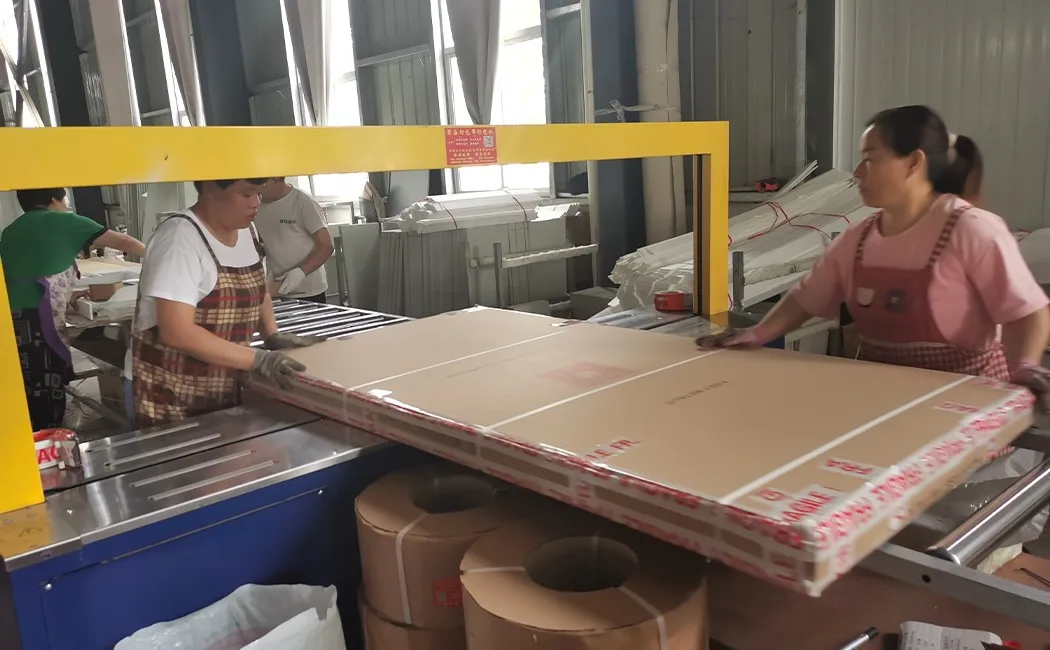
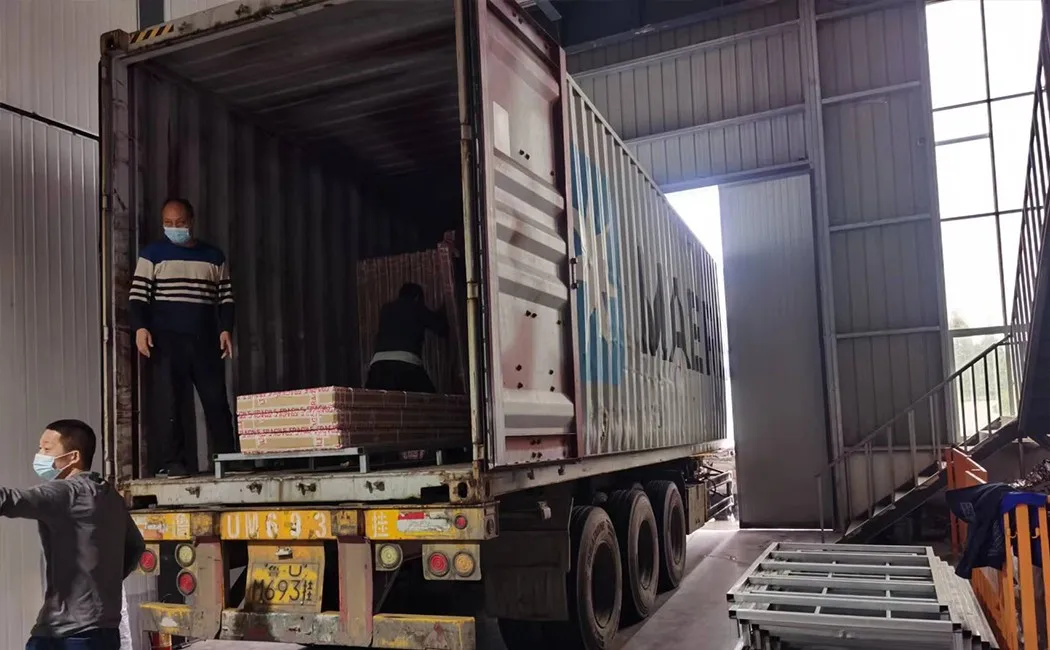
Hier zahlt sich das KD-Design für den Käufer aus. Anstatt einen komplett montierten Spind – der ja größtenteils aus Luft besteht – zu versenden, wird jede Einheit in einzelne Paneele zerlegt, mit schützendem Perlwatteschaum umwickelt und flach in einem Karton verpackt. Alle Beschläge (Schrauben, Muttern, Scharniere, Schloss, Schlüssel) befinden sich in einem beschrifteten Beutel im Karton. Die gleiche Frachtberechnung gilt für unser gesamtes KD-Sortiment – unsere Maßtabelle für gewerbliche Etagenbetten zeigt, wie zerlegbare Betten aus genau denselben Gründen flach verpackt werden. Die flachen Kartons lassen sich auf Paletten oder direkt auf dem Containerboden in dichten, stabilen Reihen stapeln. Das Lademuster wird bereits bei der Angebotserstellung geplant – es ist Teil unserer Arbeit, keine nachträgliche Überlegung. Der Unterschied zum Versand montierter Spinde ist erheblich: Flach verpackte Spinde passen in einen Container mit deutlich mehr Einheiten, was die Kosten pro Einheit für den Käufer direkt reduziert. Diese Einsparung übersteigt oft den Zeitaufwand für die Montage vor Ort, die mit einfachem Handwerkzeug 10–20 Minuten pro Einheit dauert.
Der gesamte Prozess im Überblick
| Praktikum | Ausrüstung / Methode | Wichtigste Qualitätsprüfung |
|---|---|---|
| 1. Laserschneiden | Faserlaser-CNC | Plattenabmessungen ± 0.1 mm |
| 2. CNC-Stanzen | Revolverstanzpresse | Präzise Lochpositionierung, gratfreie Kanten |
| 3. Abkantenbiegen | CNC-Abkantpresse | Biegewinkel, Flanschrücklauflänge |
| 4. Schweißen | MIG-Schweißen | Nahtlänge, Durchdringung, Sichtprüfung |
| 5. Vorbehandlung + Pulverbeschichtung | 5-stufiges chemisches Bad + elektrostatische Sprühtrocknung + Ofenhärtung | Beschichtungsdicke (µm), Haftungs-Gitterschnitt |
| 6. Verpackung + Verladung | Perlbaumwollfolie, Kartonumreifung, Containerladeplan | Vollständigkeit der Hardware, Kartongewicht, Etikettengenauigkeit |
Was das für Ihre Beschaffungsstrategie bedeutet
Das oben beschriebene Verfahren ist bei renommierten Herstellern von Stahlschränken Standard – bei anderen hingegen selten. Unsere Übersicht der führenden Hersteller von Stahlbüromöbeln in China zeigt, was die beiden Gruppen in der Praxis unterscheidet. Die Unterschiede zwischen einem guten und einem mittelmäßigen Werk lassen sich in der Regel auf drei Punkte zurückführen:
- Stahldicke und Güteklasse Bitte fragen Sie nach der genauen Millimeterangabe, nicht nach „18 Gauge“ (eine Zahl, die je nach Norm unterschiedliche Bedeutungen hat). Unser Standard sind 0.5 mm für Seitenwände und 0.6 mm für Türen; für besonders robuste Modelle werden 0.8–1.0 mm verwendet.
- Vorbehandlung vor der Pulverbeschichtung Eine fünfstufige Beschichtungslinie (Ölentfernung → Entrostung → Phosphatierung → Passivierung → Spülung) ist das Minimum für eine dauerhafte Oberflächenbehandlung. Weniger Arbeitsschritte bedeuten, dass die Beschichtung auf unzureichend vorbereitetem Stahl aufgebracht wird.
- Konsistenz zwischen den einzelnen Panels — Fordern Sie ein Muster aus der Mitte der Produktionsreihe an, nicht nur vom ersten Stück. CNC-Linien sollten bei einer kompletten Bestellung identische Paneele produzieren; handbetriebene Linien weisen Abweichungen auf.
Wenn ein Lieferant Ihnen nicht die Stahldicke in Millimetern, die Anzahl der Vorbehandlungsstufen oder die Art seiner Stanzpresse (CNC oder manuell) nennen kann, sollten Sie diese Fragen unbedingt stellen, bevor Sie eine Bestellung aufgeben.
Häufig gestellte Fragen
Aus welchem Material werden Stahlschränke hergestellt?
Die meisten Stahlschränke werden aus kaltgewalztem Stahlblech gefertigt, typischerweise 0.4–1.0 mm dick, je nach Anwendungsbereich. Kaltgewalzter Stahl bietet eine glattere Oberfläche und engere Maßtoleranzen als warmgewalzter Stahl, was für eine präzise Türausrichtung und eine gleichmäßige Pulverbeschichtung wichtig ist.
Wie lange dauert die Herstellung eines Stahlspinds?
Bei einem standardmäßigen ein- oder mehrtürigen Stahlschrank, der auf einer CNC-Fertigungslinie hergestellt wird, dauert der Herstellungsprozess vom Blechzuschnitt bis zum verpackten Karton in der Regel 3 bis 5 Werktage pro Charge, abhängig von der Auftragsgröße, der Aushärtungszeit der Pulverbeschichtung und den Qualitätsprüfungsphasen.
Was ist eine Pulverbeschichtung auf einem Stahlschrank?
Die Pulverbeschichtung ist ein elektrostatisches Trockenbeschichtungsverfahren. Feine Pulverpartikel werden elektrostatisch aufgeladen und auf die geerdeten Stahlplatten gesprüht, anschließend werden sie im Ofen ausgehärtet. Das Ergebnis ist eine harte, gleichmäßige Oberfläche, die deutlich widerstandsfähiger gegen Abplatzen, Kratzer und Rost ist als Flüssiglack.
Warum werden Stahlschränke flach verpackt versendet?
Die zerlegte Verpackung (KD – Knock-Down) besteht aus einzelnen Elementen, die platzsparend in einem Karton gestapelt werden. Dadurch erhöht sich die Anzahl der Einheiten pro Container im Vergleich zum Versand vormontierter Schränke deutlich, was die Frachtkosten pro Einheit senkt. Die Montage vor Ort dauert mit einfachem Werkzeug in der Regel 10–20 Minuten pro Einheit.
Welche Qualitätskontrollen finden während der Produktion von Stahlschränken statt?
Zu den wichtigsten Qualitätskontrollpunkten gehören: Maßprüfung der geschnittenen und gestanzten Paneele, visuelle und strukturelle Prüfungen der Schweißnähte, Prüfung der Beschichtungsdicke und Haftung nach der Pulverbeschichtung, Prüfung der Türausrichtung und Scharnierfunktion nach der Montage sowie eine abschließende Vorverpackungsprüfung, bevor die Kartons versiegelt werden.


