 Rekte al enhavo


Aĉetanto en Filipinoj iam demandis min: "Kiel mi scios, ke viaj ŝrankoj estas konstruitaj por daŭri, ne nur pentritaj por aspekti belaj?" Ĝi estas justa demando. La respondo ne estas en la broŝuro - ĝi estas sur la fabrikejo. Do jen precize kio okazas inter volvaĵo de malvarme rulita ŝtalo kaj preta ŝranko preta por ŝarĝi sur konteneron.
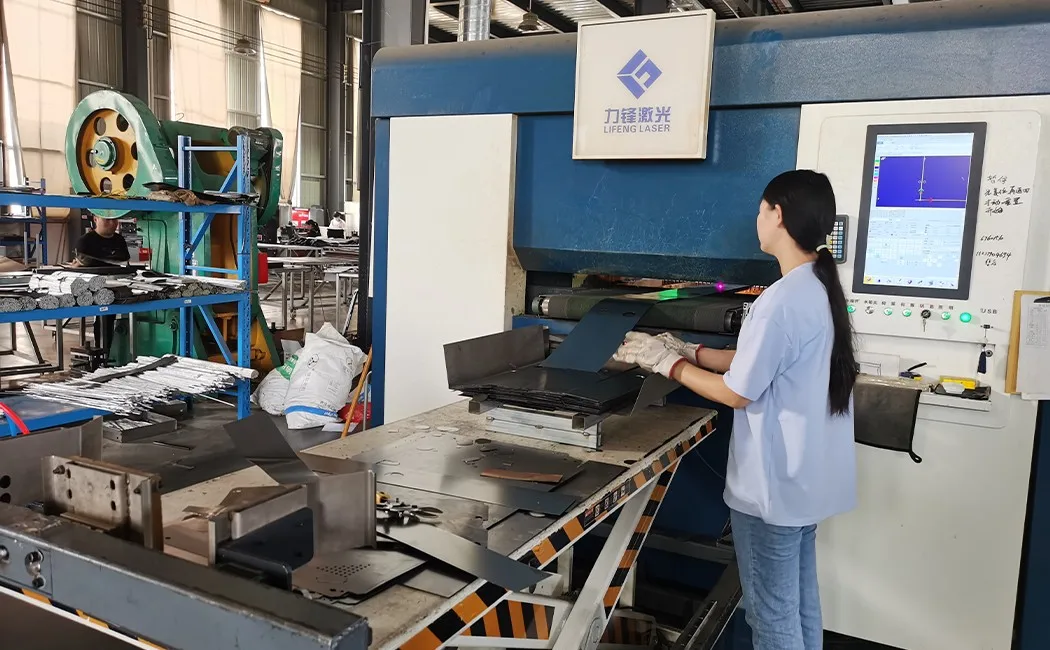
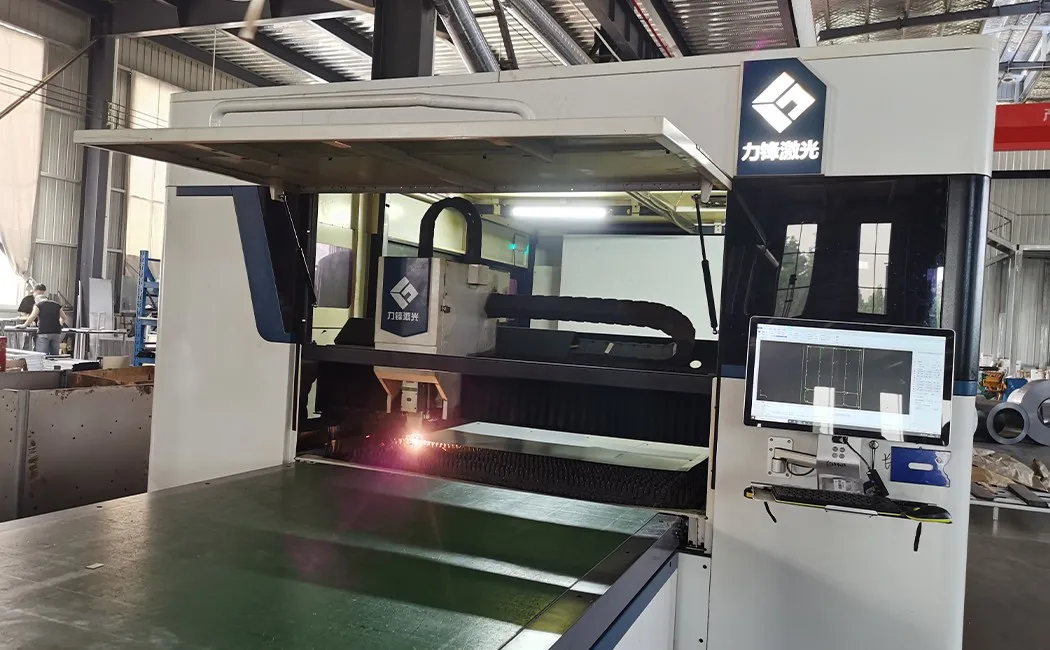
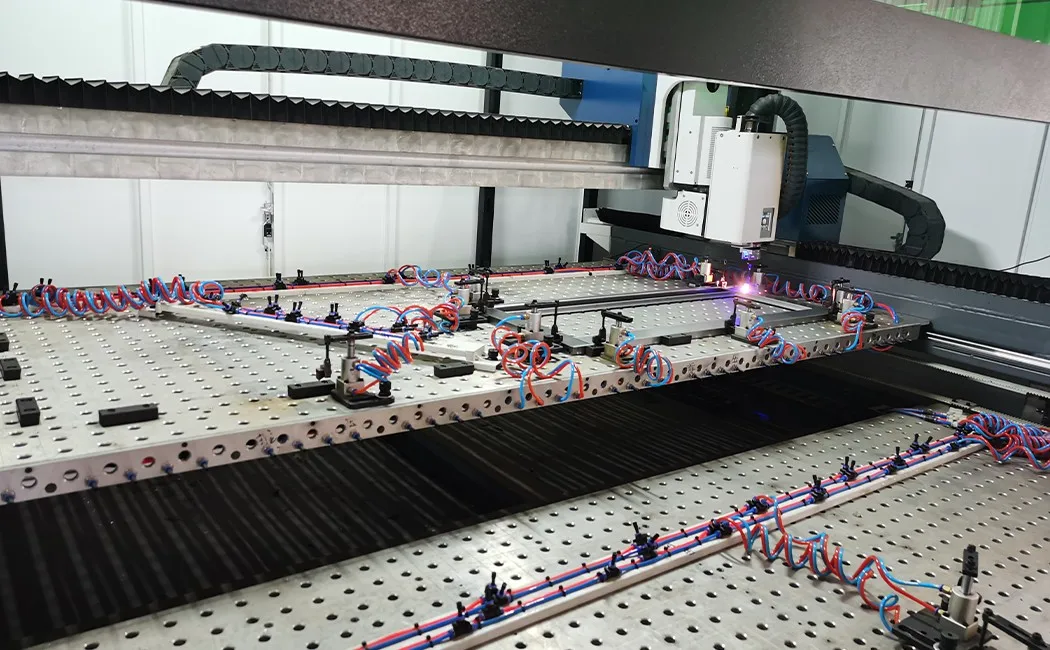
Paŝo 1: Lasera Tranĉado — Kie Ĉiu Panelo Komenciĝas
La kruda materialo estas malvarme rulita ŝtala lameno, tipe 0.5–0.8 mm dika por normaj oficejaj kaj lernejaj ŝlosfakoj, ĝis 1.0 mm por pezaj aplikoj. (Ĉu vi ne certas, kiun dikon via projekto bezonas? Nia gvidilo pri ŝtalaj ŝlosfakoj kaj dimensioj mapas la plenan bendon de 0.4–1.0 mm al realaj uzkazoj.) Volvaĵoj estas disvolvitaj sur la nutra tablo de la lasertranĉilo. Fibra lasera kapo — gvidata de la partprogramo ŝarĝita ĉe la CNC-konzolo de la funkciigisto — spuras ĉiun panelan konturon, eltondaĵon kaj fendon je rapidecoj, kiuj estus neeblaj permane aŭ per pli malnovaj plasmaj metodoj. Precizeco gravas ĉi tie, ĉar panelo, kiu estas 0.5 mm ekster la kvadrato, ne fermiĝos ebene ĉe la pordo. La fibra lasero tranĉas purajn randojn kun minimuma varmodistordo, do la laŭflua faldpremilo ricevas panelojn, kiuj estas vere plataj kaj dimensie koheraj — unuo 1 kaj unuo 500 estas la samaj.
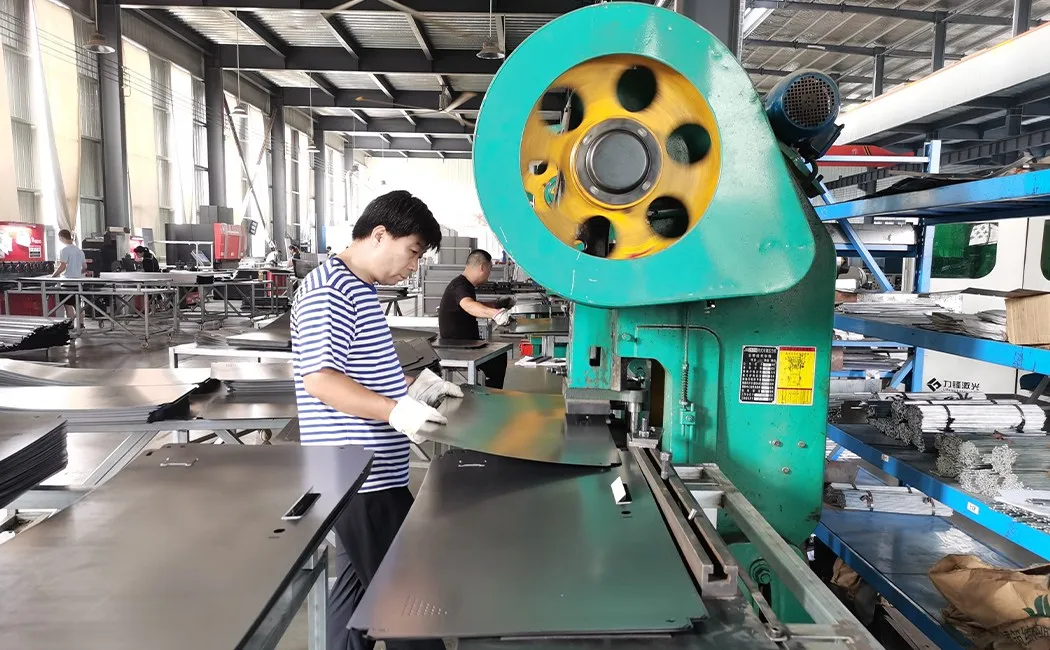
Paŝo 2: CNC-Truado — Truoj Kiuj Ne Estas Postpenso
Ĵus tranĉitaj paneloj moviĝas al la CNC-tureta trupremilo. Tie ĉi ventolaj fendoj, ĉarniraj muntaj truoj, serurbarelaj eltondaĵoj kaj pendostangaj krampoj estas ĉiuj premitaj en ununura aŭtomata trairo. Lernejaj projektoj estas kie la truokonsistenco montriĝas plej rapide - nia gvidilo por fabrikistoj de lernejaj ŝlosfakoj klarigas, kion ĝusta speciffolio devus pruvi antaŭ ol vi mendas. Pli malnovaj fabrikoj boras ĉi tiujn permane - malkonsekvencaj pozicioj signifas ĉarnirojn, kiuj blokiĝas, serurojn, kiuj restas, kaj bretostiftojn, kiuj sidas kurbaj. Sur CNC-truolinio, la ilpozicioj estas parto de la sama cifereca dosiero kiel la lasertranĉo. Nenio estas mezurata permane. La rezulto estas, ke kiam vi boltas ĉarniron en pozicio A sur la pordopanelo kaj pozicio A sur la karkasa panelo, ili vicigas ĉar ambaŭ truoj estis truitaj de la samaj koordinatoj - ne ĉar iu havis bonŝancon.
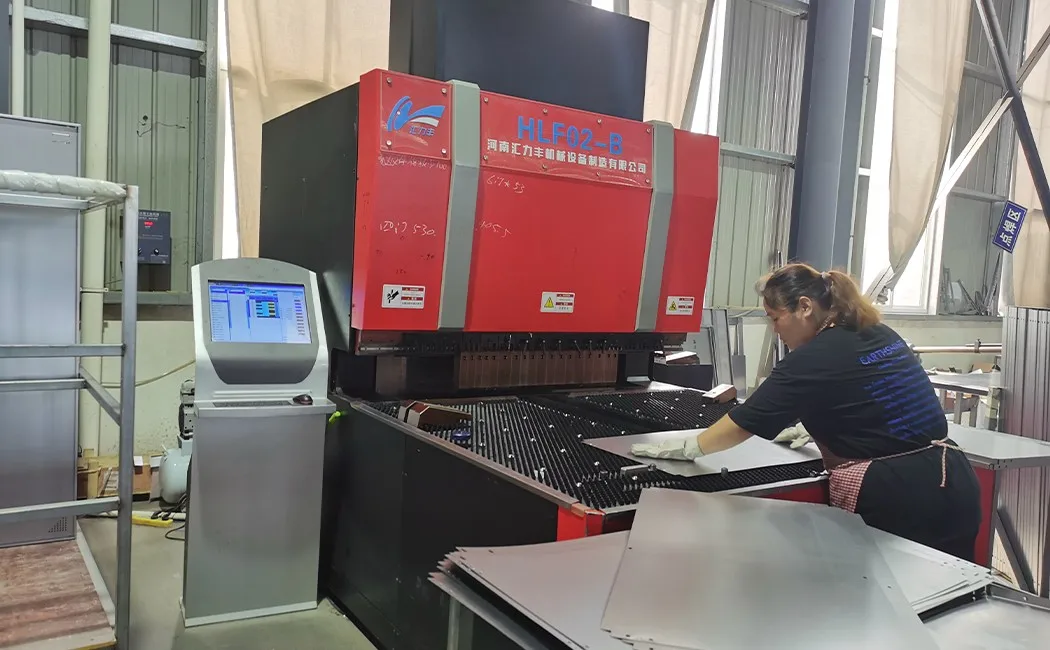
Paŝo 3: Gazetara-Brema Fleksado — Transformante Platan Folion en Strukturon
Plata panelo preskaŭ ne havas strukturan rigidecon. Fleksado ŝanĝas tion. La prempilo faldas la randojn de ĉiu panelo en precize angulajn flanĝojn - tipe 90°-revenojn sur flankaj paneloj, kaj kunmetitan profilon sur pordopaneloj, kiu formas la pordan rabaton kaj rigidigilon en unu movo. Ĉi tiuj faldoj faras du aferojn: ili kreas la geometrion, kiu ŝlosas panelojn kune ĉe la kunmeto, kaj ili draste pliigas la reziston de la panelo al flekso. 0.6 mm plata plato fleksiĝas facile en viaj manoj; la sama plato kun du 90°-flanĝoj fariĝas vere rigida. Tial la ŝtala dikeco kaj la faldprofilo kune determinas realan forton - ne sole la krudan dikecon.
Paŝo 4: Veldado — Permanentaj Juntoj Kie Ĝi Gravas
Ne ĉiu junto en ŝranko bezonas esti veldita. Ĉe KD (frap-malsupren) modeloj, la kadavraj paneloj konektiĝas ĉe muntado per antaŭinstalitaj surfanditaj nuksoj — neniu veldado necesas por la finuzanto. (Se vi pesas la du strukturojn por via projekto, nia komparo inter KD kaj veldita kovras forton, sendokostojn kaj kondiĉojn surloke flank-al-flanke.) Sed iuj strukturaj punktoj — la ĉarniraj plifortigaj platoj, la ŝlosilstangaj gvidkrampoj, la internaj bretosubteniloj ĉe velditaj kadavraj modeloj — estas MIG-velditaj en la fabriko. MIG (Metala Inerta Gaso) veldado produktas kontinuan perlon, kiu kunfandas la gepatran metalon kaj plenigan draton en unu pecon. Farita ĝuste, la veldzono estas almenaŭ tiel fortika kiel la ĉirkaŭa ŝtalo. Niaj veldistoj laboras laŭ junto-longo kaj penetro-specifo, kaj veldsuturoj estas vide inspektataj antaŭ ol paneloj moviĝas al la surfactraktada linio.
Paŝo 5: Surfaca Traktado kaj Pulvora Tegaĵo — La Finpoluro Kiu Protektas
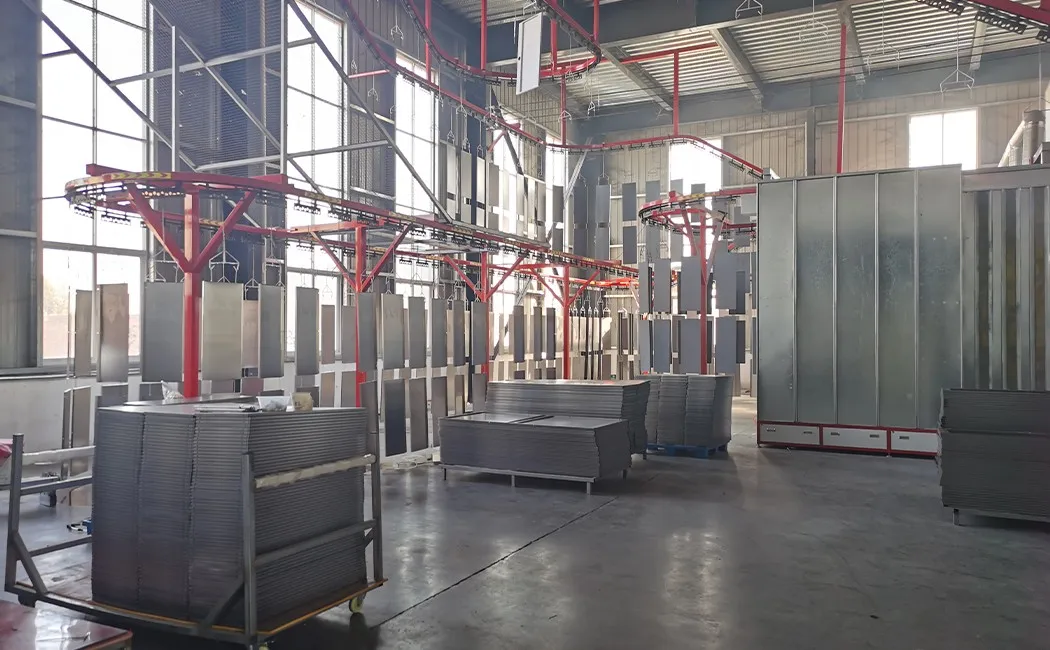
Antaŭ ol la pulvoro trafas la panelon, la ŝtalo trairas plurŝtupan antaŭtraktadan linion: forigo de oleo, purigo de rusto, zinka fosfatado kaj pasivigo. Preterlasu iun ajn el ĉi tiuj paŝoj kaj la pulvora tegaĵo poste bobelos kaj senŝeliĝos - ne de ekstere enen, sed de la ŝtala surfaco eksteren. Post antaŭtraktado, la paneloj estas pendigitaj sur la supra transportilo, movitaj en la ŝprucbudon kaj tegitaj elektrostatike: la pulvoro ricevas elektran ŝargon kaj la terkonektitaj paneloj altiras ĝin unuforme - inkluzive en niĉojn kaj ĉirkaŭ kurbojn, kiujn farbopistolo maltrafus. Poste la ŝarĝita transportilo portas panelojn tra la hardiga forno. La varmo fandas kaj krucligas la pulvorajn partiklojn en kontinuan, malmolan filmon. La norma rezulto estas finpoluro, kiu trapasas pli ol 500 horojn da salspraja testado. La koloro estas RAL aŭ kutima kongruo - helgriza, flavgriza, blanka aŭ ajna koloro specifas la aĉetanto - aplikita el la sama aro por konservi la tutan mendon kohera. La tegaĵo, kiun ĉi tiu linio aplikas, estas la sama, kiun via purigada rutino protektas surloke - nia gvidilo pri kiel prizorgi metalajn oficejajn meblojn kovras la prizorgan flankon.
Paŝo 6: Plata Pakado kaj Ujoŝarĝado
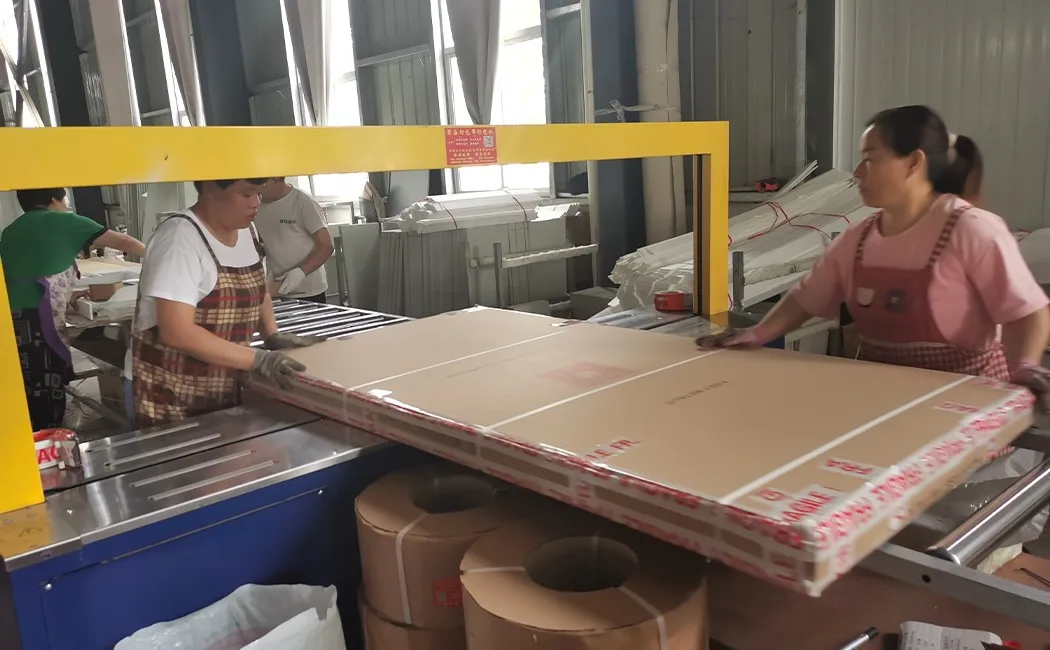
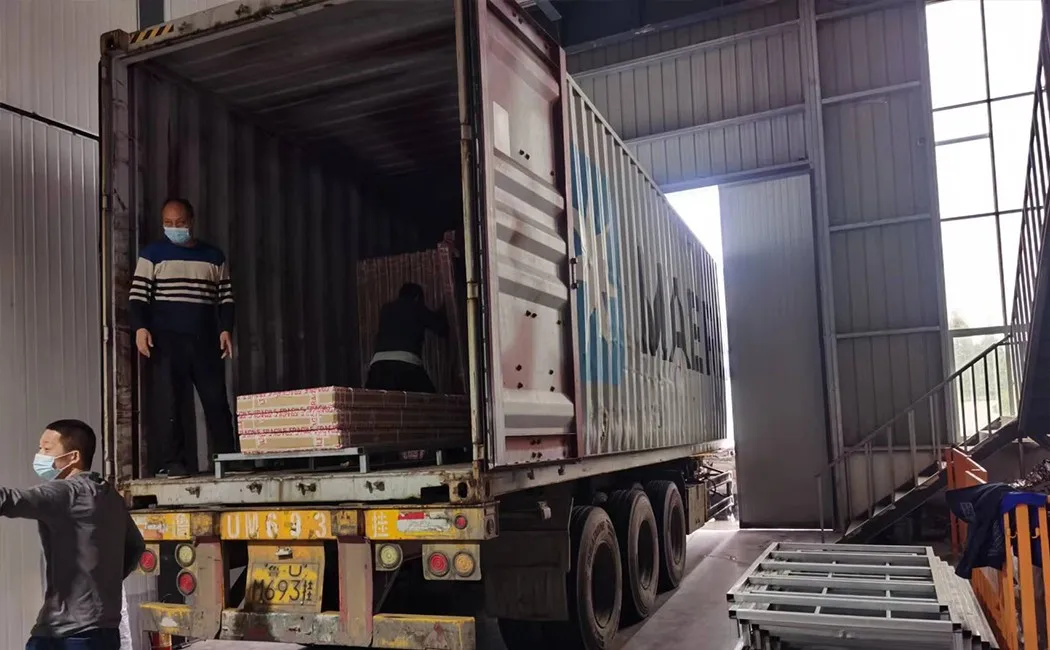
Jen kie KD-dezajno rekompencas la aĉetanton. Anstataŭ sendi plene kunmetitan ŝlosfakon — kiu estas plejparte aero — ĉiu unuo estas dividita en individuajn panelojn, envolvita en perlo-kotona protekta ŝaŭmo, kaj pakita plate en kartonon kun ĉiuj akcesoraĵoj (rigliloj, nuksoj, ĉarniroj, seruro, ŝlosiloj) en etikedita sako interne. La sama frajtokalkulo validas por nia tuta KD-gamo — nia gvidilo pri komercaj etaĝlitoj montras kiel elpreneblaj litoj pakas plate pro identaj kialoj. Plataj kartonoj stakiĝas sur paledoj aŭ rekte sur la kontenerplanko en densaj, stabilaj kolonoj. La ŝarĝpadrono estas planita dum la oferto-fazo — ĝi estas parto de nia laboro, ne posta penso. La diferenco kompare kun la sendo de kunmetitaj ŝlosfakoj estas signifa: plate pakita enhavas konsiderinde pli da unuoj po kontenero, kio rekte reduktas la surteriĝintan koston po peco por la aĉetanto. Tiu ŝparo ofte superas la tempokoston de surloka muntado, kiu daŭras 10-20 minutojn po unuo per bazaj maniloj.
La Plena Procezo Unuavide
| scenejo | Ekipaĵo / Metodo | Ŝlosila Kvalitkontrolo |
|---|---|---|
| 1. Lasera Kortego | Fibra lasero CNC | Panelaj dimensioj ± 0.1 mm |
| 2. CNC-truado | Tureta trupremilo | Truopozicia precizeco, senlabaj randoj |
| 3. Gazetara-Brema Fleksado | CNC-prembremso | Kurbperspektivo, flanĝa revenlongo |
| 4. Veldado | MIG-veldado | Juntlongo, penetro, vida inspektado |
| 5. Antaŭtraktado + Pulvora tegaĵo | 5-ŝtupa kemia bano + elektrostatika ŝprucado + fornkuracado | Tegaĵa dikeco (µm), adhero transversa tranĉo |
| 6. Pakado + Ŝarĝado | Perlo-kotona envolvaĵo, kartona rimeno, kontenera ŝarĝplano | Kompleteco de aparataro, pezo de kartono, precizeco de etikedo |
Kion Ĉi Tio Signifas Kiam Vi Serĉas
La supre menciita procezo estas norma inter seriozaj fabrikoj de ŝtalaj ŝrankoj — kaj malofta inter la ceteraj. Nia resumo de la ĉefaj fabrikantoj de ŝtalaj oficejaj mebloj en Ĉinio montras, kio praktike distingas la du grupojn. La diferencoj inter bona fabriko kaj mezbona kutime reduktiĝas al tri aferoj:
- Ŝtala dikeco kaj grado — petu la faktan milimetran specifon, ne “18-kalibra” (nombro kiu signifas malsamajn aferojn en malsamaj normoj). Nia normo estas 0.5 mm por flankaj paneloj, 0.6 mm por pordoj; pli fortaj modeloj uzas 0.8–1.0 mm.
- Antaŭtraktado antaŭ pulvora tegaĵo — 5-ŝtupa linio (oleoforigo → rustpurigo → fosfato → pasivigo → ellavaĵo) estas la minimumo por finpoluro kiu daŭras. Malpli da etapoj signifas, ke la tegaĵo sidas sur ŝtalo, kiu ne estas konvene preparita.
- Panelo-al-panela konsistenco — petu specimenon meze de la produktado, ne nur la unuan pecon. CNC-linioj devus produkti identajn panelojn tra plena mendo; mane funkciigitaj linioj moviĝas.
Se provizanto ne povas diri al vi sian ŝtaldikecon en milimetroj, la nombron de antaŭtraktadaj stadioj, aŭ ĉu ilia trupremilo estas CNC aŭ mana — tiuj estas demandoj indaj pri respondo antaŭ ol vi mendos.
Oftaj Demandoj
Kiun materialon oni uzas por fari ŝtalajn ŝrankojn?
Plej multaj ŝtalaj ŝrankoj estas faritaj el malvarme rulita ŝtala lameno, tipe 0.4–1.0 mm dika depende de la apliko. Malvarme rulita ŝtalo ofertas pli glatan surfacan finpoluron kaj pli striktajn dimensiajn toleremojn ol varmrulita ŝtalo, kio gravas por pura porda vicigo kaj unuforma pulvora tegaĵo.
Kiom longe necesas por fabriki ŝtalan ŝrankon?
Por norma unu-porda aŭ plurporda ŝtala ŝlosfako produktita sur CNC-produktadlinio, la fabrikadprocezo de lamentranĉado ĝis pakita kartono tipe daŭras 3-5 labortagojn por aro, depende de la mendograndeco, pulvortegaĵa hardadotempo kaj kvalitaj inspektadstadioj.
Kio estas pulvora tegaĵo sur ŝtala ŝranko?
Pulvora tegaĵo estas elektrostatika seka finpolura procezo. Fajnaj pulvoraj partikloj estas elektrostatike ŝargitaj kaj ŝprucitaj sur la grundigitajn ŝtalajn panelojn, poste harditaj en forno. La rezulto estas malmola, ebena finpoluro, kiu rezistas ŝelado, gratvundo kaj rusto multe pli bone ol likva farbo.
Kial ŝtalaj ŝrankoj estas sendataj platpakitaj?
Platpaka (KD — kunmetita) sendado kunmetas ĉiun ŝrankon en individuajn panelojn, kiuj stakiĝas dense en kartono. Tio signife pliigas la nombron de unuoj por ujo kompare kun sendado de antaŭkunmetitaj ŝrankoj, reduktante la frajtokoston por unuo. Surloka muntado tipe daŭras 10-20 minutojn por unuo kun bazaj iloj.
Kiuj kvalito-kontroloj okazas dum la produktado de ŝtalaj ŝrankoj?
Ŝlosilaj kvalitkontrolpunktoj inkluzivas: dimensia inspektado de tranĉitaj kaj truitaj paneloj, vidaj kaj strukturaj kontroloj de veldsuturoj, tegaĵdikeco kaj adherotestoj post pulvora tegaĵo, pordĝustigon kaj ĉarnirfunkcian kontrolojn post muntado, kaj finan antaŭpakan inspektadon antaŭ ol la kartonoj estas sigelitaj.


