 Ir al contenido


Un comprador en Filipinas me preguntó una vez: "¿Cómo sé que sus taquillas están hechas para durar, y no solo pintadas para que se vean bien?". Es una pregunta válida. La respuesta no está en el folleto, sino en la fábrica. Así que aquí les explico exactamente qué sucede entre una bobina de acero laminado en frío y una taquilla terminada, lista para ser cargada en un contenedor.
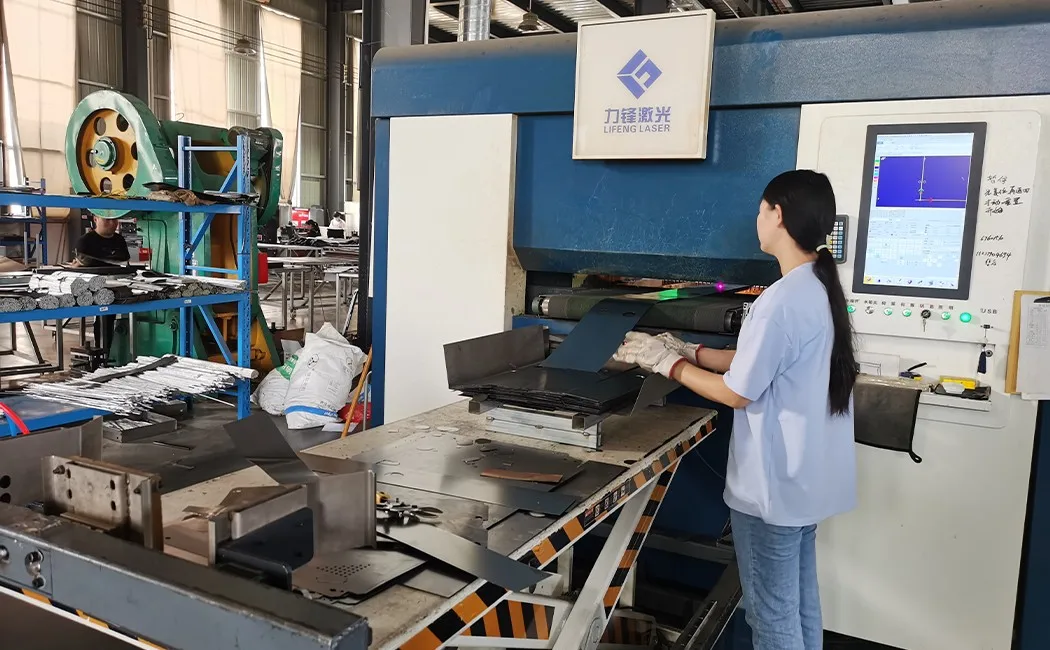
Paso 1: Corte láser: donde comienza cada panel
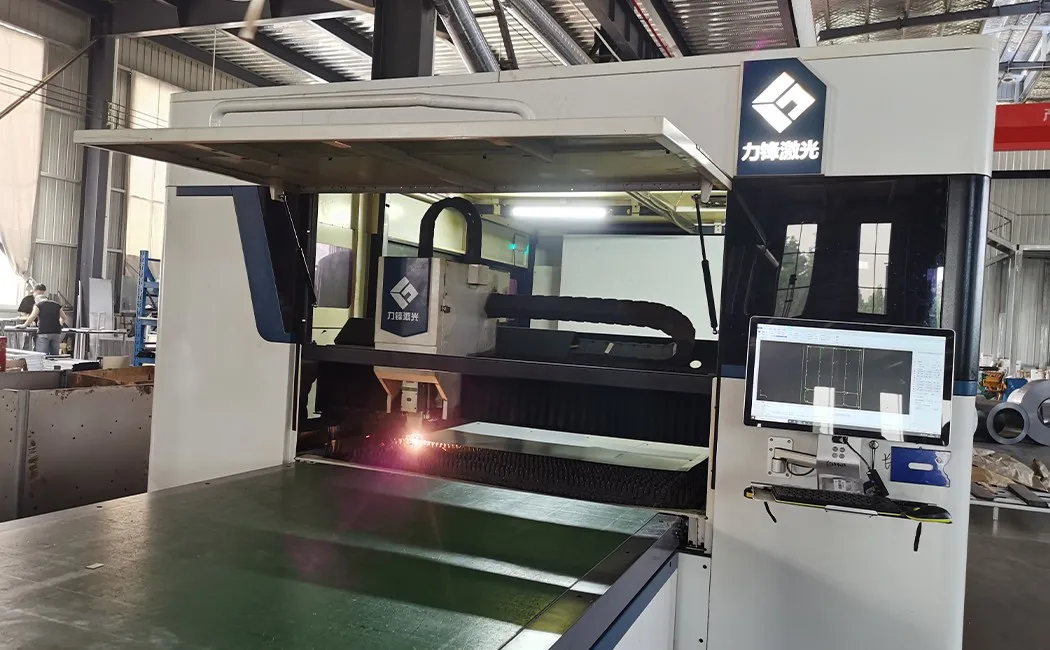
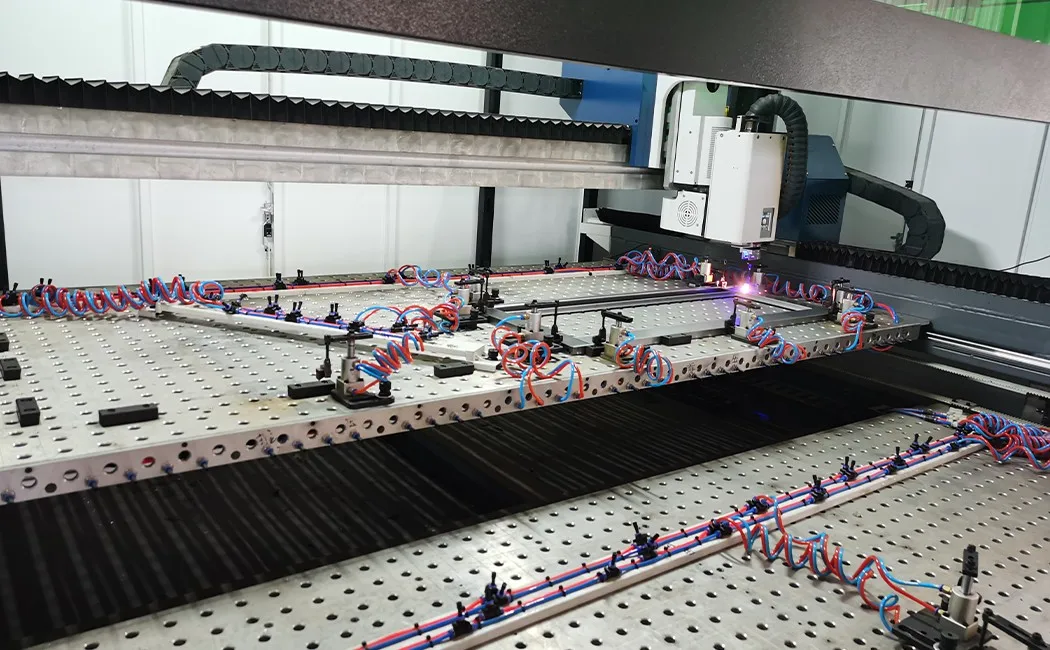
La materia prima es chapa de acero laminada en frío, normalmente de 0.5 a 0.8 mm de espesor para taquillas estándar de oficina y escuela, y de hasta 1.0 mm para aplicaciones de alta resistencia. (¿No está seguro del espesor que necesita su proyecto? Nuestra guía de tamaños y dimensiones de taquillas de acero abarca todo el rango de 0.4 a 1.0 mm para casos de uso reales). Las bobinas se desenrollan sobre la mesa de alimentación de la cortadora láser. Un cabezal láser de fibra, guiado por el programa de la pieza cargado en la consola CNC del operador, traza el contorno, el recorte y la ranura de cada panel a velocidades imposibles de realizar manualmente o con métodos de plasma más antiguos. La precisión es fundamental, ya que un panel con una desviación de 0.5 mm no cerrará a ras de la puerta. El láser de fibra corta bordes limpios con una mínima distorsión térmica, por lo que la prensa de doblado posterior obtiene paneles verdaderamente planos y dimensionalmente uniformes: la unidad 1 y la unidad 500 son idénticas.
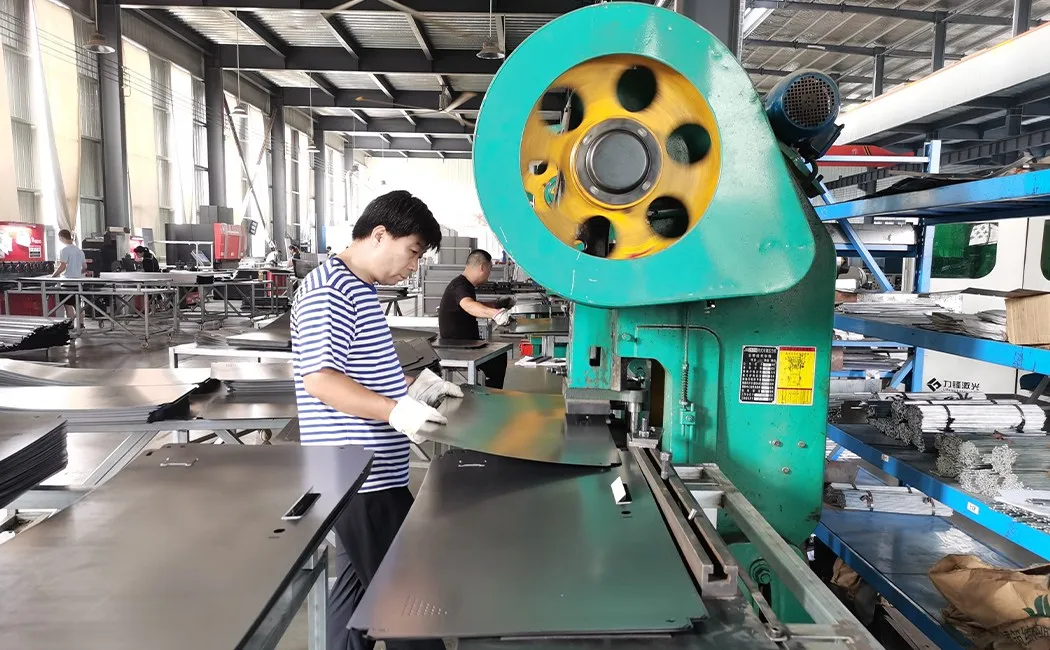
Paso 2: Perforación CNC: agujeros que no son un añadido de última hora.
Los paneles recién cortados pasan a la punzonadora de torreta CNC. Aquí, las ranuras de ventilación, los orificios de montaje de las bisagras, los recortes para el cilindro de la cerradura y los soportes para la barra de suspensión se prensan en una sola pasada automatizada. Los proyectos escolares son donde la consistencia del punzonado se hace más evidente: nuestra guía para fabricantes de taquillas escolares explica qué debe demostrar una hoja de especificaciones adecuada antes de realizar el pedido. Las fábricas antiguas perforan estos orificios a mano; las posiciones inconsistentes provocan bisagras que se atascan, cerraduras que se bloquean y pasadores de estante que quedan torcidos. En una línea de punzonado CNC, las posiciones de la herramienta forman parte del mismo archivo digital que el corte láser. No se mide nada manualmente. El resultado es que cuando se atornilla una bisagra en la posición A del panel de la puerta y en la posición A del panel de la estructura, se alinean porque ambos orificios se perforaron desde las mismas coordenadas, no por casualidad.
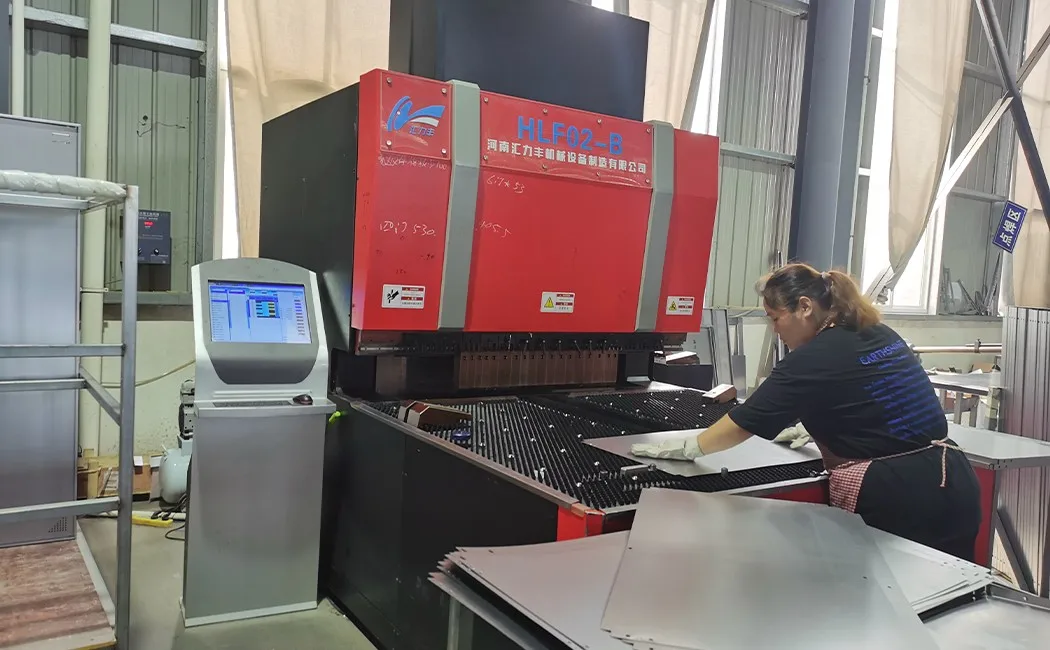
Paso 3: Plegado con prensa plegadora: Transformación de la lámina plana en estructura.
Un panel plano prácticamente carece de rigidez estructural. El doblado cambia esta situación. La plegadora dobla los bordes de cada panel formando bridas con ángulos precisos: normalmente, retornos de 90° en los paneles laterales y un perfil compuesto en los paneles de las puertas que forma el rebaje y el refuerzo de la puerta en una sola operación. Estos pliegues cumplen dos funciones: crean la geometría que une los paneles durante el montaje y aumentan drásticamente la resistencia del panel a la flexión. Una lámina plana de 0.6 mm se dobla fácilmente con las manos; la misma lámina con dos bridas de 90° se vuelve realmente rígida. Por eso, el calibre (espesor) del acero y el perfil de plegado determinan conjuntamente la resistencia real, no solo el espesor.
Paso 4: Soldadura: uniones permanentes donde más importa
No todas las uniones de un armario necesitan ser soldadas. En los modelos KD (desmontables), los paneles de la estructura se conectan durante el montaje mediante tuercas roscadas preinstaladas, sin necesidad de soldadura por parte del usuario final. (Si está considerando ambas estructuras para su proyecto, nuestra comparativa entre KD y soldado abarca la resistencia, el coste de envío y las condiciones de la obra). Sin embargo, algunos puntos estructurales, como las placas de refuerzo de las bisagras, los soportes guía de la barra de bloqueo y los soportes internos de los estantes en los modelos con estructura soldada, se sueldan mediante MIG en fábrica. La soldadura MIG (Metal Inert Gas) produce un cordón continuo que fusiona el metal base y el alambre de aporte en una sola pieza. Si se realiza correctamente, la zona de soldadura es al menos tan resistente como el acero circundante. Nuestros soldadores trabajan con una especificación de longitud de cordón y penetración, y las soldaduras se inspeccionan visualmente antes de que los paneles pasen a la línea de tratamiento de superficie.
Paso 5: Tratamiento de superficie y recubrimiento en polvo: el acabado que protege.
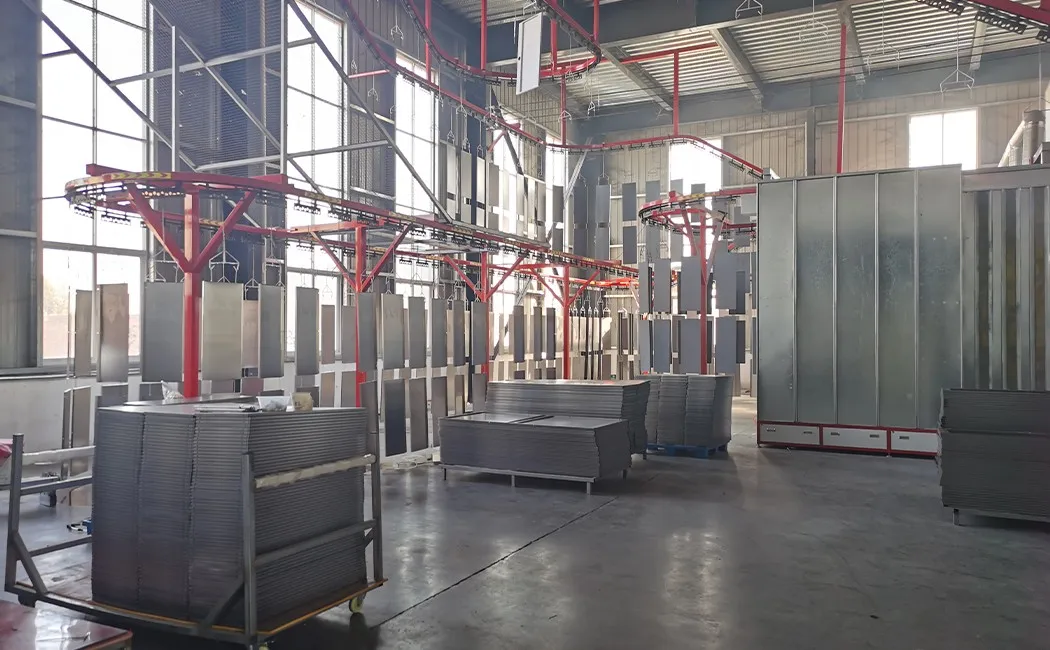
Antes de que el polvo llegue al panel, el acero pasa por una línea de pretratamiento de varias etapas: eliminación de aceite, limpieza de óxido, fosfatado de zinc y pasivación. Si se omite cualquiera de estos pasos, el recubrimiento en polvo eventualmente burbujeará y se desprenderá, no de afuera hacia adentro, sino de la superficie del acero hacia afuera. Después del pretratamiento, los paneles se cuelgan en la línea transportadora superior, se trasladan a la cabina de pintura y se recubren electrostáticamente: el polvo recibe una carga eléctrica y los paneles conectados a tierra la atraen uniformemente, incluso en huecos y alrededor de curvas que una pistola de pintura no alcanzaría. Luego, la cinta transportadora cargada lleva los paneles a través del horno de curado. El calor funde y reticula las partículas de polvo en una película continua y dura. El resultado estándar es un acabado que supera más de 500 horas de prueba de niebla salina. El color es un RAL o una combinación personalizada (gris claro, beige, blanco o cualquier color que especifique el comprador), aplicado del mismo lote para mantener la uniformidad de todo el pedido. El revestimiento que aplica esta línea es el mismo que protege su rutina de limpieza in situ; nuestra guía sobre cómo mantener los muebles de oficina metálicos cubre los aspectos relacionados con el cuidado.
Paso 6: Embalaje plano y carga del contenedor
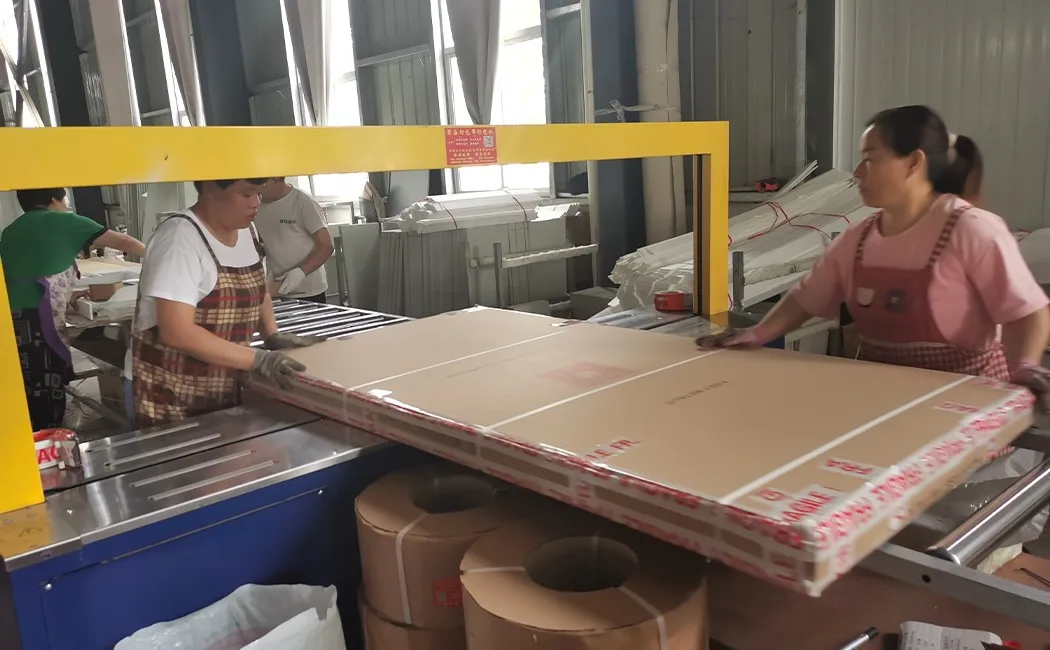
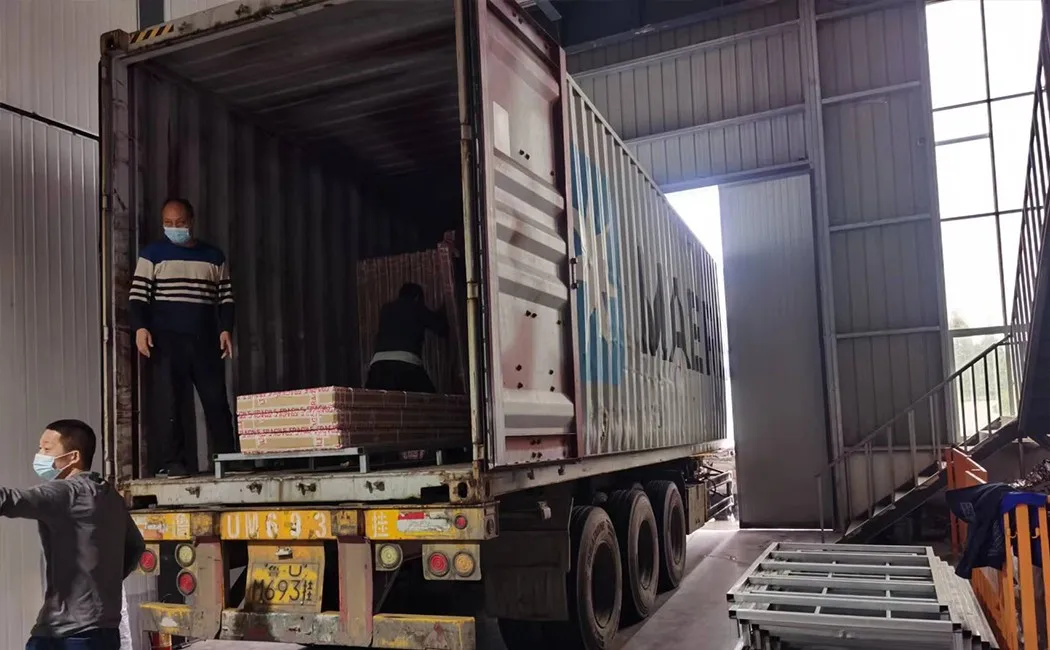
Aquí es donde el diseño KD resulta ventajoso para el comprador. En lugar de enviar un casillero completamente ensamblado (que es prácticamente aire), cada unidad se desmonta en paneles individuales, se envuelve en espuma protectora de algodón perlado y se empaqueta plana en una caja de cartón con todos los herrajes (tornillos, tuercas, bisagras, cerradura, llaves) en una bolsa etiquetada en el interior. El mismo cálculo de flete se aplica a toda nuestra gama KD: nuestra guía de dimensiones de literas comerciales muestra cómo se empaquetan las camas desmontables planas por las mismas razones. Las cajas planas se apilan en paletas o directamente en el piso del contenedor en columnas compactas y estables. El patrón de carga se planifica en la etapa de cotización; es parte de nuestro trabajo, no una ocurrencia tardía. La diferencia con respecto al envío de casilleros ensamblados es significativa: el embalaje plano permite colocar muchas más unidades por contenedor, lo que reduce directamente el costo de entrega por pieza para el comprador. Ese ahorro a menudo supera el costo de tiempo del ensamblaje in situ, que toma de 10 a 20 minutos por unidad con herramientas manuales básicas.
El proceso completo de un vistazo
| Fase | Equipo / Método | Control de calidad de las claves |
|---|---|---|
| 1. Corte por láser | CNC láser de fibra | Dimensiones del panel ± 0.1 mm |
| 2. Punzonado CNC | Punzonadora de torreta | Precisión en la posición de los orificios, bordes sin rebabas |
| 3. Plegado con prensa plegadora | Plegadora CNC | Ángulo de curvatura, longitud de retorno de la brida |
| 4. Soldadura | Soldadura MIG | Longitud de la costura, penetración, inspección visual |
| 5. Pretratamiento + Recubrimiento en polvo | Baño químico de 5 etapas + pulverización electrostática + curado en horno | Espesor del recubrimiento (µm), corte transversal de adhesión |
| 6. Embalaje + Carga | Envoltura de algodón perlado, flejado de cartón, plan de carga de contenedores | Integridad del hardware, peso de la caja, precisión de la etiqueta |
Qué significa esto a la hora de buscar proveedores
El proceso descrito anteriormente es estándar entre las fábricas de taquillas de acero de alta calidad, y poco común entre las demás. Nuestro análisis de los principales fabricantes de mobiliario de oficina de acero en China muestra qué diferencia a ambos grupos en la práctica. Las diferencias entre una buena fábrica y una mediocre generalmente se reducen a tres cosas:
- Espesor y grado del acero — Solicite la especificación exacta en milímetros, no "calibre 18" (un número que tiene distintos significados según la normativa). Nuestro estándar es de 0.5 mm para los paneles laterales y de 0.6 mm para las puertas; los modelos de alta resistencia utilizan entre 0.8 y 1.0 mm.
- Pretratamiento antes del recubrimiento en polvo — Un proceso de 5 etapas (eliminación de aceite → limpieza de óxido → fosfatado → pasivado → enjuague) es el mínimo necesario para un acabado duradero. Un menor número de etapas implica que el recubrimiento se aplica sobre acero que no está debidamente preparado.
- Consistencia entre paneles — Solicite una muestra de la mitad del proceso de producción, no solo de la primera pieza. Las líneas CNC deberían producir paneles idénticos en todo el pedido; las líneas manuales varían.
Si un proveedor no puede indicarle el grosor de su acero en milímetros, el número de etapas de pretratamiento o si su prensa punzonadora es CNC o manual, conviene insistir en esas cuestiones antes de realizar un pedido.
Preguntas frecuentes
¿Qué material se utiliza para fabricar las taquillas de acero?
La mayoría de los armarios de acero están fabricados con chapa de acero laminada en frío, generalmente de 0.4 a 1.0 mm de espesor, según la aplicación. El acero laminado en frío ofrece un acabado superficial más liso y tolerancias dimensionales más estrictas que el acero laminado en caliente, lo cual es importante para una correcta alineación de la puerta y un acabado uniforme del recubrimiento en polvo.
¿Cuánto tiempo se tarda en fabricar un casillero de acero?
Para una taquilla de acero estándar de una o varias puertas fabricada en una línea de producción CNC, el proceso de fabricación, desde el corte de la chapa hasta el embalaje en caja, suele tardar entre 3 y 5 días laborables por lote, dependiendo del tamaño del pedido, el tiempo de curado del recubrimiento en polvo y las etapas de inspección de calidad.
¿Qué es el recubrimiento en polvo aplicado a un casillero de acero?
El recubrimiento en polvo es un proceso de acabado electrostático en seco. Finas partículas de polvo se cargan electrostáticamente y se pulverizan sobre paneles de acero conectados a tierra, para luego curarlas en un horno. El resultado es un acabado duro y uniforme que resiste el desconchado, los arañazos y la oxidación mucho mejor que la pintura líquida.
¿Por qué se envían los armarios de acero desmontados?
El envío en paquete plano (KD, por sus siglas en inglés) consiste en desmontar cada taquilla en paneles individuales que se apilan de forma compacta en una caja. Esto aumenta significativamente el número de unidades por contenedor en comparación con el envío de taquillas preensambladas, lo que reduce el coste de transporte por unidad. El montaje in situ suele tardar entre 10 y 20 minutos por unidad con herramientas básicas.
¿Qué controles de calidad se realizan durante la producción de taquillas de acero?
Los puntos clave de control de calidad incluyen: inspección dimensional de paneles cortados y perforados, comprobaciones visuales y estructurales de las soldaduras, pruebas de espesor y adherencia del recubrimiento después del recubrimiento en polvo, comprobaciones de alineación de puertas y funcionamiento de las bisagras después del montaje, y una inspección final previa al embalaje antes de sellar las cajas.


