 Otse sisu juurde


Üks ostja Filipiinidel küsis minult kord: „Kust ma tean, et teie kapid on ehitatud kestma, mitte ainult värvitud, et need ilusad välja näeksid?“ See on õiglane küsimus. Vastus ei ole brošüüris – see on tehasepõrandal. Seega toimub külmvaltsitud teraserulli ja konteinerisse laadimiseks valmis kapi vahel täpselt nii.
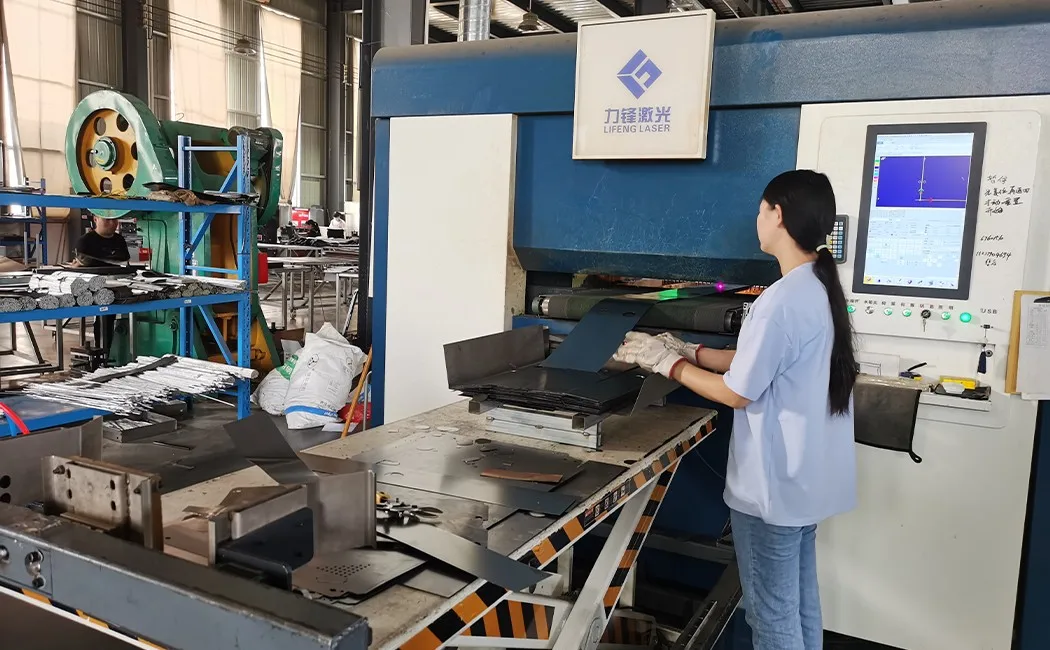
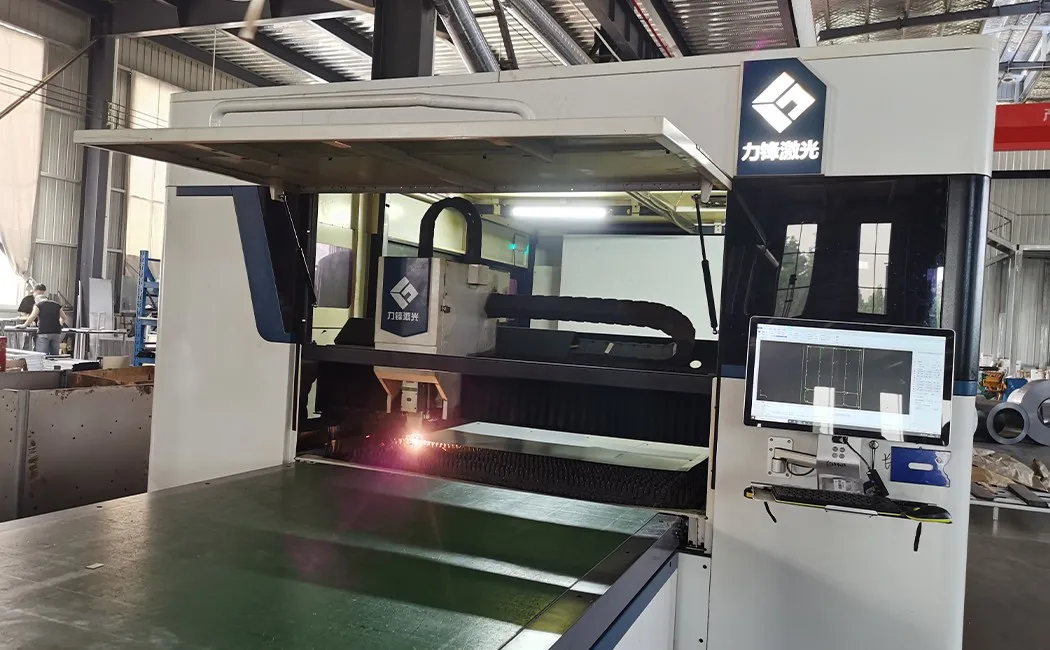
1. samm: Laserlõikus – iga paneeli alguspunkt
Toormaterjal on külmvaltsitud terasleht, mille paksus on tavaliste kontori- ja koolikappide puhul tavaliselt 0.5–0.8 mm, raskeveokite rakenduste puhul kuni 1.0 mm. (Pole kindel, millist paksust teie projekt vajab? Meie teraskappide suuruste ja mõõtmete juhend kaardistab kogu 0.4–1.0 mm paksuse vahemiku reaalsete kasutusjuhtudega.) Mähised rullutakse lahti laserlõikuri etteandelauale. Kiudlaserpea – mida juhib operaatori CNC-konsoolile laaditud töötlusprogramm – jälgib iga paneeli kontuuri, väljalõiget ja pilu kiirustel, mis oleksid käsitsi või vanemate plasmameetoditega võimatud. Täpsus on siin oluline, sest 0.5 mm ruudukujuliselt nihutatud paneel ei sulgu uksega tasapinnaliselt. Kiudlaser lõikab puhtad servad minimaalse kuumuse tõttu tekkiva moonutusega, nii et allavoolu painutuspress saab tõeliselt tasased ja mõõtmetelt ühtlased paneelid – seade 1 ja seade 500 on samad.
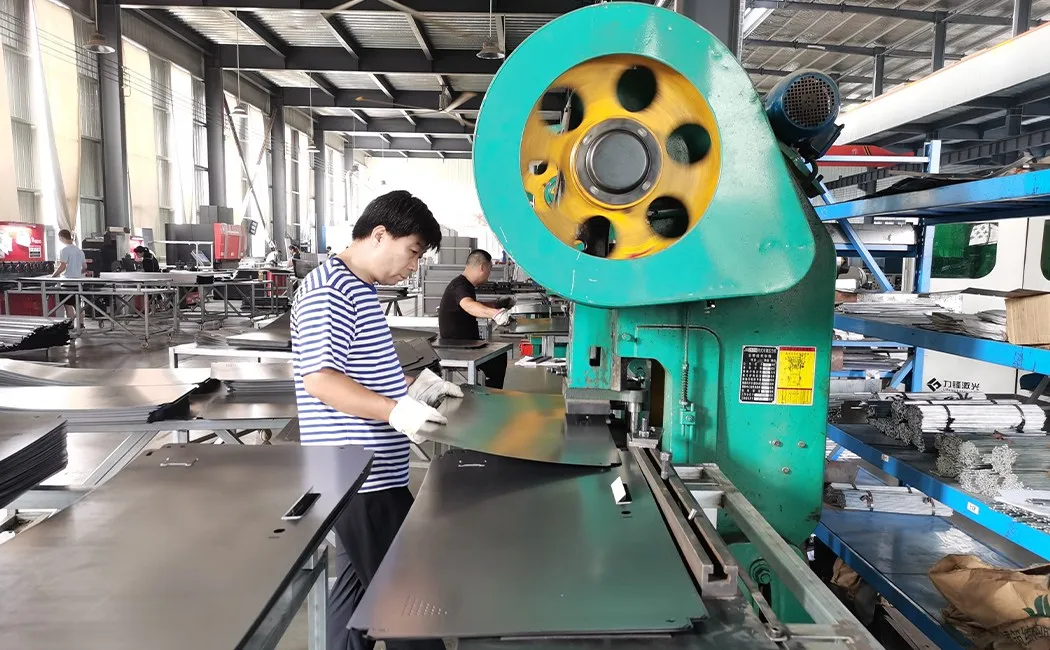
2. samm: CNC-stantsimine – augud, mis pole järelmõte
Värskelt lõigatud paneelid liiguvad CNC-revolvriga stantspressi. Siin pressitakse ühe automatiseeritud töökäiguga ventilatsiooniavad, hingede kinnitusavad, lukusilindrite väljalõiked ja riputusvarraste kronsteinid. Kooliprojektide puhul ilmneb stantsi järjepidevus kõige kiiremini – meie koolikappide tootja juhend selgitab, mida peaks enne tellimuse esitamist korralik spetsifikatsioonileht tõendama. Vanemad tehased puurivad neid käsitsi – ebajärjekindlad asendid tähendavad kinni kiiluvaid hingesid, kinni kiiluvaid lukke ja viltu istuvaid riiulitihvte. CNC-stantsliinil on tööriistade asukohad osa samast digitaalsest failist kui laserlõige. Midagi ei mõõdeta käsitsi. Tulemuseks on see, et kui poltidega kinnitate hinge uksepaneelile asendisse A ja karkassipaneelile asendisse A, siis need joonduvad, sest mõlemad augud stantsiti samadest koordinaatidest – mitte sellepärast, et kellelgi vedas.
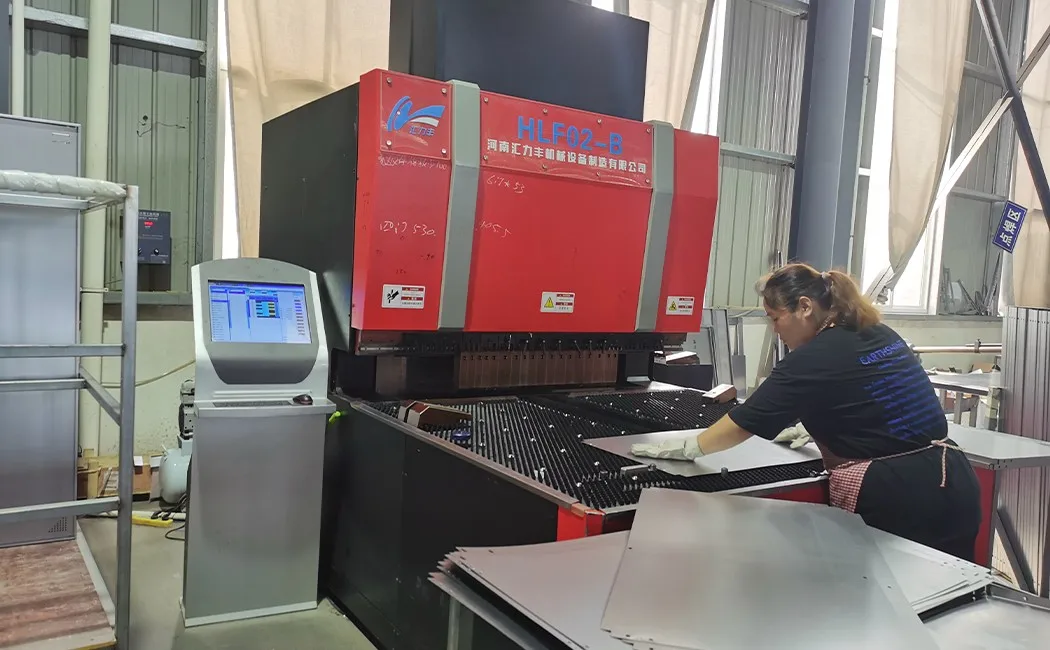
3. samm: Presspiduriga painutamine — lameda lehtmetalli muutmine konstruktsiooniks
Lameda paneeli struktuurne jäikus on peaaegu olematu. Painutamine muudab seda. Presspidur voldib iga paneeli servad täpselt nurga all olevateks äärikuteks – külgpaneelidel on need tavaliselt 90° tagasilöögid ja uksepaneelidel liitprofiil, mis moodustab ühe tõmbega ukse faltsi ja jäigastuse. Need voldid täidavad kahte eesmärki: loovad geomeetria, mis lukustab paneelid kokkupanemisel kokku, ja suurendavad oluliselt paneeli paindekindlust. 0.6 mm paksune lame leht paindub käes kergesti; sama leht kahe 90° äärikuga muutub tõeliselt jäigaks. Seetõttu määravad terase lukustuskruvi (paksus) ja voltimisprofiil koos tegeliku tugevuse – mitte ainult toorpaksus.
4. samm: Keevitamine – püsiliited seal, kus see loeb
Kapi iga ühenduskohta ei pea keevitama. KD (knock-down) mudelite puhul ühendatakse karkassi paneelid kokkupanekul eelpaigaldatud keermestatud mutritega – lõppkasutaja ei pea keevitama. (Kui kaalute oma projekti jaoks kahte konstruktsiooni, hõlmab meie KD ja keevitatud konstruktsioonide võrdlus tugevust, transpordikulusid ja kohapealseid tingimusi kõrvuti.) Kuid mõned konstruktsioonipunktid – hingede tugevdusplaadid, lukustusvarda juhtklambrid, keevitatud karkassiga mudelite sisemised riiulitoed – on tehases MIG-keevitatud. MIG-keevitus (Metal Inert Gas) tekitab pideva õmbluse, mis sulatab põhimetalli ja täitetraadi üheks tükiks. Õigesti tehes on keevitustsoon vähemalt sama tugev kui ümbritsev teras. Meie keevitajad töötavad õmbluse pikkuse ja läbitungimise spetsifikatsiooni järgi ning keevisõmblusi kontrollitakse visuaalselt enne paneelide liikumist pinnatöötlusliinile.
5. samm: Pinnatöötlus ja pulbervärvimine – viimistlus, mis kaitseb
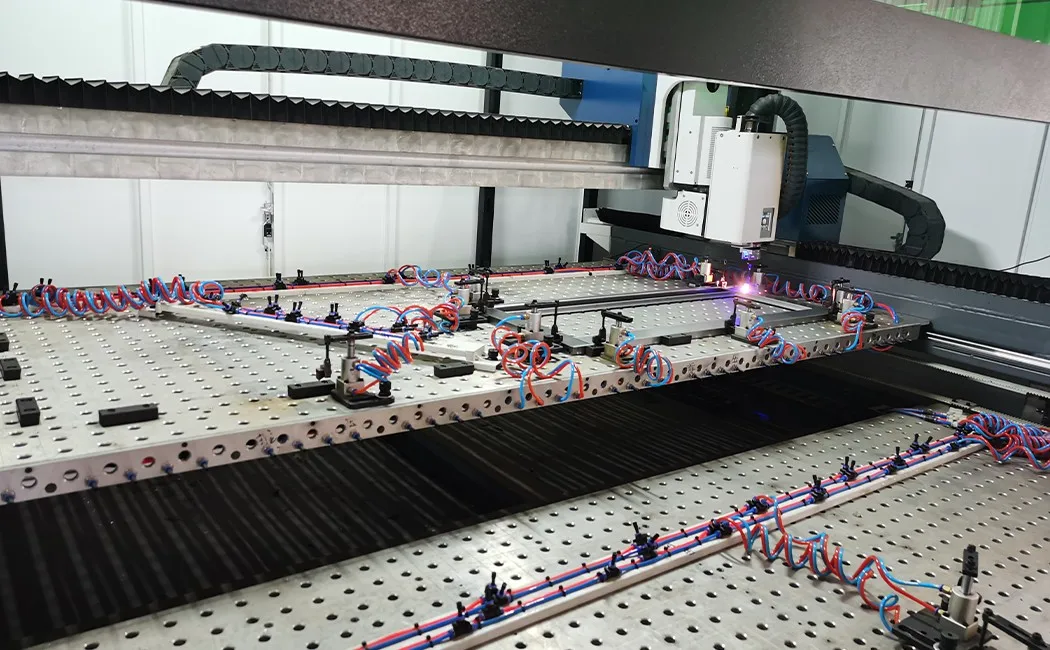
Enne kui pulber paneelile jõuab, läbib teras mitmeastmelise eeltöötlusliini: õli eemaldamine, rooste puhastamine, tsinkfosfaatimine ja passiivimine. Kui mõni neist etappidest vahele jätta, hakkab pulbervärv lõpuks mullitama ja kooruma – mitte väljastpoolt sissepoole, vaid terase pinnalt väljapoole. Pärast eeltöötlust riputatakse paneelid konveieriliinile, liigutatakse pihustuskabiini ja kaetakse elektrostaatiliselt: pulbrile antakse elektrilaeng ja maandatud paneelid tõmbavad seda ühtlaselt ligi – sealhulgas süvenditesse ja painutuskohtadesse, millest värvipüstol mööda ei pääseks. Seejärel kannab koormatud konveier paneelid läbi kuivatusahju. Kuumus sulatab ja seob pulbriosakesed pidevaks kõvaks kileks. Standardtulemuseks on viimistlus, mis läbib üle 500 tunni soolapihustustesti. Värv on RAL-värvi või kohandatud vaste – helehall, beež, valge või mis tahes värv, mille ostja määrab – kantakse peale samast partiist, et kogu tellimus oleks ühtlane. Selle liini pealekantav kate on sama, mida teie puhastusrutiin kohapeal kaitseb – meie juhend metallist kontorimööbli hooldamise kohta hõlmab hoolduspoolt.
6. samm: lamepakend ja konteinerisse laadimine
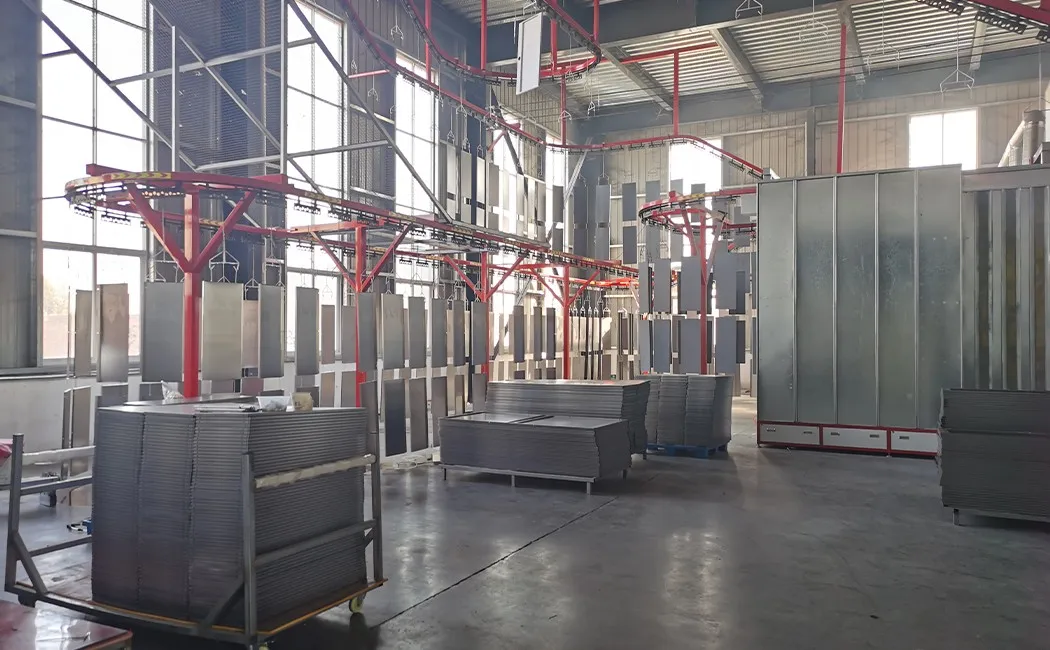
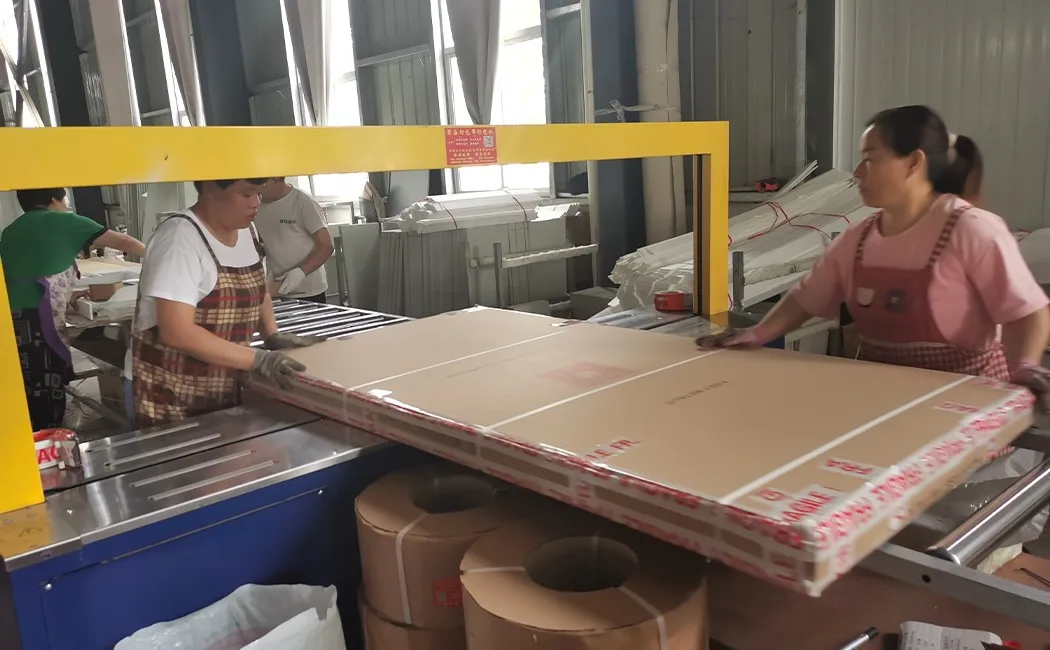
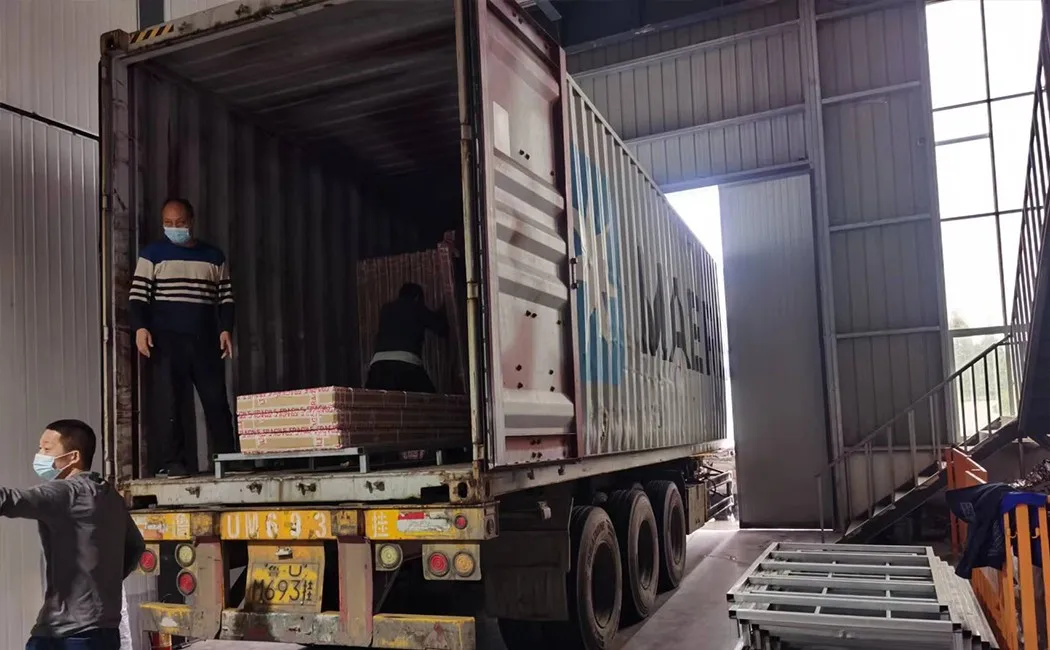
Siin tasub KD disain ostjale ära. Täielikult kokkupandud kapi – mis koosneb enamasti õhust – saatmise asemel võetakse iga üksus eraldi paneelideks, mähitakse pärlmutterpuuvillast kaitsevahu sisse ja pakitakse tasapinnaliselt karpi koos kõigi riistvaradega (poldid, mutrid, hinged, lukk, võtmed) märgistatud kotis. Sama veoarvestus kehtib kogu meie KD tootesarja kohta – meie äriliseks kasutamiseks mõeldud narivoodite mõõtmete juhend näitab, kuidas kokkupandavad voodid samadel põhjustel tasapinnaliselt pakitakse. Lamedad kastid virnastatakse kaubaalustele või otse konteineri põrandale tihedatesse ja stabiilsetesse ridadesse. Laadimismuster planeeritakse pakkumise etapis – see on osa meie tööst, mitte järelmõte. Erinevus võrreldes kokkupandud kappide saatmisega on märkimisväärne: lamepakend mahutab konteinerisse oluliselt rohkem ühikuid, mis vähendab otseselt ostja jaoks ühiku hinda. See kokkuhoid ületab sageli kohapealse kokkupaneku ajakulu, mis võtab tavaliste käsitööriistadega aega 10–20 minutit ühiku kohta.
Kogu protsess lühidalt
| Stage | Varustus / meetod | Peamine kvaliteedikontroll |
|---|---|---|
| 1. Laserlõikamine | Kiudlaser-CNC | Paneeli mõõtmed ± 0.1 mm |
| 2. CNC-stantsimine | Tornstantspress | Augu asukoha täpsus, servadeta servad |
| 3. Presspiduriga painutamine | CNC-presspidur | Painutusnurk, ääriku tagasivoolu pikkus |
| 4. Keevitamine | MIG-keevitamine | Õmbluse pikkus, läbitungivus, visuaalne kontroll |
| 5. Eeltöötlus + pulbervärv | 5-astmeline keemiline vann + elektrostaatiline pihustamine + ahjus kuivatamine | Katte paksus (µm), adhesioon ristlõikega |
| 6. Pakkimine + laadimine | Pärl-puuvillast mähis, papplindid, konteineri laadimise plaan | Riistvara täielikkus, karbi kaal, etiketi täpsus |
Mida see tähendab hankimisel
Ülaltoodud protsess on tõsiste terasest kapitootjate seas standardne – ja teiste seas haruldane. Meie Hiina parimate terasest kontorimööbli tootjate ülevaade näitab, mis eristab neid kahte rühma praktikas. Hea ja keskpärase tehase erinevused taanduvad tavaliselt kolmele asjale:
- Terase paksus ja klass — küsige tegelikku millimeetrite spetsifikatsiooni, mitte „18 gauge” (number, millel on eri standardites erinev tähendus). Meie standard on külgpaneelide puhul 0.5 mm, uste puhul 0.6 mm; tugevamate mudelite puhul on kasutusel 0.8–1.0 mm.
- Eeltöötlus enne pulbervärvimist — Vastupidava viimistluse saavutamiseks on minimaalne nõutav viis 5-astmelist puhastusliini (õli eemaldamine → roostepuhastus → fosfaatimine → passiivimine → loputus). Väiksem arv etappe tähendab, et kate asetseb terasel, mida pole korralikult ette valmistatud.
- Paneelidevaheline järjepidevus — küsige näidist tootmispartii keskelt, mitte ainult esimest tükki. CNC-liinid peaksid tootma identseid paneele kogu tellimuse ulatuses; käsitsi juhitavad liinid triivivad.
Kui tarnija ei oska öelda terase paksust millimeetrites, eeltöötlusetappide arvu või seda, kas tema stantspress on CNC- või käsitsi juhitav – need on küsimused, millele tasub enne tellimuse esitamist vastata.
Korduma kippuvad küsimused
Millist materjali kasutatakse terasest kappide valmistamiseks?
Enamik terasest kappe on valmistatud külmvaltsitud terasplekist, mille paksus on olenevalt rakendusest tavaliselt 0.4–1.0 mm. Külmvaltsitud teras pakub siledamat pinnaviimistlust ja väiksemaid mõõtmete tolerantse kui kuumvaltsitud teras, mis on oluline ukse puhta joondamise ja ühtlase pulbervärvimise saavutamiseks.
Kui kaua võtab aega terasest kapi valmistamine?
CNC-tootmisliinil toodetava standardse ühe- või mitmeukselise terasest kapi valmistamisprotsess lehtlõikusest pakendatud kartongini võtab tavaliselt 3–5 tööpäeva partii kohta, olenevalt tellimuse suurusest, pulbervärvi kuivamisajast ja kvaliteedikontrolli etappidest.
Mis on terasest kapi pulbervärvimine?
Pulbervärvimine on elektrostaatiline kuivviimistlusprotsess. Peened pulbriosakesed laetakse elektrostaatiliselt ja pihustatakse maandatud teraspaneelidele, seejärel kõvendatakse ahjus. Tulemuseks on kõva ja ühtlane viimistlus, mis on vastupidavam mõranemisele, kriimustustele ja roostetamisele kui vedel värv.
Miks terasest kapid transporditakse kokkupanduna?
Kokkupandaval (KD – knock-down) transpordil volditakse iga kapp eraldi paneelideks, mis virnastatakse tihedalt karpi. See suurendab oluliselt ühikute arvu konteineris võrreldes eelnevalt kokkupandud kappide saatmisega, vähendades ühiku veokulusid. Kohapealne kokkupanek võtab tavaliste tööriistadega tavaliselt 10–20 minutit ühiku kohta.
Millised kvaliteedikontrollid toimuvad terasest kappide tootmise ajal?
Peamised kvaliteedikontrolli punktid hõlmavad järgmist: lõigatud ja stantsitud paneelide mõõtmete kontroll, keevisõmbluse visuaalne ja konstruktsioonikontroll, katte paksuse ja nakkekatsed pärast pulbervärvimist, ukse joonduse ja hingede toimimise kontrollid pärast kokkupanekut ning lõplik pakkimiseelne kontroll enne kastide sulgemist.


