 Eduki nagusira joan


Filipinetako erosle batek behin galdetu zidan: "Nola jakin dezaket zure armairuak irauteko eginak direla, ez itxura ona emateko margotuak soilik?". Galdera egokia da. Erantzuna ez dago liburuxkan, fabrikako solairuan baizik. Beraz, hona hemen zer gertatzen den altzairu hotzean laminatuzko bobina baten eta edukiontzi batean kargatzeko prest dagoen armairu amaitu baten artean.
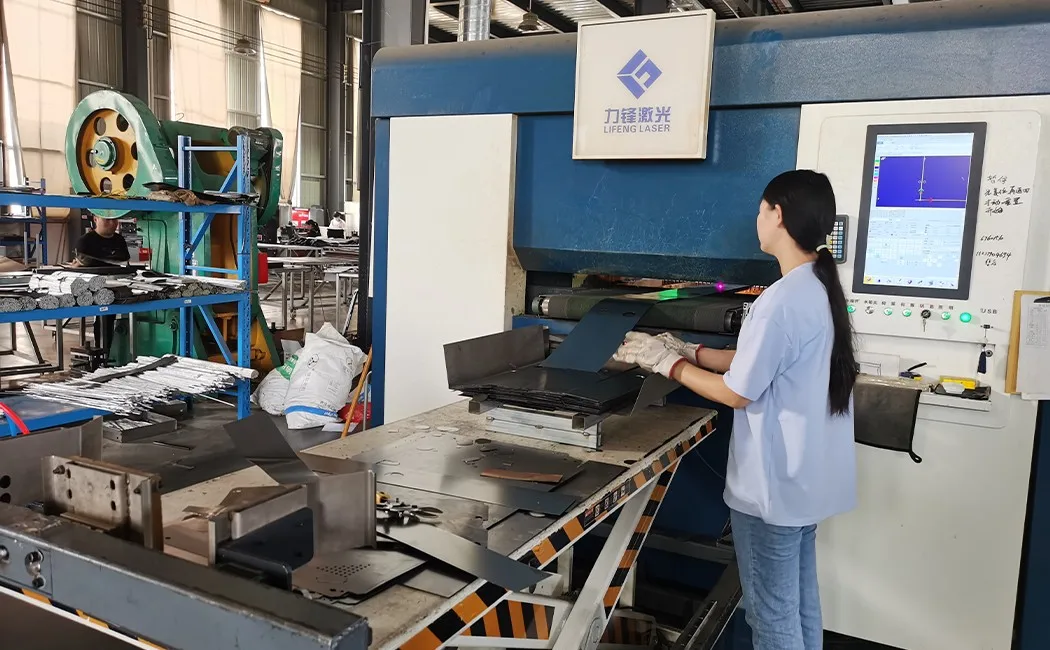
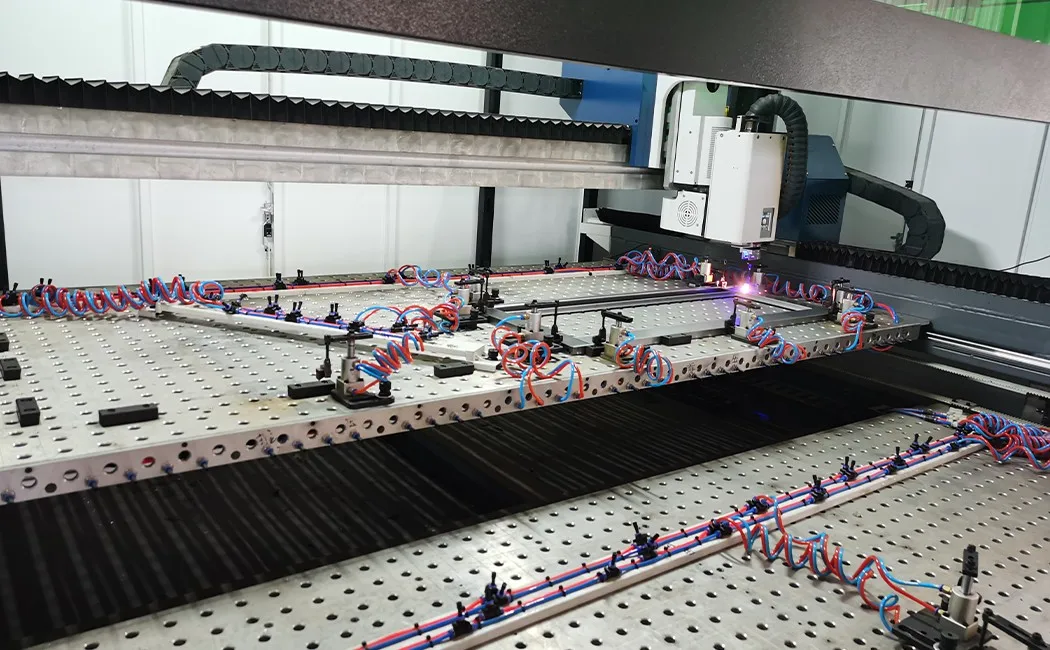
1. urratsa: Laser bidezko ebaketa — Panel bakoitza hasten den tokia
Lehengaia altzairuzko xafla hotzean laminatua da, normalean 0.5-0.8 mm-ko lodiera duena bulegoko eta eskolako armairu estandarretarako, 1.0 mm-raino aplikazio astunetarako. (Ez zaude ziur zein lodiera behar duen zure proiektuak? Gure altzairuzko armairuen tamainen eta dimentsioen gidak 0.4-1.0 mm-ko banda osoa mapatzen du benetako erabilera kasuetara.) Bobinak laser ebakitzailearen elikatze mahaian zabaltzen dira. Zuntz laser buru batek —operadorearen CNC kontsolan kargatutako pieza programak gidatuta— panel bakoitzaren eskema, mozketa eta zirrikitu marrazten ditu eskuz edo plasma metodo zaharrekin ezinezkoak liratekeen abiaduran. Zehaztasuna garrantzitsua da hemen, 0.5 mm-ko karratutik kanpo dagoen panel bat ez baita atean berdin itxiko. Zuntz laserrak ertz garbiak mozten ditu bero distortsio minimoarekin, beraz, beheranzko tolestura prentsak benetan lauak eta dimentsio koherenteak diren panelak lortzen ditu —1. unitatea eta 500. unitatea berdinak dira.
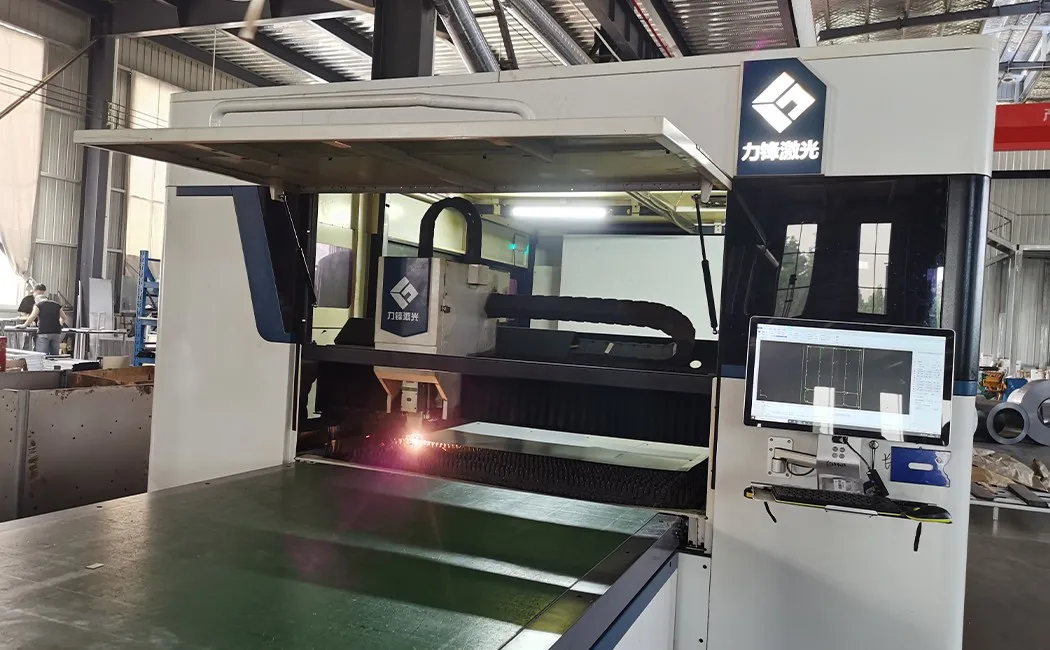
2. urratsa: CNC zulaketa — Bigarren mailakoak ez diren zuloak
Panel moztu berriak CNC zulatzeko prentsara eramaten dira. Hemen prentsatzen dira aireztapen zirrikituak, txanpartak muntatzeko zuloak, giltzarrapoen mozketak eta haga zintzilikatzeko euskarriak, guztiak pasaldi automatiko bakarrean. Eskola-proiektuak dira zulatzeko koherentzia azkarren agertzen den tokia: gure eskola-armairuen fabrikatzaileen gidak azaltzen du zer frogatu behar duen zehaztapen-orri egoki batek eskaera egin aurretik. Fabrika zaharrek eskuz zulatzen dituzte hauek: posizio ez-kongruenteek esan nahi dute trabatzen diren txanpartak, itsasten diren giltzarrapoak eta oker geratzen diren apal-pinak daudela. CNC zulatzeko lerro batean, tresnen posizioak laser bidezko ebaketaren fitxategi digital beraren parte dira. Ezer ez da eskuz neurtzen. Emaitza da ate-paneleko A posizioan eta karkasa-paneleko A posizioan txanparta bat torlojutzen duzunean, lerrokatzen direla bi zuloak koordenatu beretik zulatu direlako, ez norbaitek zortea izan duelako.
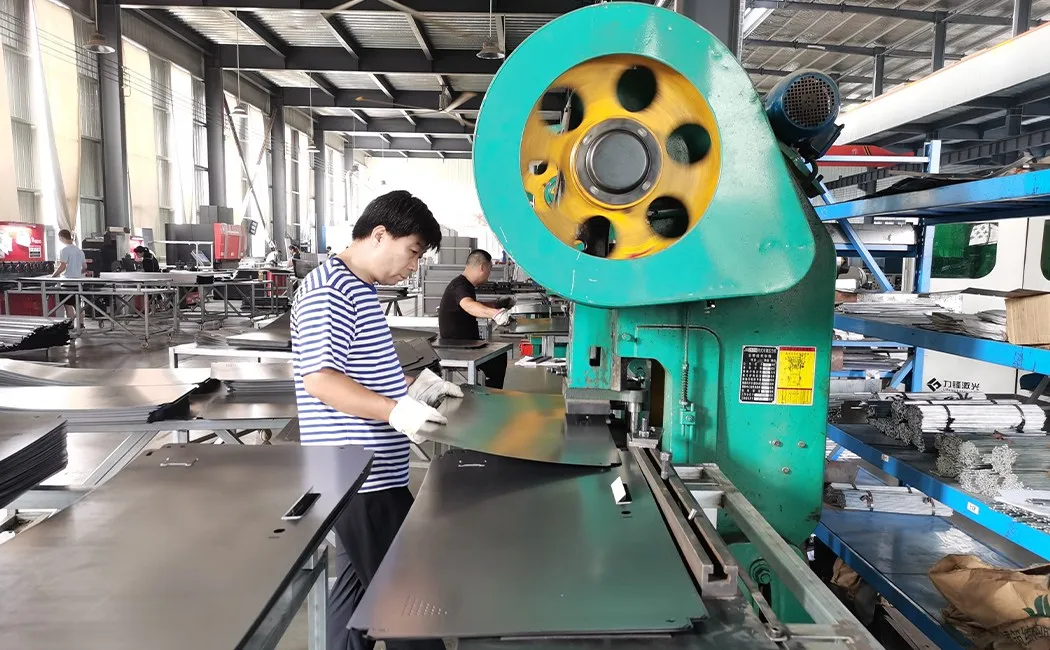
3. urratsa: Prentsa-balazta tolestea — Xafla laua egitura bihurtzea
Panel lau batek ia ez du zurruntasun estrukturalik. Tolesturak hori aldatzen du. Prentsa-balaztak panel bakoitzaren ertzak zehaztasunez angeludun ertzetan tolesten ditu — normalean 90°-ko itzulerak alboko paneletan, eta ate-paneletan profil konposatu bat, atearen erredukzioa eta zurruntzailea kolpe bakarrean osatzen dituena. Tolestura hauek bi gauza egiten dituzte: panelak muntaketan elkarrekin blokeatzen dituen geometria sortzen dute, eta panelaren flexioarekiko erresistentzia izugarri handitzen dute. 0.6 mm-ko xafla laua erraz tolesten da eskuetan; bi 90°-ko ertz dituen xafla bera benetan zurrun bihurtzen da. Horregatik, altzairuzko blokeatzaile-neurriak (lodiera) eta tolestura-profilak batera zehazten dute benetako erresistentzia — ez lodiera gordina bakarrik.
4. urratsa: Soldadura — Beharrezkoa den tokian juntura iraunkorrak
Ez da beharrezkoa armairu bateko juntura guztiak soldatzea. KD (knock-down) modeloetan, karkasaren panelak muntaketan konektatzen dira aldez aurretik instalatutako azkoin haridunen bidez — azken erabiltzaileak ez du soldadurarik behar. (Zure proiekturako bi egiturak pisatzen ari bazara, gure KD vs soldatutako konparaketak erresistentzia, bidalketa kostua eta gunearen baldintzak alboz albo hartzen ditu barne). Baina egitura-puntu batzuk — txangerei indartzeko plakak, blokeo-barraren gida-euskarriak, soldatutako karkasa duten modeloetako barneko apal-euskarriak — MIG bidez soldatzen dira fabrikan. MIG (Metal Inert Gas) soldadurak kordon jarraitu bat sortzen du, jatorrizko metala eta betegarri-alanbrea pieza bakarrean fusionatzen dituena. Ondo eginez gero, soldadura-eremua inguruko altzairua bezain sendoa da gutxienez. Gure soldadoreek juntura-luzera eta sartze-zehaztapen batera lan egiten dute, eta soldadurak bisualki ikuskatzen dira panelak gainazalaren tratamendu-lerrora joan aurretik.
5. urratsa: Gainazaleko tratamendua eta hauts-estaldura — Babesten duen akabera
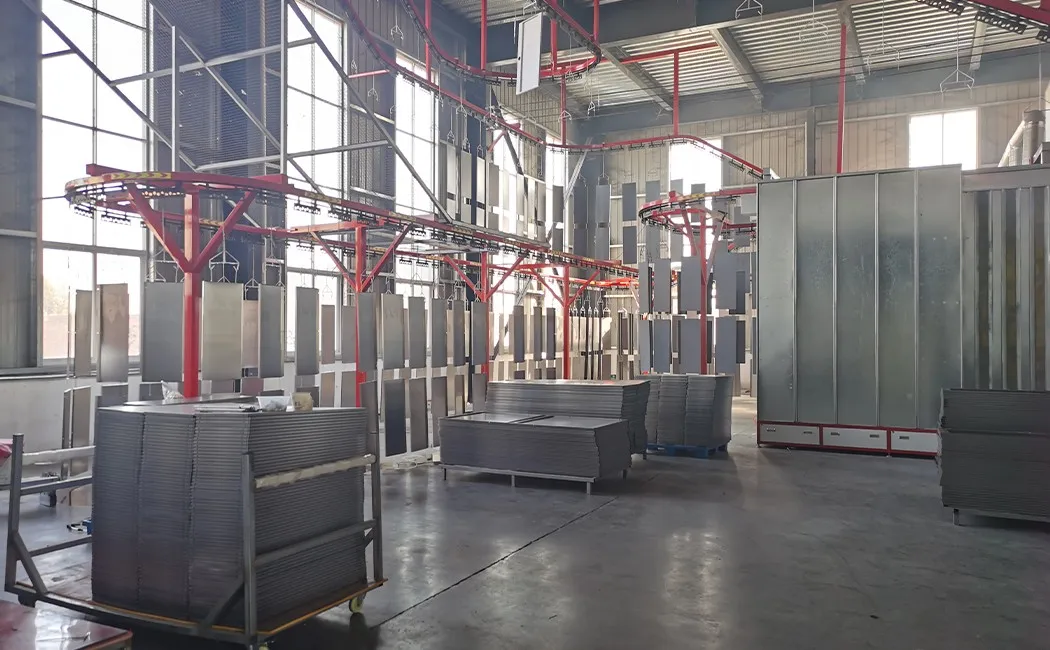
Hautsak panela iritsi aurretik, altzairua hainbat etapatan banatzen da aurretratamenduko lerro batetik: olioa kentzea, herdoila garbitzea, zink fosfatatzea eta pasibazioa. Urrats horietako edozein saltatu eta hauts-estaldurak burbuilak sortuko ditu eta zurituko da azkenean — ez kanpotik barrura, baizik eta altzairuaren gainazaletik kanpora. Aurretratamenduaren ondoren, panelak gaineko garraiatzaile-lerroan zintzilikatzen dira, ihinztadura-kabinara eramaten dira eta elektrostatikoki estaltzen dira: hautsari karga elektrikoa ematen zaio eta lurreratutako panelek uniformeki erakartzen dute — pintura-pistolak ikusiko ez lituzkeen zirrikitu eta bihurguneetan ere bai. Ondoren, kargatutako garraiatzaileak panelak sendatzeko labetik eramaten ditu. Beroak hauts-partikulak urtu eta film gogor eta jarraitu batean lotzen ditu. Emaitza estandarra 500 ordu baino gehiagoko gatz-ihinztadura probak gainditzen dituen akabera da. Kolorea RAL edo bat datorren pertsonalizatua da — gris argia, beix, zuria edo erosleak zehaztutako edozein kolore — lote beretik aplikatua eskaera osoa koherentea izan dadin. Lerro honek aplikatzen duen estaldura zure garbiketa-errutinak lanean babesten duen bera da — metalezko bulegoko altzariak nola mantendu jakiteko gure gidak zaintzaren aldea hartzen du barne.
6. urratsa: Ontziratze laua eta edukiontziaren kargatzea
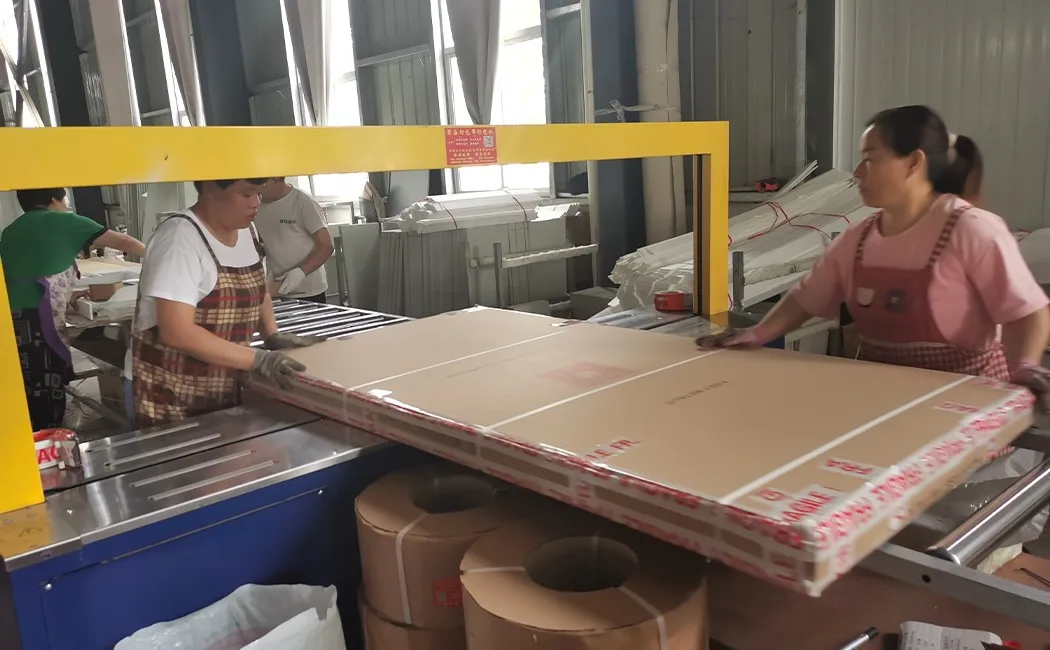
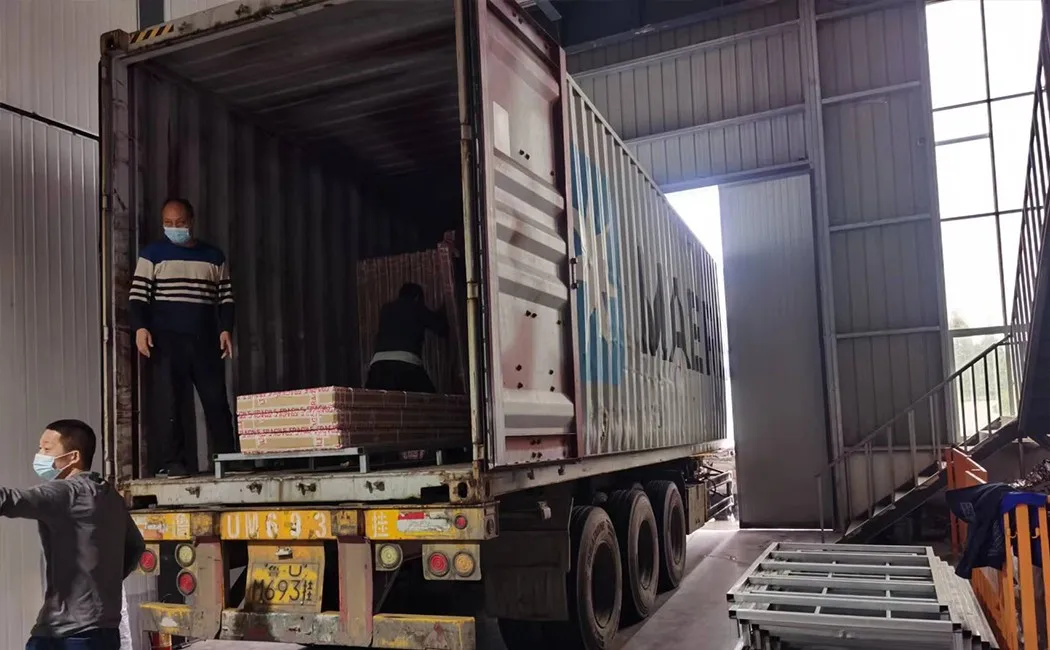
Hemen da KD diseinuak eroslearentzat onuragarria den tokia. Armairu guztiz muntatu bat bidali beharrean —gehienbat airezkoa dena—, unitate bakoitza panel indibidualetan banatzen da, kotoizko apar babeslean biltzen da eta kartoi batean ontziratzen da, hardware guztia (torlojuak, azkoinak, bisagrak, giltzarrapoa, giltzak) barruan etiketatutako poltsa batean duela. Garraio-kalkulu berdinak aplikatzen dira gure KD gama osoan —gure ohe-litera komertzialen dimentsioen gidak erakusten du nola eraisten diren oheak lauak arrazoi berdinengatik ontziratzen diren. Kartoi lauak paletetan edo zuzenean edukiontziaren zoruan pilatzen dira, zutabe estu eta egonkorretan. Karga-eredua aurrekontu-fasean planifikatzen da —gure lanaren parte da, ez bigarren mailako pentsamendua—. Muntatutako armairuak bidaltzearekin alderatuta aldea nabarmena da: ontzi lauan askoz unitate gehiago sartzen dira edukiontzi bakoitzeko, eta horrek zuzenean murrizten du pieza bakoitzeko lehorreratze-kostua eroslearentzat. Aurrezpen horrek askotan gainditzen du tokian bertan muntatzearen denbora-kostua, oinarrizko eskuzko tresnekin unitate bakoitzeko 10-20 minutu behar dituena.
Prozesu osoa begirada batean
| Praktikak | Ekipamendua / Metodoa | Kalitate-egiaztapen gakoa |
|---|---|---|
| 1. Laser ebaketa | Zuntz laser CNC | Panelaren neurriak ± 0.1 mm |
| 2. CNC zulaketa | Dorretxozko zulatzeko prentsa | Zuloen posizioaren zehaztasuna, ertz bizarrik gabeak |
| 3. Prentsa-balazta tolestea | CNC prentsa-balazta | Tolestura angelua, brida itzultzeko luzera |
| 4. Soldadura | MIG soldadura | Josturaren luzera, sartzea, ikusmen-ikuskapena |
| 5. Aurretratamendua + Hauts-estaldura | 5 faseko bainu kimikoa + ihinztadura elektrostatikoa + labean sendatzea | Estalduraren lodiera (µm), itsaspen zeharkako ebakidura |
| 6. Ontziratzea + Kargatzea | Perla-kotoizko bilgarria, kartoizko uhalak, edukiontziaren karga-plana | Hardwarearen osotasuna, kartoiaren pisua, etiketaren zehaztasuna |
Zer esan nahi du honek hornidura egiten ari zarenean
Goiko prozesua estandarra da altzairuzko armairu-lantegi serioen artean — eta arraroa gainerakoen artean. Txinako altzairuzko bulegoko altzarien fabrikatzaile nagusien gure laburpenak erakusten du zerk bereizten dituen bi taldeak praktikan. Lantegi on baten eta erdipurdiko baten arteko desberdintasunak hiru gauzatan laburbiltzen dira normalean:
- Altzairuaren lodiera eta kalitatea — eskatu benetako mm-ko zehaztapena, ez “18 gauge” (arau ezberdinetan gauza desberdinak esan nahi dituen zenbakia). Gure estandarra 0.5 mm da alboko paneletarako, 0.6 mm ateetarako; modelo astunek 0.8-1.0 mm erabiltzen dituzte.
- Hauts-estalduraren aurreko aurretratamendua — 5 etapako lerro bat (olioa kentzea → herdoila garbitzea → fosfatoa → pasibatzea → garbitu) da gutxienekoa irauten duen akabera bat lortzeko. Etapa gutxiagok esan nahi du estaldura behar bezala prestatu gabeko altzairuan geratzen dela.
- Panel arteko koherentzia — eskatu lagin bat erdi-lanetik, ez lehenengo piezatik bakarrik. CNC lineek panel berdinak ekoitzi beharko lituzkete eskaera oso batean zehar; eskuz funtzionatzen duten lineek noraezean ibiltzen dira.
Hornitzaile batek ezin badizu esan altzairuaren lodiera milimetrotan, aurretratamenduko etaparen kopurua edo zulatzeko prentsa CNC edo eskuzkoa den, eskaera egin aurretik erantzuteko moduko galderak dira horiek.
Galdera arruntak
Zein material erabiltzen da altzairuzko armairuak egiteko?
Altzairuzko armairu gehienak altzairuzko xafla hotzez eginda daude, normalean 0.4-1.0 mm-ko lodiera dutenak aplikazioaren arabera. Altzairu hotzak gainazaleko akabera leunagoa eta tolerantzia dimentsio-estuagoak eskaintzen ditu beroan laminatutako altzairuak baino, eta hori garrantzitsua da atearen lerrokadura garbia eta hauts-estaldura uniformea lortzeko.
Zenbat denbora behar da altzairuzko armairu bat fabrikatzeko?
CNC ekoizpen-lerro batean ekoitzitako ate bakarreko edo ate anitzeko altzairuzko armairu estandar baten kasuan, xafla mozketatik hasi eta kartoi ontziraturainoko fabrikazio-prozesuak normalean 3-5 lanegun irauten du lote bakoitzeko, eskaeraren tamainaren, hauts-estalduraren sendatze-denboraren eta kalitate-ikuskapen-etaparen arabera.
Zer da altzairuzko armairu batean hauts-estaldura?
Hauts-estaldura akabera elektrostatiko lehorreko prozesu bat da. Hauts-partikula finak elektrostatikoki kargatzen dira eta lurreratutako altzairuzko paneletan ihinztatzen dira, eta ondoren labean sendatzen dira. Emaitza akabera gogor eta uniformea da, pintura likidoak baino askoz hobeto jasaten duena txirbiltzeari, marradurari eta herdoilari.
Zergatik bidaltzen dira altzairuzko armairuak ontzi lauak erabiliz?
Pakete lauak (KD — knock-down) bidalketak armairu bakoitza panel indibidualetan biltzen du, eta hauek kartoi batean pilatzen dira. Horrek nabarmen handitzen du edukiontzi bakoitzeko unitate kopurua, aurrez muntatutako armairuak bidaltzearekin alderatuta, eta unitate bakoitzeko garraio-kostua murrizten du. Tokian bertan muntatzeak normalean 10-20 minutu irauten du unitate bakoitzeko, oinarrizko tresnekin.
Zer kalitate-kontrol egiten dira altzairuzko armairuen ekoizpenean?
Kalitate-kontroleko puntu nagusien artean daude: moztu eta zulatu diren panelen dimentsio-ikuskapena, soldadura-josturen ikuskapen bisualak eta estrukturalak, hauts-estalduraren ondoren estalduraren lodiera eta atxikimendu-probak, muntaketa egin ondoren atearen lerrokadura eta bisagraren funtzio-egiaztapenak, eta kartoiak zigilatu aurretik azken ontziratze-aurreikuspena.


