 برو سر اصل مطلب، گذشتن از مسائل غیرضروری


یک خریدار در فیلیپین یک بار از من پرسید: «از کجا بدانم کمدهای شما برای دوام ساخته شدهاند، نه اینکه فقط برای زیبا به نظر رسیدن رنگ شدهاند؟» این سوال منصفانهای است. پاسخ در بروشور نیست - در کارخانه است. بنابراین دقیقاً اتفاقی که بین یک کلاف فولاد نورد سرد و یک کمد تکمیلشده آماده بارگیری در کانتینر میافتد، این است.
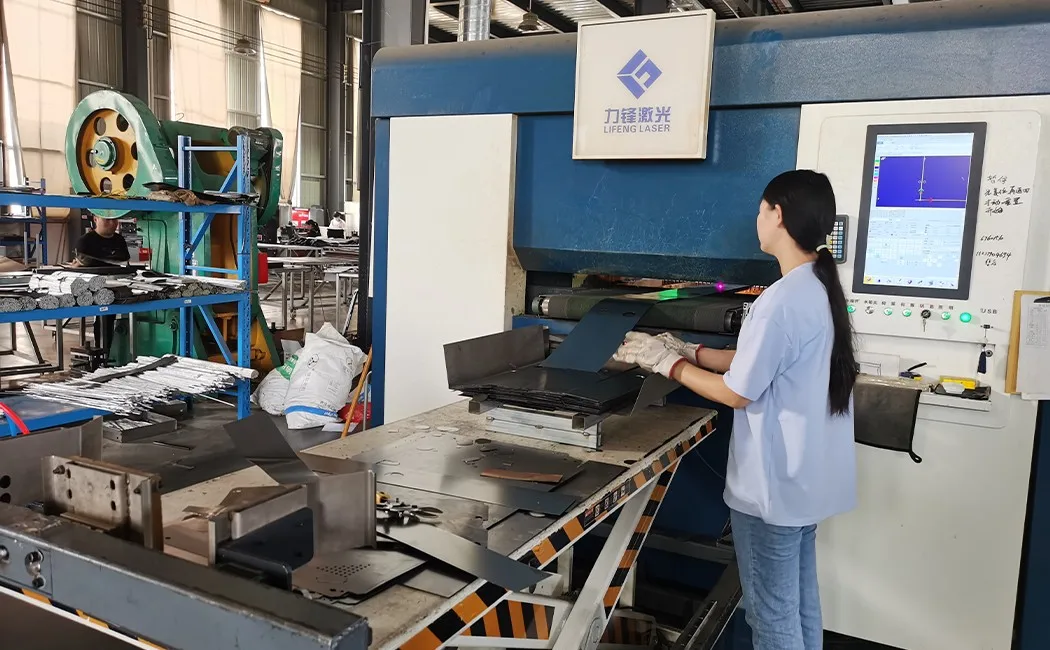
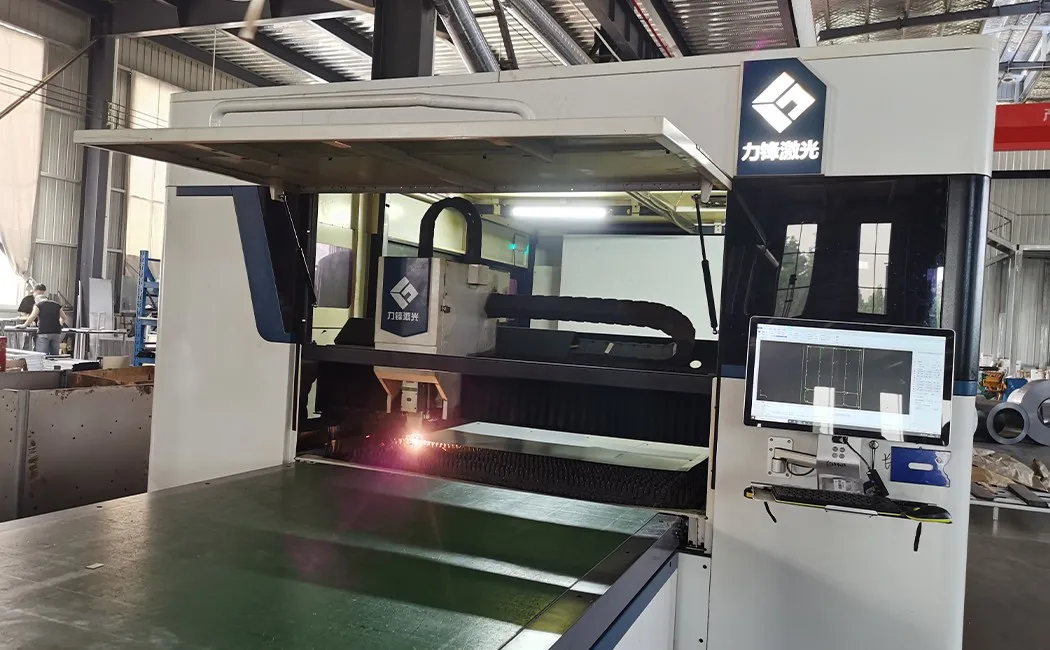
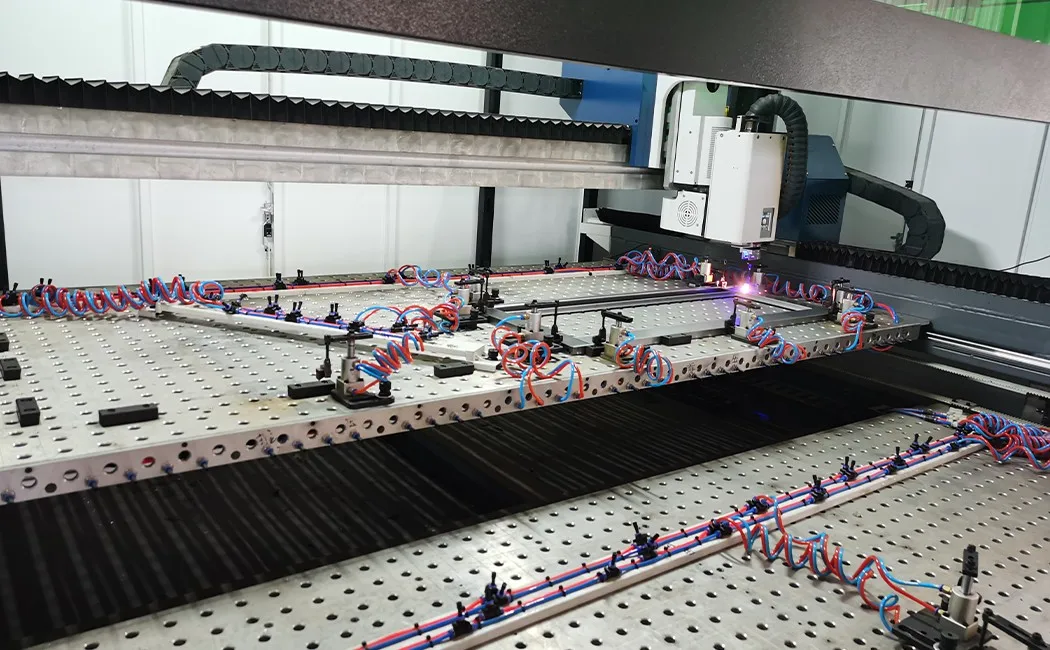
مرحله 1: برش لیزری - جایی که هر پنل شروع میشود
ماده اولیه، ورق فولادی نورد سرد است که معمولاً برای کمدهای استاندارد اداری و مدرسه ضخامتی بین ۰.۵ تا ۰.۸ میلیمتر و برای کاربردهای سنگین تا ۱.۰ میلیمتر دارد. (مطمئن نیستید پروژه شما به چه ضخامتی نیاز دارد؟ راهنمای اندازهها و ابعاد کمدهای فولادی ما ، کل ضخامت ۰.۴ تا ۱.۰ میلیمتر را برای موارد استفاده واقعی ترسیم میکند.) کویلها روی میز تغذیه برش لیزری باز میشوند. یک سر لیزر فیبری - که توسط برنامه قطعه بارگذاری شده در کنسول CNC اپراتور هدایت میشود - طرح کلی هر پنل، برش و شیار را با سرعتی که با دست یا روشهای پلاسمای قدیمیتر غیرممکن است، ترسیم میکند. دقت در اینجا اهمیت دارد زیرا پنلی که ۰.۵ میلیمتر از مربع خارج باشد، در محل در، همسطح بسته نمیشود. لیزر فیبری لبههای تمیز را با حداقل اعوجاج حرارتی برش میدهد، بنابراین پرس خمش پاییندست، پنلهایی را تولید میکند که واقعاً صاف و از نظر ابعادی ثابت هستند - واحد ۱ و واحد ۵۰۰ یکسان هستند.
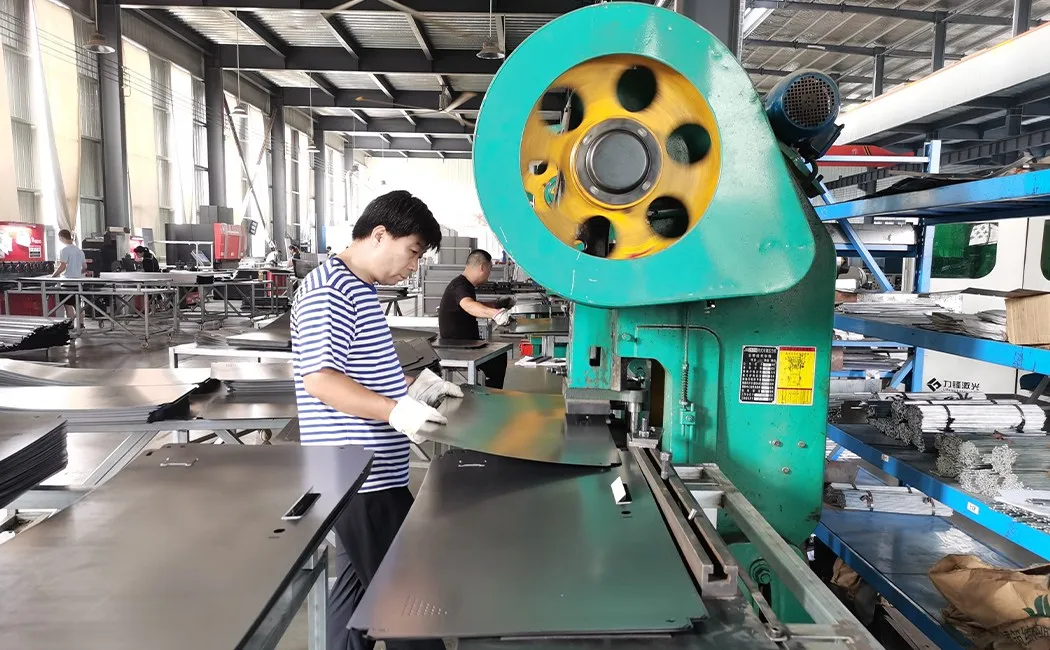
مرحله ۲: پانچ CNC - سوراخهایی که بعداً به آنها فکر نمیشود
پنلهای تازه برش داده شده به دستگاه پانچ برجک CNC منتقل میشوند. در اینجا شیارهای تهویه، سوراخهای نصب لولا، برشهای لوله قفل و براکتهای میله آویز، همگی در یک مسیر خودکار پرس میشوند. پروژههای مدرسه جایی هستند که ثبات پانچ سریعترین نمود را دارد - راهنمای سازنده کمد مدرسه ما توضیح میدهد که یک برگه مشخصات مناسب قبل از سفارش شما باید چه چیزی را ثابت کند. کارخانههای قدیمیتر این موارد را با دست سوراخ میکردند - موقعیتهای ناهماهنگ به معنای لولاهایی است که گیر میکنند، قفلهایی که میچسبند و پینهای قفسهای که کج قرار میگیرند. در یک خط پانچ CNC، موقعیتهای ابزار بخشی از همان فایل دیجیتالی برش لیزری هستند. هیچ چیز به صورت دستی اندازهگیری نمیشود. نتیجه این است که وقتی یک لولا را در موقعیت A روی پنل در و موقعیت A روی پنل بدنه پیچ میکنید، آنها تراز میشوند زیرا هر دو سوراخ از مختصات یکسان پانچ شدهاند - نه به این دلیل که کسی خوش شانس بوده است.
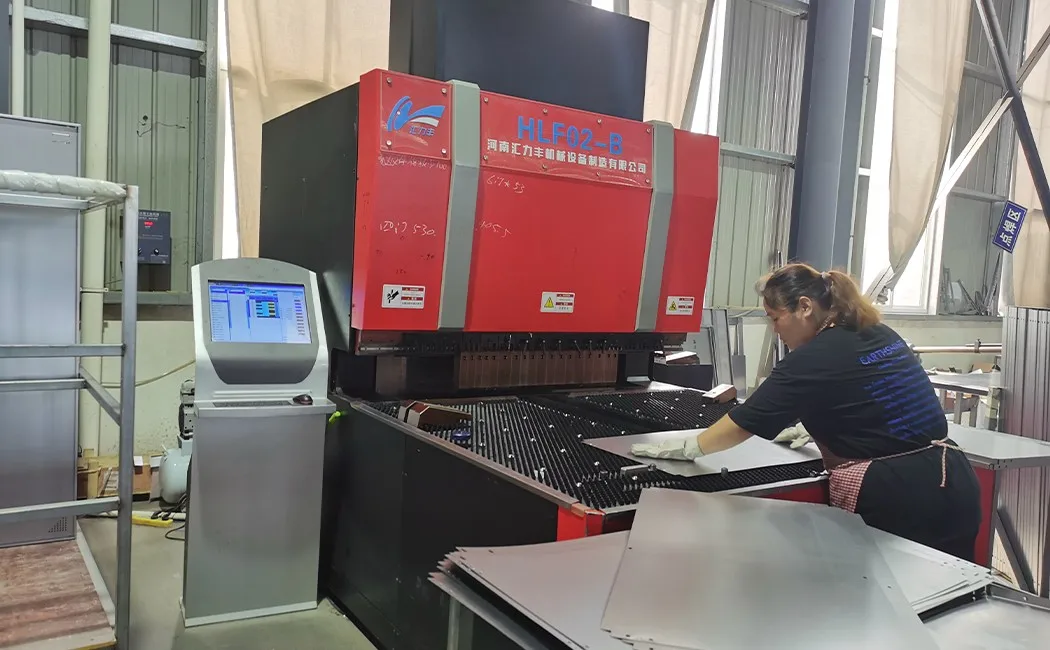
مرحله 3: خمکاری با دستگاه پرس برک - تبدیل ورق تخت به سازه
یک پنل تخت تقریباً هیچ سختی ساختاری ندارد. خم شدن این را تغییر میدهد. دستگاه پرس برک لبههای هر پنل را به صورت فلنجهای زاویهدار دقیقی تا میکند - معمولاً در پنلهای کناری با زاویه ۹۰ درجه و در پنلهای در با یک حرکت، یک پروفیل مرکب که قسمت عقب و سفتکننده درب را تشکیل میدهد. این تاها دو کار انجام میدهند: هندسهای را ایجاد میکنند که پنلها را در هنگام مونتاژ به هم قفل میکند و مقاومت پنل را در برابر خم شدن به طور چشمگیری افزایش میدهند. یک ورق تخت ۰.۶ میلیمتری به راحتی در دستان شما خم میشود؛ همان ورق با دو فلنج ۹۰ درجه واقعاً سفت و سخت میشود. به همین دلیل است که ضخامت (یا ضخامت) فولاد و پروفیل تا با هم مقاومت واقعی را تعیین میکنند - نه ضخامت خام به تنهایی.
مرحله ۴: جوشکاری - اتصالات دائمی که در آنها اهمیت دارد
لازم نیست هر اتصالی در کمد جوشکاری شود. در مدلهای KD (کوبشی)، پنلهای اسکلت فلزی در هنگام مونتاژ از طریق مهرههای رزوهدار از پیش نصب شده متصل میشوند - هیچ جوشکاری توسط کاربر نهایی لازم نیست. (اگر دو سازه را برای پروژه خود میسنجید، مقایسه KD در مقابل جوش داده شده ما ، استحکام، هزینه حمل و نقل و شرایط محل را در کنار هم پوشش میدهد.) اما برخی از نقاط سازهای - صفحات تقویت لولا، براکتهای راهنمای قفل، تکیهگاههای داخلی قفسه در مدلهای اسکلت فلزی جوش داده شده - در کارخانه با MIG جوش داده میشوند. جوشکاری MIG (فلز با گاز بیاثر) یک مهره پیوسته ایجاد میکند که فلز پایه و سیم پرکننده را در یک قطعه ذوب میکند. در صورت انجام صحیح، ناحیه جوش حداقل به اندازه فولاد اطراف قوی است. جوشکاران ما با مشخصات طول درز و نفوذ کار میکنند و جوشها قبل از انتقال پنلها به خط عملیات سطحی، از نظر بصری بررسی میشوند.
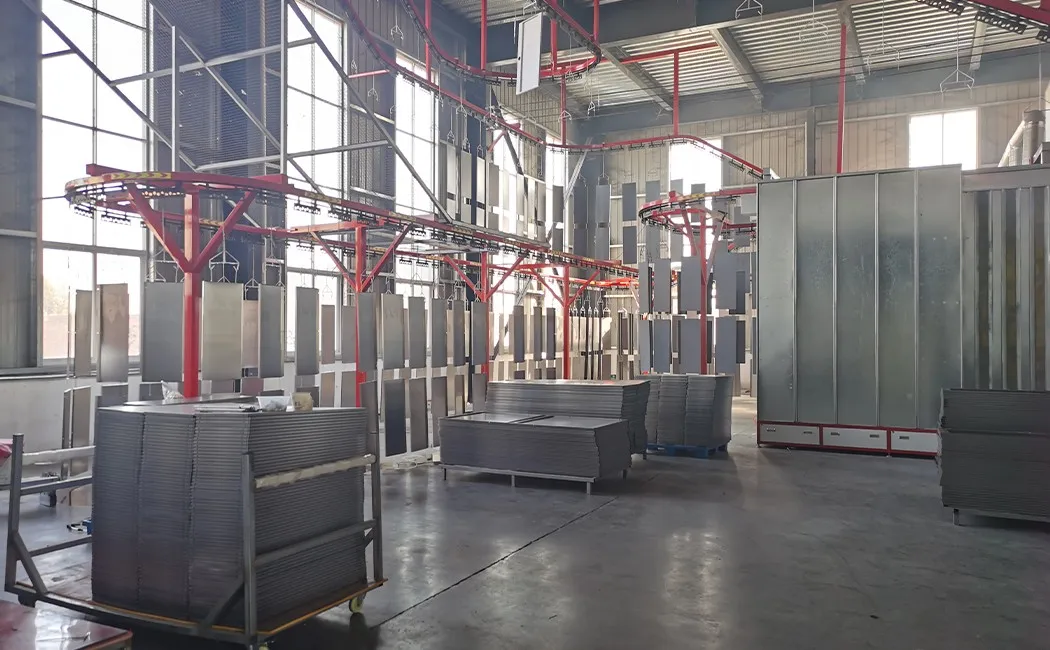
مرحله ۵: عملیات سطحی و پوشش پودری - پرداخت نهایی که محافظت میکند
قبل از اینکه پودر به پنل برسد، فولاد از یک خط پیش تصفیه چند مرحلهای عبور میکند: حذف روغن، تمیز کردن زنگ، فسفاته کردن روی و غیرفعالسازی. اگر هر یک از این مراحل را انجام ندهید، پوشش پودری در نهایت حباب میزند و پوسته پوسته میشود - نه از بیرون به داخل، بلکه از سطح فولاد به بیرون. پس از پیش تصفیه، پنلها روی خط نقاله هوایی آویزان میشوند، به داخل غرفه اسپری منتقل میشوند و به صورت الکترواستاتیکی پوشش داده میشوند: پودر بار الکتریکی دریافت میکند و پنلهای متصل به زمین آن را به طور یکنواخت جذب میکنند - از جمله به داخل فرورفتگیها و اطراف خمیدگیهایی که تفنگ رنگپاش به آنها نمیرسد. سپس نوار نقاله بارگذاری شده پنلها را از طریق کوره پخت حمل میکند. گرما ذرات پودر را ذوب میکند و به صورت یک فیلم پیوسته و سخت به هم متصل میکند. نتیجه استاندارد، پرداختی است که بیش از ۵۰۰ ساعت آزمایش اسپری نمک را پشت سر میگذارد. رنگ مطابق با استاندارد RAL یا سفارشی است - خاکستری روشن، بژ، سفید یا هر رنگی که خریدار مشخص میکند - از همان دسته اعمال میشود تا کل سفارش ثابت بماند. پوششی که این خط اعمال میکند همان پوششی است که روال تمیز کردن شما در محل از آن محافظت میکند - راهنمای ما در مورد نحوه نگهداری مبلمان اداری فلزی، جنبه مراقبت را پوشش میدهد.
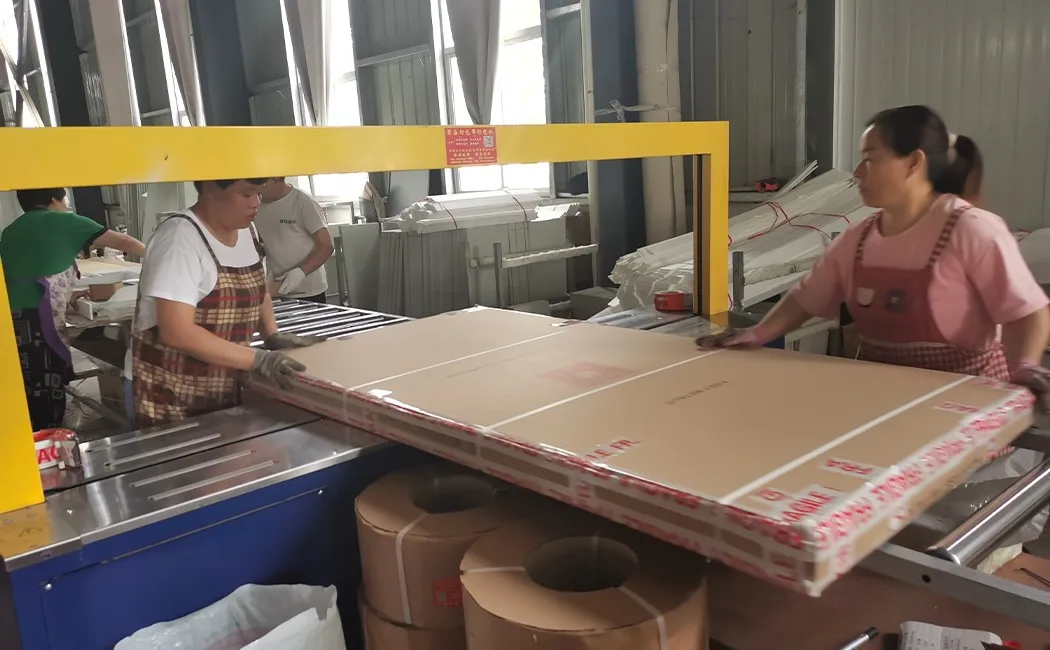
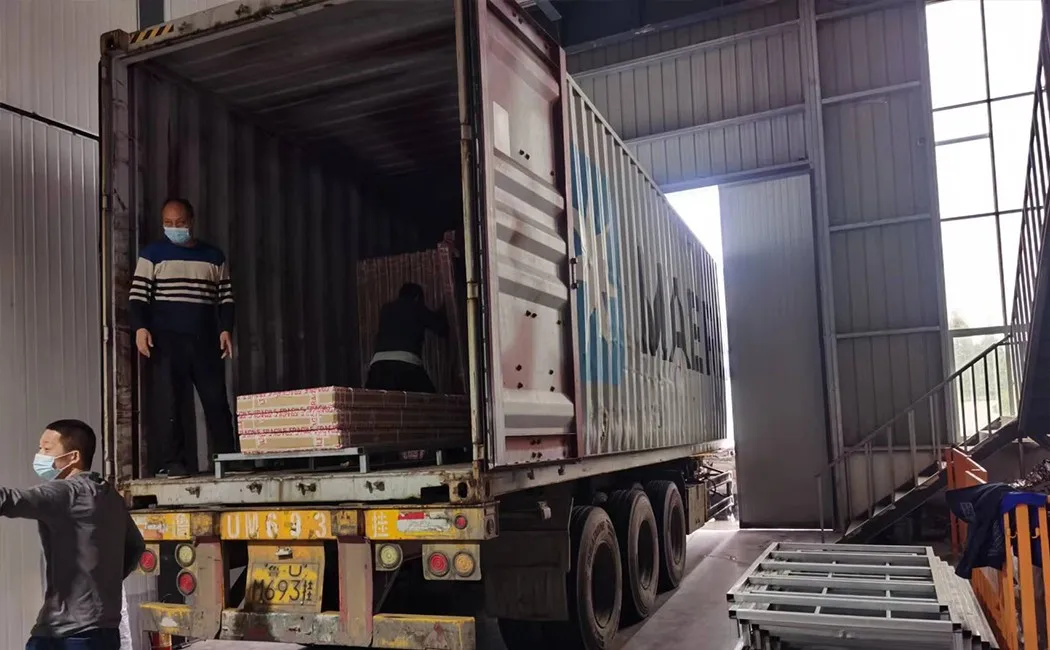
مرحله 6: بسته بندی مسطح و بارگیری کانتینر
اینجاست که طراحی KD برای خریدار مفید واقع میشود. به جای ارسال یک کمد کاملاً مونتاژ شده - که عمدتاً هوا است - هر واحد به پنلهای جداگانه تقسیم میشود، در فوم محافظ پنبه مرواریدی پیچیده میشود و به صورت صاف در یک کارتن با تمام یراقآلات (پیچ و مهره، لولا، قفل، کلید) در یک کیسه برچسبگذاری شده داخل آن بستهبندی میشود. همین محاسبات حمل و نقل در کل مجموعه KD ما اعمال میشود - راهنمای ابعاد تخت دوطبقه تجاری ما نشان میدهد که چگونه تختهای تاشو به دلایل مشابه به صورت صاف بستهبندی میشوند. کارتنهای مسطح روی پالتها یا مستقیماً روی کف کانتینر در ستونهای محکم و پایدار چیده میشوند. الگوی بارگیری در مرحله استعلام برنامهریزی میشود - این بخشی از کار ماست، نه یک اقدام بعدی. تفاوت در مقایسه با ارسال کمدهای مونتاژ شده قابل توجه است: بستهبندی مسطح واحدهای بیشتری را در هر کانتینر جای میدهد که مستقیماً هزینه حمل هر قطعه را برای خریدار کاهش میدهد. این صرفهجویی اغلب از هزینه زمان مونتاژ در محل که با ابزارهای دستی ساده 10 تا 20 دقیقه برای هر واحد طول میکشد، بیشتر است.
فرآیند کامل در یک نگاه
| صحنه | تجهیزات / روش | بررسی کیفیت کلیدی |
|---|---|---|
| 1. برش لیزری | دستگاه سی ان سی لیزر فیبری | ابعاد پنل ± 0.1 میلیمتر |
| ۴. پانچ CNC | پرس پانچ برجک | دقت موقعیت سوراخ، لبههای بدون پلیسه |
| ۳. خمکاری با دستگاه پرس برک | دستگاه پرس برک سی ان سی | زاویه خم، طول برگشت فلنج |
| 4. جوشکاری | جوش MIG | طول درز، نفوذ، بازرسی بصری |
| ۵. پیش درمانی + پوشش پودری | حمام شیمیایی ۵ مرحلهای + اسپری الکترواستاتیک + پخت در کوره | ضخامت پوشش (میکرومتر)، چسبندگی عرضی |
| 6. بسته بندی + بارگیری | بستهبندی پنبهای مرواریدی، تسمهکشی کارتن، طرح بارگیری کانتینر | کامل بودن سختافزار، وزن کارتن، دقت برچسب |
این به چه معناست وقتی که شما در حال منبع یابی هستید
فرآیند فوق در بین کارخانههای معتبر قفسهبندی فولادی استاندارد است - و در بین بقیه نادر است. خلاصه ما از برترین تولیدکنندگان مبلمان اداری فولادی در چین نشان میدهد که چه چیزی در عمل این دو گروه را از هم جدا میکند. تفاوت بین یک کارخانه خوب و یک کارخانه متوسط معمولاً به سه چیز خلاصه میشود:
- ضخامت و درجه فولاد — مشخصات میلیمتر واقعی را بپرسید، نه «گیج ۱۸» (عددی که در استانداردهای مختلف معانی متفاوتی دارد). استاندارد ما برای پنلهای جانبی ۰.۵ میلیمتر و برای درها ۰.۶ میلیمتر است؛ مدلهای سنگین از ۰.۸ تا ۱.۰ میلیمتر استفاده میکنند.
- پیش تصفیه قبل از پوشش پودری — یک خط ۵ مرحلهای (حذف روغن → زنگزدایی → فسفات → پسیواسیون → آبکشی) حداقل کاری است که برای یک پرداخت بادوام باید انجام داد. مراحل کمتر به این معنی است که پوشش روی فولادی قرار گرفته که به درستی آماده نشده است.
- سازگاری پنل به پنل — نمونهای از اواسط تیراژ درخواست کنید، نه فقط قطعه اول. خطوط CNC باید پنلهای یکسانی را در کل سفارش تولید کنند؛ خطوط دستی دچار افت کیفیت میشوند.
اگر یک تأمینکننده نمیتواند ضخامت فولاد خود را به میلیمتر، تعداد مراحل پیشپردازش یا اینکه آیا پرس پانچ آنها CNC است یا دستی، به شما بگوید، اینها سوالاتی هستند که ارزش دارند قبل از ثبت سفارش به آنها پاسخ دهید.
پرسش و پاسخهای متداول
از چه موادی برای ساخت کمدهای فلزی استفاده میشود؟
بیشتر کمدهای فولادی از ورق فولادی نورد سرد ساخته میشوند که معمولاً بسته به کاربرد، ضخامتی بین ۰.۴ تا ۱.۰ میلیمتر دارند. فولاد نورد سرد، سطح صافتر و تلرانسهای ابعادی دقیقتری نسبت به فولاد نورد گرم ارائه میدهد که برای ترازبندی تمیز درب و پوشش پودری یکنواخت مهم است.
ساخت یک کمد فلزی چقدر طول میکشد؟
برای یک کمد فولادی استاندارد تک در یا چند در که با خط تولید CNC تولید میشود، فرآیند ساخت از برش ورق تا بستهبندی کارتن معمولاً ۳ تا ۵ روز کاری برای هر دسته طول میکشد که به اندازه سفارش، زمان پخت پوشش پودری و مراحل بازرسی کیفیت بستگی دارد.
پوشش پودری روی کمد فولادی چیست؟
پوشش پودری یک فرآیند پرداخت خشک الکترواستاتیک است. ذرات ریز پودر به صورت الکترواستاتیکی باردار شده و روی پنلهای فولادی متصل به زمین اسپری میشوند، سپس در کوره پخت میشوند. نتیجه، یک پوشش سخت و یکنواخت است که در برابر لبپریدگی، خراشیدگی و زنگزدگی بسیار بهتر از رنگ مایع مقاومت میکند.
چرا کمدهای فلزی به صورت بستهبندی مسطح ارسال میشوند؟
حمل و نقل به صورت بستهبندی تخت (KD - knock-down) هر کمد را به پنلهای جداگانه تقسیم میکند که محکم در یک کارتن روی هم قرار میگیرند. این امر در مقایسه با حمل کمدهای از پیش مونتاژ شده، تعداد واحدها در هر کانتینر را به طور قابل توجهی افزایش میدهد و هزینه حمل و نقل را برای هر واحد کاهش میدهد. مونتاژ در محل معمولاً با ابزارهای اولیه 10 تا 20 دقیقه برای هر واحد طول میکشد.
چه بررسیهای کیفی در طول تولید کمدهای فلزی انجام میشود؟
بررسیهای کلیدی کیفیت شامل موارد زیر است: بازرسی ابعادی پنلهای برش خورده و پانچ شده، بررسیهای بصری و ساختاری درز جوش، آزمایش ضخامت و چسبندگی پوشش پس از پوشش پودری، بررسی تراز درب و عملکرد لولا پس از مونتاژ و بازرسی نهایی قبل از بستهبندی قبل از پلمپ کارتنها.


