 Hyppää sisältöön


Filippiineillä eräs ostaja kysyi minulta kerran: ”Mistä tiedän, että lokeronne on tehty kestämään, eivätkä ne ole vain maalattu näyttämään hyviltä?” Se on ihan oikeutettu kysymys. Vastaus ei ole esitteessä – se on tehtaan lattialla. Joten tässä on tarkalleen, mitä tapahtuu kylmävalssatun teräskelan ja valmiin konttiin lastattavaksi valmiin lokeron välillä.
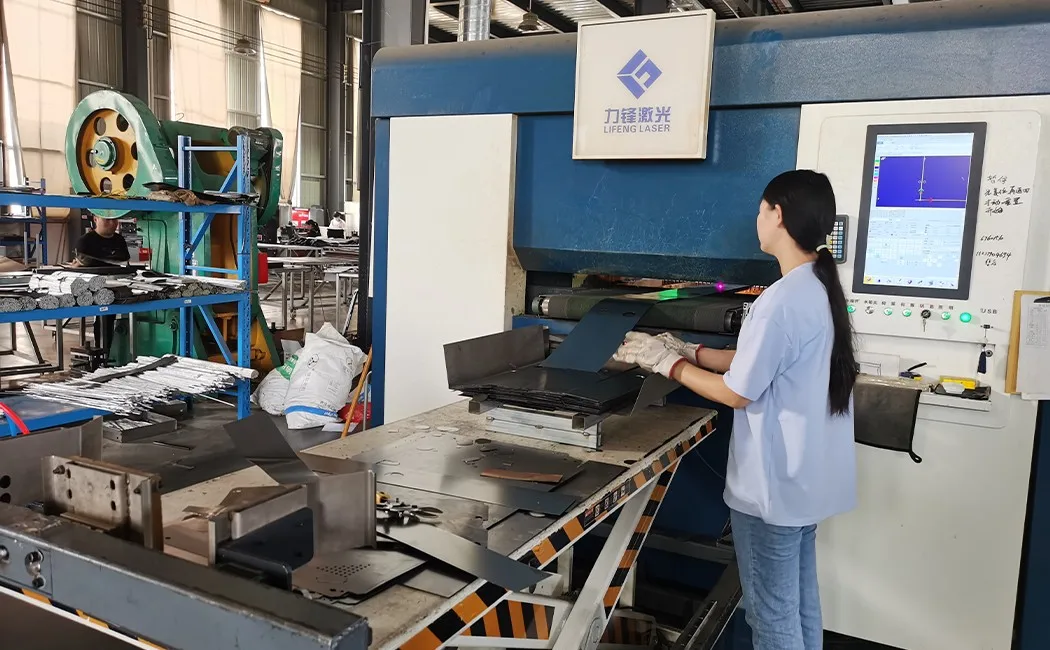
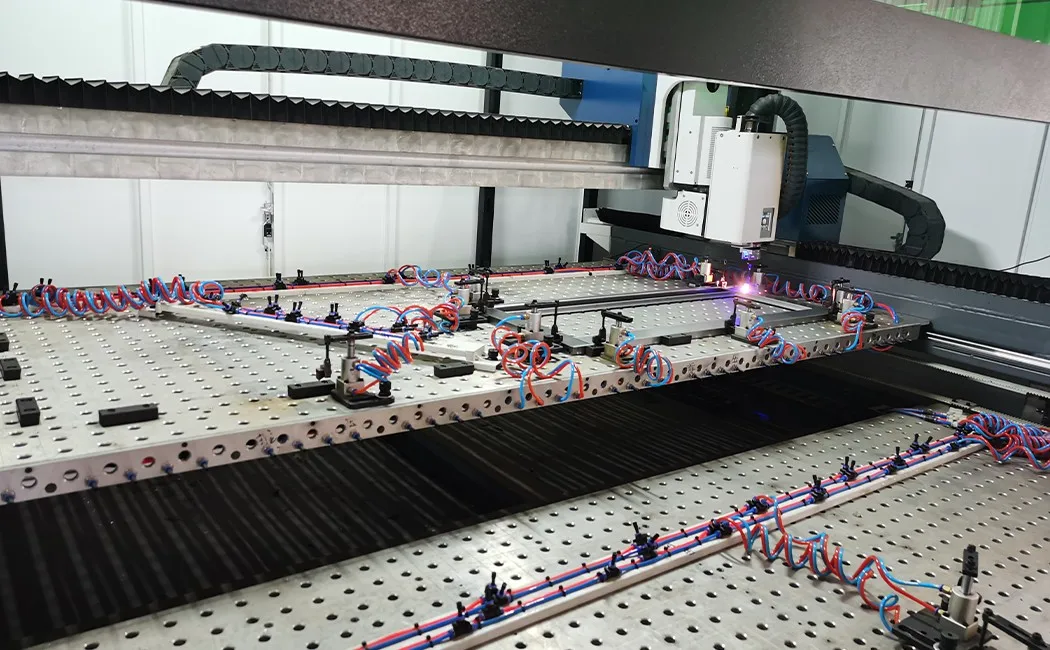
Vaihe 1: Laserleikkaus – mistä jokainen paneeli alkaa
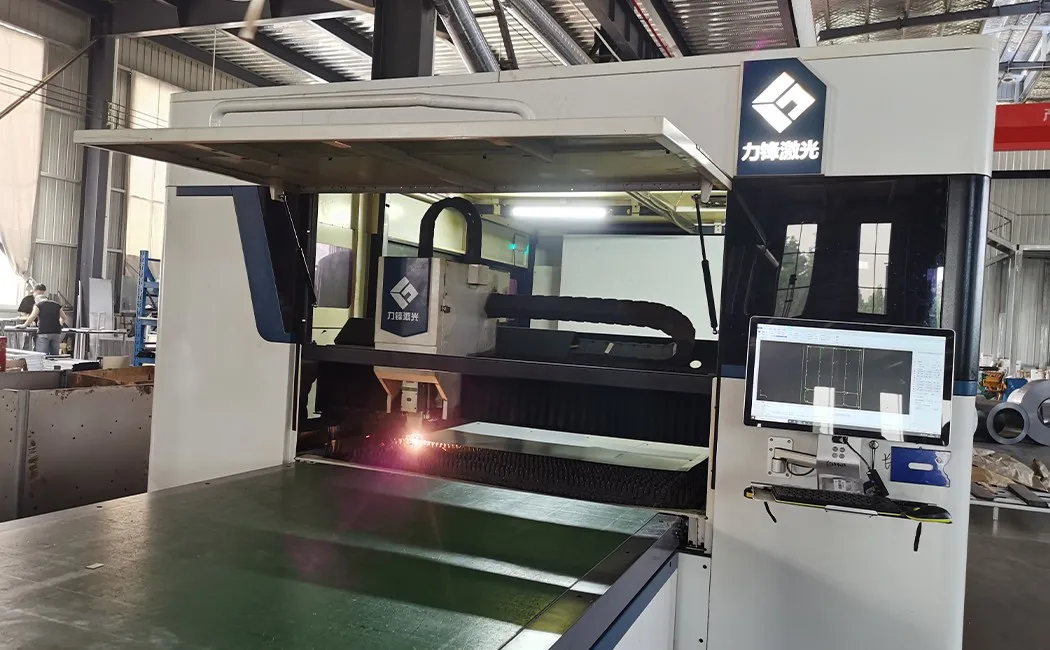
Raaka-aine on kylmävalssattu teräslevy, jonka paksuus on tyypillisesti 0.5–0.8 mm tavallisissa toimisto- ja koulukaapeissa ja jopa 1.0 mm raskaissa sovelluksissa. (Et ole varma, minkä paksuista paksuutta projektisi tarvitsee? Teräskaappien koko- ja mittausoppaamme kuvaa koko 0.4–1.0 mm:n paksuuden todellisissa käyttötapauksissa.) Kelat rullataan auki laserleikkurin syöttöpöydälle. Kuitulaserpää – jota ohjaa käyttäjän CNC-konsoliin ladattu osaohjelma – jäljittää jokaisen paneelin ääriviivan, leikkauksen ja uran nopeuksilla, jotka olisivat mahdottomia manuaalisesti tai vanhemmilla plasmamenetelmillä. Tarkkuus on tässä tärkeää, koska 0.5 mm:n neliöstä poikkeava paneeli ei sulkeudu tasaisesti oven kanssa. Kuitulaser leikkaa puhtaat reunat minimoimalla lämpömuodonmuutoksen, joten myötävirran taivutuspuristin tuottaa paneeleja, jotka ovat todella tasaisia ja mittasuhteiltaan yhdenmukaisia – yksikkö 1 ja yksikkö 500 ovat samat.
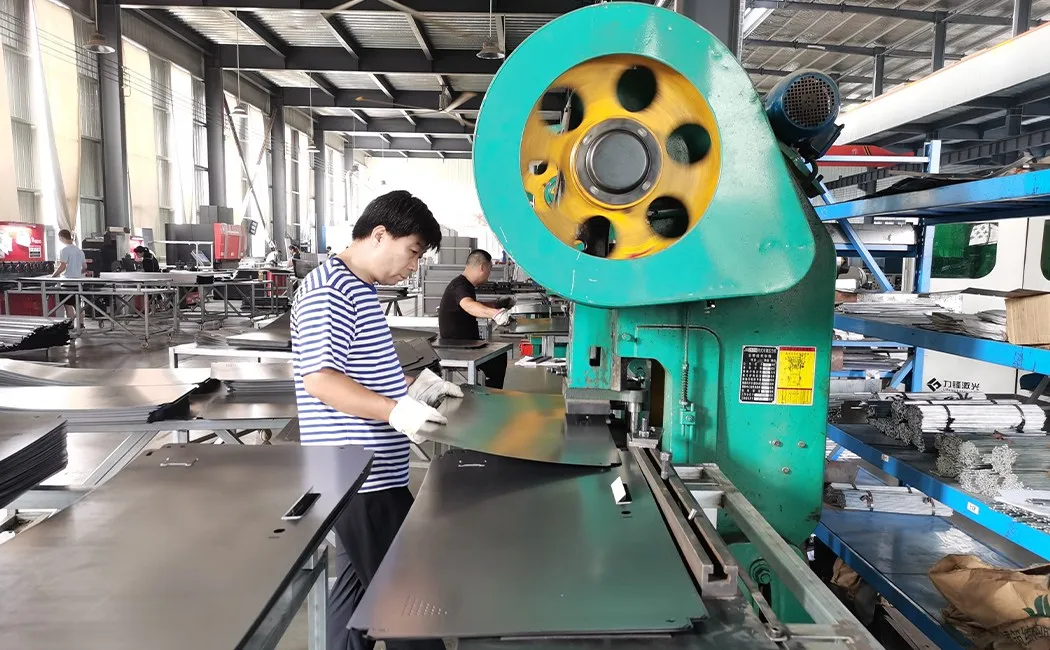
Vaihe 2: CNC-rei'itys – reiät, jotka eivät jääneet taka-alalle
Juuri leikatut paneelit siirtyvät CNC-revolverilävistyspuristimeen. Tässä prässitään tuuletusaukot, saranoiden kiinnitysreiät, lukkosylinterien aukot ja ripustustankojen kiinnikkeet yhdellä automaattisella kierroksella. Kouluprojektit ovat niitä, joissa lävistysjäljen tasaisuus näkyy nopeimmin – koulukaappien valmistajan oppaamme selittää, mitä asianmukaisen erittelylomakkeen tulisi osoittaa ennen tilaamista. Vanhemmat tehtaat poraavat nämä käsin – epäjohdonmukaiset paikat tarkoittavat jumiutuvia saranoita, jumittuvia lukkoja ja vinoja hyllytappeja. CNC-lävistyslinjalla työkalujen paikat ovat osa samaa digitaalista tiedostoa kuin laserleikkaus. Mitään ei mitata manuaalisesti. Tuloksena on, että kun pultataan sarana ovipaneelin kohtaan A ja rungon paneelin kohtaan A, ne kohdistuvat, koska molemmat reiät on lävistetty samoista koordinaateista – ei siksi, että joku olisi ollut onnekas.
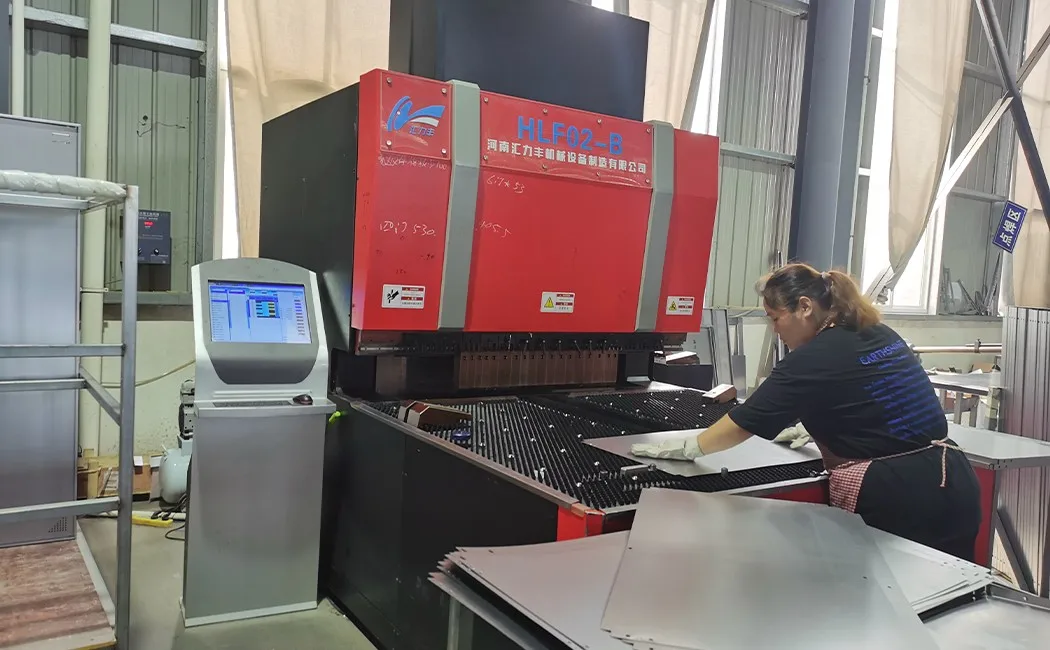
Vaihe 3: Särmäyspuristinsärmäys — Tasaisen levyn muuttaminen rakenteeksi
Litteällä levyllä ei ole juurikaan rakenteellista jäykkyyttä. Taivutus muuttaa tämän. Särmäyspuristin taittaa jokaisen levyn reunat tarkasti kulmikkaiksi laipoiksi – tyypillisesti 90°:n palautukset sivupaneeleissa ja yhdistelmäprofiili ovipaneeleissa, joka muodostaa oven huulloksen ja jäykisteen yhdellä vedolla. Näillä taitoksilla on kaksi asiaa: ne luovat geometrian, joka lukitsee paneelit yhteen kokoonpanon yhteydessä, ja ne lisäävät merkittävästi levyn taivutuskestävyyttä. 0.6 mm:n paksuinen litteä levy taipuu helposti käsissä; sama levy, jossa on kaksi 90°:n laippaa, muuttuu aidosti jäykäksi. Siksi teräksen lujuuden mittari (paksuus) ja taitosprofiili yhdessä määräävät todellisen lujuuden – eivät pelkästään raakapaksuus.
Vaihe 4: Hitsaus – Pysyvät liitokset missä sillä on merkitystä
Kaikkia kaapin liitoksia ei tarvitse hitsata. KD-malleissa (knock-down) runkopaneelit yhdistetään kokoonpanossa esiasennetuilla kierteitetyillä muttereilla – loppukäyttäjän ei tarvitse hitsata. (Jos punnitset kahta rakennetta projektiasi varten, KD- ja hitsattujen osien vertailumme kattaa lujuuden, toimituskustannukset ja työmaaolosuhteet rinnakkain.) Mutta jotkin rakennekohdat – saranoiden vahvistuslevyt, lukkotankojen ohjauskannattimet ja hitsattujen runkomallien sisäiset hyllytuet – hitsataan MIG-hitsauksella tehtaalla. MIG-hitsaus (Metal Inert Gas) tuottaa jatkuvan hitsauspalon, joka sulattaa perusmetallin ja lisäainelangan yhdeksi kappaleeksi. Oikein tehtynä hitsausalue on vähintään yhtä vahva kuin ympäröivä teräs. Hitsaajamme työskentelevät sauman pituuden ja tunkeuman mukaan, ja hitsit tarkastetaan silmämääräisesti ennen kuin paneelit siirtyvät pintakäsittelylinjalle.
Vaihe 5: Pintakäsittely ja pulverimaalaus – Suojaava viimeistely
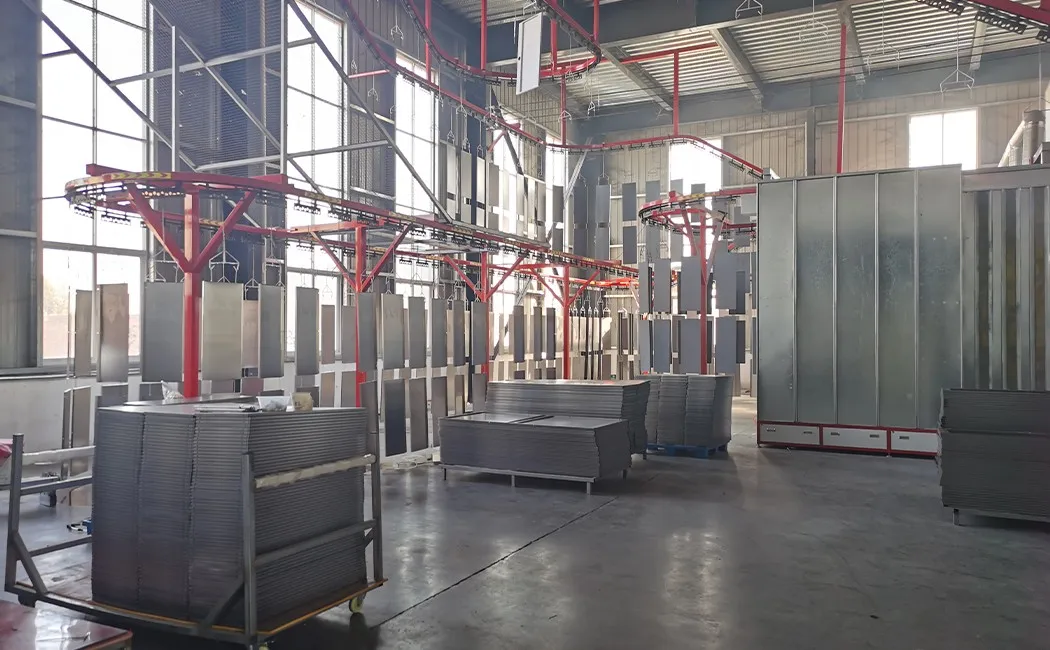
Ennen kuin jauhe osuu paneeliin, teräs kulkee monivaiheisen esikäsittelylinjan läpi: öljynpoisto, ruosteenpuhdistus, sinkkifosfatointi ja passivointi. Jos jokin näistä vaiheista ohitetaan, jauhemaalaus lopulta kuplii ja kuoriutuu – ei ulkopuolelta sisäänpäin, vaan teräksen pinnasta ulospäin. Esikäsittelyn jälkeen paneelit ripustetaan yläpuolella olevalle kuljetinlinjalle, siirretään ruiskutuskoppiin ja pinnoitetaan sähköstaattisesti: jauheelle annetaan sähkövaraus, ja maadoitetut paneelit vetävät sitä puoleensa tasaisesti – myös syvennyksiin ja mutkiin, jotka maalipistooli ei huomaisi. Sitten täytetty kuljetin kuljettaa paneelit kovetusuunin läpi. Lämpö sulattaa ja silloittaa jauhehiukkaset yhtenäiseksi, kovaksi kalvoksi. Vakiotuloksena on pintakäsittely, joka läpäisee yli 500 tuntia suolaruiskutestausta. Väri on RAL-värikartan tai mukautetun värin mukainen – vaaleanharmaa, beige, valkoinen tai mikä tahansa ostajan määrittelemä väri – levitettynä samasta erästä, jotta koko tilaus pysyy yhtenäisenä. Tämän linjan levittämä pinnoite on sama, jota puhdistusrutiinisi suojaa paikan päällä – oppaamme metallisten toimistokalusteiden hoitoon kattaa hoitopuolen.
Vaihe 6: Litteä pakkaus ja konttien lastaus
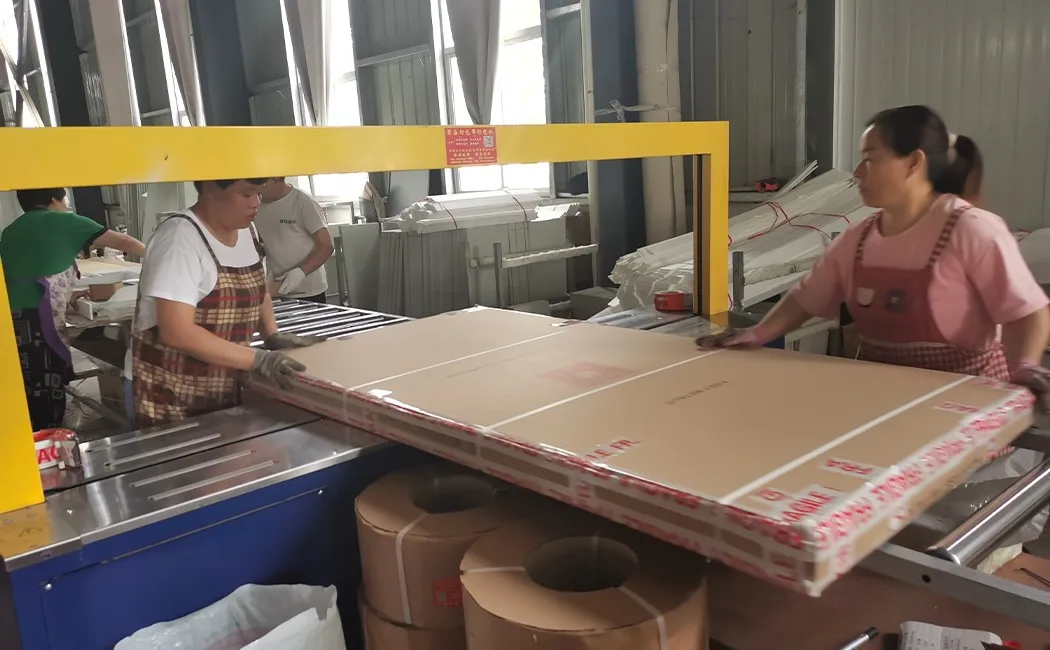
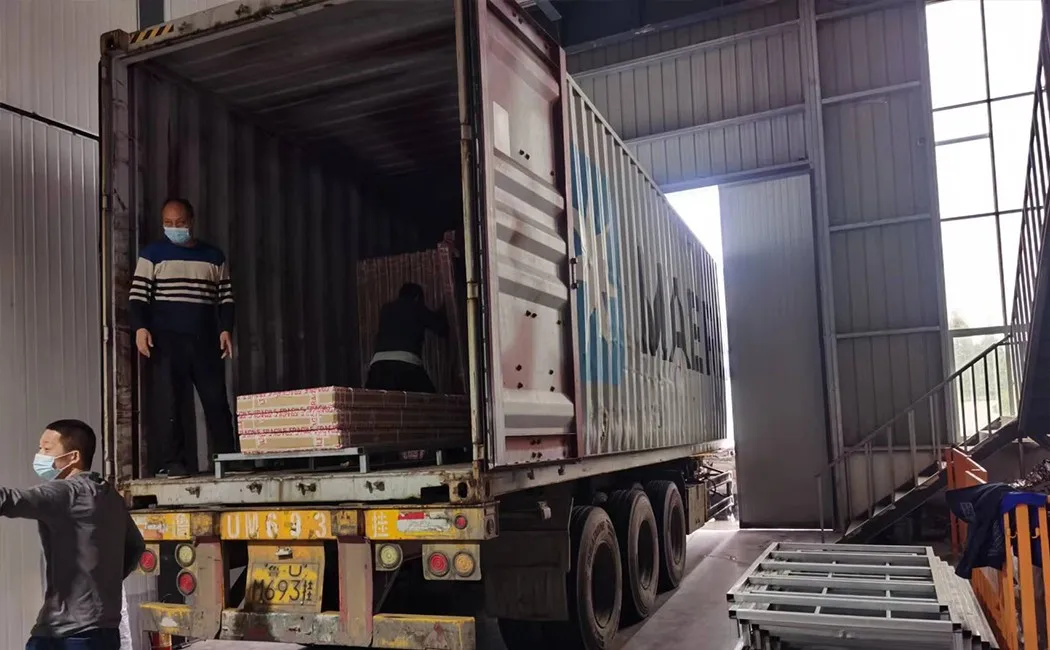
Tässä kohtaa KD-suunnittelu kannattaa ostajalle. Sen sijaan, että toimitettaisiin täysin koottu kaappi – joka on enimmäkseen ilmaa – jokainen yksikkö puretaan yksittäisiin paneeleihin, kääritään helmiäispuuvillaiseen suojavaahtoon ja pakataan litteäksi pahvilaatikkoon, jossa kaikki tarvikkeet (pultit, mutterit, saranat, lukko, avaimet) ovat merkittyjen pussien sisällä. Sama rahtikululaskelma pätee koko KD-mallistoon – kaupallisten kerrossänkyjen mittaoppaamme näyttää, kuinka irrotettavat sängyt pakkautuvat litteiksi samoista syistä. Litteät laatikot pinotaan lavoille tai suoraan kontin lattialle tiiviiksi, vakaiksi riveiksi. Lastauskuvio suunnitellaan tarjousvaiheessa – se on osa työtämme, ei jälkikäteen mietitty asia. Ero koottujen kaappien toimitukseen verrattuna on merkittävä: litteäksi pakattuun kaappiin mahtuu huomattavasti enemmän yksiköitä konttia kohden, mikä alentaa suoraan ostajan kappalekohtaisia kustannuksia. Tämä säästö ylittää usein paikan päällä tapahtuvan kokoonpanon aikakustannukset, jotka kestävät 10–20 minuuttia yksikköä kohden perustyökaluilla.
Koko prosessi yhdellä silmäyksellä
| Vaihe | Laitteet / Menetelmä | Keskeinen laaduntarkastus |
|---|---|---|
| 1. Laserleikkaus | Kuitulaser CNC | Paneelin mitat ± 0.1 mm |
| 2. CNC-lävistys | Tornimainen lävistyspuristim | Reiän paikan tarkkuus, purseettomat reunat |
| 3. Särmäyspuristin | CNC paina jarrua | Taivutuskulma, laipan paluupituus |
| 4. Hitsaus | MIG-hitsaus | Sauman pituus, tunkeutuminen, silmämääräinen tarkastus |
| 5. Esikäsittely + pulverimaalaus | 5-vaiheinen kemiallinen kylpy + sähköstaattinen ruiskutus + uunikovetus | Pinnoitteen paksuus (µm), tarttuvuus poikkileikkaus |
| 6. Pakkaus + lastaus | Helmi-puuvillakääre, pahvivanne, kontin lastaussuunnitelma | Laitteiston täydellisyys, laatikon paino, etiketin tarkkuus |
Mitä tämä tarkoittaa hankinnassa
Yllä kuvattu prosessi on standardi vakavien teräskaappitehtaiden keskuudessa – ja harvinainen muiden keskuudessa. Kiinan parhaiden teräksisten toimistokalusteiden valmistajien yhteenvetomme osoittaa, mikä erottaa nämä kaksi ryhmää käytännössä. Hyvän ja keskinkertaisen tehtaan väliset erot johtuvat yleensä kolmesta asiasta:
- Teräksen paksuus ja laatu — kysy todellista millimetrimäärää, äläkä ”18 gauge” -lukua (numero, jolla on eri merkitys eri standardeissa). Meidän standardimme on 0.5 mm sivupaneeleille, 0.6 mm oville; raskaaseen käyttöön tarkoitetuissa malleissa käytetään 0.8–1.0 mm.
- Esikäsittely ennen pulverimaalausta — Viisivaiheinen käsittely (öljynpoisto → ruosteenpuhdistus → fosfatointi → passivointi → huuhtelu) on vähimmäisvaatimus kestävän pinnan saavuttamiseksi. Vähemmän vaiheita tarkoittaa, että pinnoite on teräksellä, jota ei ole valmisteltu kunnolla.
- Paneelien välinen yhdenmukaisuus — pyydä näytettä kesken erän, älä vain ensimmäistä kappaletta. CNC-linjojen tulisi tuottaa identtisiä paneeleita koko tilauksen ajan; käsikäyttöiset linjat ajautuvat.
Jos toimittaja ei osaa kertoa teräksensä paksuutta millimetreinä, esikäsittelyvaiheiden määrää tai sitä, onko lävistyskone CNC-ohjattu vai manuaalinen, nämä ovat kysymyksiä, joihin kannattaa pohtia ennen tilauksen tekemistä.
Usein Kysytyt Kysymykset
Mitä materiaalia käytetään teräskaappien valmistukseen?
Useimmat teräskaapit on valmistettu kylmävalssatusta teräslevystä, jonka paksuus on tyypillisesti 0.4–1.0 mm käyttötarkoituksesta riippuen. Kylmävalssatulla teräksellä on sileämpi pintakäsittely ja tarkemmat mittatoleranssit kuin kuumavalssatulla teräksellä, mikä on tärkeää oven siistin kohdistuksen ja tasaisen pulverimaalauspinnan kannalta.
Kuinka kauan teräksisen kaapin valmistaminen kestää?
CNC-tuotantolinjalla valmistetun vakiomuotoisen yksi- tai moniovisen teräskaapin valmistusprosessi levyleikkauksesta pakattuun kartonkiin kestää tyypillisesti 3–5 työpäivää erää kohden tilauksen koosta, pulverimaalin kovettumisajasta ja laaduntarkastusvaiheista riippuen.
Mitä on teräskaapin pulverimaalaus?
Jauhemaalaus on sähköstaattinen kuivaviimeistelyprosessi. Hienot jauhehiukkaset varataan sähköstaattisesti ja ruiskutetaan maadoitetuille teräslevyille, jotka sitten kovetetaan uunissa. Tuloksena on kova ja tasainen pinta, joka kestää lohkeilua, naarmuuntumista ja ruostetta paljon paremmin kuin nestemäinen maali.
Miksi teräskaapit toimitetaan kokoontaitettuina?
Kokoontaitettavassa (KD — knock-down) kuljetuksessa jokainen lokero taitetaan yksittäisiksi paneeleiksi, jotka pinotaan tiiviisti pahvilaatikkoon. Tämä lisää merkittävästi yksiköiden määrää konttia kohden verrattuna valmiiksi koottujen lokeroiden lähettämiseen, mikä alentaa yksikkökohtaisia rahtikustannuksia. Paikan päällä kokoaminen kestää tyypillisesti 10–20 minuuttia yksikköä kohden perustyökaluilla.
Mitä laatutarkastuksia tehdään teräskaappien tuotannon aikana?
Keskeisiä laatutarkastuskohtia ovat: leikattujen ja rei'itettyjen paneelien mittatarkastus, hitsaussaumojen visuaalinen ja rakennetarkastus, pinnoitteen paksuus- ja tartuntatestit pulverimaalauksen jälkeen, ovien kohdistuksen ja saranoiden toiminnan tarkastukset kokoonpanon jälkeen sekä lopullinen pakkaustarkastus ennen pakkausten sulkemista.


