 Ir ao contido


Un comprador nas Filipinas preguntoume unha vez: «Como sei que os seus armarios están feitos para durar, non só pintados para ter bo aspecto?». É unha pregunta xusta. A resposta non está no folleto, senón na planta da fábrica. Así é o que ocorre exactamente entre unha bobina de aceiro laminado en frío e un armario acabado listo para cargar nun contedor.
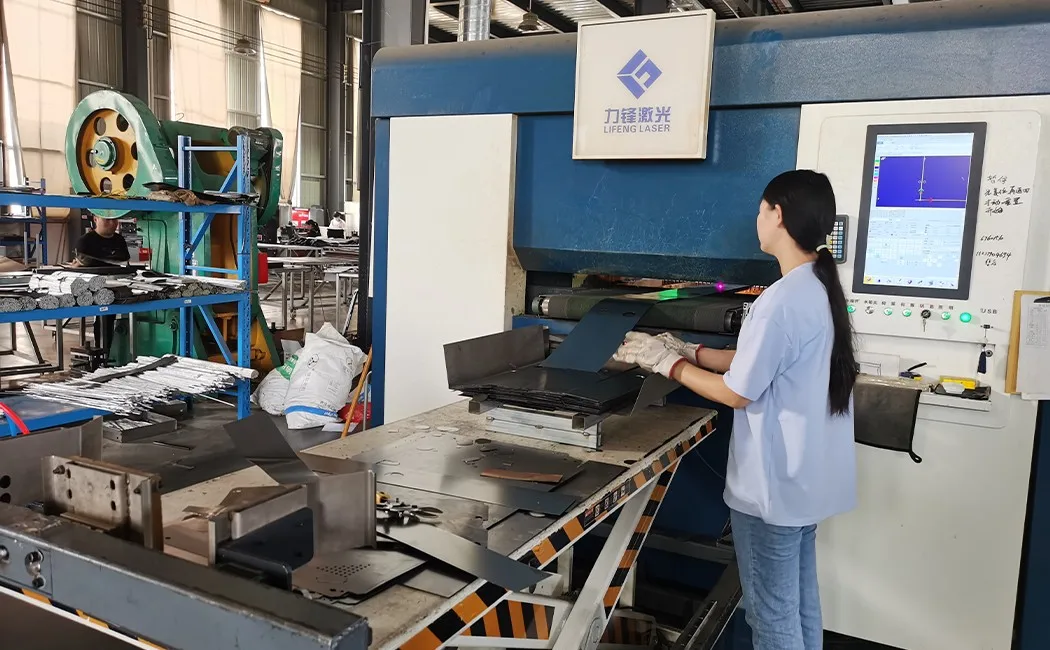
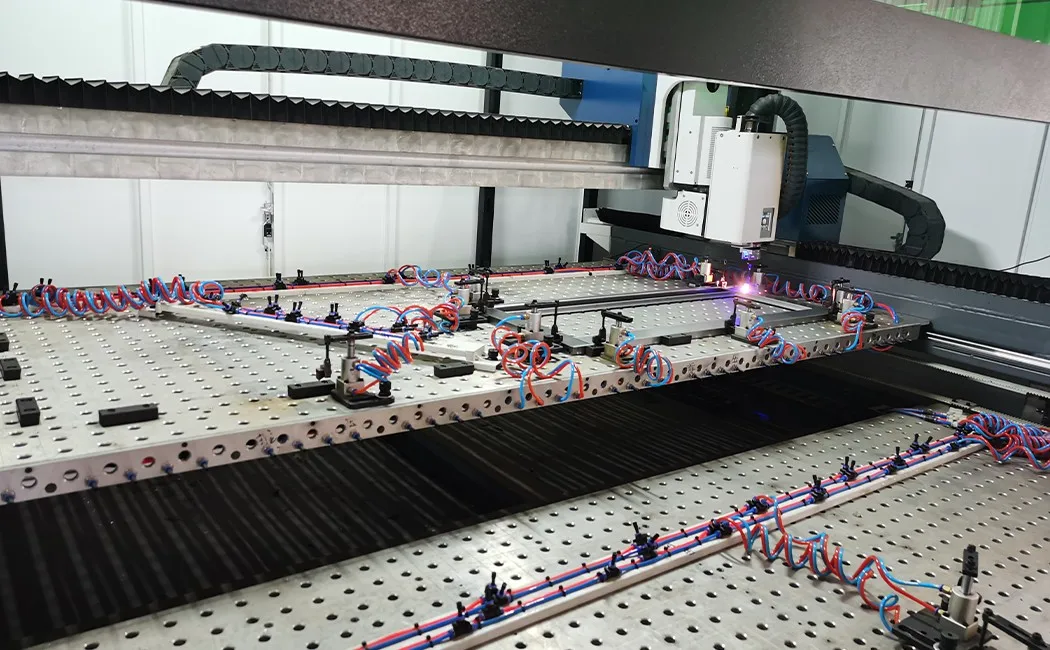
Paso 1: Corte por láser: onde comeza cada panel
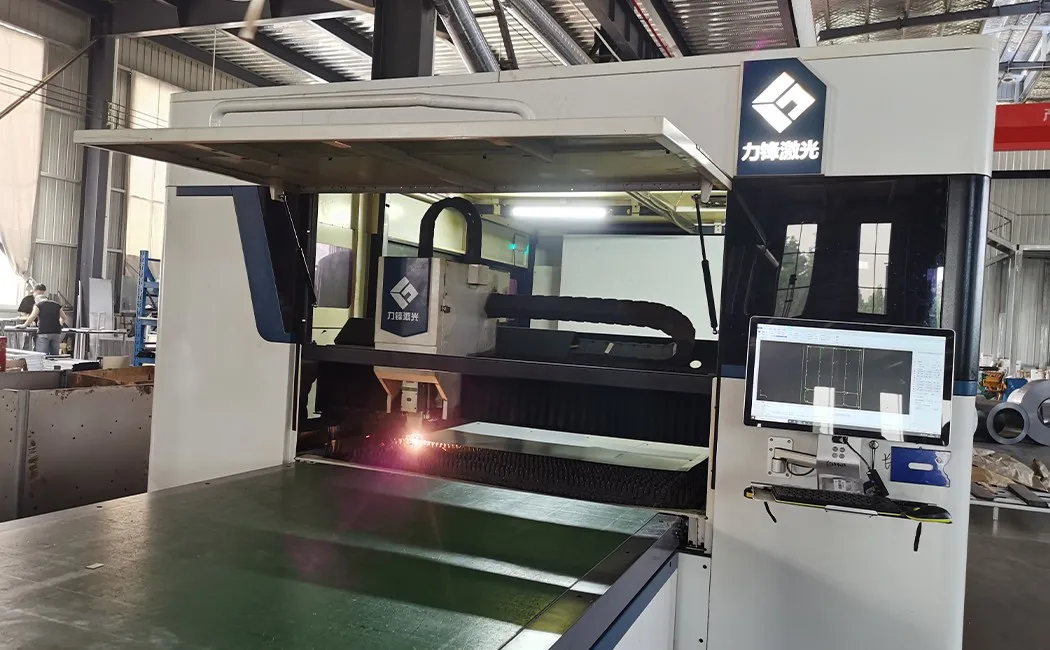
A materia prima é chapa de aceiro laminada en frío, normalmente de 0.5 a 0.8 mm de grosor para armarios estándar de oficinas e escolas, ata 1.0 mm para aplicacións pesadas. (Non estás seguro de que grosor necesita o teu proxecto? A nosa guía de tamaños e dimensións de armarios de aceiro mapea a banda completa de 0.4 a 1.0 mm para casos de uso reais). As bobinas desenrólanse na mesa de alimentación da cortadora láser. Un cabezal láser de fibra, guiado polo programa de pezas cargado na consola CNC do operador, traza cada contorno, recorte e ranura do panel a velocidades que serían imposibles a man ou con métodos de plasma máis antigos. A precisión é importante aquí porque un panel que está 0.5 mm fóra de cadrado non pechará a ras na porta. O láser de fibra corta bordos limpos cunha distorsión térmica mínima, polo que a prensa de dobraxe posterior obtén paneis que son realmente planos e dimensionalmente consistentes: a unidade 1 e a unidade 500 son iguais.
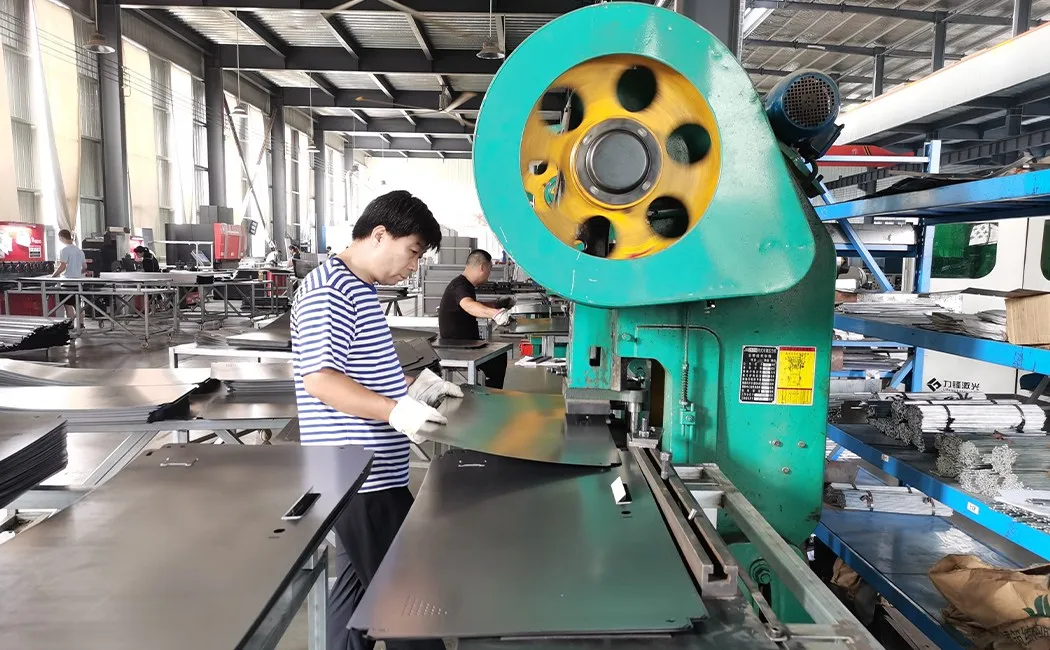
Paso 2: Perforación CNC: buratos que non se deixen de lado
Os paneis acabados de cortar móvense á prensa perforadora CNC de torreta. Aquí é onde se prensan as ranuras de ventilación, os orificios de montaxe das bisagras, os recortes do cilindro de peche e os soportes das varas de suspensión nunha única pasada automatizada. Os proxectos escolares son onde a consistencia do punzonado se mostra máis rápido: a nosa guía do fabricante de armarios escolares explica o que debería demostrar unha folla de especificacións axeitada antes de facer o pedido. As fábricas máis antigas perfúranas a man: as posicións inconsistentes significan bisagras que se atascan, peches que se pegan e pasadores de andeis que quedan torcidos. Nunha liña de perforación CNC, as posicións das ferramentas forman parte do mesmo ficheiro dixital que o corte con láser. Nada se mide manualmente. O resultado é que, cando se atornilla unha bisagra na posición A do panel da porta e na posición A do panel da carcasa, aliñanse porque ambos os orificios foron perforados desde as mesmas coordenadas, non porque alguén tivese sorte.
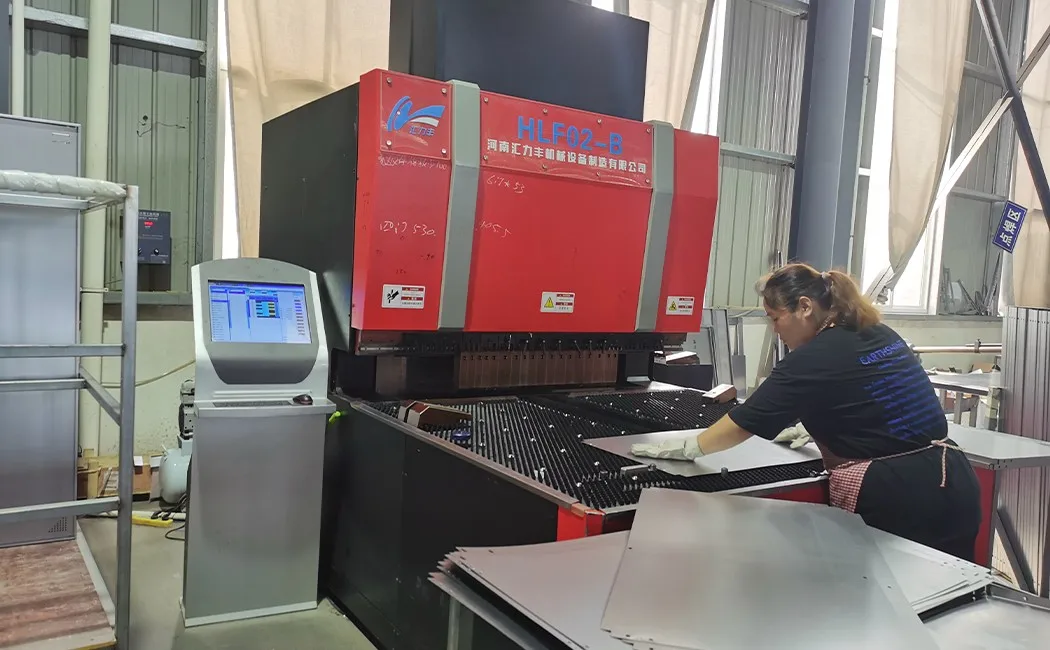
Paso 3: Dobrado con prensa dobradora: converter unha lámina plana nunha estrutura
Un panel plano case non ten rixidez estrutural. A flexión cambia iso. A prensa dobradora prega os bordos de cada panel en alas anguladas con precisión, normalmente retornos de 90° nos paneis laterais e un perfil composto nos paneis das portas que forma o rebaixe e o reforzo da porta nunha soa pasada. Estes pregamentos fan dúas cousas: crean a xeometría que une os paneis na montaxe e aumentan drasticamente a resistencia do panel á flexión. Unha lámina plana de 0.6 mm dóbrase facilmente nas mans; a mesma lámina con dúas alas de 90° vólvese realmente ríxida. É por iso que o grosor do aceiro e o perfil de pregamento xuntos determinan a resistencia no mundo real, non só o grosor bruto.
Paso 4: Soldadura: unións permanentes onde importa
Non é necesario soldar todas as unións dun armario. Nos modelos KD (de desmontaxes), os paneis da carcasa conéctanse no momento do ensamblaxe mediante porcas roscadas preinstaladas, o que non require soldadura por parte do usuario final. (Se estás a sopesar as dúas estruturas para o teu proxecto, a nosa comparación entre KD e soldados abrangue a resistencia, o custo de envío e as condicións do sitio en paralelo). Pero algúns puntos estruturais (as placas de reforzo das bisagras, os soportes guía da barra de bloqueo e os soportes internos dos andeis nos modelos de carcasa soldada) sáldanse con MIG na fábrica. A soldadura MIG (gas inerte metálico) produce un cordón continuo que fusiona o metal base e o arame de recheo nunha soa peza. Se se fai correctamente, a zona de soldadura é polo menos tan forte como o aceiro circundante. Os nosos soldadores traballan cunha lonxitude de costura e unhas especificacións de penetración, e as soldaduras inspecciónanse visualmente antes de que os paneis se movan á liña de tratamento superficial.
Paso 5: Tratamento superficial e revestimento en po: o acabado que protexe
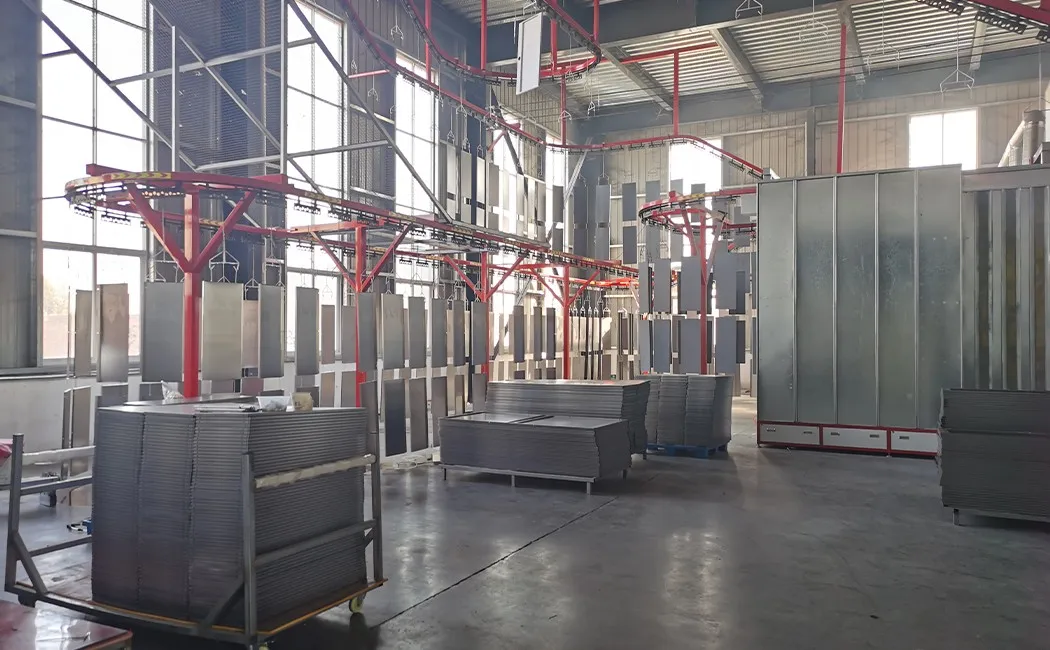
Antes de que o po chegue ao panel, o aceiro pasa por unha liña de pretratamento de varias etapas: eliminación de aceite, limpeza de ferruxe, fosfatación de zinc e pasivación. Se omites calquera destes pasos, o revestimento en po acabará por borbullar e descascarillarse, non de fóra cara a dentro, senón da superficie do aceiro cara a fóra. Despois do pretratamento, os paneis colganse na liña transportadora aérea, móvense á cabina de pintura e revístense electrostaticamente: o po recibe unha carga eléctrica e os paneis conectados á terra atráeno uniformemente, mesmo en ocos e curvas que unha pistola de pintura non detectaría. Despois, o transportador cargado leva os paneis a través do forno de curado. A calor derrete e reticula as partículas de po nunha película continua e dura. O resultado estándar é un acabado que supera máis de 500 horas de probas de pulverización de sal. A cor é unha correspondencia RAL ou personalizada (gris claro, beis, branco ou calquera cor que especifique o comprador) aplicada do mesmo lote para manter toda a orde consistente. O revestimento que aplica esta liña é o mesmo que protexe a túa rutina de limpeza na obra; a nosa guía sobre como manter os mobles de oficina metálicos abrangue o aspecto do coidado.
Paso 6: Embalaxe en paquetes planos e carga de contedores
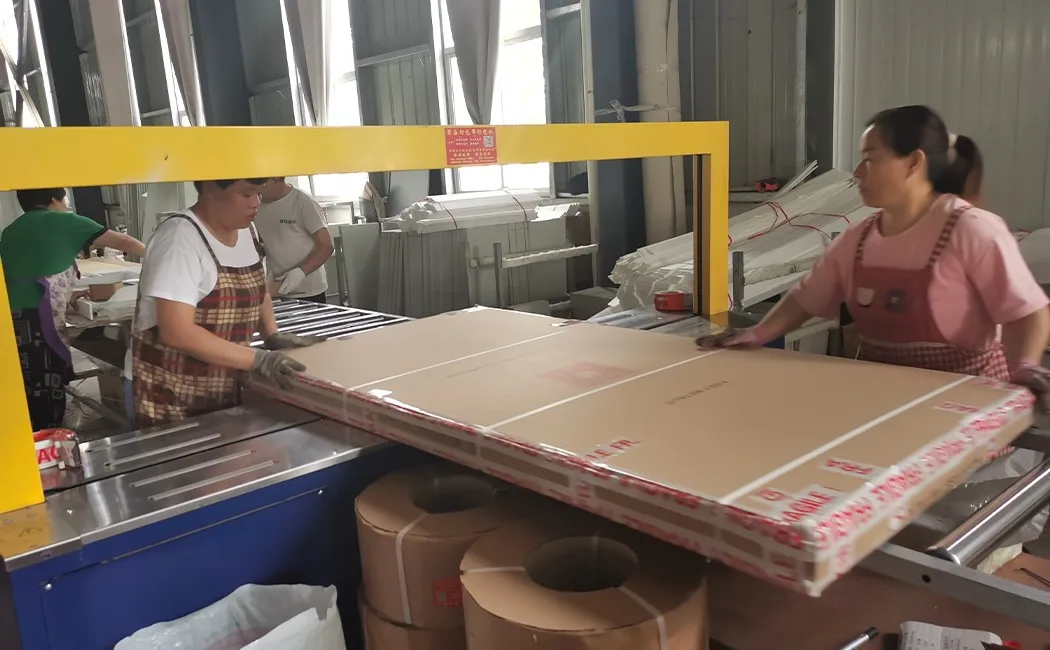
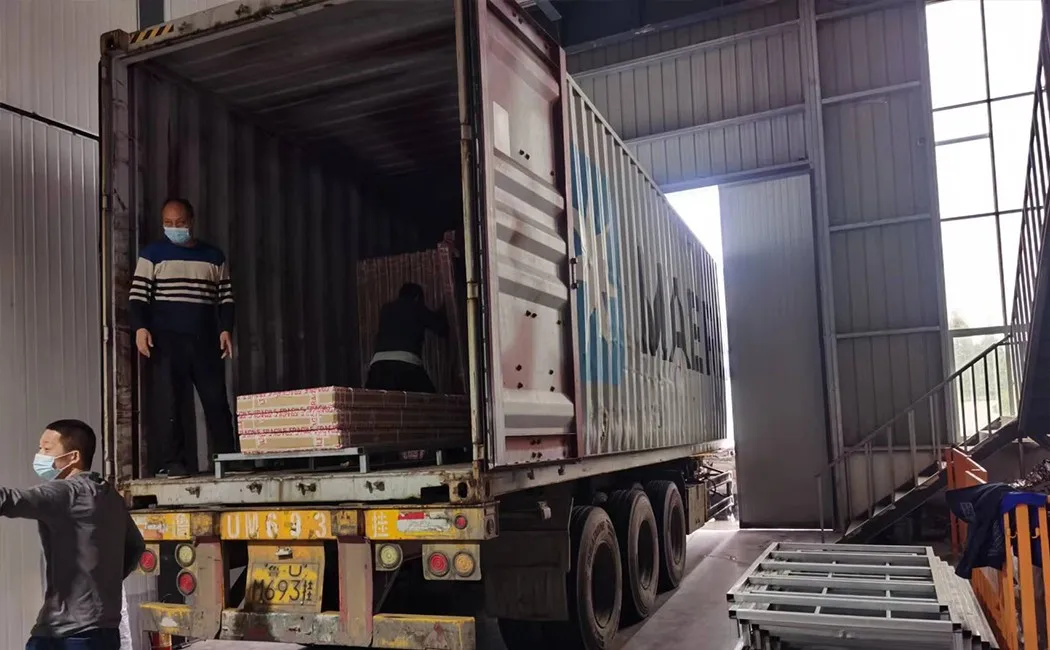
Aquí é onde o deseño KD compensa ao comprador. En lugar de enviar un armario totalmente montado (que é principalmente aire), cada unidade divídese en paneis individuais, envólvese en escuma protectora de algodón perlado e empácase plana nunha caixa con todos os ferraxes (parafusos, porcas, bisagras, fechadura, chaves) nunha bolsa etiquetada no interior. Os mesmos cálculos de transporte aplícanse a toda a nosa gama KD: a nosa guía de dimensións de literas comerciais mostra como as camas desmontables empácanse planas por razóns idénticas. As caixas planas apílanse en palés ou directamente no chan do contedor en columnas axustadas e estables. O patrón de carga planifícase na fase de orzamento; forma parte do noso traballo, non é unha idea de última hora. A diferenza fronte ao envío de armarios montados é significativa: o paquete plano cabe substancialmente máis unidades por contedor, o que reduce directamente o custo de destino por peza para o comprador. Ese aforro adoita superar o custo de tempo da montaxe in situ, que leva de 10 a 20 minutos por unidade con ferramentas manuais básicas.
O proceso completo dunha ollada
| Escenario | Equipamento / Método | Comprobación de calidade clave |
|---|---|---|
| 1. Corte con láser | CNC láser de fibra | Dimensións do panel ± 0.1 mm |
| 2. Perforación CNC | Prensa perforadora de torreta | Precisión da posición do orificio, bordos sen rebabas |
| 3. Dobrado con prensa plegadora | Prensa plegadora CNC | Ángulo de curvatura, lonxitude de retorno da brida |
| 4. Soldadura | Soldadura MIG | Lonxitude da costura, penetración, inspección visual |
| 5. Pretratamento + Revestimento en po | Baño químico de 5 etapas + pulverización electrostática + curado en forno | Espesor do revestimento (µm), corte transversal de adhesión |
| 6. Embalaxe + Carga | Envoltura de algodón perlado, flejado de cartón, plan de carga de contedores | Completitude do hardware, peso da caixa, precisión da etiqueta |
Que significa isto cando estás a buscar abastecemento
O proceso anterior é o estándar entre as fábricas serias de armarios de aceiro e pouco común entre as demais. O noso resumo dos principais fabricantes de mobles de oficina de aceiro en China mostra o que separa os dous grupos na práctica. As diferenzas entre unha boa fábrica e unha mediocre adoitan reducirse a tres cousas:
- Espesor e grao do aceiro — solicite as especificacións en mm reais, non o de «calibre 18» (un número que significa cousas diferentes segundo as normas). O noso estándar é de 0.5 mm para os paneis laterais e de 0.6 mm para as portas; os modelos de alta resistencia usan entre 0.8 e 1.0 mm.
- Pretratamento antes do revestimento en po — unha liña de 5 etapas (eliminación de aceite → limpeza de ferruxe → fosfato → pasivado → enxaugado) é o mínimo para un acabado que aguante. Menos etapas significa que o revestimento se asenta sobre aceiro que non está preparado axeitadamente.
- Consistencia de panel a panel — solicitar unha mostra a metade da tirada, non só da primeira peza. As liñas CNC deberían producir paneis idénticos nunha orde completa; as liñas accionadas manualmente vanse desviando.
Se un provedor non pode indicar o grosor do aceiro en milímetros, o número de etapas de pretratamento ou se a súa punzonadora é CNC ou manual, esas son preguntas que paga a pena resolver antes de realizar un pedido.
Preguntas máis frecuentes
Que material se emprega para fabricar os armarios de aceiro?
A maioría dos armarios de aceiro están feitos de chapa de aceiro laminada en frío, normalmente de 0.4 a 1.0 mm de grosor dependendo da aplicación. O aceiro laminado en frío ofrece un acabado superficial máis liso e tolerancias dimensionais máis axustadas que o aceiro laminado en quente, o que é importante para unha aliñación limpa das portas e un acabado uniforme de revestimento en po.
Canto tempo leva fabricar un armario de aceiro?
Para un armario de aceiro estándar dunha ou varias portas producido nunha liña de produción CNC, o proceso de fabricación desde o corte da chapa ata o envase da caixa adoita levar de 3 a 5 días hábiles por lote, dependendo do tamaño do pedido, o tempo de curado do revestimento en po e as etapas de inspección de calidade.
Que é o revestimento en po nun armario de aceiro?
O revestimento en po é un proceso de acabado electrostático en seco. As partículas finas de po cárganse electrostaticamente e pulverízanse sobre os paneis de aceiro conectados á terra, e logo cúranse nun forno. O resultado é un acabado duro e uniforme que resiste as lascas, os rabuños e a ferruxe moito mellor que a pintura líquida.
Por que se envían os armarios de aceiro embalados desmontados?
O envío en paquete plano (KD, polas súas siglas en inglés) inclúe cada armario en paneis individuais, que se apilan firmemente nunha caixa. Isto aumenta significativamente o número de unidades por contedor en comparación co envío de armarios premontados, o que reduce o custo do transporte por unidade. A montaxe in situ adoita levar de 10 a 20 minutos por unidade con ferramentas básicas.
Que controis de calidade se realizan durante a produción de armarios de aceiro?
Os puntos clave de control de calidade inclúen: inspección dimensional dos paneis cortados e perforados, comprobacións visuais e estruturais das costuras de soldadura, probas de espesor e adhesión do revestimento despois do revestimento en po, comprobacións de aliñamento das portas e función das bisagras despois da montaxe e unha inspección final previa ao embalaxe antes de selar as caixas.


