 इसे छोड़कर सामग्री पर बढ़ने के लिए


एक बार फिलीपींस के एक खरीदार ने मुझसे पूछा: “मुझे कैसे पता चलेगा कि आपके लॉकर टिकाऊ हैं, न कि सिर्फ दिखने में अच्छे लगने के लिए पेंट किए गए हैं?” यह एक वाजिब सवाल है। इसका जवाब ब्रोशर में नहीं, बल्कि फैक्ट्री में ही मिलेगा। तो आइए जानते हैं कोल्ड-रोल्ड स्टील के एक कॉइल से लेकर कंटेनर में लोड होने के लिए तैयार लॉकर तक की पूरी प्रक्रिया।
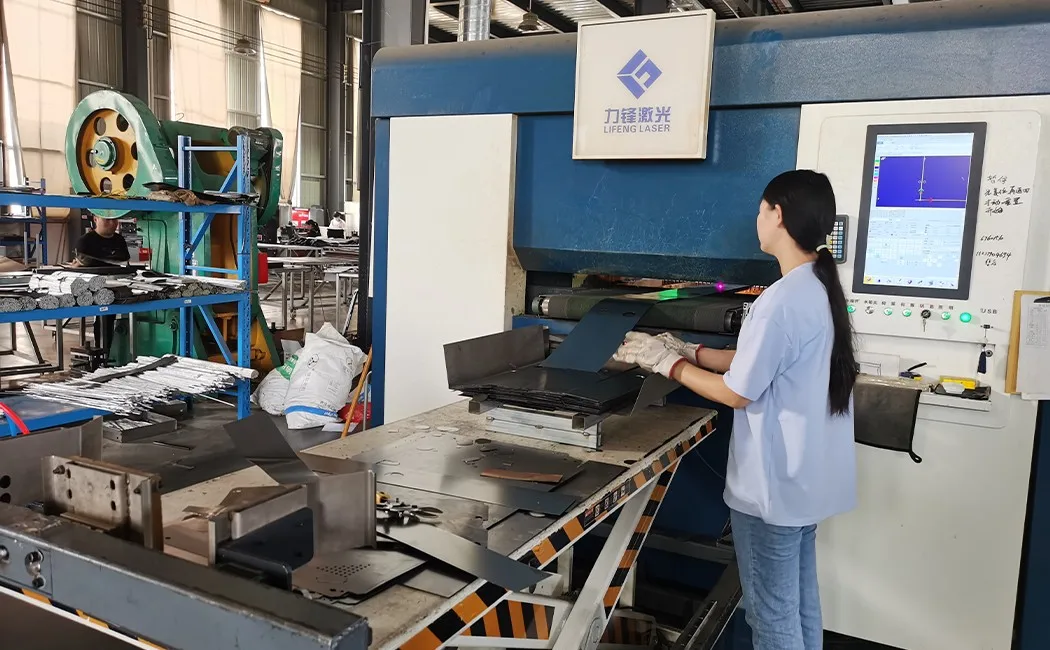
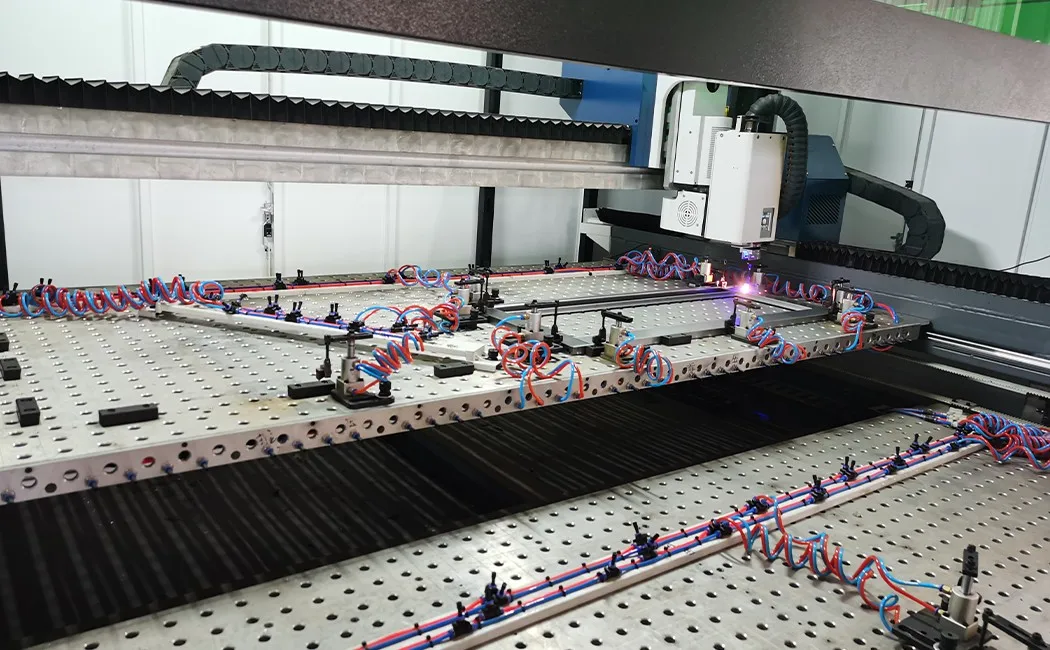
चरण 1: लेजर कटिंग — हर पैनल की शुरुआत यहीं से होती है
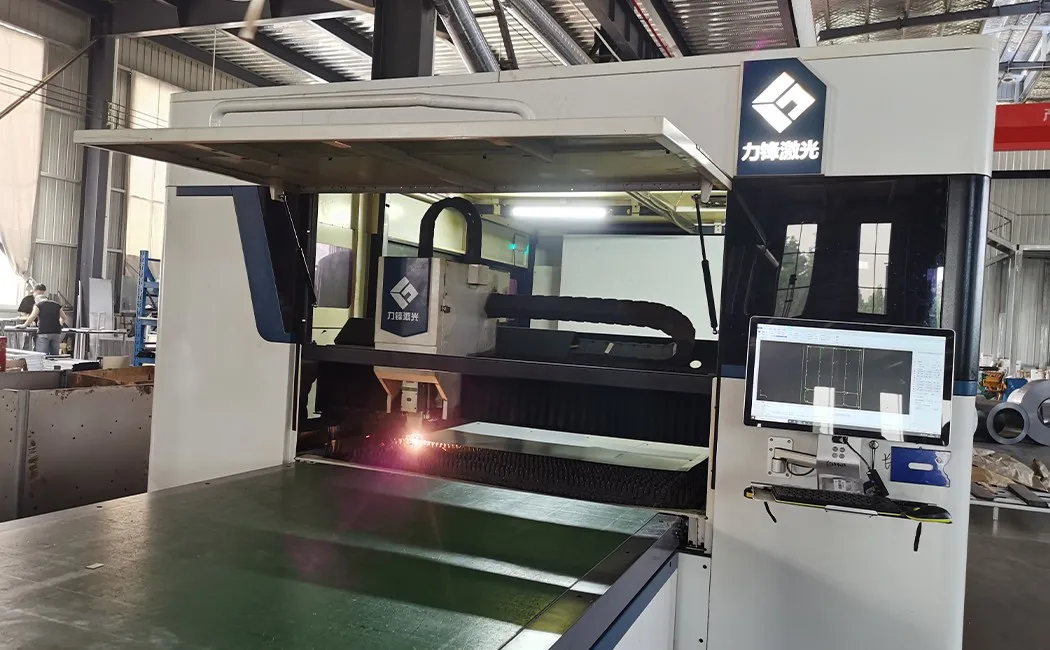
कच्चा माल कोल्ड-रोल्ड स्टील शीट है, जो आमतौर पर मानक कार्यालय और स्कूल लॉकरों के लिए 0.5–0.8 मिमी मोटी होती है, जबकि भारी-भरकम कामों के लिए 1.0 मिमी तक मोटी हो सकती है। (क्या आप निश्चित नहीं हैं कि आपके प्रोजेक्ट के लिए कितनी मोटाई की आवश्यकता है? हमारी स्टील लॉकर साइज़ और डाइमेंशन गाइड 0.4–1.0 मिमी की पूरी रेंज को वास्तविक उपयोग के मामलों के अनुसार दर्शाती है।) कॉइल को लेज़र कटर के फीड टेबल पर खोला जाता है। ऑपरेटर के सीएनसी कंसोल पर लोड किए गए पार्ट प्रोग्राम द्वारा निर्देशित एक फाइबर लेज़र हेड, प्रत्येक पैनल की रूपरेखा, कटआउट और स्लॉट को इतनी गति से ट्रेस करता है जो हाथ से या पुरानी प्लाज़्मा विधियों से असंभव है। यहाँ सटीकता महत्वपूर्ण है क्योंकि 0.5 मिमी का भी टेढ़ा पैनल दरवाजे पर ठीक से बंद नहीं होगा। फाइबर लेज़र न्यूनतम ताप विरूपण के साथ साफ किनारे काटता है, इसलिए आगे की बेंडिंग प्रेस को ऐसे पैनल मिलते हैं जो पूरी तरह से सपाट और आयामी रूप से सुसंगत होते हैं — यूनिट 1 और यूनिट 500 एक समान हैं।
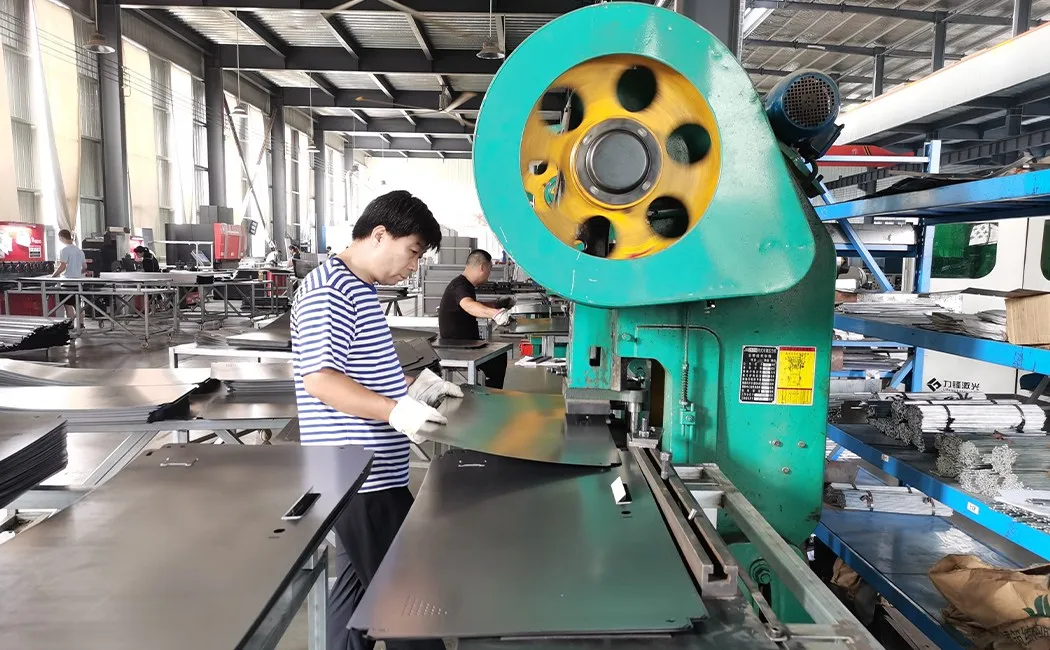
चरण 2: सीएनसी पंचिंग — ऐसे छेद जो बाद में सोचे-समझे न गए हों
नए कटे हुए पैनल सीएनसी टरेट पंच प्रेस में जाते हैं। यहीं पर वेंटिलेशन स्लॉट, हिंज माउंटिंग होल, लॉक बैरल कटआउट और हैंगिंग रॉड ब्रैकेट सभी एक ही स्वचालित प्रक्रिया में तैयार किए जाते हैं। स्कूल परियोजनाओं में पंच की सटीकता सबसे जल्दी दिखाई देती है - हमारी स्कूल लॉकर निर्माता गाइड बताती है कि ऑर्डर देने से पहले एक उचित स्पेसिफिकेशन शीट क्या साबित करनी चाहिए। पुरानी फैक्ट्रियां इन्हें हाथ से ड्रिल करती हैं - अनियमित स्थिति का मतलब है कि हिंज जाम हो जाते हैं, लॉक अटक जाते हैं और शेल्फ पिन टेढ़े लग जाते हैं। सीएनसी पंच लाइन पर, टूल की स्थिति लेजर कट के समान डिजिटल फ़ाइल का हिस्सा होती है। कुछ भी मैन्युअल रूप से नहीं मापा जाता है। इसका परिणाम यह होता है कि जब आप दरवाजे के पैनल पर स्थिति A और कैरकस पैनल पर स्थिति A में हिंज लगाते हैं, तो वे संरेखित होते हैं क्योंकि दोनों छेद एक ही निर्देशांक से पंच किए गए थे - न कि संयोग से।
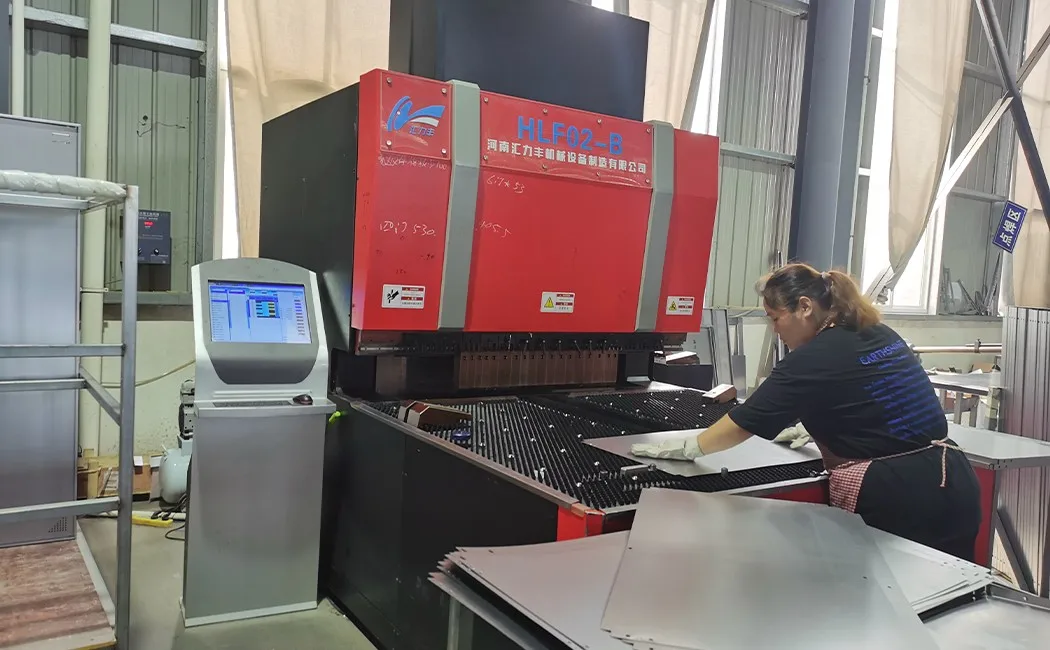
चरण 3: प्रेस-ब्रेक बेंडिंग — सपाट शीट को संरचना में बदलना
एक सपाट पैनल में संरचनात्मक मजबूती लगभग न के बराबर होती है। मोड़ने से यह बदल जाता है। प्रेस-ब्रेक प्रत्येक पैनल के किनारों को सटीक कोण वाले फ्लैंज में मोड़ता है — आमतौर पर साइड पैनलों पर 90° के मोड़ और दरवाज़े के पैनलों पर एक मिश्रित प्रोफ़ाइल जो एक ही बार में दरवाज़े का खांचा और मजबूती प्रदान करती है। ये मोड़ दो काम करते हैं: ये ऐसी ज्यामिति बनाते हैं जो असेंबली के समय पैनलों को आपस में जोड़ देती है, और ये पैनल के लचीलेपन के प्रतिरोध को काफी हद तक बढ़ा देते हैं। 0.6 मिमी की एक सपाट शीट आपके हाथों में आसानी से मुड़ जाती है; उसी शीट को दो 90° फ्लैंज के साथ मोड़ने पर वह वास्तव में कठोर हो जाती है। यही कारण है कि स्टील की वास्तविक मजबूती का निर्धारण केवल उसकी मोटाई से नहीं, बल्कि उसकी मोटाई (गेज) और मोड़ने की प्रोफ़ाइल से होता है।
चरण 4: वेल्डिंग — स्थायी जोड़ जहाँ इसकी सबसे अधिक आवश्यकता है
लॉकर के हर जोड़ को वेल्ड करना ज़रूरी नहीं है। KD (नॉक-डाउन) मॉडल में, असेंबली के समय पहले से लगे थ्रेडेड नट के ज़रिए कैरकस पैनल आपस में जुड़ जाते हैं – इसलिए अंतिम उपयोगकर्ता को वेल्डिंग करने की ज़रूरत नहीं होती। (अगर आप अपने प्रोजेक्ट के लिए दोनों संरचनाओं की तुलना कर रहे हैं, तो हमारी KD बनाम वेल्डेड तुलना में मज़बूती, शिपिंग लागत और साइट की स्थितियों की तुलना की गई है।) लेकिन कुछ संरचनात्मक बिंदु – जैसे हिंज रीइन्फोर्समेंट प्लेट, लॉक-बार गाइड ब्रैकेट, वेल्डेड कैरकस मॉडल में आंतरिक शेल्फ सपोर्ट – फैक्ट्री में MIG वेल्डिंग द्वारा वेल्ड किए जाते हैं। MIG (मेटल इनर्ट गैस) वेल्डिंग से एक निरंतर बीड बनती है जो मूल धातु और फिलर वायर को एक टुकड़े में जोड़ देती है। सही तरीके से करने पर, वेल्ड ज़ोन आसपास के स्टील जितना ही मज़बूत होता है। हमारे वेल्डर सीम की लंबाई और पेनिट्रेशन स्पेसिफिकेशन के अनुसार काम करते हैं, और पैनलों को सरफेस ट्रीटमेंट लाइन में भेजने से पहले वेल्ड की दृश्य जांच की जाती है।
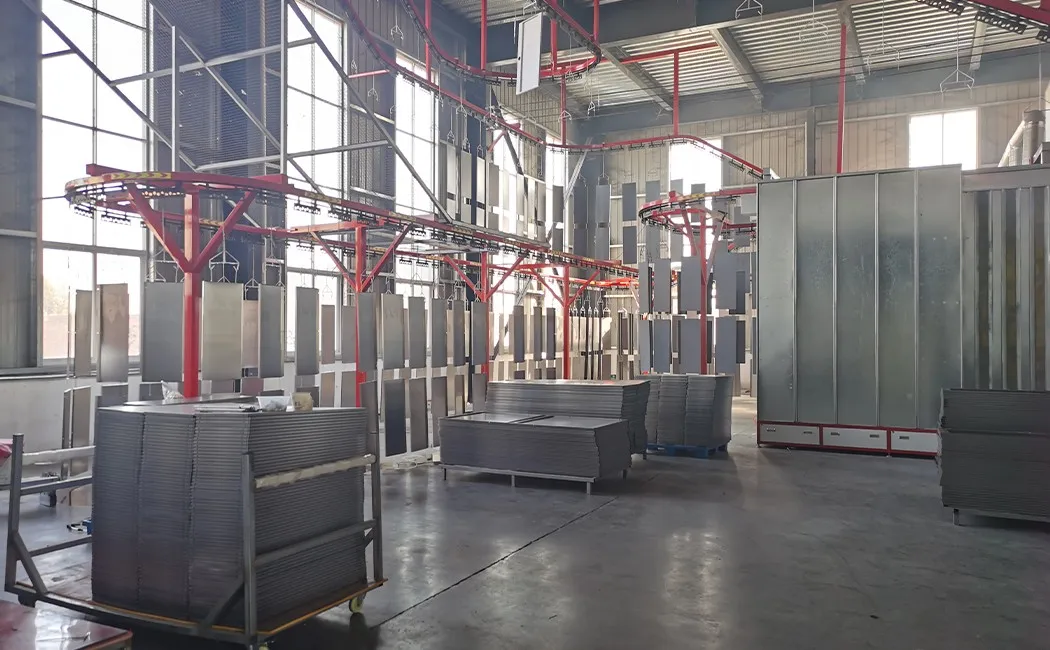
चरण 5: सतह उपचार और पाउडर कोटिंग — वह अंतिम परत जो सुरक्षा प्रदान करती है
पैनल पर पाउडर कोटिंग करने से पहले, स्टील कई चरणों वाली प्री-ट्रीटमेंट प्रक्रिया से गुजरता है: तेल हटाना, जंग साफ करना, जिंक फॉस्फेटिंग और पैसिवेशन। यदि इनमें से कोई भी चरण छूट जाए, तो पाउडर कोटिंग में बुलबुले बन जाएंगे और वह छिलने लगेगी - बाहर से नहीं, बल्कि स्टील की सतह से बाहर की ओर। प्री-ट्रीटमेंट के बाद, पैनलों को ओवरहेड कन्वेयर लाइन पर लटकाया जाता है, स्प्रे बूथ में ले जाया जाता है और इलेक्ट्रोस्टैटिक कोटिंग की जाती है: पाउडर को विद्युत आवेश दिया जाता है और ग्राउंडेड पैनल इसे समान रूप से आकर्षित करते हैं - यहां तक कि उन खांचों और मोड़ों में भी जहां पेंट गन नहीं पहुंच पाती। फिर लोडेड कन्वेयर पैनलों को क्योरिंग ओवन से गुजारता है। गर्मी से पाउडर के कण पिघल जाते हैं और आपस में जुड़कर एक निरंतर, कठोर परत बन जाते हैं। मानक परिणाम एक ऐसी फिनिश है जो 500+ घंटे के सॉल्ट-स्प्रे परीक्षण में खरी उतरती है। रंग RAL मानक के अनुसार या खरीदार द्वारा निर्दिष्ट किसी भी रंग से मेल खाता है - हल्का ग्रे, बेज, सफेद या कोई भी रंग - और पूरे ऑर्डर को एकरूप बनाए रखने के लिए एक ही बैच से लगाया जाता है। इस लाइन द्वारा लगाई जाने वाली कोटिंग वही है जो आपकी सफाई प्रक्रिया के दौरान साइट पर सुरक्षा प्रदान करती है - धातु के ऑफिस फर्नीचर के रखरखाव के बारे में हमारी गाइड में देखभाल संबंधी जानकारी दी गई है।
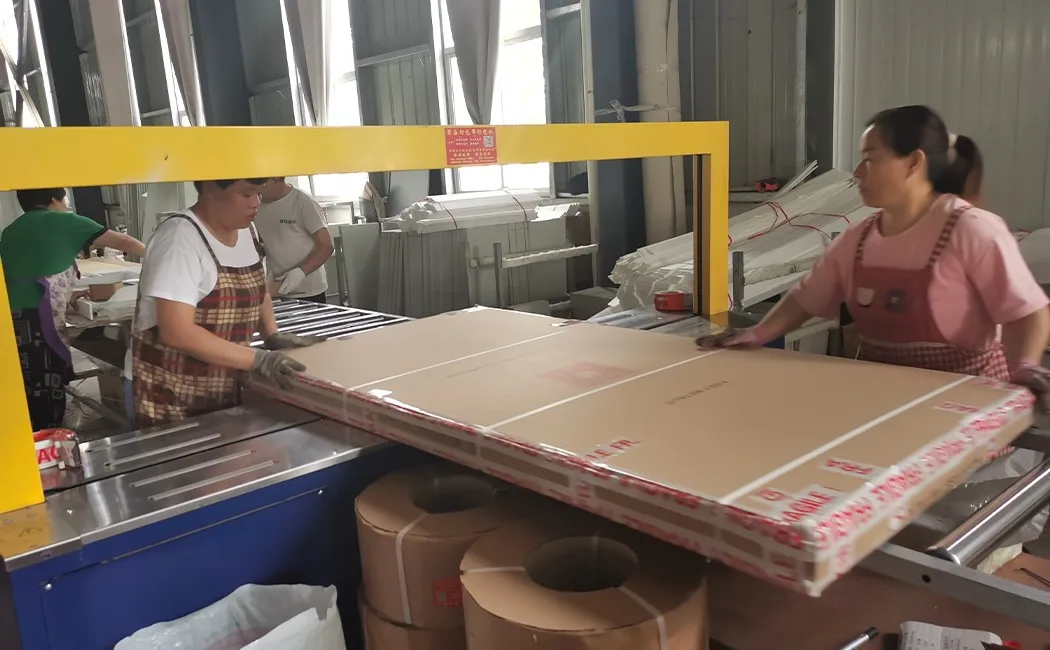
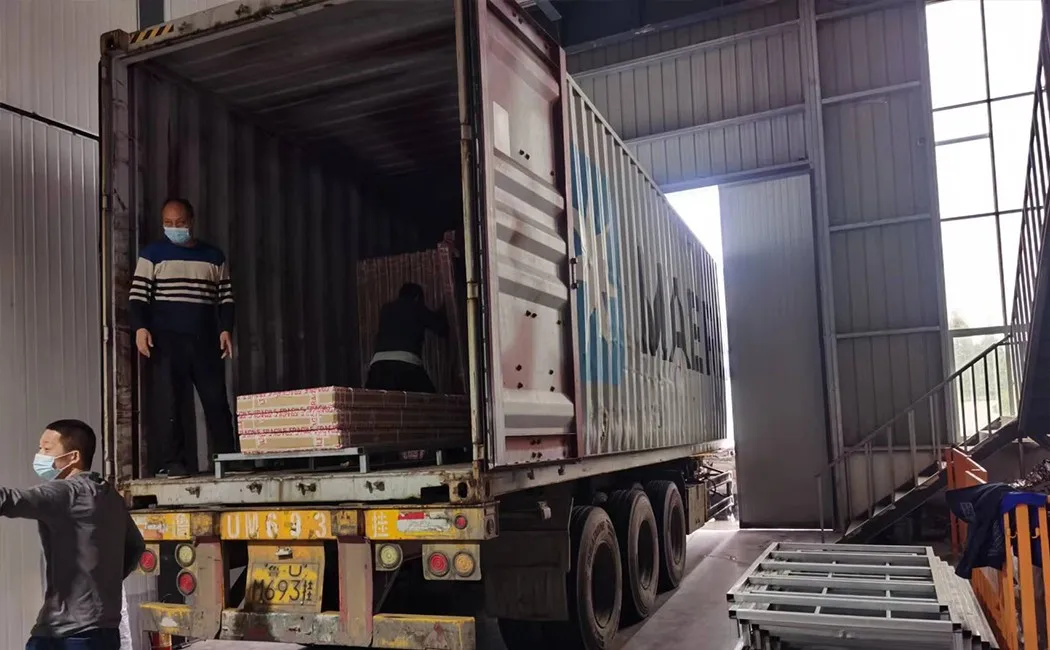
चरण 6: फ्लैट-पैक पैकेजिंग और कंटेनर लोडिंग
यहीं पर KD डिज़ाइन खरीदार के लिए फ़ायदेमंद साबित होता है। पूरी तरह से असेंबल किए गए लॉकर (जो ज़्यादातर हवा से भरा होता है) को भेजने के बजाय, प्रत्येक यूनिट को अलग-अलग पैनलों में तोड़ा जाता है, पर्ल-कॉटन सुरक्षात्मक फ़ोम में लपेटा जाता है, और सभी हार्डवेयर (बोल्ट, नट, हिंज, लॉक, चाबियाँ) को एक लेबल वाले बैग में रखकर एक कार्टन में पैक किया जाता है। हमारे पूरे KD रेंज में माल ढुलाई का यही तरीका लागू होता है - हमारी कमर्शियल बंक बेड डाइमेंशन गाइड दिखाती है कि इसी कारण से नॉक-डाउन बेड को फ्लैट कैसे पैक किया जाता है। फ्लैट कार्टन पैलेट पर या सीधे कंटेनर के फ़र्श पर मज़बूती से स्थिर कॉलम में रखे जा सकते हैं। लोडिंग पैटर्न कोटेशन के समय ही तय कर लिया जाता है - यह हमारे काम का हिस्सा है, कोई बाद की बात नहीं। असेंबल किए गए लॉकरों को भेजने की तुलना में यह अंतर काफ़ी बड़ा है: फ्लैट-पैक से प्रति कंटेनर काफ़ी ज़्यादा यूनिट्स फिट हो सकती हैं, जिससे खरीदार के लिए प्रति यूनिट लैंडेड कॉस्ट सीधे तौर पर कम हो जाती है। यह बचत अक्सर ऑन-साइट असेंबली के समय की लागत से ज़्यादा होती है, जिसमें बुनियादी हैंड टूल्स के साथ प्रति यूनिट 10-20 मिनट लगते हैं।
पूरी प्रक्रिया का संक्षिप्त विवरण
| ट्रेनिंग | उपकरण/विधि | मुख्य गुणवत्ता जांच |
|---|---|---|
| 1. लेजर कटिंग | फाइबर लेजर सीएनसी | पैनल के आयाम ± 0.1 मिमी |
| 2. सीएनसी पंचिंग | बुर्ज पंच प्रेस | छेद की सटीक स्थिति, खुरदरे किनारों से मुक्त |
| 3. प्रेस-ब्रेक बेंडिंग | सीएनसी प्रेस ब्रेक | मोड़ कोण, निकला हुआ किनारा वापसी की लंबाई |
| 4. वेल्डिंग | मिग वेल्डिंग | सीम की लंबाई, प्रवेश, दृश्य निरीक्षण |
| 5. पूर्व-उपचार + पाउडर कोटिंग | 5-चरण रासायनिक स्नान + इलेक्ट्रोस्टैटिक स्प्रे + ओवन में सुखाना | कोटिंग की मोटाई (µm), आसंजन क्रॉस-कट |
| 6. पैकिंग + लोडिंग | पर्ल-कॉटन रैप, कार्टन स्ट्रैपिंग, कंटेनर लोड प्लान | हार्डवेयर की पूर्णता, कार्टन का वजन, लेबल की सटीकता |
जब आप सामग्री की तलाश कर रहे हों तो इसका क्या मतलब है?
ऊपर बताई गई प्रक्रिया गंभीर स्टील लॉकर कारखानों में मानक है, जबकि बाकी कारखानों में यह दुर्लभ है। चीन में शीर्ष स्टील ऑफिस फर्नीचर निर्माताओं के हमारे विश्लेषण से पता चलता है कि व्यवहार में इन दोनों समूहों को क्या अलग करता है। एक अच्छे कारखाने और एक औसत दर्जे के कारखाने के बीच का अंतर आमतौर पर तीन बातों पर निर्भर करता है:
- स्टील की मोटाई और ग्रेड — कृपया वास्तविक मिलीमीटर स्पेसिफिकेशन पूछें, न कि “18 गेज” (एक संख्या जिसका विभिन्न मानकों में अलग-अलग अर्थ होता है)। हमारे मानक के अनुसार साइड पैनल के लिए 0.5 मिमी और दरवाजों के लिए 0.6 मिमी है; हेवी-ड्यूटी मॉडल 0.8–1.0 मिमी का उपयोग करते हैं।
- पाउडर कोटिंग से पहले पूर्व-उपचार एक टिकाऊ फिनिश के लिए कम से कम 5 चरणों वाली प्रक्रिया (तेल हटाना → जंग साफ करना → फॉस्फेट लगाना → पैसिवेशन करना → धोना) आवश्यक है। इससे कम चरणों का मतलब है कि कोटिंग ऐसे स्टील पर लगी है जिसे ठीक से तैयार नहीं किया गया है।
- पैनल-दर-पैनल एकरूपता — केवल पहले पीस का नहीं, बल्कि बीच के बैच का सैंपल मांगें। सीएनसी मशीनें पूरे ऑर्डर में एक जैसे पैनल बनाने चाहिए; हाथ से चलने वाली मशीनों में त्रुटि आ सकती है।
यदि कोई आपूर्तिकर्ता आपको मिलीमीटर में अपने स्टील की मोटाई, पूर्व-उपचार के चरणों की संख्या, या यह नहीं बता सकता कि उनका पंच प्रेस सीएनसी है या मैनुअल - तो ऑर्डर देने से पहले इन सवालों पर जोर देना जरूरी है।
अक्सर पूछे जाने वाले प्रश्न
स्टील के लॉकर बनाने में किस सामग्री का उपयोग किया जाता है?
अधिकांश स्टील लॉकर कोल्ड-रोल्ड स्टील शीट से बने होते हैं, जिनकी मोटाई उपयोग के आधार पर आमतौर पर 0.4–1.0 मिमी होती है। कोल्ड-रोल्ड स्टील, हॉट-रोल्ड स्टील की तुलना में चिकनी सतह और सटीक माप प्रदान करता है, जो दरवाजों के सही संरेखण और एक समान पाउडर-कोट फिनिश के लिए महत्वपूर्ण है।
स्टील का लॉकर बनाने में कितना समय लगता है?
सीएनसी उत्पादन लाइन पर निर्मित एक मानक सिंगल-डोर या मल्टी-डोर स्टील लॉकर के लिए, शीट कटिंग से लेकर पैक्ड कार्टन तक की निर्माण प्रक्रिया में आमतौर पर प्रति बैच 3-5 कार्यदिवस लगते हैं, जो ऑर्डर के आकार, पाउडर-कोट क्योरिंग समय और गुणवत्ता निरीक्षण चरणों पर निर्भर करता है।
स्टील लॉकर पर पाउडर कोटिंग क्या होती है?
पाउडर कोटिंग एक इलेक्ट्रोस्टैटिक ड्राई-फिनिशिंग प्रक्रिया है। बारीक पाउडर कणों को इलेक्ट्रोस्टैटिक रूप से चार्ज किया जाता है और ग्राउंडेड स्टील पैनलों पर स्प्रे किया जाता है, फिर उन्हें ओवन में सुखाया जाता है। इसका परिणाम एक कठोर, चिकनी सतह होती है जो लिक्विड पेंट की तुलना में कहीं बेहतर तरीके से छिलने, खरोंच लगने और जंग लगने से बचाती है।
स्टील के लॉकर फ्लैट-पैक करके क्यों भेजे जाते हैं?
फ्लैट-पैक (केडी - नॉक-डाउन) शिपिंग में प्रत्येक लॉकर को अलग-अलग पैनलों में मोड़ा जाता है, जिन्हें एक कार्टन में कसकर पैक किया जाता है। इससे पहले से असेंबल किए गए लॉकरों की तुलना में प्रति कंटेनर इकाइयों की संख्या में काफी वृद्धि होती है, जिससे प्रति इकाई माल ढुलाई लागत कम हो जाती है। साइट पर असेंबली में आमतौर पर बुनियादी उपकरणों के साथ प्रति इकाई 10-20 मिनट लगते हैं।
स्टील लॉकर के उत्पादन के दौरान कौन-कौन से गुणवत्ता संबंधी जांच किए जाते हैं?
गुणवत्ता जांच के प्रमुख बिंदुओं में शामिल हैं: कटे और छिद्रित पैनलों का आयामी निरीक्षण, वेल्ड-सीम की दृश्य और संरचनात्मक जांच, पाउडर कोटिंग के बाद कोटिंग की मोटाई और आसंजन परीक्षण, असेंबली के बाद दरवाजे के संरेखण और हिंज-कार्यक्षमता की जांच, और कार्टन को सील करने से पहले अंतिम प्री-पैक निरीक्षण।


