 Ale nan kontni


Yon achtè nan Filipin yo te mande m yon fwa: "Kòman m ka konnen kazye nou yo fèt pou dire, yo pa sèlman pentire yo pou yo bèl?" Se yon kesyon ki jis. Repons lan pa nan bwochi a — li nan faktori a. Donk, men egzakteman sa k ap pase ant yon bobin asye woule a frèt ak yon kazye fini ki pare pou chaje sou yon kontenè.
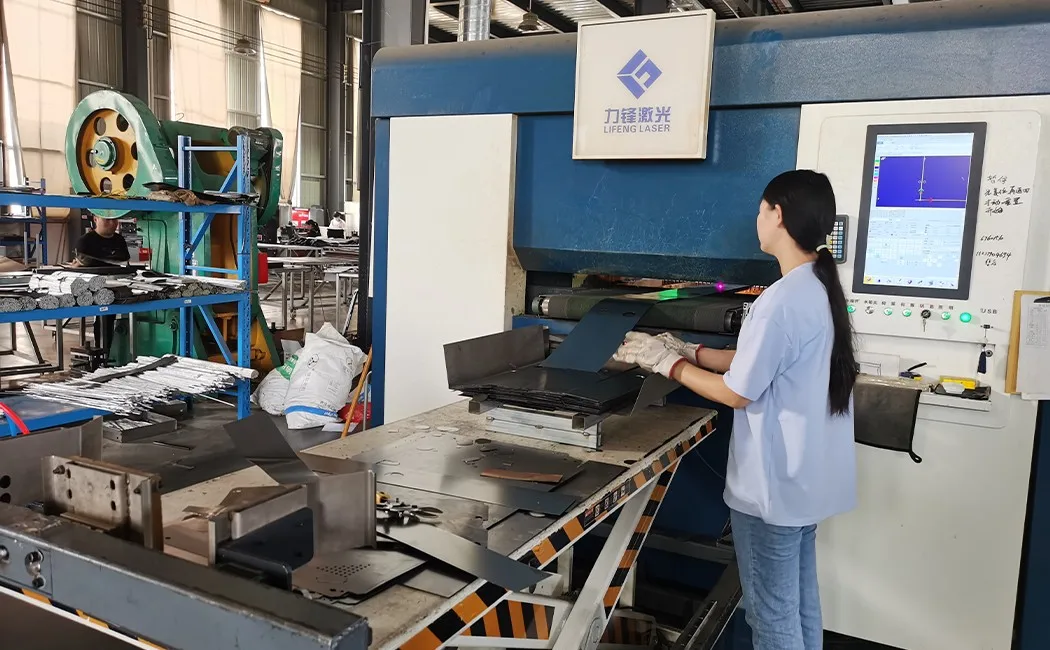
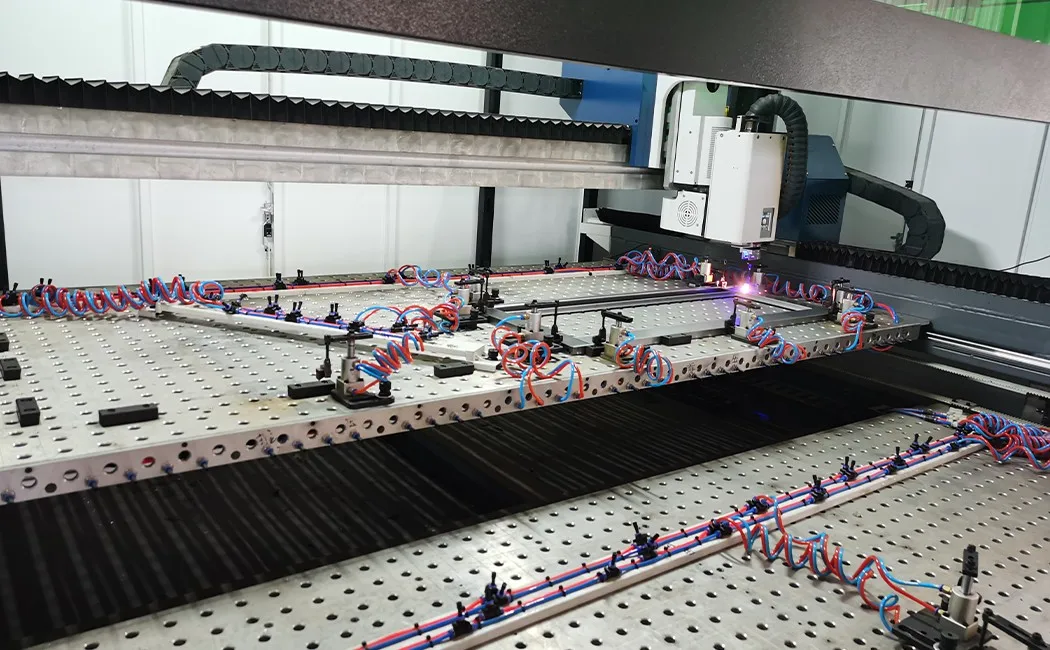
Etap 1: Koupe Lazè — Kote Chak Panèl Kòmanse
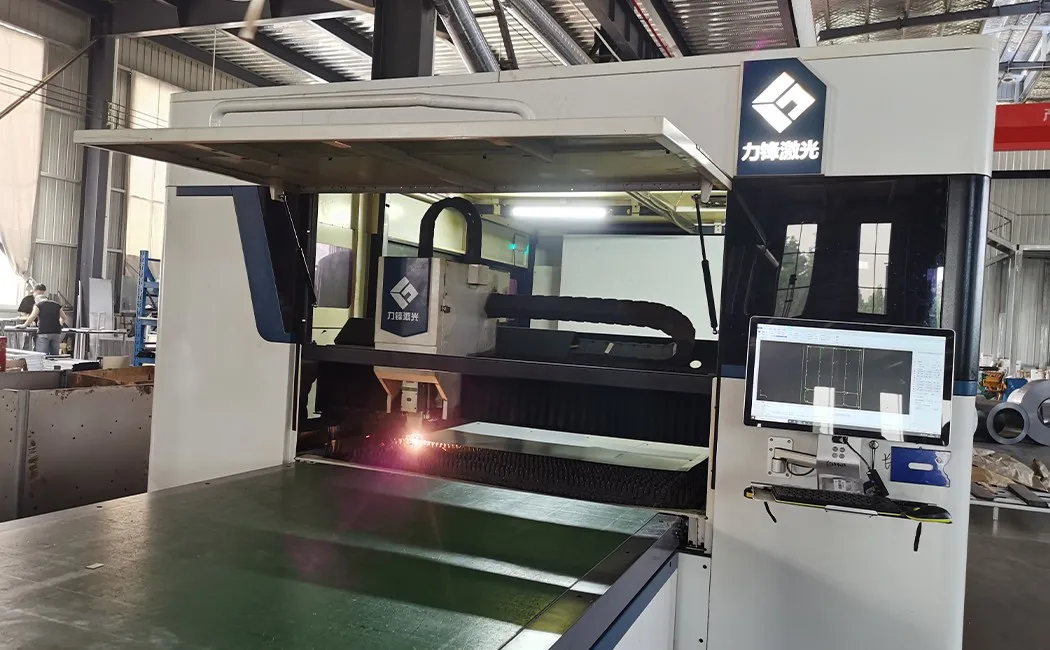
Matyè premyè a se fèy asye woule a frèt, tipikman 0.5–0.8 mm epesè pou kazye biwo ak lekòl estanda, jiska 1.0 mm pou aplikasyon lou. (Ou pa sèten ki epesè pwojè w la bezwen? Gid gwosè ak dimansyon kazye asye nou an trase tout bann 0.4–1.0 mm lan pou ka itilizasyon reyèl.) Bobin yo dewoule sou tab manje kouto lazè a. Yon tèt lazè fib — gide pa pwogram pyès ki chaje nan konsole CNC operatè a — trase chak kontou panèl, dekoupaj, ak fant nan vitès ki ta enposib alamen oswa metòd plasma ki pi ansyen yo. Presizyon enpòtan isit la paske yon panèl ki 0.5 mm deyò kare a pap fèmen byen kole nan pòt la. Lazè fib la koupe bor pwòp ak yon deformation chalè minimòm, kidonk près pliye ki an aval la jwenn panèl ki vrèman plat e ki konsistan dimansyonèlman — inite 1 ak inite 500 yo se menm bagay la.
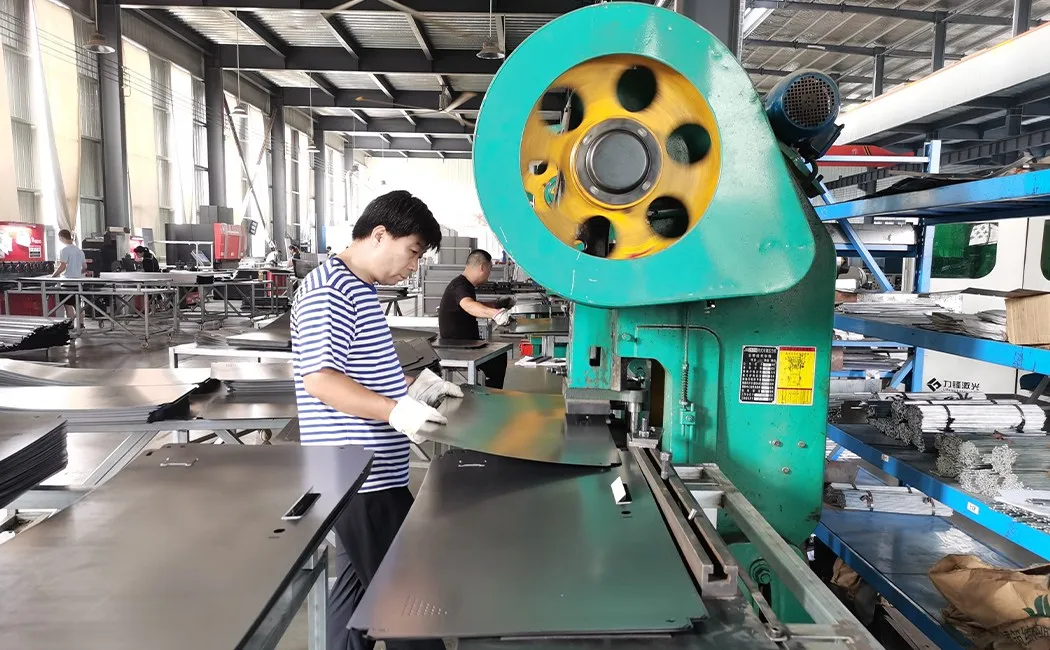
Etap 2: Pwensonaj CNC — Twou ki pa yon refleksyon apre kou
Panno ki fèk koupe yo ale nan près pwensonaj CNC a. Se la yo fè fant vantilasyon, twou pou monte gon, dekoup pou barik kadna, ak sipò pou tij pandye yo tout nan yon sèl pas otomatik. Pwojè lekòl yo se kote konsistans pwensonaj la parèt pi rapid — gid manifakti kazye lekòl nou an eksplike sa yon bon fèy espesifikasyon ta dwe pwouve anvan ou kòmande. Ansyen faktori yo fè sa yo alamen — pozisyon ki pa konsistan vle di gon ki bloke, kadna ki kole, ak peny etajè ki kwochi. Sou yon liy pwensonaj CNC, pozisyon zouti yo fè pati menm fichye dijital la ak koupe lazè a. Pa gen anyen ki mezire manyèlman. Rezilta a se ke lè ou boulonnen yon gon nan pozisyon A sou panèl pòt la ak pozisyon A sou panèl kadav la, yo aliyen paske tou de twou yo te pwensonnen apati menm kowòdone yo — pa paske yon moun te gen chans.
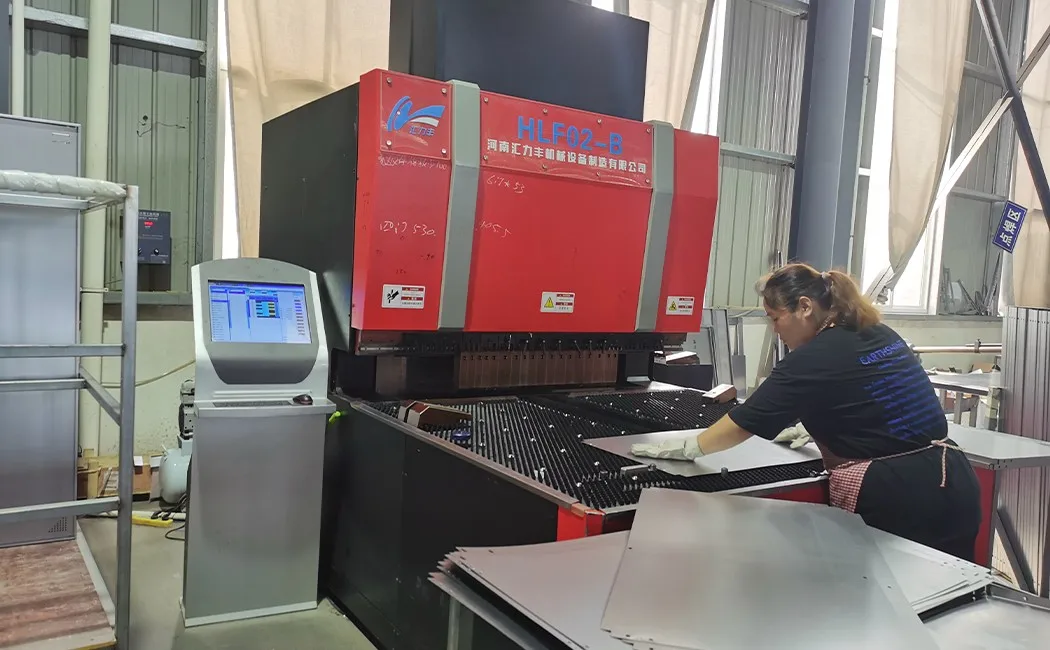
Etap 3: Koube ak yon machin pou pliye — Transfòme yon fèy plat an yon estrikti
Yon panèl plat prèske pa gen okenn rèd estriktirèl. Koube chanje sa. Près pliye a pliye kwen chak panèl an flan ki gen yon angilè presi — tipikman retou 90° sou panèl bò yo, ak yon pwofil konpoze sou panèl pòt yo ki fòme ranbousman pòt la ak ranfòsman an nan yon sèl kou. Pli sa yo fè de bagay: yo kreye jeyometri ki bloke panèl yo ansanm nan asanblaj la, epi yo ogmante anpil rezistans panèl la pou flechi. Yon fèy plat 0.6 mm pliye fasilman nan men ou; menm fèy la ak de flan 90° vin vrèman rijid. Se poutèt sa epesè asye a ak pwofil pliye a ansanm detèmine fòs reyèl la — pa epesè brit la sèlman.
Etap 4: Soudi — Jwenti pèmanan kote sa enpòtan
Se pa tout jwenti nan yon kazye ki bezwen soude. Sou modèl KD (knock-down), panno kadav yo konekte nan asanblaj la atravè nwa filete pre-enstale — itilizatè final la pa bezwen soude. (Si w ap peze de estrikti yo pou pwojè w la, konparezon KD vs soude nou an kouvri fòs, pri transpò, ak kondisyon sit kòt a kòt.) Men, gen kèk pwen estriktirèl — plak ranfòsman gon yo, sipò gid ba kadna a, sipò etajè entèn yo sou modèl kadav soude — yo soude MIG nan faktori a. Soude MIG (Metal Inert Gas) pwodui yon pèl kontinyèl ki fizyone metal paran an ak fil ranpli a nan yon sèl pyès. Lè yo fèt kòrèkteman, zòn soude a omwen osi solid ke asye ki antoure a. Soudeur nou yo travay nan yon spesifikasyon longè jwenti ak penetrasyon, epi soude yo enspekte vizyèlman anvan panno yo deplase nan liy tretman sifas la.
Etap 5: Tretman Sifas ak Kouvèti Poud — Fini ki Pwoteje a
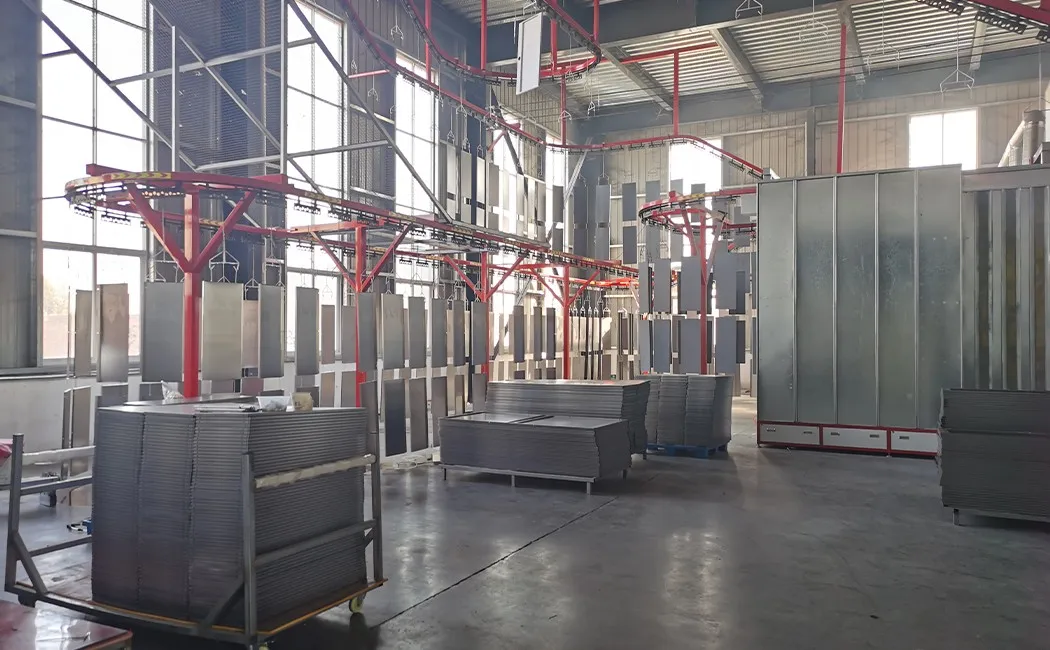
Anvan poud lan rive nan panèl la, asye a pase nan yon liy pre-tretman plizyè etap: retire lwil, netwayaj rouye, fosfatasyon zenk, ak pasivasyon. Si ou sote nenpòt nan etap sa yo, kouch poud lan ap evantyèlman fè ti boul epi kale — pa soti deyò pou rive anndan, men soti sou sifas asye a pou rive deyò. Apre pre-tretman an, panèl yo pann sou liy transporteur anlè a, yo deplase yo nan kabin espre a, epi yo kouvri yo elektwostatikman: poud lan resevwa yon chaj elektrik epi panèl ki konekte ak tè a atire l inifòmman — menm nan kwen ak nan koub ke yon zam penti pa ta wè. Apre sa, transporteur chaje a pote panèl yo nan fou a pou geri. Chalè a fonn epi li lye patikil poud yo nan yon fim kontinyèl ak di. Rezilta estanda a se yon fini ki pase plis pase 500 èdtan tès espre sèl. Koulè a se yon koulè RAL oswa yon koulè koutim — gri limyè, bèj, blan, oswa nenpòt koulè achtè a presize — ki aplike nan menm pakèt la pou kenbe tout lòd la konsistan. Kouch liy sa a aplike a se menm ak sa woutin netwayaj ou pwoteje sou plas la — gid nou an sou fason pou kenbe mèb biwo metal yo kouvri aspè antretyen an.
Etap 6: Anbalaj plat ak chaje kontenè
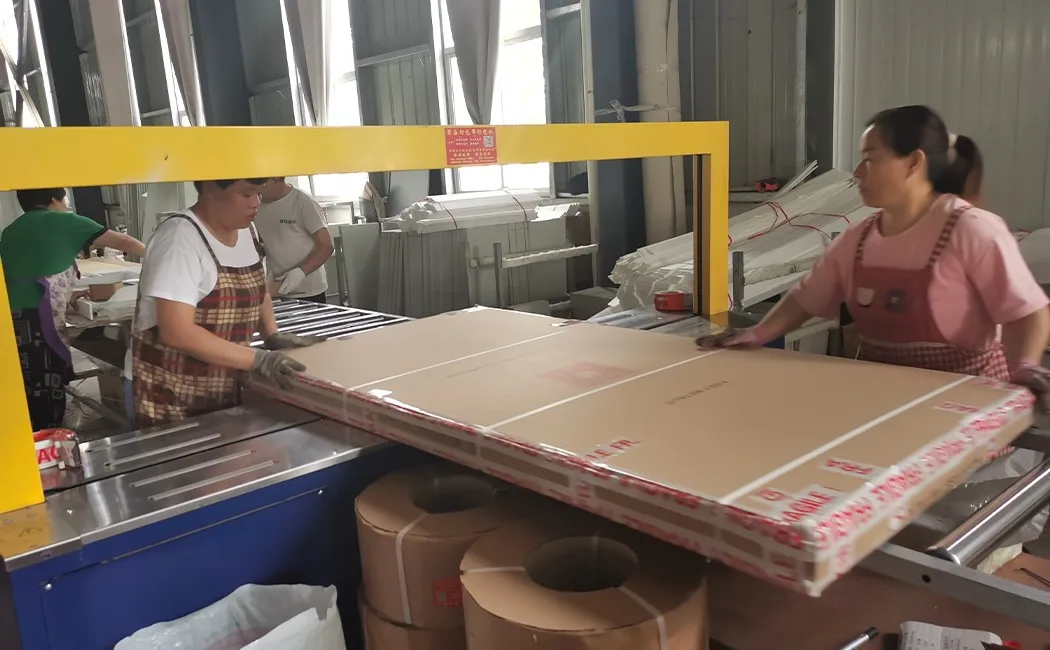
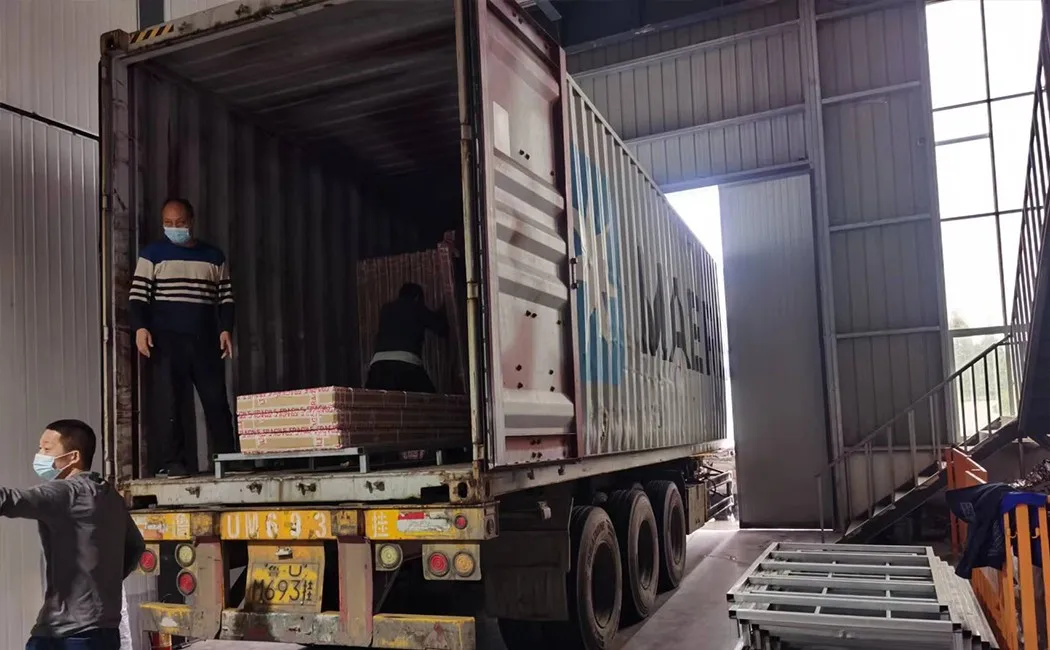
Se la konsepsyon KD a pwofitab pou achtè a. Olye pou yo anbake yon kazye konplètman reyini — ki se sitou lè — yo divize chak inite an panno endividyèl, yo vlope yo nan kim pwoteksyon pèl-koton, epi yo pake yo plat nan yon katon ak tout pyès ki nan konpitè yo (boulon, nwa, gon, kadna, kle) nan yon sak ki make anndan. Menm matematik transpò a aplike nan tout seri KD nou an — gid dimansyon kabann siperyè komèsyal nou an montre kijan kabann ki ka ranje yo plat pou menm rezon yo. Katon plat yo anpile sou palèt oswa dirèkteman sou planche kontenè a nan kolòn sere ak estab. Modèl chajman an planifye nan etap sitasyon an — li fè pati travay nou, se pa yon panse apre. Diferans lan kont anbake kazye reyini yo enpòtan: pake plat la ka pran anpil plis inite pa kontenè, sa ki diminye dirèkteman pri aterisaj pou chak pyès pou achtè a. Ekonomi sa a souvan depase pri tan asanblaj sou plas la, ki pran 10-20 minit pa inite ak zouti men debaz yo.
Pwosesis konplè a an yon ti koutje sou
| Etap | Ekipman / Metòd | Verifikasyon Kalite Kle |
|---|---|---|
| 1. Koupe lazè | CNC lazè fib | Dimansyon panèl ± 0.1 mm |
| 2. Pwensonaj CNC | Près pwenson tourel | Presizyon pozisyon twou, bor san bav |
| 3. Koube pou fren près | Fren pou laprès CNC | Ang koube, longè retou bride |
| 4. Soudi | MIG soude | Longè kouti, penetrasyon, enspeksyon vizyèl |
| 5. Pre-tretman + Kouch an poud | Beny chimik 5 etap + espre elektwostatik + geri nan fou | Epesè kouch (µm), koupe kwaze adezyon |
| 6. Anbalaj + Chaje | Vlope pèl-koton, braslè katon, plan chajman kontenè | Konplete pyès ki nan konpitè, pwa katon, presizyon etikèt |
Ki sa sa vle di lè w ap chèche enfòmasyon
Pwosesis ki anwo a se yon pwosesis estanda nan mitan faktori kazye asye serye yo — epi li ra nan mitan lòt yo. Rezime nou fè sou pi gwo manifaktirè mèb biwo asye nan Lachin montre sa ki separe de gwoup yo nan pratik. Diferans ki genyen ant yon bon faktori ak yon faktori medyòk anjeneral rezime a twa bagay:
- Epesè ak klas asye — mande espesifikasyon reyèl an mm, pa “18 gauge” (yon nimewo ki vle di diferan bagay nan diferan estanda). Estanda nou an se 0.5 mm pou panno bò yo, 0.6 mm pou pòt yo; modèl ki pi solid yo itilize 0.8–1.0 mm.
- Pre-tretman anvan kouch poud — yon liy 5 etap (retire lwil → netwayaj rouye → fosfat → pasifasyon → rense) se minimòm pou yon fini ki dire lontan. Mwens etap vle di kouch la ap rete sou asye ki pa byen prepare.
- Konsistans panèl pa panèl — mande yon echantiyon nan mitan pwodiksyon an, pa sèlman premye pyès la. Liy CNC yo ta dwe pwodui panno idantik sou yon kòmand konplè; liy ki opere alamen yo ap deplase.
Si yon founisè pa ka di w epesè asye yo an milimèt, kantite etap pretretman, oswa si près pwensonaj yo a se CNC oswa manyèl — sa yo se kesyon ou ta dwe poze anvan ou pase yon lòd.
Kesyon moun poze souvan
Ki materyèl yo itilize pou fè kazye an asye?
Pifò kazye asye yo fèt ak fèy asye woule frèt, tipikman 0.4–1.0 mm epesè selon aplikasyon an. Asye woule frèt ofri yon fini sifas ki pi lis ak tolerans dimansyonèl ki pi sere pase asye woule cho, ki enpòtan pou yon aliyman pòt pwòp ak yon fini inifòm kouch poud.
Konbyen tan li pran pou fabrike yon kazye an asye?
Pou yon kazye asye estanda ak yon sèl pòt oswa plizyè pòt ki pwodui sou yon liy pwodiksyon CNC, pwosesis fabrikasyon an, soti nan koupe fèy rive nan katon chaje, tipikman pran 3-5 jou ouvrab pa pakèt, tou depann de gwosè lòd la, tan geri kouch poud lan, ak etap enspeksyon kalite a.
Ki sa ki se yon kouch poud sou yon kazye asye?
Kouvèti poud se yon pwosesis fini sèk elektwostatik. Patikil poud amann yo chaje elektwostatikman epi yo flite sou panno asye ki konekte ak tè a, answit yo geri nan yon fou. Rezilta a se yon fini di, inifòm ki reziste eklatman, reyur, ak rouye pi byen pase penti likid.
Poukisa yo anbake kazye asye yo plat?
Anbake plat-pake (KD — knock-down) la repliye chak kazye an panno endividyèl, ki anpile byen sere nan yon katon. Sa ogmante anpil kantite inite pa kontenè konpare ak anbake kazye pre-asanble, sa ki diminye pri transpò pa inite. Asanblaj sou plas anjeneral pran 10-20 minit pa inite ak zouti debaz yo.
Ki verifikasyon kalite ki fèt pandan pwodiksyon kazye asye yo?
Pwen kontwòl kalite kle yo enkli: enspeksyon dimansyon panno koupe ak pèsonaje yo, tès vizyèl ak estriktirèl soudi yo, tès epesè kouch ak adezyon apre kouch poud lan, tès aliyman pòt ak fonksyon gon apre asanblaj la, ak yon enspeksyon final pre-anbalaj anvan yo sele katon yo.


