 Loncat ke daftar isi


Seorang pembeli di Filipina pernah bertanya kepada saya: “Bagaimana saya tahu loker Anda dibuat agar tahan lama, bukan hanya dicat agar terlihat bagus?” Itu pertanyaan yang wajar. Jawabannya bukan di brosur — melainkan di lantai pabrik. Jadi, inilah yang terjadi antara gulungan baja canai dingin dan loker jadi yang siap dimuat ke dalam kontainer.
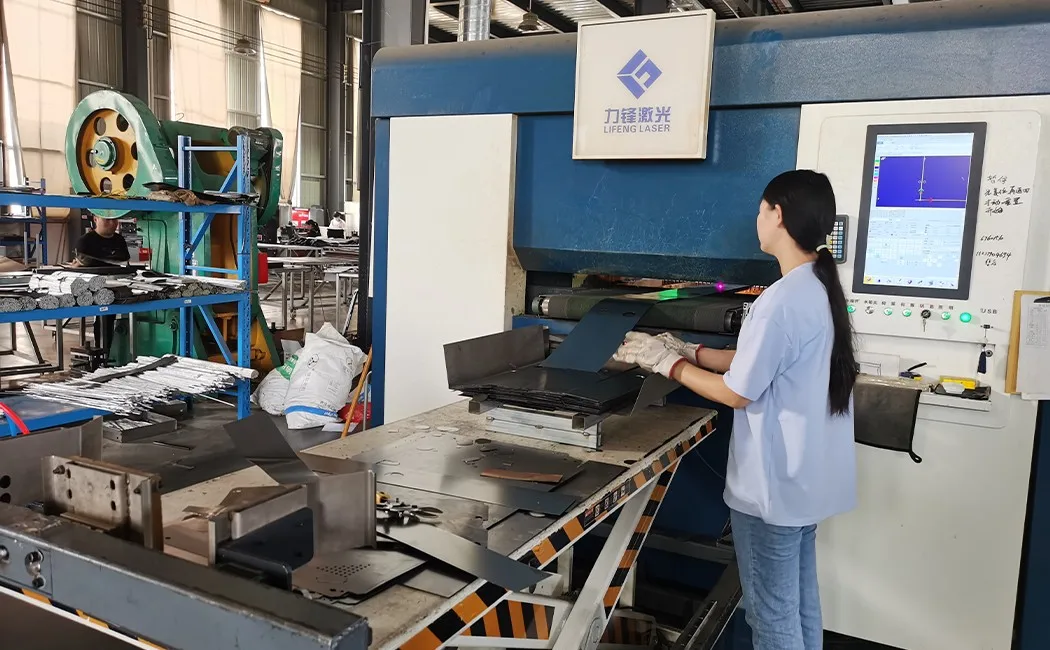
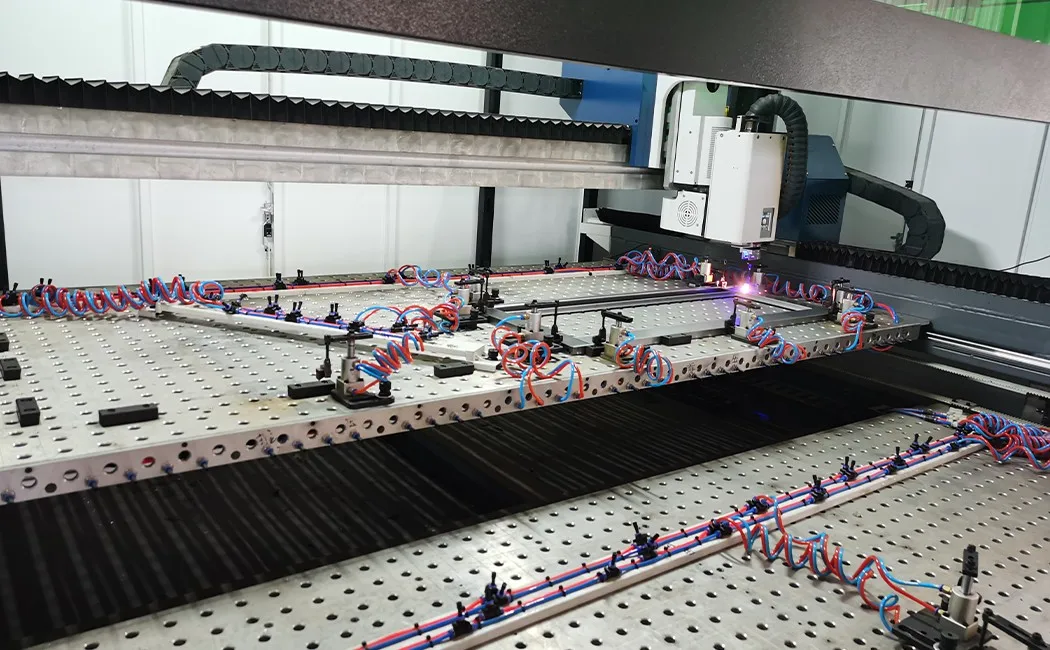
Langkah 1: Pemotongan Laser — Di sinilah setiap panel dimulai
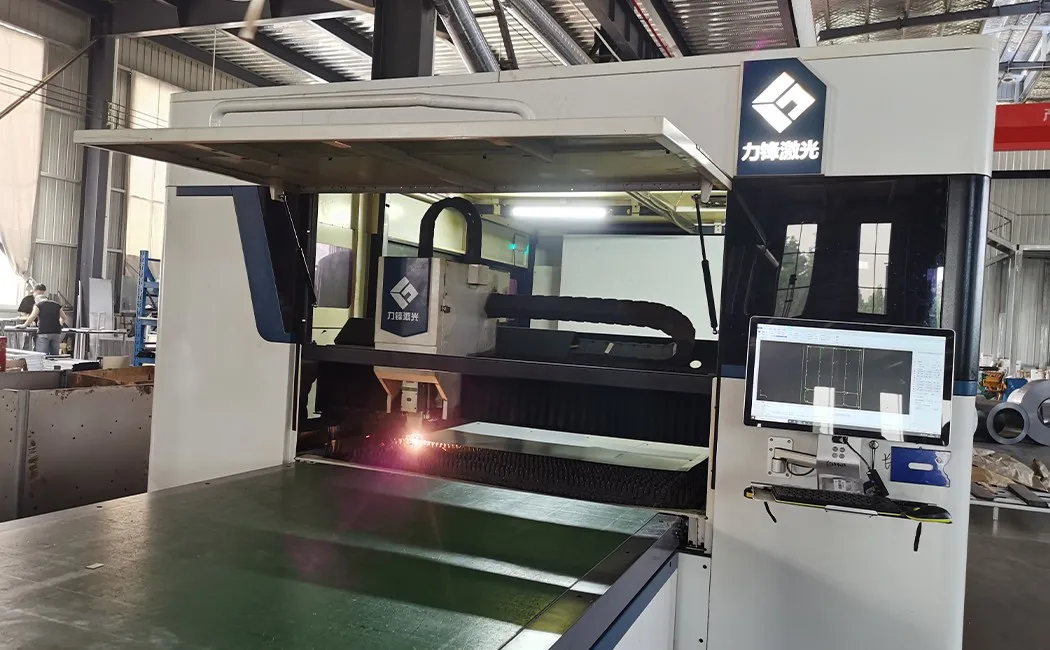
Bahan baku yang digunakan adalah lembaran baja canai dingin, biasanya setebal 0.5–0.8 mm untuk loker kantor dan sekolah standar, hingga 1.0 mm untuk aplikasi tugas berat. (Tidak yakin ketebalan mana yang dibutuhkan proyek Anda? Panduan ukuran dan dimensi loker baja kami memetakan seluruh rentang 0.4–1.0 mm ke kasus penggunaan nyata.) Gulungan baja dibentangkan di atas meja pengumpan mesin pemotong laser. Kepala laser serat optik—yang dipandu oleh program bagian yang dimuat di konsol CNC operator—menelusuri setiap garis luar panel, potongan, dan slot dengan kecepatan yang tidak mungkin dilakukan dengan tangan atau metode plasma lama. Presisi sangat penting di sini karena panel yang tidak persegi sebesar 0.5 mm tidak akan tertutup rapat di pintu. Laser serat optik memotong tepi yang bersih dengan distorsi panas minimal, sehingga mesin press pembengkokan selanjutnya mendapatkan panel yang benar-benar rata dan konsisten secara dimensi—unit 1 dan unit 500 sama.
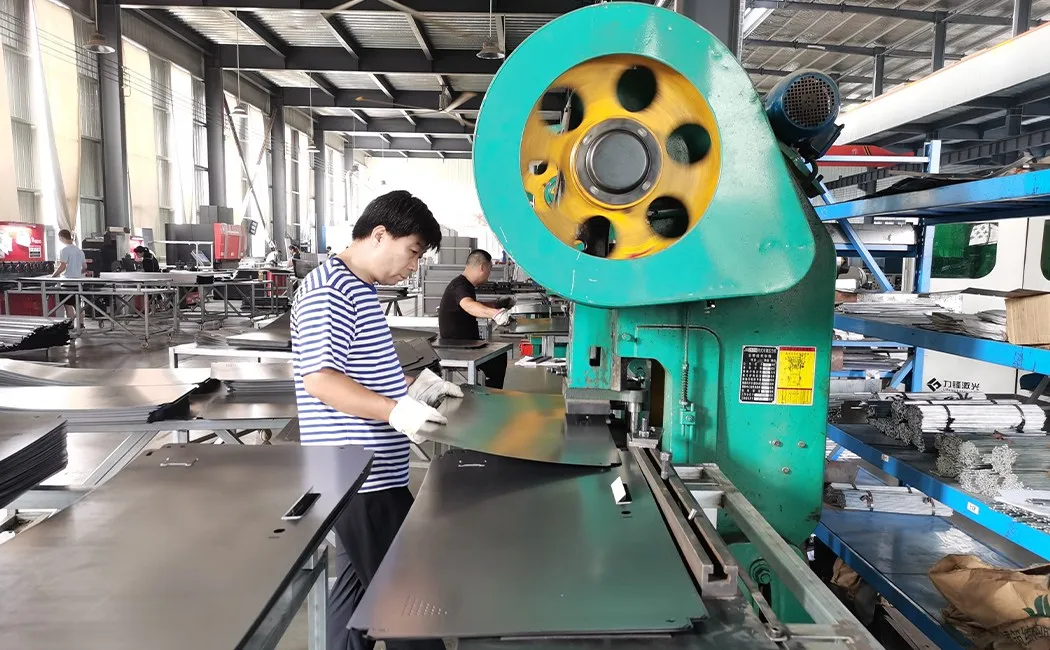
Langkah 2: Pelubangan CNC — Lubang yang Bukan Sekadar Ide Sekunder
Panel yang baru dipotong dipindahkan ke mesin press punch turret CNC. Di sinilah slot ventilasi, lubang pemasangan engsel, potongan laras kunci, dan braket batang gantung semuanya ditekan dalam satu proses otomatis. Proyek sekolah adalah tempat konsistensi punch paling cepat terlihat — panduan produsen loker sekolah kami menjelaskan apa yang harus dibuktikan oleh lembar spesifikasi yang tepat sebelum Anda memesan. Pabrik-pabrik lama mengebor ini secara manual — posisi yang tidak konsisten berarti engsel yang macet, kunci yang tersangkut, dan pin rak yang miring. Pada jalur punch CNC, posisi alat merupakan bagian dari file digital yang sama dengan potongan laser. Tidak ada yang diukur secara manual. Hasilnya adalah ketika Anda memasang engsel di posisi A pada panel pintu dan posisi A pada panel rangka, keduanya sejajar karena kedua lubang di-punch dari koordinat yang sama — bukan karena seseorang beruntung.
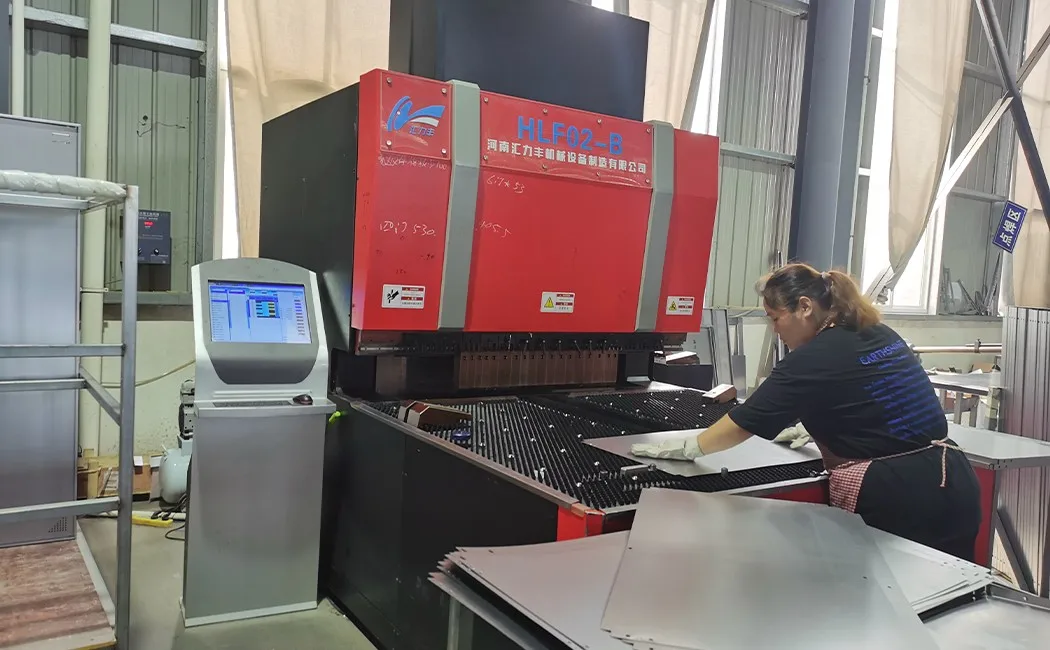
Langkah 3: Pembengkokan dengan Mesin Press-Brake — Mengubah Lembaran Datar Menjadi Struktur
Panel datar hampir tidak memiliki kekakuan struktural. Pembengkokan mengubah hal itu. Mesin press-brake melipat setiap tepi panel menjadi flensa dengan sudut yang tepat — biasanya sudut 90° pada panel samping, dan profil gabungan pada panel pintu yang membentuk alur pintu dan penguat dalam satu langkah. Lipatan ini melakukan dua hal: menciptakan geometri yang mengunci panel bersama-sama saat perakitan, dan secara dramatis meningkatkan ketahanan panel terhadap lentur. Lembaran datar 0.6 mm mudah ditekuk di tangan Anda; lembaran yang sama dengan dua flensa 90° menjadi benar-benar kaku. Itulah mengapa ketebalan baja dan profil lipatan bersama-sama menentukan kekuatan di dunia nyata — bukan hanya ketebalan saja.
Langkah 4: Pengelasan — Sambungan Permanen di Tempat yang Penting
Tidak setiap sambungan pada loker perlu dilas. Pada model KD (knock-down), panel rangka terhubung saat perakitan melalui mur berulir yang sudah terpasang — tidak diperlukan pengelasan oleh pengguna akhir. (Jika Anda mempertimbangkan kedua struktur untuk proyek Anda, perbandingan KD vs las kami mencakup kekuatan, biaya pengiriman, dan kondisi lokasi secara berdampingan.) Tetapi beberapa titik struktural — pelat penguat engsel, braket pemandu palang kunci, penyangga rak internal pada model rangka las — dilas MIG di pabrik. Pengelasan MIG (Metal Inert Gas) menghasilkan lasan kontinu yang menyatukan logam induk dan kawat pengisi menjadi satu bagian. Jika dilakukan dengan benar, zona las setidaknya sama kuatnya dengan baja di sekitarnya. Tukang las kami bekerja sesuai spesifikasi panjang sambungan dan penetrasi, dan lasan diperiksa secara visual sebelum panel dipindahkan ke jalur perawatan permukaan.
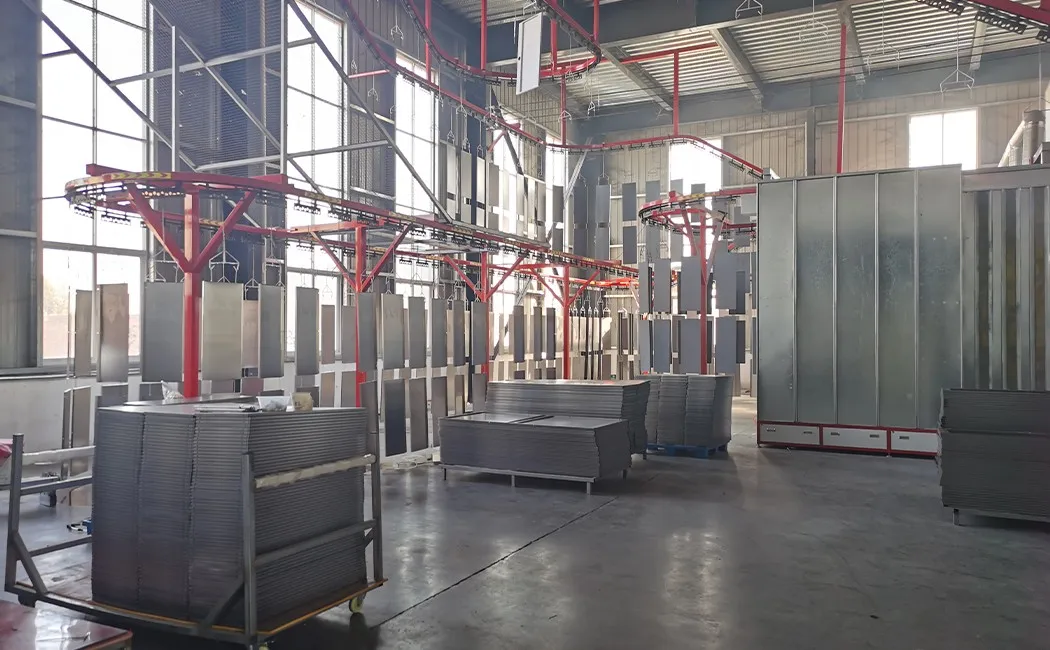
Langkah 5: Perawatan Permukaan dan Pelapisan Serbuk — Lapisan Akhir yang Melindungi
Sebelum bubuk mengenai panel, baja melewati jalur pra-perawatan multi-tahap: penghilangan minyak, pembersihan karat, fosfatasi seng, dan pasivasi. Melewatkan salah satu langkah ini dan lapisan bubuk akhirnya akan menggelembung dan mengelupas — bukan dari luar ke dalam, tetapi dari permukaan baja ke luar. Setelah pra-perawatan, panel digantung pada jalur konveyor di atas kepala, dipindahkan ke ruang semprot, dan dilapisi secara elektrostatis: bubuk diberi muatan listrik dan panel yang diarde menariknya secara seragam — termasuk ke dalam lekukan dan di sekitar tikungan yang tidak dapat dijangkau oleh pistol cat. Kemudian konveyor yang terisi membawa panel melalui oven pengeringan. Panas melelehkan dan menghubungkan partikel bubuk menjadi lapisan keras yang kontinu. Hasil standarnya adalah lapisan akhir yang lolos uji semprot garam selama 500+ jam. Warnanya adalah RAL atau warna khusus — abu-abu muda, krem, putih, atau warna apa pun yang ditentukan pembeli — diaplikasikan dari batch yang sama untuk menjaga konsistensi seluruh pesanan. Lapisan yang diaplikasikan jalur ini adalah lapisan yang sama yang dilindungi oleh rutinitas pembersihan Anda di lokasi — panduan kami tentang cara merawat furnitur kantor logam mencakup sisi perawatannya.
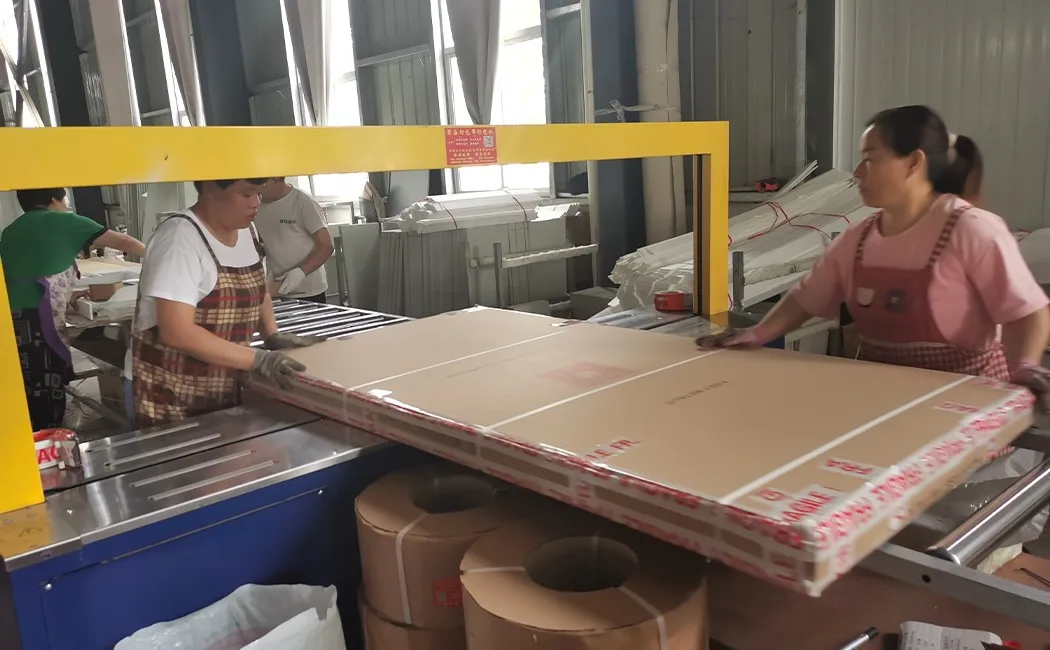
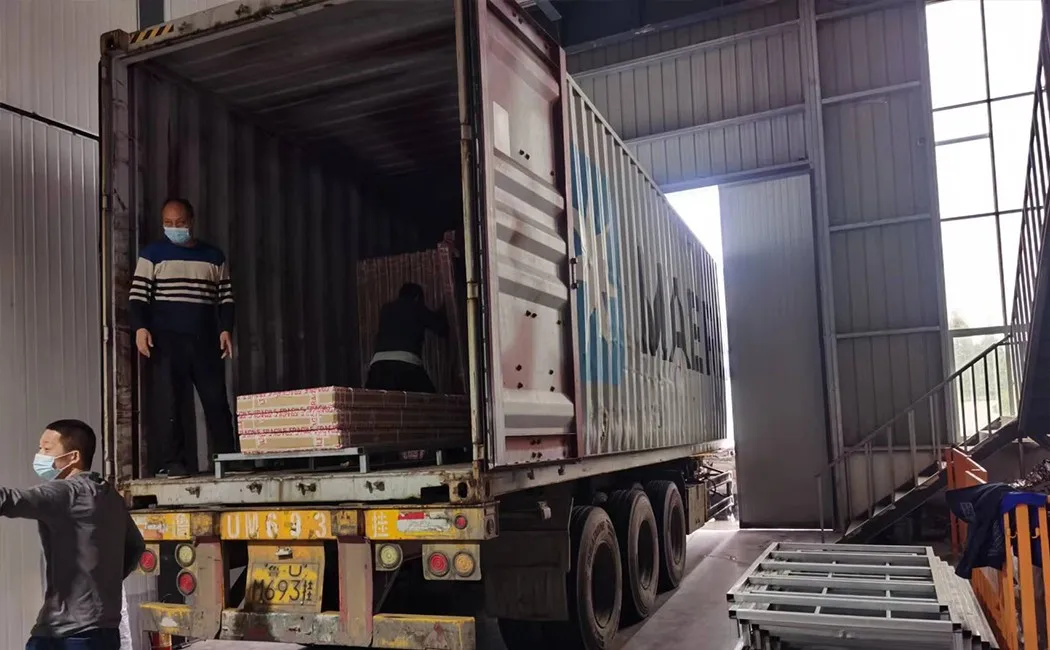
Langkah 6: Pengemasan Flat-Pack dan Pemuatan Kontainer
Di sinilah desain KD (knock-down) menguntungkan pembeli. Alih-alih mengirimkan loker yang sudah dirakit sepenuhnya—yang sebagian besar isinya udara—setiap unit dipecah menjadi panel-panel individual, dibungkus dengan busa pelindung katun mutiara, dan dikemas rata ke dalam karton dengan semua perangkat keras (baut, mur, engsel, kunci, gembok) dalam kantong berlabel di dalamnya. Perhitungan biaya pengiriman yang sama berlaku untuk seluruh rangkaian KD kami— panduan dimensi tempat tidur susun komersial kami menunjukkan bagaimana tempat tidur bongkar pasang dikemas rata untuk alasan yang sama. Karton yang dikemas rata dapat ditumpuk di atas palet atau langsung di lantai kontainer dalam kolom yang rapat dan stabil. Pola pemuatan direncanakan pada tahap penawaran—ini adalah bagian dari pekerjaan kami, bukan sesuatu yang dipikirkan kemudian. Perbedaannya dibandingkan dengan pengiriman loker yang sudah dirakit sangat signifikan: kemasan rata memuat lebih banyak unit per kontainer, yang secara langsung mengurangi biaya per unit bagi pembeli. Penghematan itu seringkali melebihi biaya waktu perakitan di lokasi, yang memakan waktu 10–20 menit per unit dengan peralatan tangan dasar.
Gambaran Umum Proses Lengkap
| Tahap | Peralatan / Metode | Pemeriksaan Kualitas Utama |
|---|---|---|
| 1. Pemotongan Laser | CNC laser serat | Dimensi panel ± 0.1 mm |
| 2. Pelubangan CNC | Mesin press punch turret | Akurasi posisi lubang, tepi bebas gerinda |
| 3. Pembengkokan dengan Mesin Press-Brake | Rem tekan CNC | Sudut tekukan, panjang pengembalian flensa |
| 4. Pengelasan | Pengelasan MIG | Panjang lapisan, penetrasi, inspeksi visual |
| 5. Pra-perawatan + Pelapisan Serbuk | Proses perendaman kimia 5 tahap + penyemprotan elektrostatik + pengeringan oven. | Ketebalan lapisan (µm), penampang adhesi |
| 6. Pengepakan + Pemuatan | Pembungkus katun mutiara, pengikat karton, rencana pemuatan kontainer | Kelengkapan perangkat keras, berat karton, keakuratan label. |
Apa Artinya Ini Saat Anda Melakukan Pencarian Sumber
Proses di atas adalah standar di antara pabrik-pabrik loker baja yang serius — dan jarang ditemukan di antara yang lainnya. Ringkasan kami tentang produsen furnitur kantor baja terbaik di Tiongkok menunjukkan apa yang membedakan kedua kelompok tersebut dalam praktiknya. Perbedaan antara pabrik yang baik dan yang biasa-biasa saja biasanya bermuara pada tiga hal:
- Ketebalan dan mutu baja — mintalah spesifikasi mm yang sebenarnya, bukan "18 gauge" (angka yang memiliki arti berbeda dalam standar yang berbeda). Standar kami adalah 0.5 mm untuk panel samping, 0.6 mm untuk pintu; model tugas berat menggunakan 0.8–1.0 mm.
- Pra-perlakuan sebelum pelapisan bubuk — Proses 5 tahap (penghilangan minyak → pembersihan karat → fosfat → pasivasi → pembilasan) adalah minimum untuk lapisan akhir yang tahan lama. Tahap yang lebih sedikit berarti lapisan tersebut berada di atas baja yang tidak dipersiapkan dengan benar.
- Konsistensi antar panel — mintalah sampel dari pertengahan proses produksi, bukan hanya bagian pertama. Jalur CNC harus menghasilkan panel yang identik di seluruh pesanan; jalur yang dioperasikan secara manual cenderung mengalami penyimpangan.
Jika pemasok tidak dapat memberi tahu Anda ketebalan baja mereka dalam milimeter, jumlah tahapan pra-perlakuan, atau apakah mesin press punch mereka CNC atau manual — itu adalah pertanyaan yang layak ditanyakan sebelum Anda melakukan pemesanan.
Pertanyaan yang Sering Diajukan
Bahan apa yang digunakan untuk membuat loker baja?
Sebagian besar loker baja terbuat dari lembaran baja canai dingin, biasanya setebal 0.4–1.0 mm tergantung pada aplikasinya. Baja canai dingin menawarkan permukaan yang lebih halus dan toleransi dimensi yang lebih ketat daripada baja canai panas, yang penting untuk penyelarasan pintu yang rapi dan lapisan cat bubuk yang seragam.
Berapa lama waktu yang dibutuhkan untuk memproduksi loker baja?
Untuk loker baja satu pintu atau multi-pintu standar yang diproduksi pada jalur produksi CNC, proses fabrikasi dari pemotongan lembaran hingga pengemasan dalam karton biasanya memakan waktu 3–5 hari kerja per batch, tergantung pada ukuran pesanan, waktu pengeringan lapisan cat bubuk, dan tahapan pemeriksaan kualitas.
Apa itu pelapisan bubuk pada loker baja?
Pelapisan bubuk adalah proses penyelesaian kering elektrostatik. Partikel bubuk halus diberi muatan elektrostatik dan disemprotkan ke panel baja yang telah diarde, kemudian dikeringkan dalam oven. Hasilnya adalah lapisan yang keras dan rata yang jauh lebih tahan terhadap pengelupasan, goresan, dan karat dibandingkan cat cair.
Mengapa loker baja dikirim dalam keadaan terbungkus rapi?
Pengiriman dalam kemasan datar (KD — knock-down) melipat setiap loker menjadi panel-panel individual, yang ditumpuk rapat dalam karton. Hal ini secara signifikan meningkatkan jumlah unit per kontainer dibandingkan dengan pengiriman loker yang sudah dirakit sebelumnya, sehingga mengurangi biaya pengiriman per unit. Perakitan di lokasi biasanya memakan waktu 10–20 menit per unit dengan peralatan dasar.
Pemeriksaan kualitas apa saja yang dilakukan selama produksi loker baja?
Titik pemeriksaan kualitas utama meliputi: inspeksi dimensi panel yang dipotong dan dilubangi, pemeriksaan visual dan struktural sambungan las, uji ketebalan dan daya rekat lapisan setelah pelapisan bubuk, pemeriksaan keselarasan pintu dan fungsi engsel setelah perakitan, dan inspeksi pra-pengemasan akhir sebelum karton disegel.


