 Sleppa yfir í innihald


Kaupandi á Filippseyjum spurði mig einu sinni: „Hvernig veit ég að skáparnir ykkar eru hannaðir til að endast, ekki bara málaðir til að líta vel út?“ Það er sanngjörn spurning. Svarið er ekki í bæklingnum – það er á verksmiðjugólfinu. Svo hér er nákvæmlega það sem gerist á milli rúllu af köldvalsuðu stáli og fullunnins skáps sem er tilbúinn til að hlaða í gám.
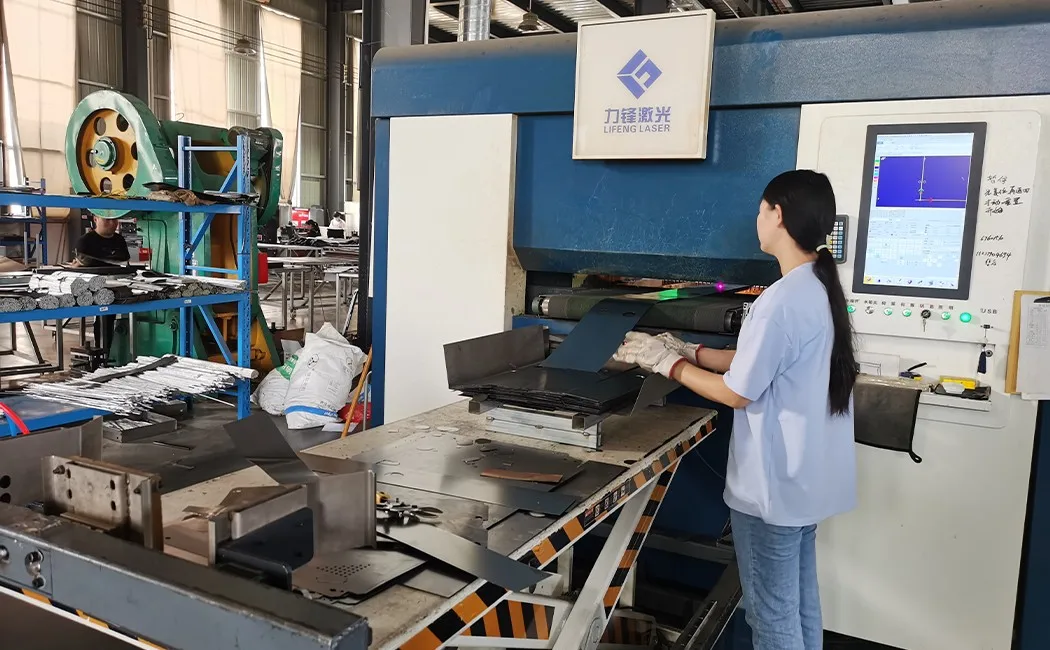
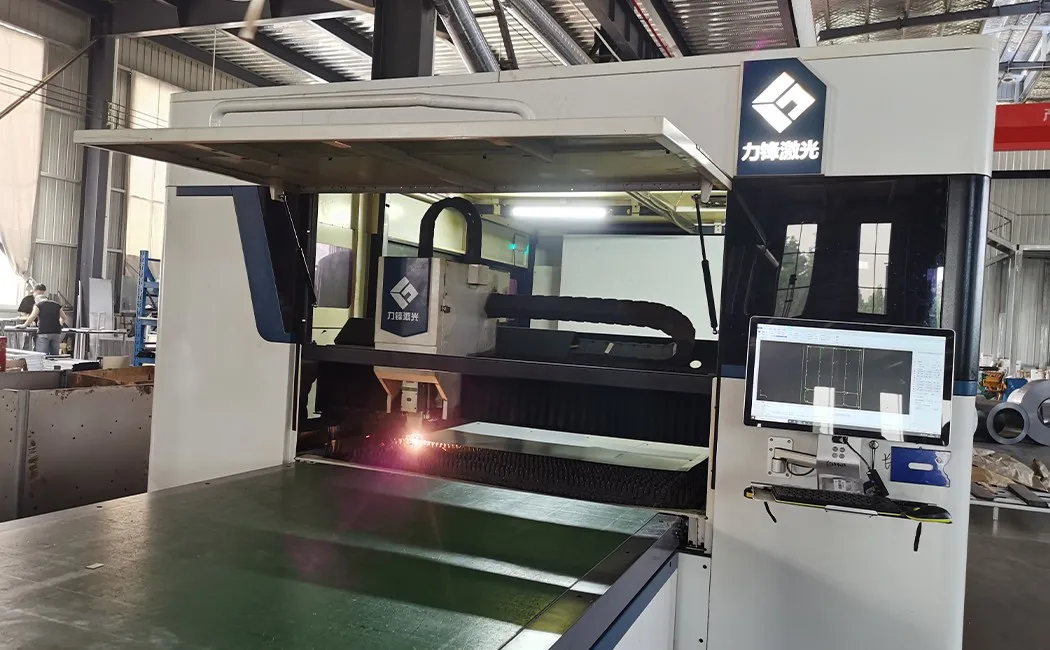
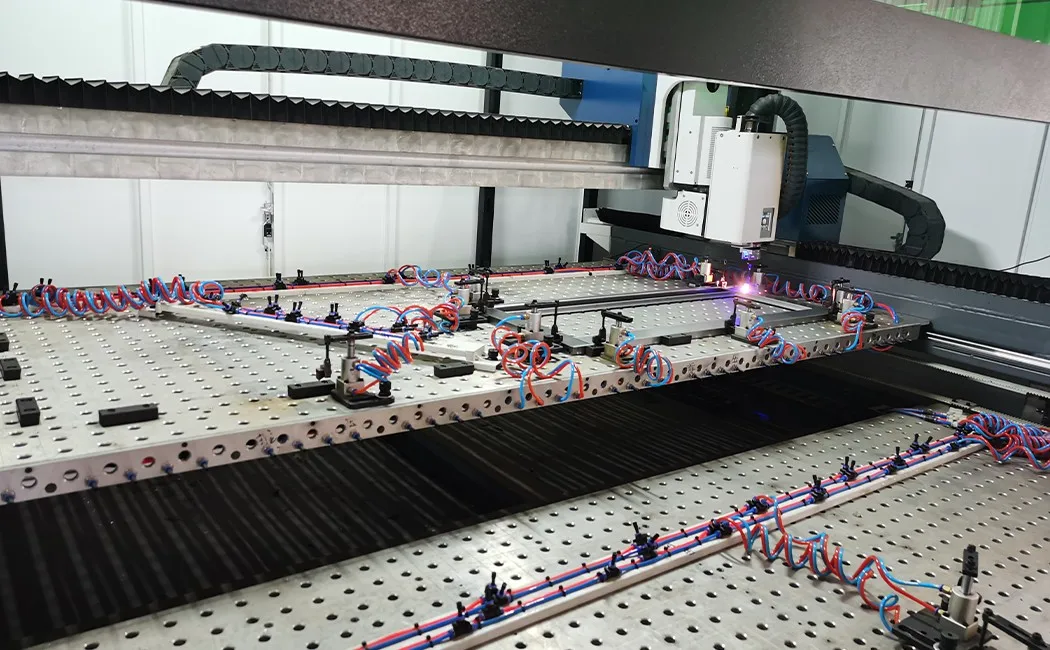
Skref 1: Laserskurður — Þar sem hver spjald byrjar
Hráefnið er kaltvalsað stálplata, yfirleitt 0.5–0.8 mm þykk fyrir venjulega skrifstofu- og skólaskápa, allt að 1.0 mm fyrir þungar notkunarmöguleika. (Ertu ekki viss um hvaða þykkt verkefnið þitt þarfnast? Stærðar- og víddarleiðbeiningar okkar fyrir stálskápa kortleggja allt 0.4–1.0 mm bandið fyrir raunverulegar notkunartilvik.) Spólurnar eru rúllaðar út á fóðrunarborð leysigeislaskurðarins. Trefjaleysigeislahaus — sem er stýrt af hlutaforritinu sem er hlaðið inn á CNC stjórnborði rekstraraðilans — rekur útlínur, útskurð og rauf hverrar spjalds á hraða sem væri ómögulegur með höndunum eða eldri plasmaaðferðum. Nákvæmni skiptir máli hér því spjald sem er 0.5 mm frá ferhyrningi lokast ekki slétt við hurðina. Trefjaleysirinn sker hreinar brúnir með lágmarks hitabreytingum, þannig að beygjupressan sem neðri straumur fær spjöld sem eru sannarlega flat og í samræmi við vídd — eining 1 og eining 500 eru eins.
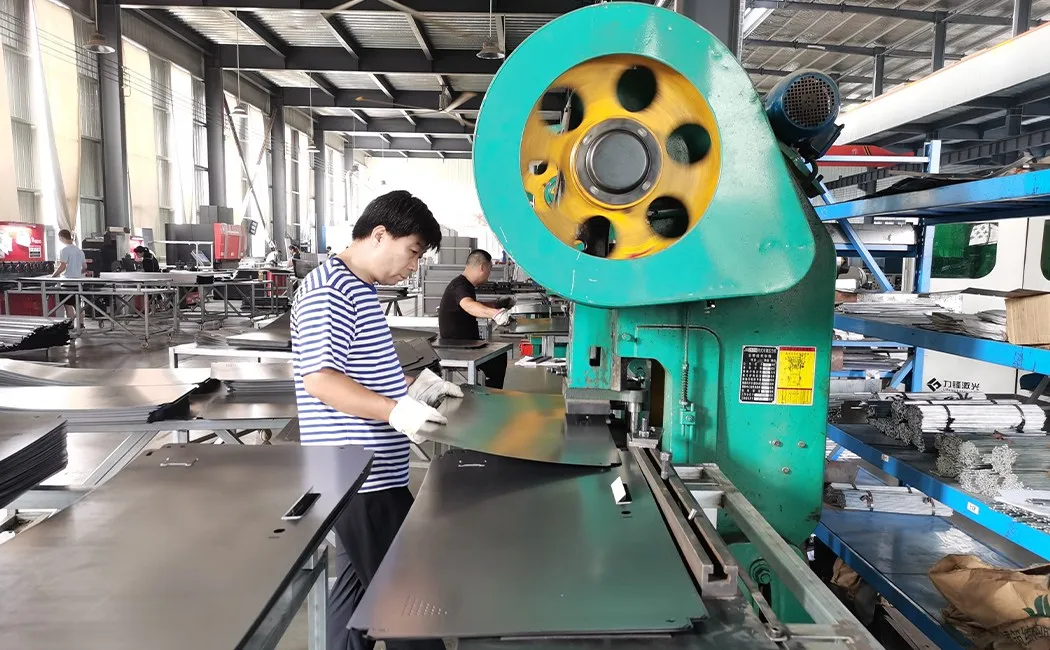
Skref 2: CNC gata — Göt sem eru ekki eftiráhugsun
Nýskornar spjöld fara í CNC-stansvélina. Þar eru loftræstiraufar, festingargöt fyrir hjörur, útskurðir fyrir læsingarrör og festingar fyrir hengistangir allt pressað í einni sjálfvirkri ferð. Í skólaverkefnum sést best samræmi í stansvélinni — handbók okkar fyrir framleiðanda skólaskápa útskýrir hvað rétt forskriftarblað ætti að sanna áður en þú pantar. Eldri verksmiðjur bora þetta í höndunum — ósamræmi í staðsetningu þýðir hjör sem festast, læsingar sem festast og hillupinnar sem sitja skakkir. Á CNC-stansvél eru staðsetningar verkfæranna hluti af sömu stafrænu skránni og leysigeislaskurðurinn. Ekkert er mælt handvirkt. Niðurstaðan er sú að þegar þú boltar hjör í stöðu A á hurðarspjaldinu og stöðu A á skrokkspjaldinu, þá jafnast þau út vegna þess að bæði götin voru stansuð út frá sömu hnitum — ekki vegna þess að einhver var heppinn.
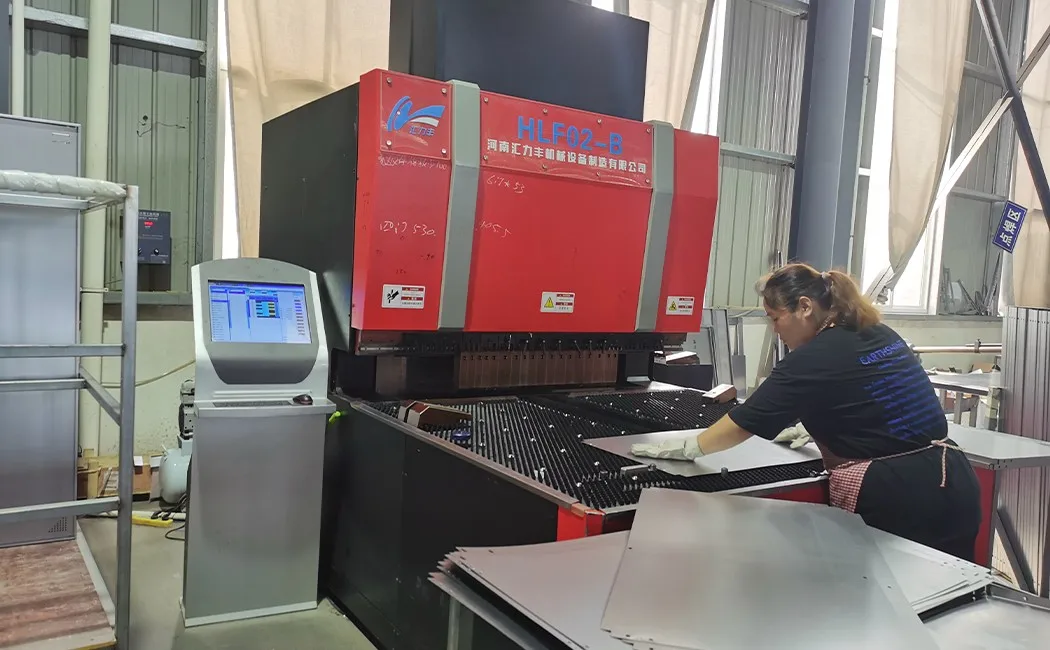
Skref 3: Press-Brake beygja — Að breyta flatri plötu í uppbyggingu
Flat plata hefur nánast engan stífleika í burðarvirkinu. Beygja breytir því. Pressbremsan brýtur brúnir hverrar plötu í nákvæmlega hornréttar flansar - venjulega 90° afturábak á hliðarplötum og samsettan prófíl á hurðarplötum sem myndar hurðarfals og styrkingarefni í einu höggi. Þessar brjótingar gera tvo hluti: þær skapa lögunina sem læsir plötum saman við samsetningu og þær auka verulega viðnám plötunnar gegn sveigjanleika. 0.6 mm flat plata beygist auðveldlega í höndunum á þér; sama platan með tveimur 90° flansum verður sannarlega stíf. Þess vegna ákvarða þykkt stállássins og brjótprófíll saman raunverulegan styrk - ekki bara hráþykktina.
Skref 4: Suða — Varanlegir samskeyti þar sem það skiptir máli
Ekki þarf að suða allar samskeyti í skáp. Í KD (slökkvitækjum) gerðum tengjast skrokkplöturnar við samsetningu með fyrirfram uppsettum skrúfuðum hnetum — engri suðu þörf af notandanum. (Ef þú ert að vega og meta mannvirkin tvö fyrir verkefnið þitt, þá nær samanburður okkar á KD og suðu yfir styrk, sendingarkostnað og aðstæður á staðnum hlið við hlið.) En sumir burðarþættir — styrkingarplötur hjöru, festingar fyrir lásstöngina, innri hillustoðir á skrokkgerðum með suðu — eru MIG-suðaðar í verksmiðjunni. MIG (Metal Inert Gas) suðu framleiðir samfellda perlu sem sameinar grunnmálm og fylliefni í eitt stykki. Ef það er gert rétt er suðusvæðið að minnsta kosti jafn sterkt og stálið í kring. Suðumenn okkar vinna samkvæmt saumlengd og gegndræpisforskrift og suðurnar eru skoðaðar sjónrænt áður en spjöldin eru færð á yfirborðsmeðferðarlínuna.
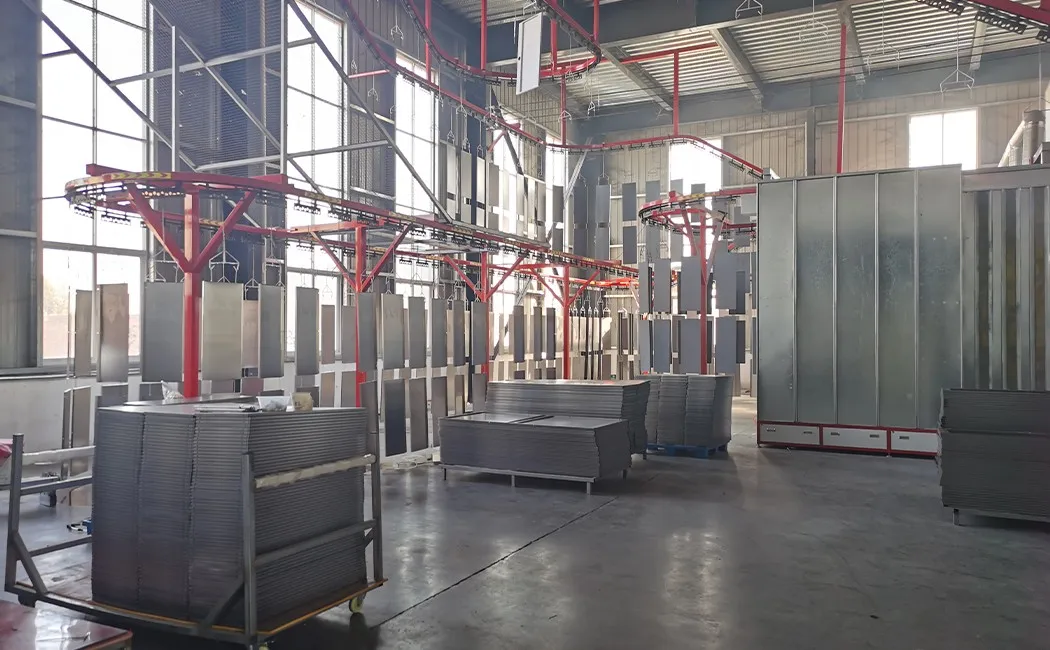
Skref 5: Yfirborðsmeðferð og duftlakk — Áferðin sem verndar
Áður en duftið lendir á plötunni fer stálið í gegnum margþrepa forvinnslulínu: olíuhreinsun, ryðhreinsun, sinkfosfateringu og óvirkjun. Sleppið einhverju af þessum skrefum og duftlakkið mun að lokum mynda loftbólur og flagna - ekki utan frá og inn, heldur frá stályfirborðinu og út. Eftir forvinnslu eru plötur hengdar á færibandslínuna, færðar í úðabásinn og húðaðar með rafstöðuvökva: duftinu er gefið rafmagn og jarðtengdu plöturnar draga það jafnt að sér - þar á meðal í dældir og umhverfis beygjur sem málningarsprauta myndi missa af. Síðan flytur hlaðinn flutningsaðili plöturnar í gegnum herðingarofninn. Hitinn bráðnar og tengir duftagnirnar saman í samfellda, harða filmu. Staðlaða niðurstaðan er áferð sem stenst 500+ klukkustunda saltúðaprófanir. Liturinn er RAL eða sérsniðin litur - ljósgrár, beis, hvítur eða hvaða litur sem kaupandinn tilgreinir - borinn á úr sömu lotu til að halda allri pöntuninni einsleitri. Húðunin sem þessi lína ber á er sú sama og þrifrútínan þín verndar á staðnum - leiðbeiningar okkar um hvernig á að viðhalda skrifstofuhúsgögnum úr málmi fjalla um umhirðuhliðina.
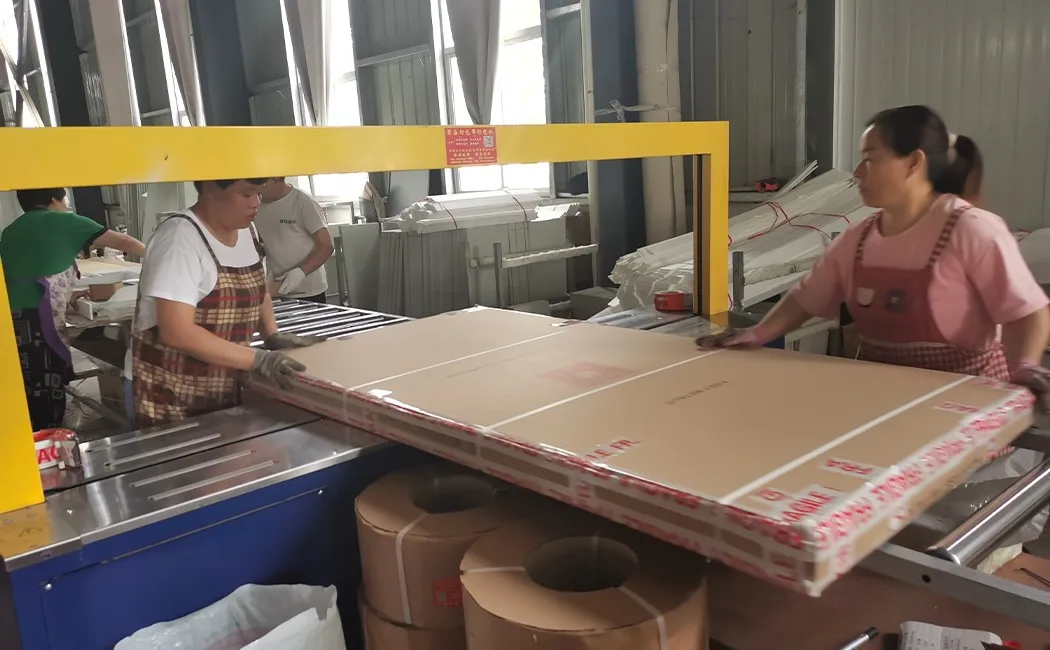
Skref 6: Flatpakkning og ílátshleðsla
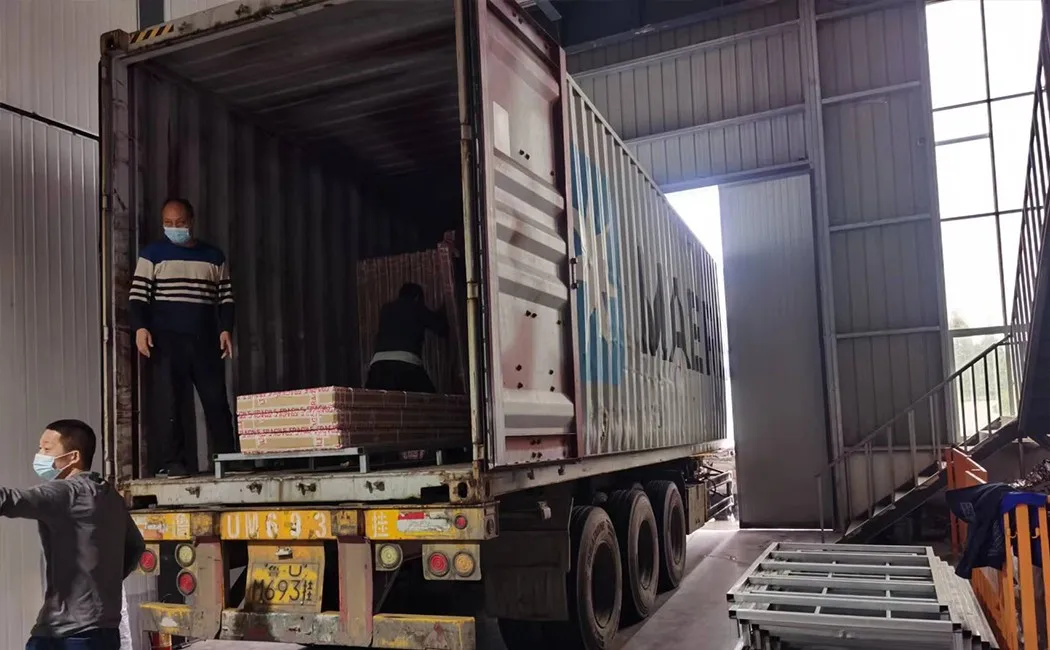
Hér borgar hönnun KD sig fyrir kaupandann. Í stað þess að senda fullsamsettan skáp – sem að mestu leyti er úr lofti – er hver eining brotin niður í einstakar spjöld, vafið inn í perlulaga bómullarvörn og pakkað flatt í öskju með öllum vélbúnaði (boltum, hnetum, lömum, lás, lyklum) í merktum poka inni í. Sama flutningsreikningur gildir um alla KD línuna okkar – leiðbeiningar okkar um mál kojur fyrir atvinnuhúsnæði sýna hvernig niðurfellanleg rúm pakkast flatt af sömu ástæðum. Flatir kassar staflast á bretti eða beint á gámagólfið í þéttum, stöðugum dálkum. Hleðslumynstrið er skipulagt á tilboðsstigi – það er hluti af starfi okkar, ekki eftiráhugsun. Munurinn á því að senda samsetta skápa er verulegur: flatpakkning rúmar mun fleiri einingar í hverjum gám, sem dregur beint úr lendingarkostnaði á stykki fyrir kaupandann. Þessi sparnaður er oft meiri en tímakostnaðurinn við samsetningu á staðnum, sem tekur 10–20 mínútur á einingu með einföldum handverkfærum.
Yfirlit yfir allt ferlið
| Stage | Búnaður / Aðferð | Lykilgæðaeftirlit |
|---|---|---|
| 1. Laserskurður | Trefjarlaser CNC | Mál spjaldsins ± 0.1 mm |
| 2. CNC gata | Turret gatapressa | Nákvæmni holustöðu, skurðlausar brúnir |
| 3. Beygja með pressubremsu | CNC þrýstibremsa | Beygjuhorn, flans afturlengd |
| 4. Suðu | MIG suðu | Saumlengd, gegndræpi, sjónræn skoðun |
| 5. Formeðferð + Duftlakk | 5 þrepa efnabað + rafstöðuúði + ofnherðing | Þykkt húðunar (µm), viðloðun þversniðs |
| 6. Pökkun + Hleðsla | Perlu-bómullarumbúðir, öskjuband, gámaflutningsáætlun | Heilleiki vélbúnaðar, þyngd öskju, nákvæmni merkimiða |
Hvað þetta þýðir þegar þú ert að leita að innkaupum
Ofangreint ferli er staðlað meðal alvarlegra verksmiðjum sem framleiða stálskápa — og sjaldgæft meðal annarra. Yfirlit okkar yfir helstu framleiðendur stálskrifstofuhúsgagna í Kína sýnir hvað greinir þessa tvo hópa að í reynd. Munurinn á góðri verksmiðju og miðlungs verksmiðju kemur venjulega niður á þremur þáttum:
- Þykkt og stálgæði — spyrjið um raunverulegar mm upplýsingar, ekki „18 gauge“ (tala sem þýðir mismunandi hluti í mismunandi stöðlum). Staðallinn okkar er 0.5 mm fyrir hliðarplötur, 0.6 mm fyrir hurðir; þungar gerðir nota 0.8–1.0 mm.
- Formeðferð fyrir duftmálun — Fimm þrepa lína (olíueyðing → ryðhreinsun → fosfatering → óvirkjun → skolun) er lágmarkið fyrir endingargóða áferð. Færri þrep þýða að húðunin situr á stáli sem er ekki rétt undirbúið.
- Samræmi milli pallborðs — óska eftir sýnishorni frá miðri framleiðslu, ekki bara fyrsta stykkinu. CNC-línur ættu að framleiða eins spjöld í allri pöntuninni; handknúnar línur breytast.
Ef birgir getur ekki sagt þér frá þykkt stálsins í millimetrum, fjölda forvinnslustiga eða hvort stansvélin þeirra er CNC-stýrð eða handvirk — þá eru þetta spurningar sem vert er að spyrja sig áður en þú pantar.
Algengar spurningar
Hvaða efni er notað til að búa til stálskápa?
Flestir stálskápar eru úr kaltvalsaðri stálplötu, yfirleitt 0.4–1.0 mm þykk, allt eftir notkun. Kaltvalsað stál býður upp á sléttari yfirborðsáferð og þrengri víddarvikmörk en heitvalsað stál, sem er mikilvægt fyrir hreina hurðarstillingu og einsleita duftlökkunaráferð.
Hversu langan tíma tekur að framleiða stálskáp?
Fyrir venjulegan stálskáp með einni eða fleiri hurðum, framleiddan á CNC framleiðslulínu, tekur framleiðsluferlið frá plötuskurði til pakkaðs kassa venjulega 3–5 virka daga á lotu, allt eftir pöntunarstærð, herðingartíma duftlökkunar og gæðaeftirlitsstigum.
Hvað er duftlakk á stálskáp?
Duftmálning er rafstöðuvirk þurrfrágangur. Fínar duftagnir eru hlaðnar rafstöðuvirkt og úðaðar á stálplöturnar sem síðan eru hertar í ofni. Niðurstaðan er hörð og jöfn áferð sem þolir flísun, rispur og ryð miklu betur en fljótandi málning.
Af hverju eru stálskápar sendir flatpakkaðir?
Í flatpakkningu (KD — knock-down) flutningi eru skáparnir settir saman í einstök spjöld sem staflast þétt saman í öskju. Þetta eykur verulega fjölda eininga í hverjum gámi samanborið við sendingu á forsamsettum skápum, sem lækkar flutningskostnað á hverja einingu. Samsetning á staðnum tekur venjulega 10–20 mínútur á hverja einingu með grunnverkfærum.
Hvaða gæðaeftirlit fer fram við framleiðslu á stálskápum?
Lykilgæðaeftirlitsþættir eru meðal annars: víddarskoðun á skornum og stansuðum spjöldum, sjónrænar og uppbyggingarskoðanir á suðusaumum, þykktar- og viðloðunarprófanir á húðun eftir duftlökkun, athuganir á hurðarstillingu og virkni lömum eftir samsetningu og lokaskoðun fyrir umbúðir áður en öskjur eru innsiglaðar.


