 Skip isi


Ana wong sing tuku barang ing Filipina nate takon marang aku: "Kepiye carane aku ngerti lokermu digawe supaya awet, ora mung dicet supaya katon apik?" Iku pitakonan sing cukup masuk akal. Jawabane ora ana ing brosur — nanging ana ing lantai pabrik. Dadi, iki persis apa sing kedadeyan antarane gulungan baja sing digulung adhem lan loker sing wis rampung sing siap dimuat menyang wadhah.
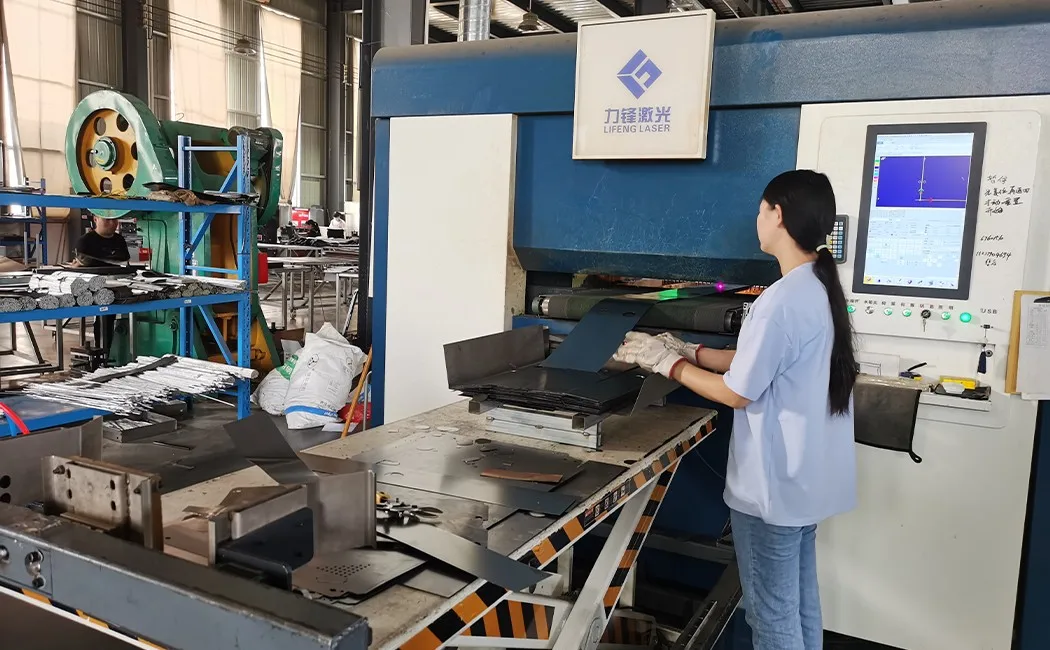
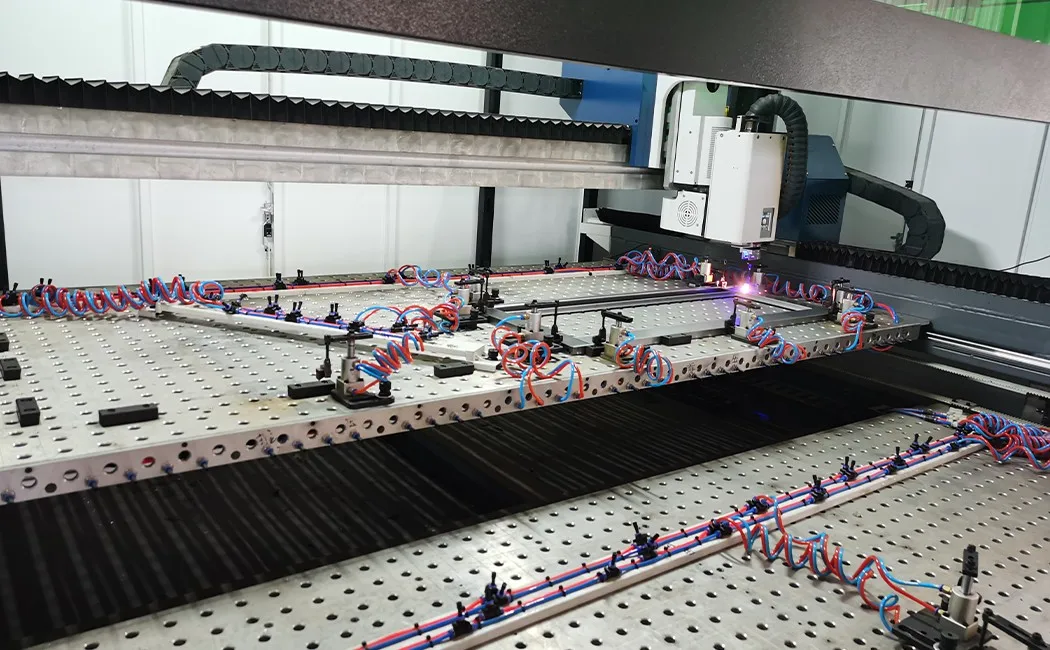
Langkah 1: Pemotongan Laser — Ing ngendi Saben Panel Diwiwiti
Bahan mentahe yaiku lembaran baja sing digulung adhem, biasane kandele 0.5–0.8 mm kanggo loker kantor lan sekolah standar, nganti 1.0 mm kanggo aplikasi tugas berat. (Ora yakin kekandelan apa sing dibutuhake proyek sampeyan? Pandhuan ukuran lan dimensi loker baja kita nggambarake pita lengkap 0.4–1.0 mm kanggo kasus panggunaan nyata.) Kumparan dibukak menyang meja pakan pemotong laser. Kepala laser serat — dipandu dening program bagean sing dimuat ing konsol CNC operator — nglacak saben garis luar panel, potongan, lan slot kanthi kecepatan sing ora mungkin ditindakake kanthi tangan utawa metode plasma lawas. Presisi penting ing kene amarga panel sing 0.5 mm saka kothak ora bakal nutup rata ing lawang. Laser serat ngethok pinggiran sing resik kanthi distorsi panas minimal, saengga mesin tekan bending hilir entuk panel sing pancen rata lan konsisten dimensi — unit 1 lan unit 500 padha.
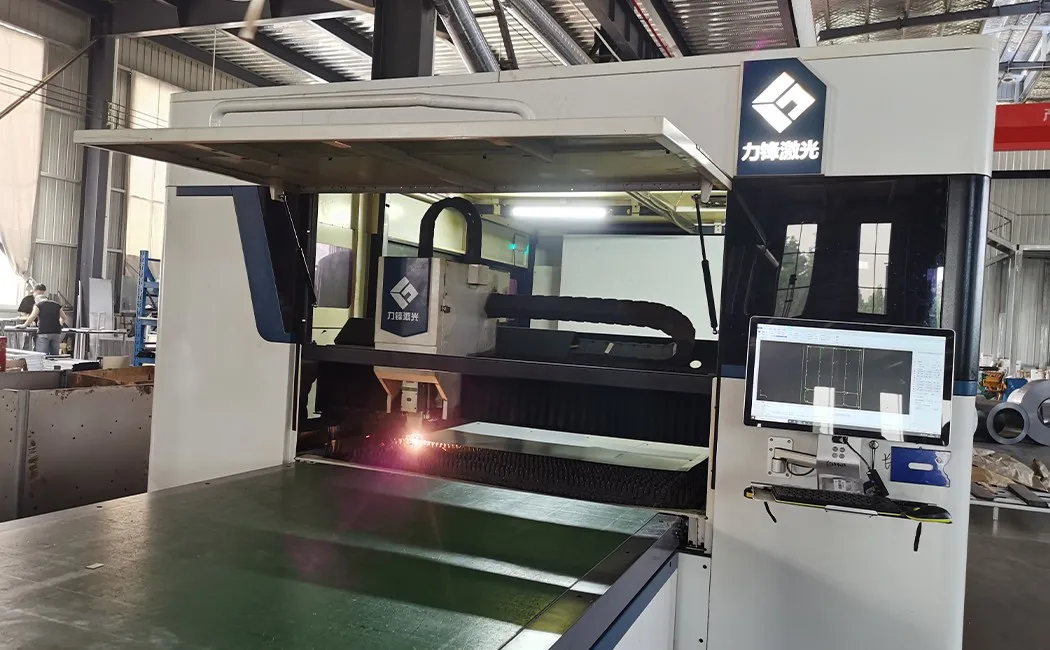
Langkah 2: Nglereni CNC — Bolongan Sing Dudu Pikiran Sawise Dipikir
Panel sing nembe dipotong dipindhah menyang mesin press punch turret CNC. Ing kene slot ventilasi, bolongan pemasangan engsel, potongan laras kunci, lan braket batang gantung kabeh dipencet kanthi siji gerakan otomatis. Proyek sekolah minangka papan konsistensi punch paling cepet katon — pandhuan pabrikan loker sekolah nerangake apa sing kudu dibuktekake dening lembar spesifikasi sing tepat sadurunge sampeyan pesen. Pabrik lawas ngebor iki kanthi tangan — posisi sing ora konsisten tegese engsel sing naleni, kunci sing nempel, lan pin rak sing bengkong. Ing garis punch CNC, posisi alat minangka bagean saka file digital sing padha karo potongan laser. Ora ana sing diukur kanthi manual. Akibate yaiku nalika sampeyan ngiket engsel ing posisi A ing panel lawang lan posisi A ing panel rangka, kabeh padha sejajar amarga loro bolongan kasebut dilubangi saka koordinat sing padha — dudu amarga ana wong sing begja.
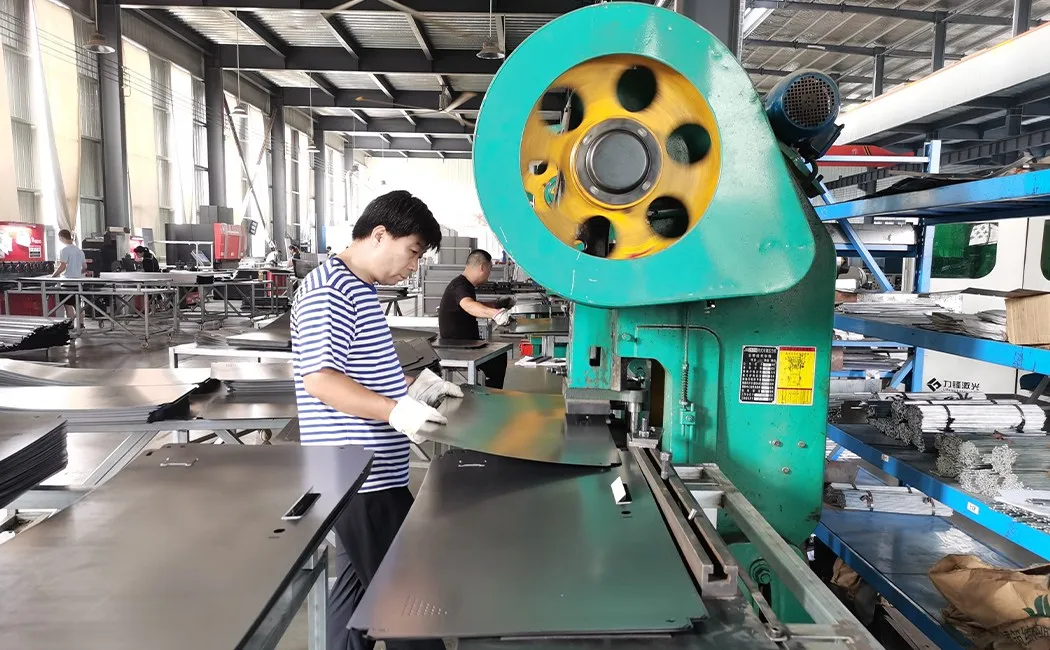
Langkah 3: Bending Press-Brake — Ngubah Lembaran Datar Dadi Struktur
Panel datar meh ora nduweni kekakuan struktural. Lentur ngowahi kuwi. Rem tekan nglipat saben pinggiran panel dadi flensa sing miring kanthi tepat — biasane 90° bali ing panel sisih, lan profil majemuk ing panel lawang sing mbentuk rebate lawang lan pengaku ing siji gerakan. Lipatan iki nindakake rong perkara: nggawe geometri sing ngunci panel bebarengan nalika dirakit, lan nambah resistensi panel kanggo lentur kanthi dramatis. Lembaran datar 0.6 mm gampang ditekuk ing tangan sampeyan; lembaran sing padha kanthi rong flensa 90° dadi kaku banget. Pramila ukuran loker baja (ketebalan) lan profil lipatan bebarengan nemtokake kekuatan ing jagad nyata — ora mung kekandelan mentah.
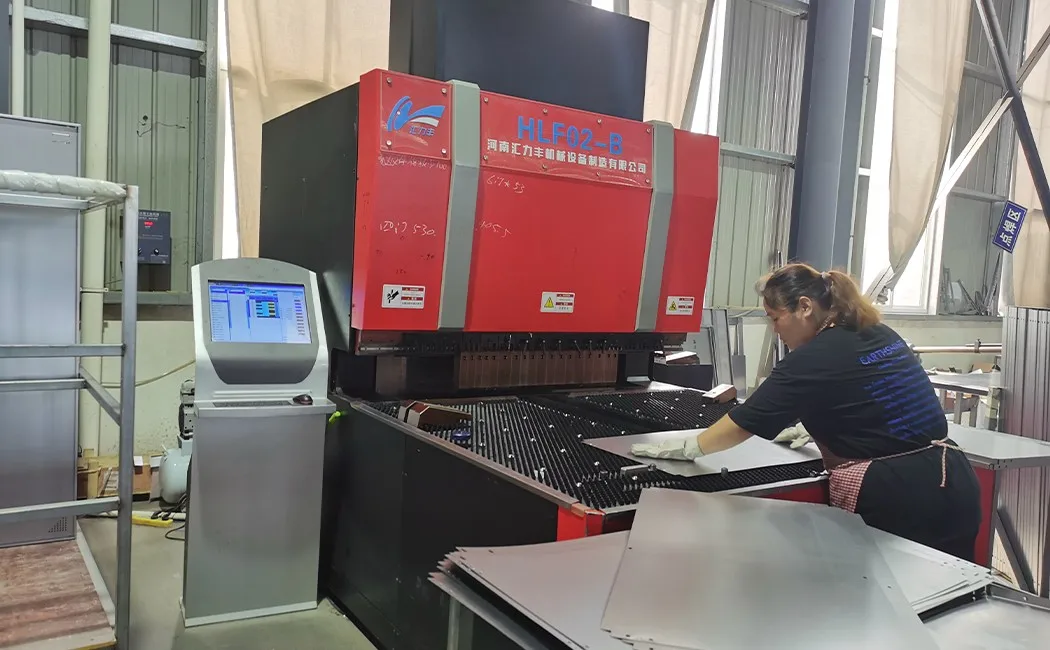
Langkah 4: Pengelasan — Sambungan Permanen sing Penting
Ora saben sambungan ing loker kudu dilas. Ing model KD (knock-down), panel rangka nyambung nalika perakitan liwat mur ulir sing wis dipasang — ora perlu dilas dening pangguna pungkasan. (Yen sampeyan nimbang rong struktur kanggo proyek sampeyan, perbandingan KD vs las kita nyakup kekuatan, biaya pengiriman, lan kondisi lokasi kanthi sisih-sisine.) Nanging sawetara titik struktural — pelat tulangan engsel, braket pandhuan batang kunci, penyangga rak internal ing model rangka sing dilas — dilas MIG ing pabrik. Pengelasan MIG (Metal Inert Gas) ngasilake manik-manik terus-terusan sing nggabungake logam induk lan kawat pengisi dadi siji. Yen ditindakake kanthi bener, zona las paling ora sekuat baja ing sakubenge. Tukang las kita kerja miturut dawa jahitan lan spesifikasi penetrasi, lan las dipriksa kanthi visual sadurunge panel pindhah menyang garis perawatan permukaan.
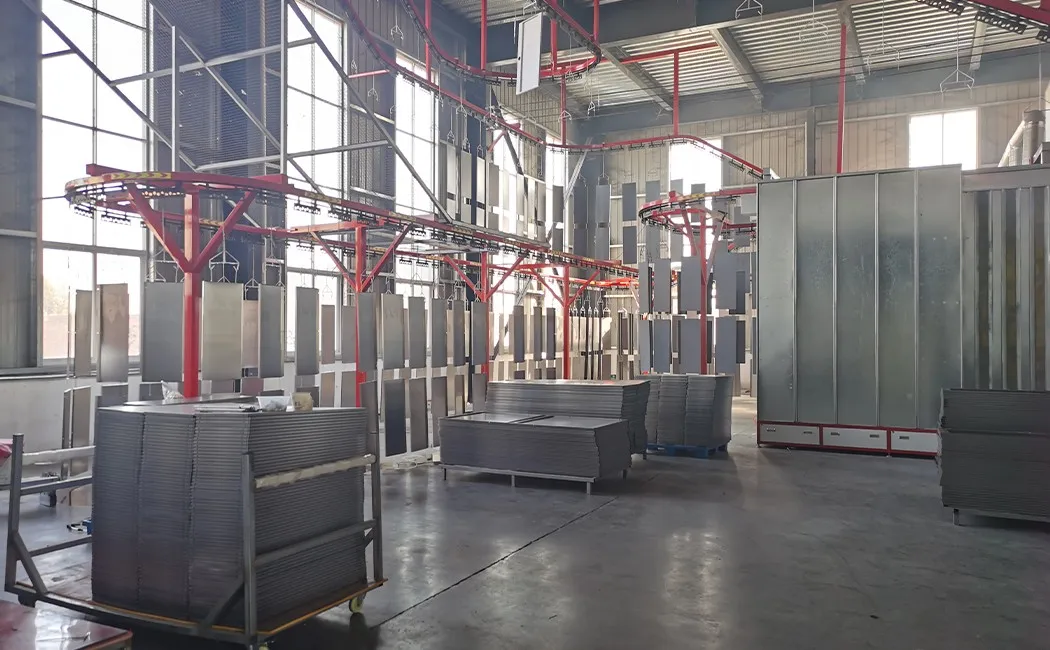
Langkah 5: Perawatan Permukaan lan Lapisan Bubuk — Lapisan Akhir sing Nglindhungi
Sadurunge bubuk mlebu panel, baja kasebut ngliwati jalur pra-perawatan multi-tahap: mbusak lenga, ngresiki karat, fosfat seng, lan pasivasi. Lewati langkah-langkah iki lan lapisan bubuk pungkasane bakal mbledhos lan ngelupas — ora saka njaba mlebu, nanging saka permukaan baja metu. Sawise pra-perawatan, panel digantung ing jalur konveyor ndhuwur, dipindhah menyang bilik semprotan, lan dilapisi kanthi elektrostatik: bubuk diwenehi muatan listrik lan panel sing di-ground narik kanthi seragam — kalebu menyang ceruk lan ing sekitar tikungan sing ora bisa dilewati pistol cat. Banjur konveyor sing dimuat nggawa panel liwat oven perawatan. Panas nyawiji lan nggandhengake partikel bubuk dadi film sing terus-terusan lan atos. Asil standar yaiku polesan sing ngliwati 500+ jam uji semprotan uyah. Werna yaiku RAL utawa cocog khusus — abu-abu enom, krem, putih, utawa warna apa wae sing ditemtokake pembeli — ditrapake saka batch sing padha kanggo njaga kabeh pesenan tetep konsisten. Lapisan sing ditrapake baris iki padha karo sing dilindhungi rutinitas pembersihan sampeyan ing lokasi — pandhuan babagan cara njaga perabot kantor logam nyakup sisih perawatan.
Langkah 6: Kemasan Flat-Pack lan Pemuatan Wadhah
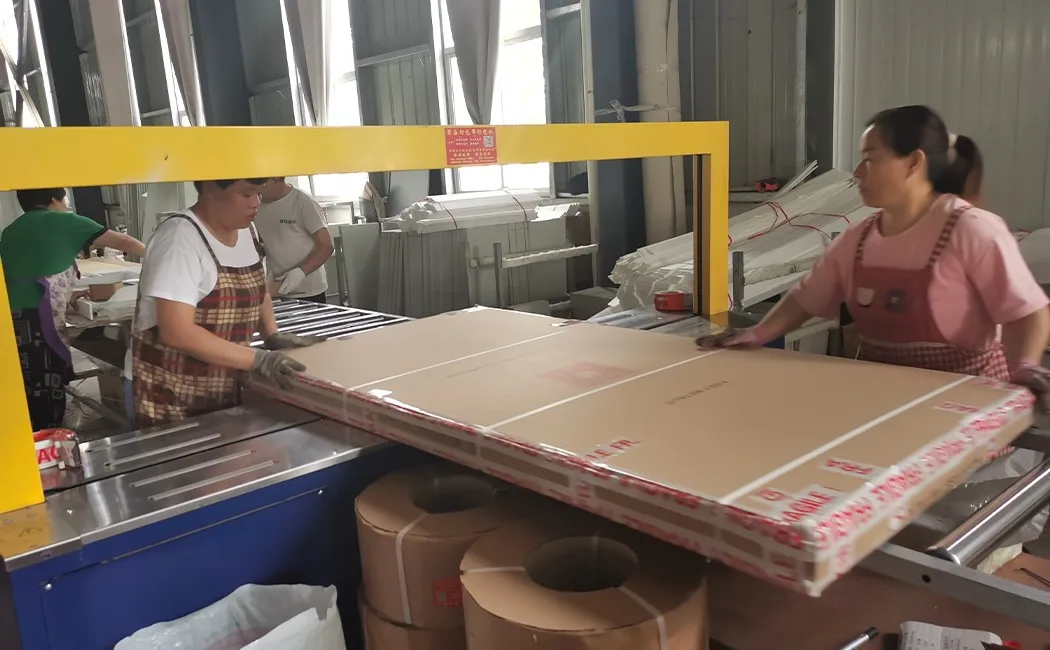
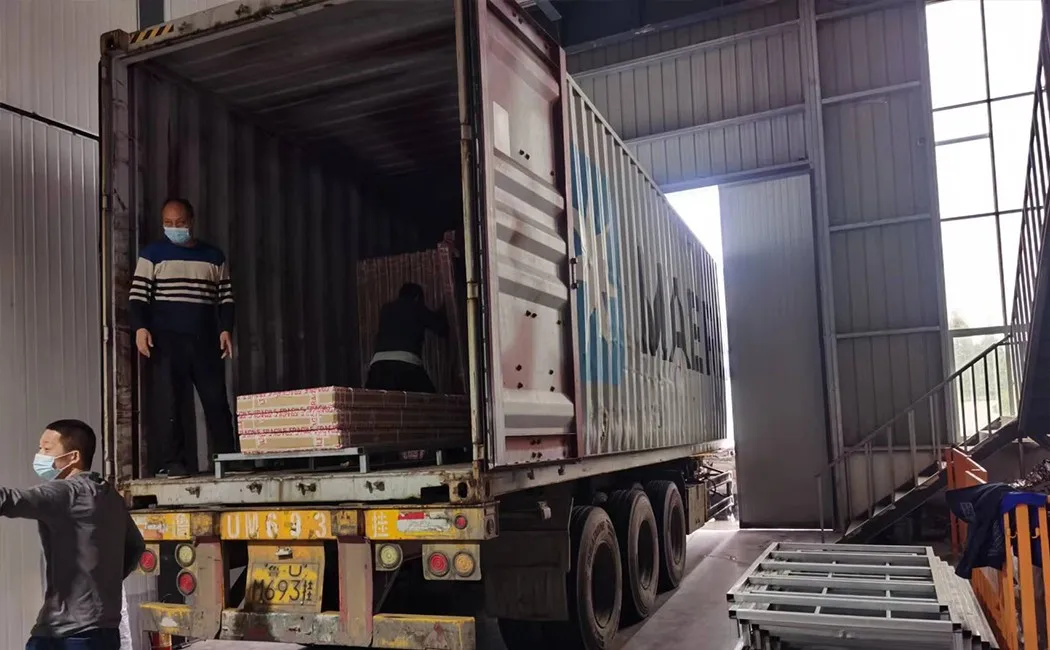
Ing kene desain KD menehi manfaat kanggo sing tuku. Tinimbang ngirim loker sing wis dirakit kanthi lengkap — sing umume digawe saka udara — saben unit dipérang dadi panel individu, dibungkus nganggo busa pelindung katun mutiara, lan dikemas rata ing karton nganggo kabeh perangkat keras (baut, mur, engsel, kunci, kunci) ing njero tas sing diwenehi label. Matematika pengiriman sing padha ditrapake ing kabeh jajaran KD — pandhuan dimensi amben susun komersial nuduhake kepiye amben knock-down dikemas rata kanggo alasan sing padha. Karton datar ditumpuk ing palet utawa langsung ing lantai kontainer ing kolom sing rapet lan stabil. Pola pemuatan direncanakake ing tahap kutipan — iki minangka bagean saka tugas kita, dudu pikiran sing ora jelas. Bedane karo pengiriman loker sing dirakit iku signifikan: kemasan datar muat luwih akeh unit saben kontainer, sing langsung nyuda biaya pendaratan saben potongan kanggo sing tuku. Penghematan kasebut asring ngluwihi biaya wektu perakitan ing lokasi, sing butuh 10-20 menit saben unit nganggo piranti tangan dhasar.
Sekilas Proses Lengkap
| training | Piranti / Cara | Pamriksaan Kualitas Kunci |
|---|---|---|
| 1. Laser Cutting | Laser serat CNC | Dimensi panel ± 0.1 mm |
| 2. Punching CNC | Mesin press punch menara | Akurasi posisi bolongan, pinggiran bebas gerigi |
| 3. Lentur Rem Tekan | CNC tekan rem | Sudut lengkung, dawa bali flens |
| 4. Las | Welding MIG | Dawane jahitan, penetrasi, inspeksi visual |
| 5. Perawatan sadurunge + Lapisan Bedak | Mandi kimia 5 tahap + semprotan elektrostatik + pengeringan oven | Kekandelan lapisan (µm), potongan silang adhesi |
| 6. Pengepakan + Pengisian | Bungkus katun mutiara, pengikat karton, rencana pemuatan kontainer | Kelengkapan perangkat keras, bobot karton, akurasi label |
Apa Tegese Iki Nalika Sampeyan Nggoleki Sumber
Proses ing ndhuwur iku standar ing antarane pabrik loker baja sing serius — lan arang banget ing antarane liyane. Ringkesan produsen perabot kantor baja paling apik ing China nuduhake apa sing mbedakake rong klompok kasebut ing praktik. Bedane antarane pabrik sing apik lan sing biasa-biasa wae biasane ana ing telung perkara:
- Kekandelan lan kelas baja — takon spesifikasi mm sing asli, dudu "18 gauge" (angka sing tegese beda ing standar sing beda). Standar kita yaiku 0.5 mm kanggo panel samping, 0.6 mm kanggo lawang; model tugas berat nggunakake 0.8–1.0 mm.
- Perawatan awal sadurunge lapisan bubuk — proses 5 tahapan (penghilangan lenga → pembersihan karat → fosfat → pasifat → bilas) minangka minimal kanggo hasil akhir sing awet. Tahapan sing luwih sithik tegese lapisan kasebut ana ing baja sing durung disiapake kanthi bener.
- Konsistensi panel-ke-panel — njaluk conto saka pertengahan proses, ora mung potongan pisanan. Jalur CNC kudu ngasilake panel sing padha ing pesenan lengkap; jalur sing dioperasikake kanthi tangan melayang.
Yen supplier ora bisa ngandhani kekandelan bajane ing milimeter, jumlah tahapan pra-perawatan, utawa apa mesin press punch-e CNC utawa manual — pitakonan kasebut penting dijawab sadurunge sampeyan mesen.
Pitakonan Paling Sering
Bahan apa sing digunakake kanggo nggawe loker baja?
Umume loker baja digawe saka lembaran baja canai adhem, biasane kandele 0.4-1.0 mm gumantung saka aplikasine. Baja canai adhem nawakake permukaan sing luwih alus lan toleransi dimensi sing luwih rapet tinimbang baja canai panas, sing penting kanggo keselarasan lawang sing resik lan lapisan bubuk sing seragam.
Pira suwene wektu sing dibutuhake kanggo nggawe loker baja?
Kanggo loker baja standar siji lawang utawa akeh lawang sing diprodhuksi ing jalur produksi CNC, proses fabrikasi saka pemotongan lembaran nganti karton sing dikemas biasane mbutuhake wektu 3-5 dina kerja saben batch, gumantung saka ukuran pesenan, wektu perawatan bubuk, lan tahapan inspeksi kualitas.
Apa sing diarani lapisan bubuk ing loker baja?
Pelapisan bubuk iku proses finishing garing elektrostatik. Partikel bubuk alus diisi daya elektrostatik lan disemprotake menyang panel baja sing wis di-ground, banjur dikeringake ing oven. Hasile yaiku lapisan sing atos lan rata sing tahan pecah, goresan, lan karat luwih apik tinimbang cat cair.
Yèn loker baja kok dikirim nganggo kemasan rata, ya apa sebabé?
Pangiriman nganggo cara flat-pack (KD — knock-down) ngrubuhké saben loker dadi panel individu, sing ditumpuk rapet ing karton. Iki nambah jumlah unit saben kontainer kanthi signifikan dibandhingake karo pengiriman loker sing wis dirakit, saéngga ngurangi biaya pengiriman saben unit. Perakitan ing lokasi biasane mbutuhake wektu 10-20 menit saben unit nganggo piranti dhasar.
Pamriksaan kualitas apa sing ditindakake sajrone produksi loker baja?
Titik-titik pemeriksaan kualitas utama kalebu: inspeksi dimensi panel sing dipotong lan dilubangi, pamriksan visual lan struktural sambungan las, uji kekandelan lan adhesi lapisan sawise lapisan bubuk, pamriksan keselarasan lawang lan fungsi engsel sawise perakitan, lan inspeksi pra-kemasan pungkasan sadurunge karton disegel.


