 Skip to content


Kirrûbirekî li Fîlîpînê carekê ji min pirsî: "Ez çawa dizanim ku dolabên te ji bo mayîndetiyê hatine çêkirin, ne tenê ji bo xweşik xuya bikin hatine boyaxkirin?" Ev pirsek maqûl e. Bersiv di broşûrê de nîne - ew li qata kargehê ye. Ji ber vê yekê, li vir tam çi diqewime di navbera pêçek pola sar-gêrkirî û dolabek qedandî de ku amade ye ku li konteynirekê were barkirin.
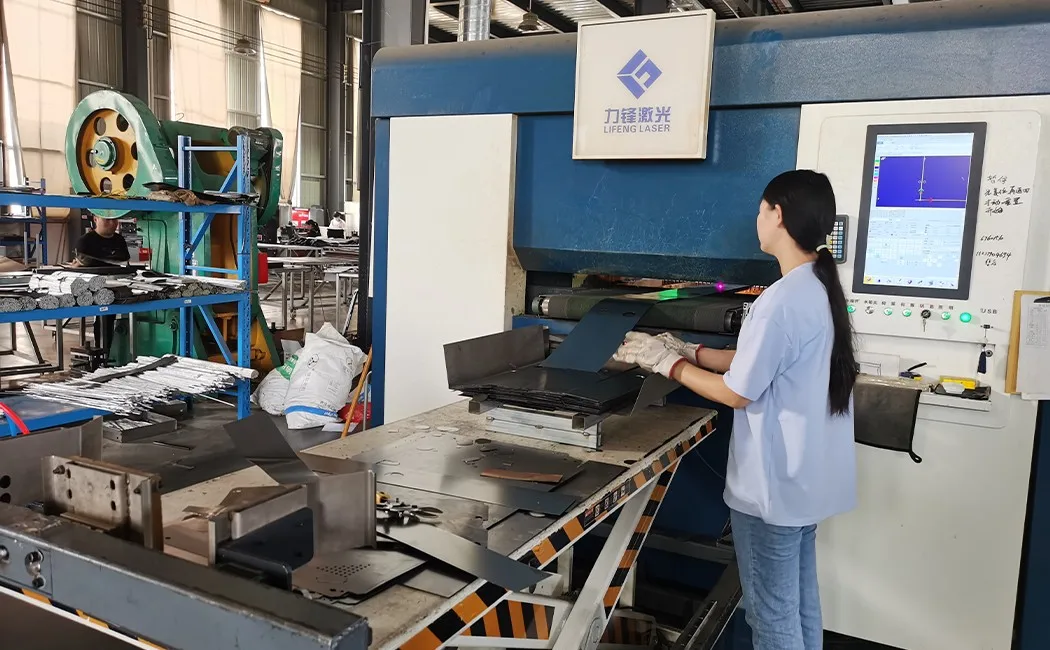
Gava 1: Birîna Lazerê — Li Ku Her Panel Dest Pê Dike
Materyalê xav pelê pola yê sar-gêrkirî ye, bi gelemperî ji bo dolabên nivîsgeh û dibistanê yên standard 0.5-0.8 mm stûr e, ji bo sepanên erkên giran jî heta 1.0 mm. (Ma hûn ne bawer in ku projeya we çi stûriyê hewce dike? Rêbernameya me ya mezinahî û pîvanên dolabên pola tevahiya benda 0.4-1.0 mm bi rewşên karanîna rastîn ve girêdide.) Bobîn li ser maseya xwarinê ya makîneya birrîna lazerê têne vekirin. Serê lazerê fîberê - ku ji hêla bernameya parçeyê ve li konsola CNC ya operator tê barkirin - her xêzek panelê, qutkirin û qulikê bi leza ku bi destan an rêbazên plazmayê yên kevintir ne gengaz be dişopîne. Rastbûn li vir girîng e ji ber ku panelek ku 0.5 mm ji çargoşeyê derdikeve dê li derî bi tevahî negire. Lazerê fîberê qiraxên paqij bi kêmtirîn xirabûna germê dibire, ji ber vê yekê makîneya xwarbûna jêrîn panelên ku bi rastî jî dûz û bi pîvanî hevgirtî ne digire - yekîneya 1 û yekîneya 500 yek in.
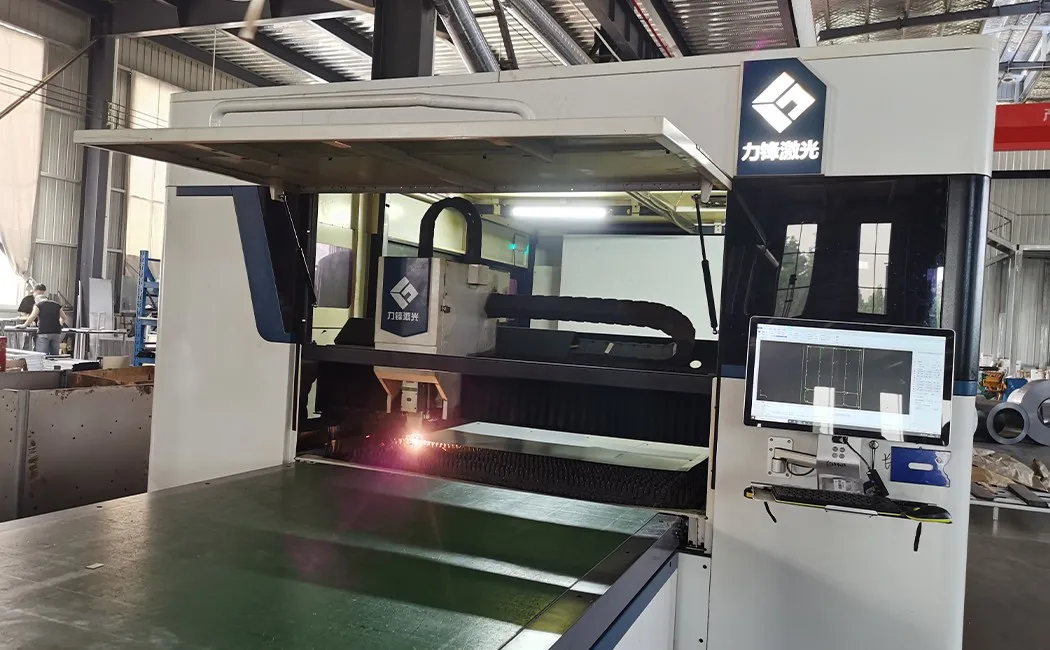
Gava 2: Qulkirina CNC - Kunên Ku Paşê Nehatine Fikirandin
Panelên nû hatine birîn diçin makîneya qulkirina bircê ya CNC. Li vir qulên hewakirinê, qulên montajkirina menteşeyan, birînên lûleyên kilîtan, û braketên çîpên daliqandî hemî bi yek derbasbûnek otomatîkî têne pêlkirin. Projeyên dibistanê ew cih in ku hevgirtina qulkirinê herî zû xuya dike - rêbernameya me ya hilberînerê dolabên dibistanê rave dike ka pelek taybetmendiyên guncaw divê berî ku hûn siparîş bikin çi îspat bike. Kargehên kevintir van bi destan dikolin - pozîsyonên nelihev tê wateya menteşeyan ku girêdidin, kilîtên ku asê dibin, û pînên refikê yên ku çewt rûdinin. Li ser xeta qulkirina CNC, pozîsyonên amûran beşek ji heman pelê dîjîtal in wekî birîna lazer. Tiştek bi destan nayê pîvandin. Encam ev e ku dema ku hûn menteşeyekê di pozîsyona A li ser panela derî û pozîsyona A li ser panela laşê de bi bolt dikin, ew li hev dicivin ji ber ku her du qul ji heman koordînatan hatine qulkirin - ne ji ber ku kesek şansdar bû.
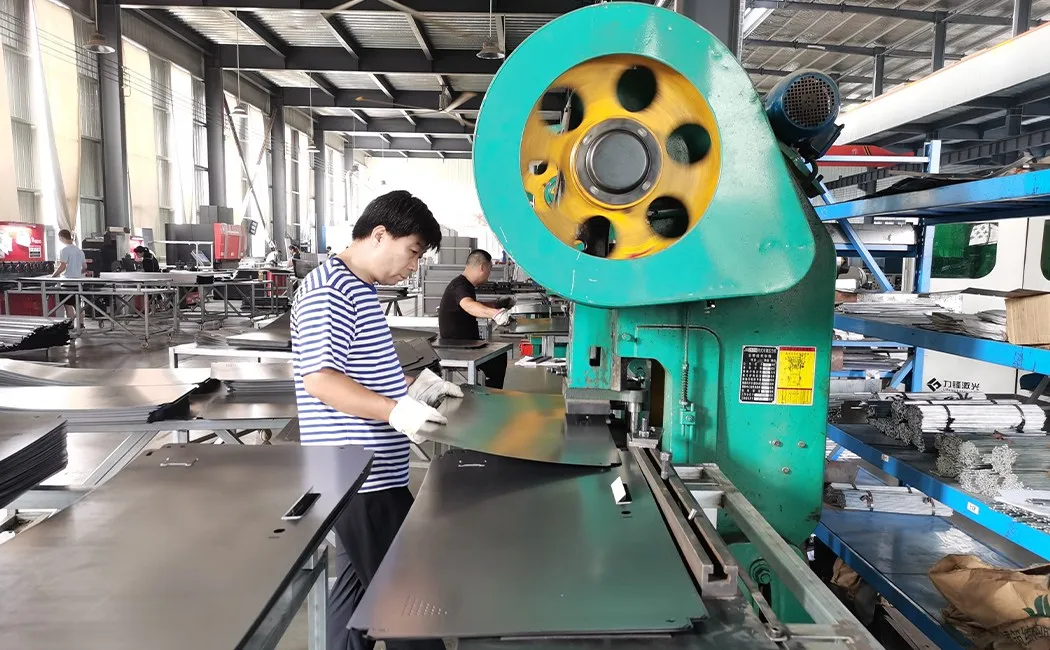
Gava 3: Çemandina bi Frena Pêlkirî — Veguherandina Pelê Düz bo Avahiyê
Paneleke dûz hema bêje hişkbûna avahîsaziyê tune ye. Çemandin wê diguherîne. Frena pêçanê qiraxên her panelê dipêçe nav flanşên bi goşeyî yên rast - bi gelemperî vegera 90° li ser panelên alî, û profîleke tevlihev li ser panelên derî ku di yek lêdanî de paşveçûna derî û hişkkerê çêdike. Ev pêçandin du tiştan dikin: ew geometrîyê diafirînin ku panelan di dema komkirinê de bi hev re girêdide, û ew berxwedana panelê ya li hember çembûnê bi awayekî dramatîk zêde dikin. Peleke dûz a 0.6 mm di destên we de bi hêsanî ditewe; heman pel bi du flanşên 90° bi rastî hişk dibe. Ji ber vê yekê pîvana kilîtkirina pola (stûrî) û profîla pêçandinê bi hev re hêza cîhana rastîn diyar dikin - ne tenê stûriya xav.
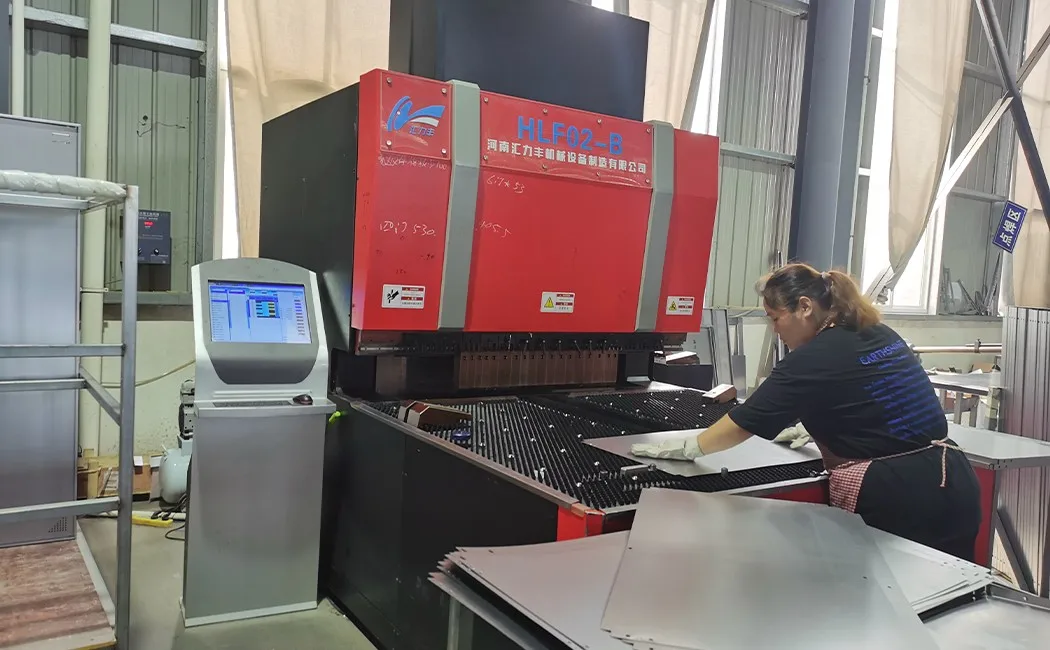
Gava 4: Qayimkirin — Girêdanên Daîmî li Cihê Ku Girîng e
Ne hewce ye ku her girêdanek di dolabekê de were qayîmkirin. Li ser modelên KD (knock-down), panelên karkasê di dema montajê de bi rêya gwîzên pêçayî yên pêşwext sazkirî ve girêdayî ne - bikarhênerê dawîn hewceyî qayîmkirinê nake. (Heke hûn her du avahiyan ji bo projeya xwe dipîvin, berhevdana me ya KD vs qayîmkirî hêz, lêçûna barkirinê û şert û mercên malperê li kêleka hev vedihewîne.) Lê hin xalên avahîsaziyê - plakayên xurtkirina menteşeyê, kemberên rêberiya kilît-barê, piştgirên refikê yên hundurîn li ser modelên karkasê qayîmkirî - li kargehê bi MIG têne qayîmkirin. Qayîmkirina MIG (Gaza Bêbandor a Metal) mûyek domdar çêdike ku metala bingehîn û têla dagirtinê dike yek perçe. Ger bi rêkûpêk were kirin, herêma qayîmkirinê bi kêmanî bi qasî pola derdorê xurt e. Qayîmkerên me li gorî dirêjahiya dirûn û taybetmendiya penetrasyonê dixebitin, û qayîmkirin berî ku panel ber bi xeta dermankirina rûyê ve biçin bi dîtbarî têne kontrol kirin.
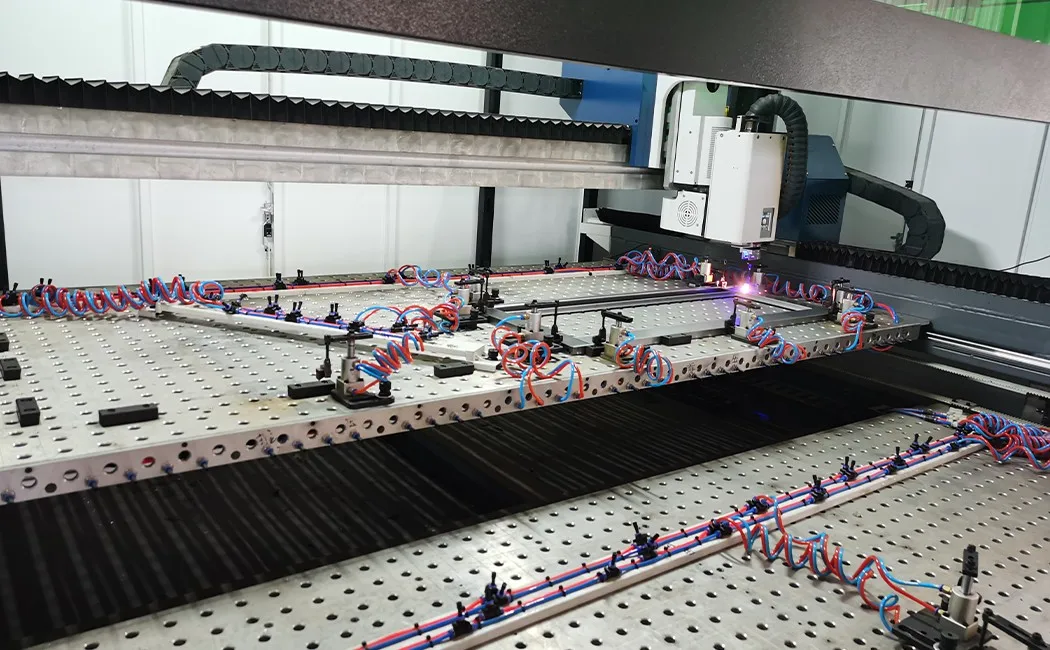
Gava 5: Dermankirina Rûyê û Boyaxkirina Toz - Dawîya Ku Diparêze
Berî ku toz bikeve panelê, pola ji xeta pêş-dermankirinê ya pir-qonaxî derbas dibe: rakirina rûnê, paqijkirina zengarê, fosfatkirina zincê, û pasîfîzekirin. Yek ji van gavan derbas bikin û qata tozê di dawiyê de dê biqelişe û biqelişe - ne ji derve ber bi hundir, lê ji rûyê pola ber bi derve. Piştî pêş-dermankirinê, panel li ser xeta konveyora jorîn têne daliqandin, têne veguheztin nav kabîna spreyê, û bi elektrostatîk têne pêçandin: barek elektrîkê didin tozê û panelên erdî bi rengek yekreng dikişînin - di nav de nav qulikan û li dora xwarên ku çeka boyaxkirinê dê ji dest bide. Dûv re konveyora barkirî panelan di firna hişkkirinê re derbas dike. Germ dihele û perçeyên tozê di fîlimek domdar û hişk de bi hev ve girêdide. Encama standard qedandinek e ku ji 500+ demjimêran ceribandina spreya xwê derbas dibe. Reng RAL an lihevhatina xwerû ye - gewrê vekirî, bej, spî, an her rengek ku kirrûbir diyar dike - ji heman komê tê sepandin da ku tevahiya fermanê domdar bimîne. Qata ku ev xet lê tê sepandin heman e ku rûtîna paqijkirina we li ser cîhê diparêze - rêbernameya me ya li ser ka meriv çawa mobîlyayên nivîsgehê yên metalî diparêze aliyê lênêrînê vedihewîne.
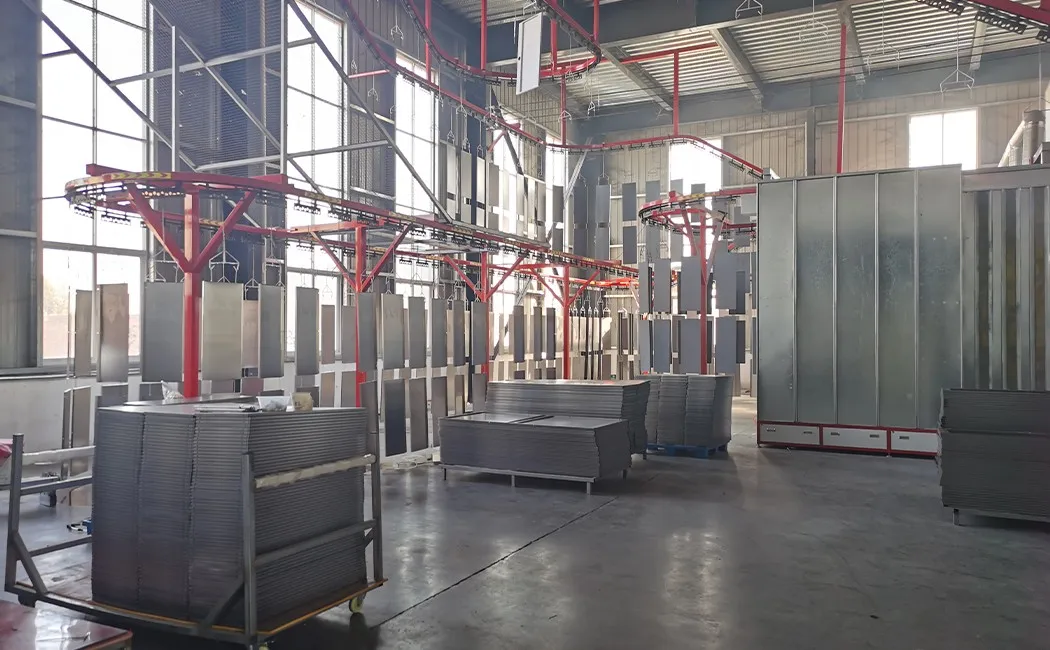
Gava 6: Pakkirina bi Pakêta Düz û Barkirina Konteynirê
Li vir e ku sêwirana KD ji bo kirrûkar sûdmend e. Li şûna şandina dolabek bi tevahî komkirî - ku bi piranî ji hewayê ye - her yekîneyek tê parçekirin li panelên ferdî, di kefek parastinê ya pembûyê de tê pêçandin, û bi hemî alavên (bolt, gwîz, menteşe, kilît, mifte) di kîsikek etîketkirî de di kartonek de tê pak kirin. Heman matematîka barkirinê li seranserê rêza me ya KD derbas dibe - rêbernameya me ya pîvanên nivînên duqatî yên bazirganî nîşan dide ka nivînên dakêşandî çawa ji ber heman sedeman bi hev re têne pak kirin. Kartonên dakêş li ser paletan an rasterast li ser erdê konteynerê di stûnên teng û sabît de têne rêz kirin. Şêweya barkirinê di qonaxa pêşniyarê de tê plan kirin - ew beşek ji karê me ye, ne ramanek paşîn e. Cûdahiya li hember şandina dolabên komkirî girîng e: pakêta dakêş ji bo her konteynerê pir zêdetir yekîneyan digire, ku rasterast lêçûna dakêşanê ya her perçeyek ji bo kirrûkar kêm dike. Ew teserûf pir caran ji lêçûna demê ya komkirina li cîhê derbas dibe, ku bi amûrên destan ên bingehîn 10-20 hûrdeman ji bo her yekîneyê digire.
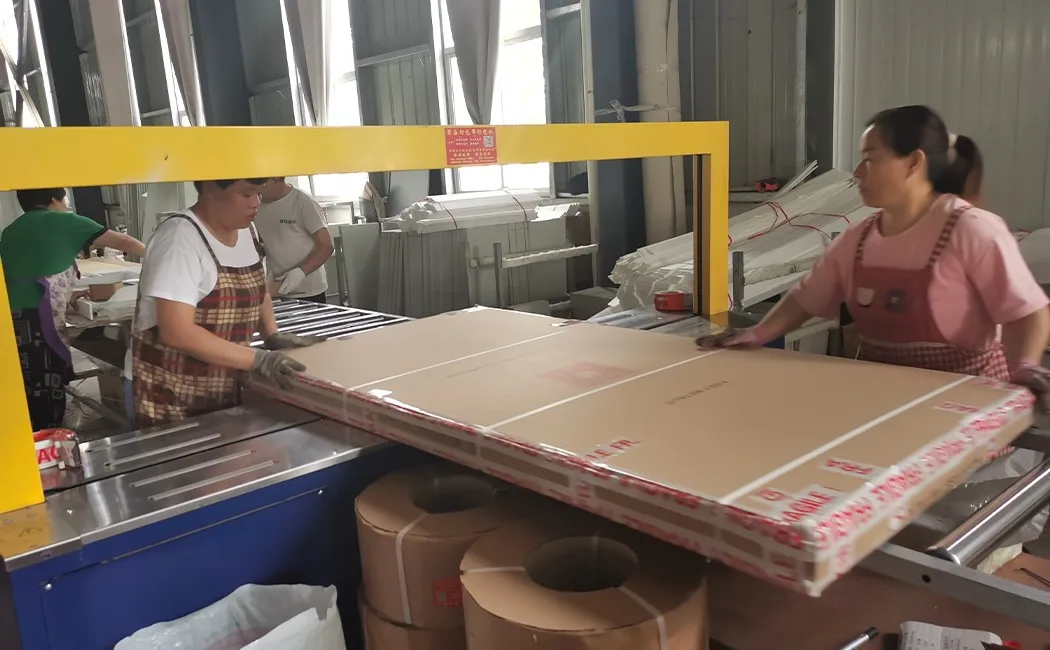
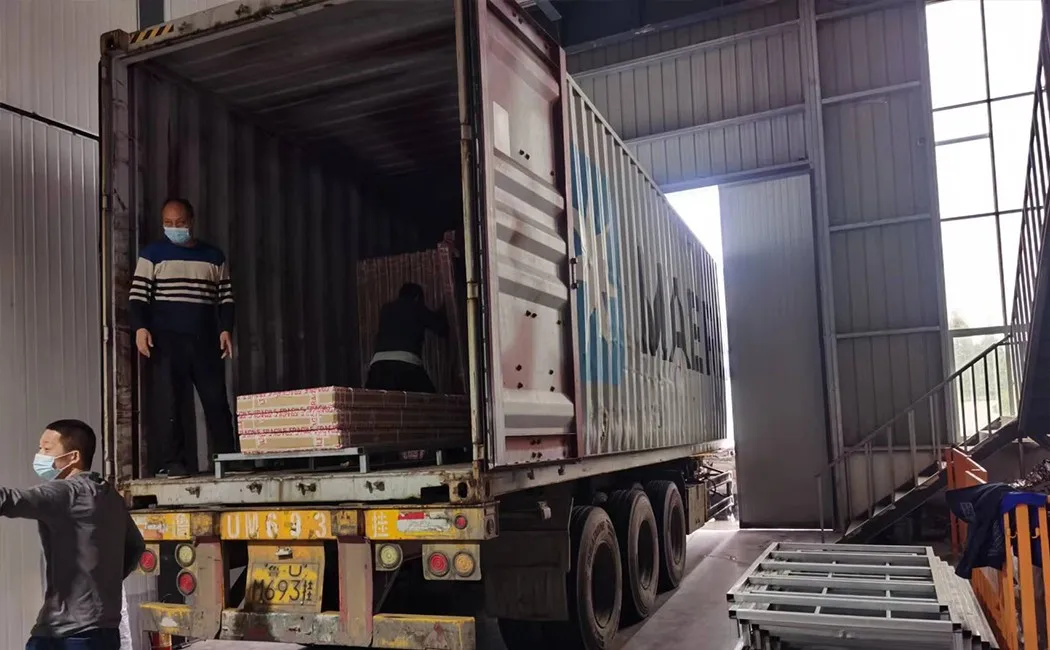
Pêvajoya Tevahî bi Kurteyek
| Şanocî | Amûr / Rêbaz | Kontrolkirina Kalîteya Mifteyê |
|---|---|---|
| 1. Birîna Laser | CNC ya lazerê fîberê | Pîvanên panelê ± 0.1 mm |
| 2. Qutkirina CNC | Presa punchê ya bircê | Rastbûna pozîsyona kunan, qiraxên bê gêjbûn |
| 3. Çemandina Frena Bi Pêlkirinê | Firêna çapemeniyê ya CNC | Goşeya xwarê, dirêjahiya vegera flanşê |
| 4. Welding | Welding MIG | Dirêjahiya dirûtinê, penetrasyon, vekolîna dîtbarî |
| 5. Pêş-dermankirin + Boyaxkirina Tozê | Serşoka kîmyewî ya 5-qonaxî + spreya elektrostatîk + saxkirina di firinê de | Qalindahiya pêçanê (µm), birîna xaçerêyî ya zeliqandinê |
| 6. Pakkirin + Barkirin | Pêça pembû-mirî, pêça kartonê, plana barkirina konteynerê | Temamiya alavên elektronîkî, giraniya kartonê, rastbûna etîketê |
Ev tê çi wateyê dema ku hûn çavkaniyê dikin
Pêvajoya jorîn di nav kargehên dolabên pola yên cidî de standard e - û di nav yên din de kêm e. Kurteya me ya hilberînerên mobîlyayên nivîsgehê yên pola yên herî jor li Çînê nîşan dide ka di pratîkê de çi ji hev vediqetîne. Cûdahiyên di navbera kargehek baş û kargehek navîn de bi gelemperî digihîjin sê tiştan:
- Qalindahiya û pileya pola — taybetmendiya rastîn a mm bipirsin, ne "18 gauge" (hejmarek ku di standardên cûda de wateyên cûda dide). Standarda me ji bo panelên alî 0.5 mm, ji bo derî 0.6 mm ye; modelên ji bo karên giran 0.8–1.0 mm bikar tînin.
- Pêş-dermankirin berî boyaxkirina toz — ji bo qedandinek ku li ber xwe dide, xetek 5-qonaxî (rakirina rûnê → paqijkirina zengarê → fosfat → pasîvkirin → şuştin) kêmtirîn hewce ye. Kêmtir qonax tê vê wateyê ku pêçandin li ser pola ku bi rêkûpêk nehatiye amadekirin rûniştiye.
- Lihevhatina panel-bi-panelê — ji nîvê hilberînê nimûneyek bixwazin, ne tenê ji perçeya yekem. Xetên CNC divê panelên wekhev li seranserê fermanek tevahî hilberînin; xetên bi destan têne xebitandin diguherin.
Eger dabînker nikaribe qalindahiya pola xwe bi mîlîmetreyan, hejmara qonaxên pêş-dermankirinê, an jî gelo makîneya wan a punchkirinê CNC ye an destî ye ji we re bibêje - ev pirs in ku hêjayî bersiva wan e berî ku hûn siparîş bidin.
Pirsên Pir tên Pirsîn
Ji bo çêkirina dolabên pola çi materyal tê bikar anîn?
Piraniya dolabên pola ji pelên pola yên sar-gêrkirî têne çêkirin, bi gelemperî li gorî serîlêdanê 0.4–1.0 mm stûr in. Pola sar-gêrkirî rûyekî nermtir û toleransên pîvanan ên tengtir ji pola germ-gêrkirî pêşkêş dike, ku ev ji bo rêzkirina derî ya paqij û rûyekî boyaxkirina toz a yekreng girîng e.
Çêkirina dolabek ji pola çiqas dem digire?
Ji bo dolabeke pola ya standard a yek-derî an pir-derî ku li ser xeta hilberînê ya CNC-ê tê hilberandin, pêvajoya çêkirinê ji birîna pelê bigire heya kartona pakkirî bi gelemperî 3-5 rojên xebatê ji bo her komekê digire, li gorî mezinahiya fermanê, dema hişkbûna boyaxa toz û qonaxên vekolîna kalîteyê.
Pûtkirina li ser dolabek pola çi ye?
Boyaxkirina bi toz pêvajoyeke qedandina hişk a elektrostatîk e. Perçeyên tozê yên nazik bi awayekî elektrostatîk têne barkirin û li ser panelên pola yên erdêkirî têne rijandin, dû re di firinê de têne hişkkirin. Encam boyaxek hişk û yekreng e ku ji boyaxa şil pir çêtir li hember şikestin, xêzkirin û zengarê berxwe dide.
Çima dolabên pola bi pakêta bê pêç têne şandin?
Barkirina bi pakêta daîre (KD — knock-down) her dolabê dike panelên ferdî, ku di kartonekê de bi zexmî li hev tên. Ev yek li gorî barkirina dolabên pêşwext komkirî, hejmara yekîneyan di her konteynerê de bi girîngî zêde dike, û lêçûna barkirinê ya her yekîneyê kêm dike. Bi amûrên bingehîn, komkirina li cîhê kar bi gelemperî ji bo her yekîneyê 10-20 hûrdeman digire.
Di dema hilberîna dolabên pola de çi kontrolên kalîteyê têne kirin?
Xalên kontrolkirina kalîteyê yên sereke ev in: kontrolkirina pîvanî ya panelên birîn û qulkirî, kontrolên dîtbarî û avahîsaziyê yên dirûtina weldê, testên stûriya pêçandinê û zeliqandinê piştî boyaxkirina toz, kontrolên hevrêziya derî û fonksiyona menteşeyê piştî montajê, û kontrolkirina dawîn a berî pakkirinê berî ku karton werin mohrkirin.


