 Wiessel un Inhalt


E Keefer op de Philippinen huet mech emol gefrot: „Wéi weess ech, datt Är Späicher gebaut sinn, fir laang ze halen, an net nëmme fir schéin ze lackéieren?“ Et ass eng berechtegt Fro. D'Äntwert ass net an der Broschür – si ass um Fabrécksbuedem. Hei ass also genau dat, wat tëscht enger Roll kalgewalztem Stol an engem fäerdege Späicher geschitt, deen op e Container geluede ka ginn.
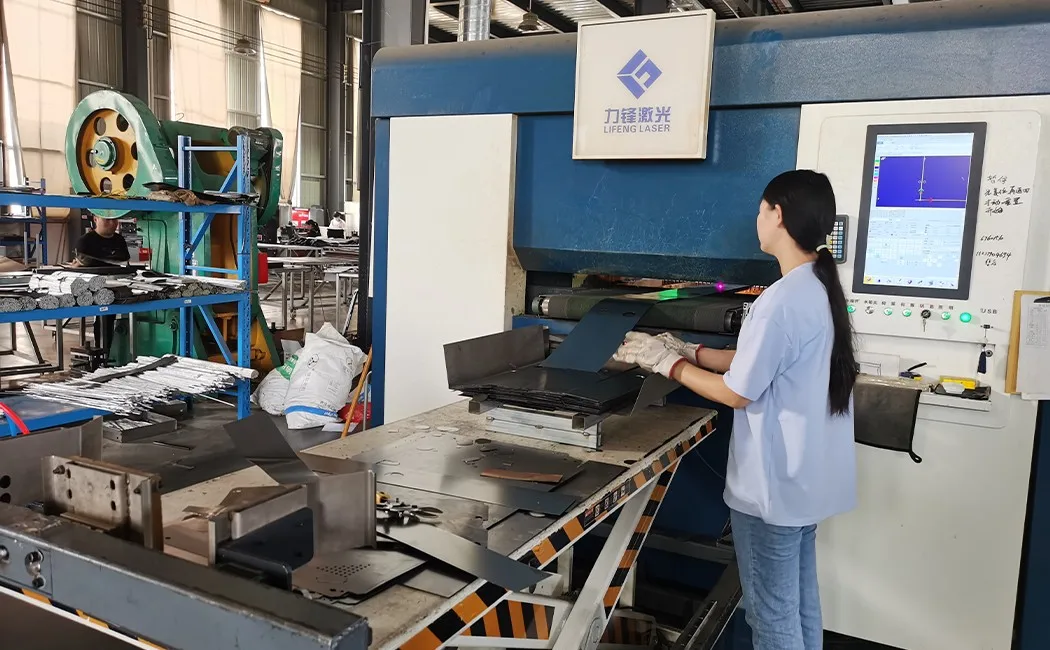
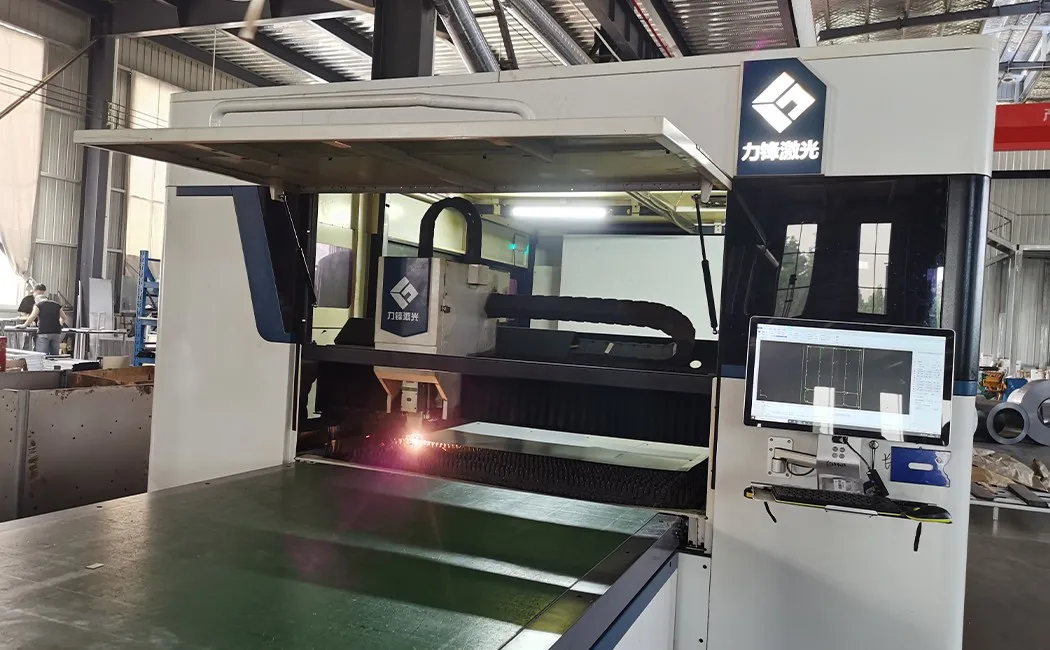
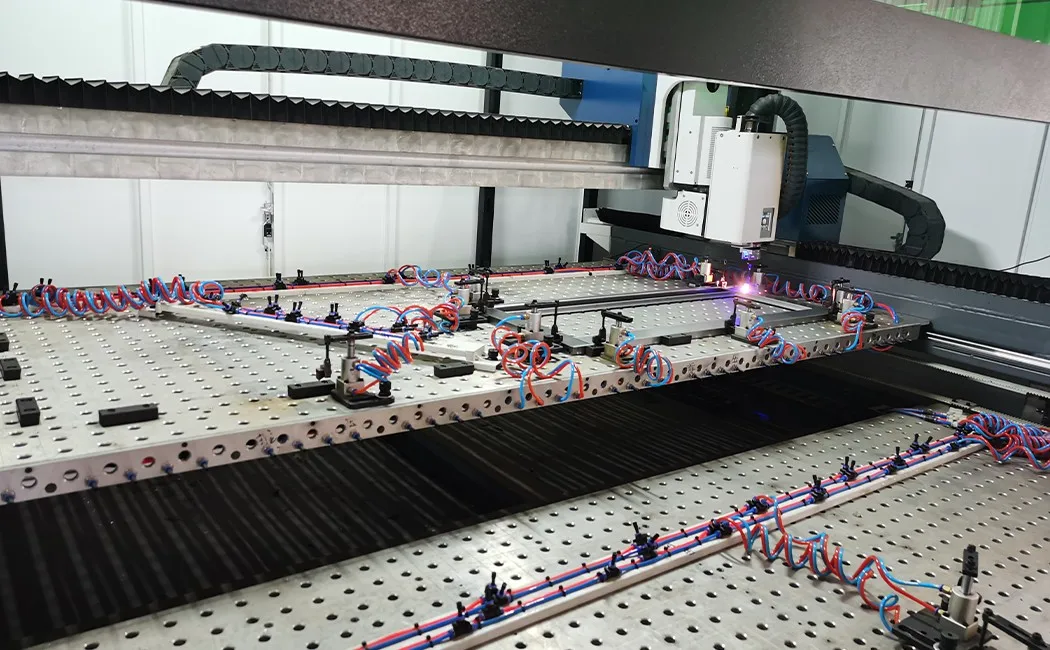
Schrëtt 1: Laserschneiden — wou all Panel ufänkt
D'Rohmaterial ass kalgewalzt Stahlblech, typescherweis 0.5–0.8 mm déck fir Standardbüro- a Schoulsschränke, bis zu 1.0 mm fir schwéier Uwendungen. (Net sécher, wéi eng Déckt Äert Projet brauch? Eise Guide fir d'Gréissten an d'Dimensioune vu Stahlsschränke weist de ganze Band vun 0.4–1.0 mm op real Uwendungsfäll of.) D'Spule ginn op den Zufuhrdësch vum Laserschneider ausgerullt. E Faserlaserkapp – guidéiert vum Deelprogramm, deen op der CNC-Konsole vum Bedreiwer gelueden ass – verfollegt all Panelkontur, Ausschnëtt a Schlitz mat Geschwindegkeeten, déi mat der Hand oder mat eelere Plasmamethoden onméiglech wieren. Präzisioun ass hei wichteg, well e Panel, deen 0.5 mm aus dem Quadrat ass, net gläichméisseg bei der Dier zougeet. De Faserlaser schneit propper Kanten mat minimaler Hëtztverzerrung, sou datt d'Downstream-Biegepress Panele kritt, déi wierklech flaach a dimensional konsequent sinn – Eenheet 1 an Eenheet 500 sinn d'selwecht.
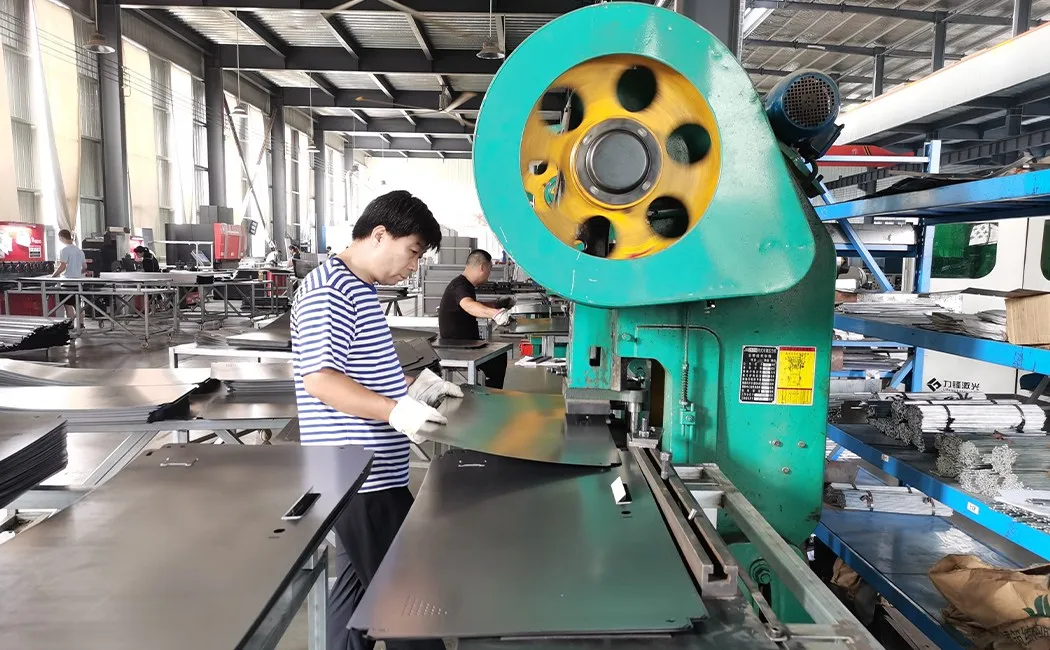
Schrëtt 2: CNC-Stanzen - Lächer, déi net nozedenken sinn
Frësch geschnidden Paneele ginn an d'CNC-Turret-Stanzmaschinn geschéckt. Hei ginn Belëftungsschlitzer, Lächer fir d'Scharnéierbefestigung, Ausschnëtter fir d'Schlosslaf an d'Hängstangehalterungen all an engem eenzegen automatiséierte Laf gepresst. Bei Schoulprojeten ass d'Konsistenz vum Stanzen am séiersten ze gesinn - eise Guide fir de Produzent vu Schoulschränke erkläert, wat e richtegt Spezifikatiounsblat beweisen soll, ier Dir bestellt. Eeler Fabriken bueren dës mat der Hand - onbestänneg Positiounen bedeiten Scharnéier, déi sech späicheren, Verriegelungen, déi hänke bleiwen, a Regalbolzen, déi schief sëtzen. Op enger CNC-Stanzlinn sinn d'Toolpositiounen Deel vun der selwechter digitaler Datei wéi de Laserschnëtt. Näischt gëtt manuell gemooss. D'Resultat ass, datt wann Dir e Scharnéier an der Positioun A um Dierpanel an der Positioun A um Karkaspanel verschrauft, se sech ausriichten, well béid Lächer aus de selwechte Koordinaten gestanzt goufen - net well een Gléck hat.
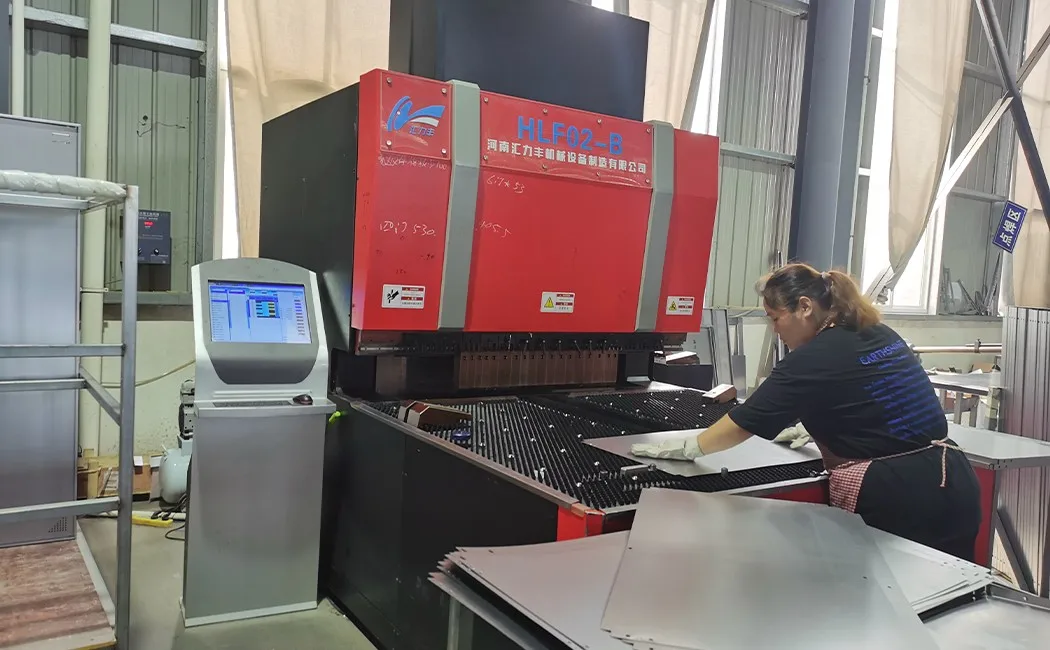
Schrëtt 3: Kantpressbéien — Flaach Blech an eng Struktur verwandelen
E flaache Paneel huet bal keng strukturell Steifheet. D'Biege ännert dat. D'Kantpress falt d'Kante vun all Paneel zu präzis gewénkelte Flanschen - typescherweis 90°-Réckgäng op Säitepaneelen, an e Kompositprofil op Dierpaneelen, deen d'Dierfalz an d'Versteifung an engem Schlag bildet. Dës Falten maachen zwou Saachen: si kreéieren d'Geometrie, déi d'Paneelen bei der Montage zesummeschléisst, an si erhéijen d'Biegebittwiderstand vum Paneel dramatesch. Eng 0.6 mm flaach Plack biegt sech liicht an den Hänn; déiselwecht Plack mat zwou 90°-Flanschen gëtt wierklech steif. Dofir bestëmmen d'Dicke (Stoldicke) an de Falzprofil zesummen déi tatsächlech Stäerkt - net nëmmen d'Rohdicke.
Schrëtt 4: Schweessen — Permanent Verbindungen wou et zielt
Net all Verbindung an engem Späicher muss geschweesst ginn. Bei KD (Knock-Down) Modeller verbannen sech d'Karkasspanneauen bei der Montage iwwer virinstalléiert Gewënnmutteren - kee Schweessen ass vum Endbenotzer néideg. (Wann Dir déi zwou Strukturen fir Äert Projet ofweegt, deckt eise KD vs. geschweesste Verglach d'Stäerkt, d'Versandkäschten an d'Konditioune vum Baustellen niewenteneen of.) Awer e puer strukturell Punkten - d'Scharnierverstäerkungsplacken, d'Féierungshalterungen vun der Sperrstang, déi intern Regalträger bei geschweesste Karkassmodeller - ginn an der Fabréck MIG-geschweesst. MIG (Metal Inert Gas) Schweess produzéiert eng kontinuéierlech Perl, déi den Haaptmetall an den Zousazdrot zu engem Stéck verschmëlzt. Wann se richteg gemaach gëtt, ass d'Schweesszon op d'mannst sou staark wéi de Stol ronderëm. Eis Schweesser schaffen no enger Nahtlängt- a Penetratiounsspezifikatioun, an d'Schweessunge ginn visuell iwwerpréift, ier d'Panneauen an d'Uewerflächenbehandlungslinn kommen.
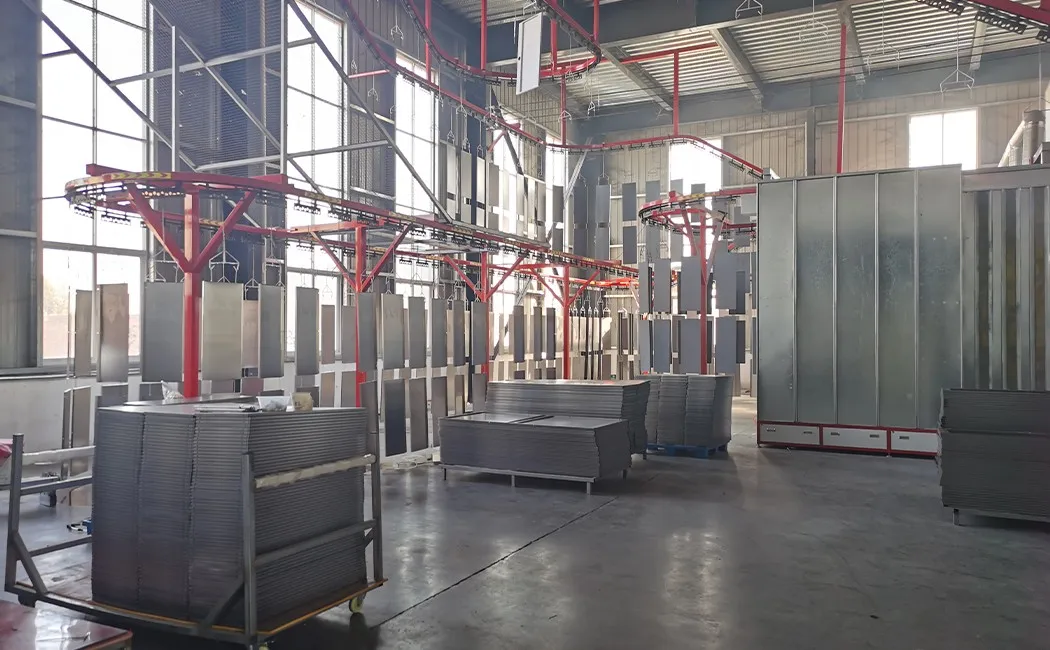
Schrëtt 5: Uewerflächenbehandlung a Pulverbeschichtung - D'Uewerflächenbeschichtung déi schützt
Ier de Pulver op de Panel kënnt, geet de Stol duerch eng méistufeg Virbehandlungslinn: Uelegentfernung, Rostreinigung, Zinkphosphatéierung a Passivéierung. Wann Dir all dës Schrëtt iwwerspréngt, wäert d'Pulverbeschichtung schlussendlech blasen a schielen - net vun dobaussen no bannen, mä vun der Stahloberfläche no baussen. No der Virbehandlung ginn d'Paneele um ieweschte Fërderband opgehaangen, an d'Sprëtzkabinn geréckelt an elektrostatesch beschichtet: de Pulver kritt eng elektresch Ladung an déi geerdet Panele zéien en gläichméisseg un - och a Verdéiwungen an ëm Kéieren, déi eng Faarfpistoul verpasse géif. Dann féiert de beluedene Fërderband d'Paneele duerch den Härtungsuewen. D'Hëtzt schmëlzt a vernetzt d'Pulverpartikelen zu engem kontinuéierlechen, haarde Film. D'Standardresultat ass eng Uewerfläch, déi iwwer 500 Stonne Salzsprëtztester besteet. D'Faarf ass eng RAL- oder personaliséiert Faarf - hellgro, beige, wäiss oder all Faarf, déi de Keefer spezifizéiert - déi aus der selwechter Charge applizéiert gëtt, fir datt déi ganz Bestellung konsequent bleift. D'Beschichtung, déi dës Linn applizéiert, ass déiselwecht, déi Är Botzroutine virun Ort schützt - eise Guide fir d'Ënnerhalt vu Metallbüromiwwelen deckt d'Pfleegesäit of.
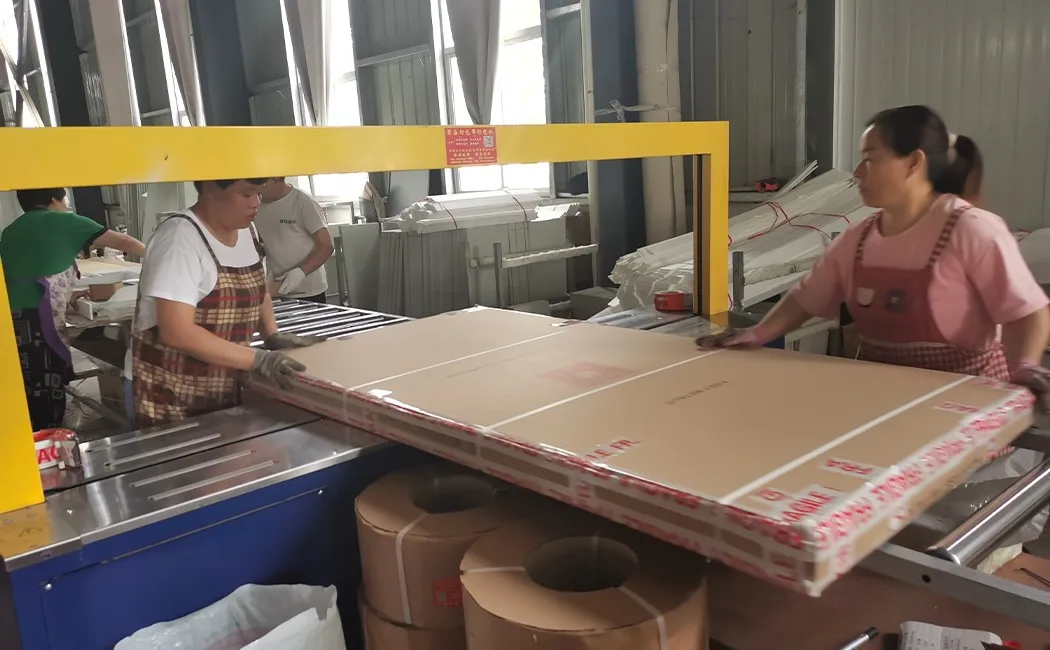
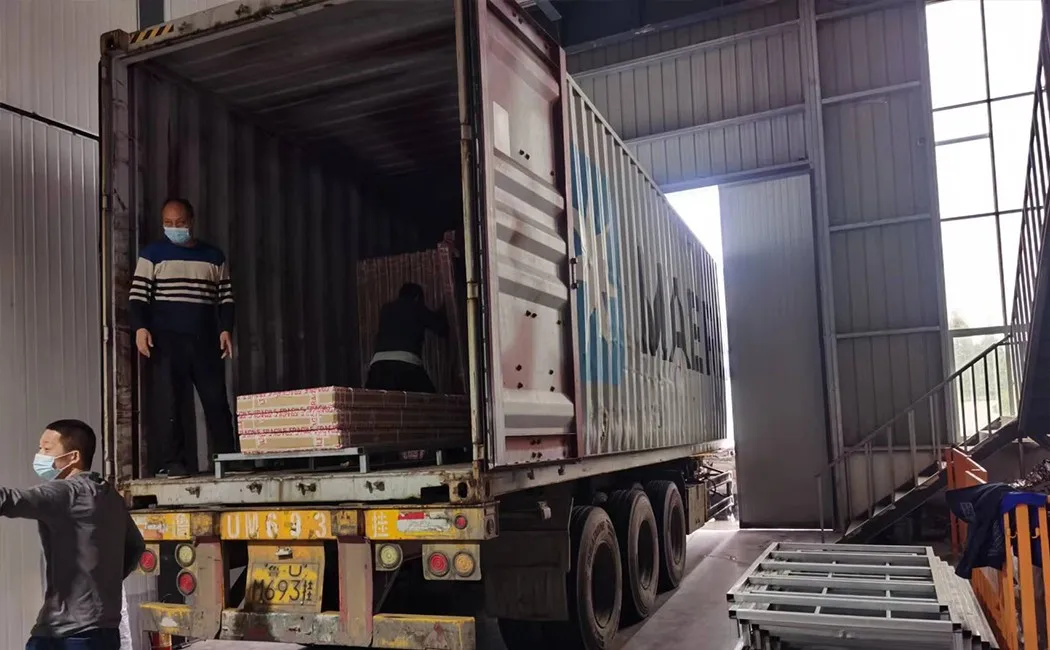
Schrëtt 6: Flaachverpackung a Behälterbelaaschtung
Hei bezilt sech den KD-Design fir de Keefer aus. Amplaz e komplett montéierte Späicher ze verschécken - deen haaptsächlech aus Loft besteet - gëtt all Eenheet an eenzel Paneele opgedeelt, a Perlmutt-Schutzschaum agewéckelt a flaach an eng Karton verpackt, mat all den Hardware (Schrauwen, Muttern, Scharnéier, Schloss, Schlësselen) an enger etikettéierter Täsch dran. Déiselwecht Frachtberechnung gëllt fir eis ganz KD-Serie - eise Guide fir d'Dimensioune vu kommerzielle Stäckbetter weist, wéi Ofklappbetter aus deene selwechte Grënn flaach verpackt kënne ginn. Flaach Kartonge ginn op Paletten oder direkt um Containerbuedem a festen, stabile Sailen gestapelt. D'Lademuster gëtt an der Offertphase geplangt - et ass en Deel vun eiser Aarbecht, keen Niewegedanken. Den Ënnerscheed am Versand vu montéierte Späicher ass bedeitend: Flatpack-Späicher passen däitlech méi Eenheeten pro Container, wat d'Liwwerkäschte pro Stéck fir de Keefer direkt reduzéiert. Dës Erspuernis iwwerschreit dacks d'Zäitkäschte vun der Montage virun Ort, déi mat einfachen Handwierksgeschir 10-20 Minutte pro Eenheet dauert.
De komplette Prozess op ee Bléck
| Stage | Ausrüstung / Method | Schlësselqualitéitskontroll |
|---|---|---|
| 1. Laser opzedeelen | Faserlaser CNC | Dimensiounen vum Panel ± 0.1 mm |
| 2. CNC-Stanzen | Turret-Stanzmaschinn | Genauegkeet vun der Lächerpositioun, gratfräi Kanten |
| 3. Kantpressbéien | CNC-Kantpress | Biegewénkel, Flanschrécklängt |
| 4. Schweess | MIG Schweess | Nahtlängt, Duerchdréngung, visuell Inspektioun |
| 5. Virbehandlung + Pulverbeschichtung | 5-Stufe chemescht Bad + elektrostatescht Spray + Uewenhärtung | Beschichtungsdicke (µm), Haftung Kräizschnëtt |
| 6. Verpackung + Lueden | Perl-Baumwollfolie, Kartonband, Containerbelaaschtungsplang | Vollstännegkeet vun der Hardware, Gewiicht vun der Karton, Genauegkeet vun der Etikettéierung |
Wat dat bedeit wann Dir Sourcing maacht
De Prozess hei uewen ass Standard bei seriéise Stolschrankfabriken - a rar bei deenen aneren. Eis Zesummefaassung vun den Top Stolbüromöbelhersteller a China weist, wat déi zwou Gruppen an der Praxis ënnerscheet. D'Ënnerscheeder tëscht enger gudder Fabréck an enger mëttlerer kommen normalerweis op dräi Saachen erof:
- Stoldicke a -grad — frot no der aktueller mm-Spezifikatioun, net no "18 gauge" (eng Zuel, déi a verschiddene Standarden ënnerschiddlech Bedeitunge huet). Eise Standard ass 0.5 mm fir Säitepanneauen, 0.6 mm fir Dieren; Modeller mat héijer Leeschtung benotzen 0.8–1.0 mm.
- Virbehandlung virum Pulverbeschichtung — eng 5-Stufe-Linn (Uelegentfernung → Rostreinigung → Phosphat → Passivéierung → Ofspullen) ass de Minimum fir eng haltbar Uewerfläch. Manner Etappen bedeiten, datt d'Beschichtung op Stol sëtzt, deen net richteg virbereet ass.
- Konsistenz vu Panel zu Panel — frot eng Prouf vun der Mëtt vum Laf un, net nëmmen dat éischt Stéck. CNC-Linnen sollten identesch Paneele fir eng ganz Bestellung produzéieren; manuell bedriwwe Linnen driften.
Wann e Liwwerant Iech seng Stoldicke a Millimeter, d'Zuel vun de Virbehandlungsstufen oder ob seng Stanzmaschinn CNC- oder manuell ass, net ka soen – da sinn dat Froen, déi et wäert sinn, sech ze beäntweren, ier Dir eng Bestellung opgitt.
Oft gestallten Froen
Wat fir e Material gëtt benotzt fir Stolschranken ze maachen?
Déi meescht Stolschränke gi mat kalgewalztem Stahlblech hiergestallt, typescherweis 0.4–1.0 mm déck, ofhängeg vun der Uwendung. Kalgewalztem Stahl bitt eng méi glat Uewerflächenabschnitt a méi enk Dimensiounstoleranzen ewéi waarmgewalztem Stahl, wat wichteg ass fir eng propper Dierausrichtung an eng eenheetlech Pulverbeschichtung.
Wéi laang dauert et fir e Stol-Späicher ze produzéieren.
Fir e Standard-Stolschrank mat enger oder méi Dieren, deen op enger CNC-Produktiounslinn produzéiert gëtt, dauert de Fabrikatiounsprozess vum Blechschneiden bis zur verpackter Karton typescherweis 3-5 Aarbechtsdeeg pro Charge, ofhängeg vun der Bestellgréisst, der Aushärtungszäit vun der Pulverbeschichtung an den Etappen vun der Qualitéitsinspektioun.
Wat ass Pulverbeschichtung op engem Stolschrank?
Pulverbeschichtung ass en elektrostatesche Prozess vun der Dréchenlackéierung. Fein Pulverpartikelen ginn elektrostatesch gelueden a op déi geschliffene Stolpanneauen gesprëtzt, an duerno an engem Uewen gehärtet. D'Resultat ass eng haart, gläichméisseg Uewerfläch, déi vill besser géint Ofsplitteren, Kratzer a Rost resistent ass wéi flësseg Faarf.
Firwat ginn Stolschränke flaach verpackt geliwwert?
Beim Flat-Pack-Verschécken (KD — knock-down) gëtt all Spär a separat Paneele zesummegeklappt, déi dann enk an enger Karton gestapelt kënne ginn. Dëst erhéicht d'Zuel vun den Eenheeten pro Container däitlech am Verglach zum Versand vu virmontéierte Spären, wat d'Frachtkäschte pro Eenheet reduzéiert. D'Montage virun Ort dauert typescherweis 10–20 Minutten pro Eenheet mat Basis-Tools.
Wéi eng Qualitéitskontrollen ginn et bei der Produktioun vu Stolschränken?
Zu de wichtegste Qualitéitskontrollpunkte gehéieren: Dimensiounsinspektioun vu geschniddene a gestanzte Paneele, visuell a strukturell Kontrollen vun de Schweessnähten, Beschichtungsdicke- an Adhäsiounstester no der Pulverbeschichtung, Kontrollen vun der Dierausriichtung a Scharnéierfunktioun no der Montage, an eng lescht Inspektioun virun der Verpackung, ier d'Kartonge versiegelt ginn.


