 Pereiti prie turinio


Kartą vienas pirkėjas Filipinuose manęs paklausė: „Iš kur žinoti, kad jūsų spintelės pagamintos ilgam tarnavimui, o ne tik nudažytos, kad gražiai atrodytų?“ Tai teisingas klausimas. Atsakymo nėra brošiūroje – jis yra gamyklos ceche. Taigi, štai kas tiksliai nutinka tarp šaltai valcuoto plieno ritinio ir baigtos spintelės, paruoštos pakrauti į konteinerį.
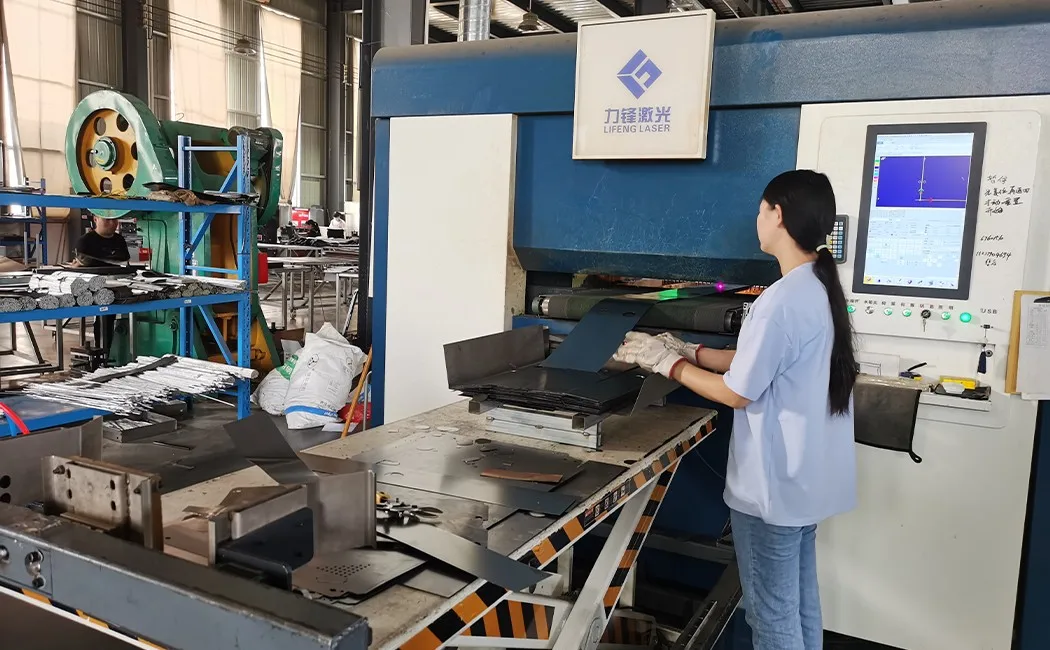
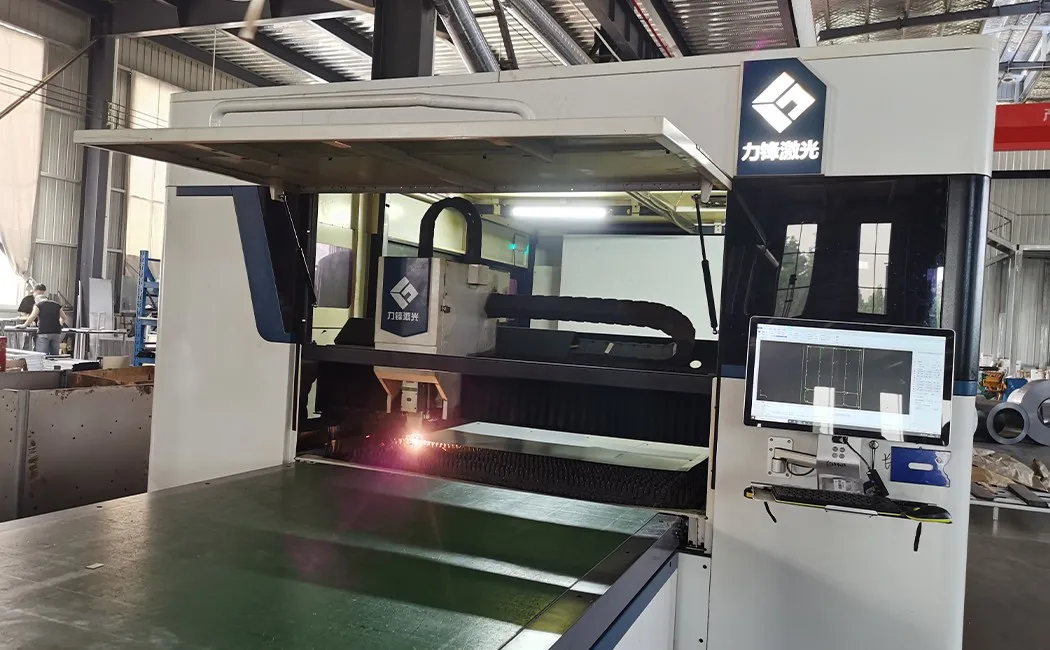
1 veiksmas: lazerinis pjovimas – kur prasideda kiekviena plokštė
Žaliava yra šaltai valcuotas plieno lakštas, kurio storis standartinėms biuro ir mokyklos spintelėms paprastai būna 0.5–0.8 mm, o sunkioms reikmėms – iki 1.0 mm. (Nesate tikri, kokio storio reikia jūsų projektui? Mūsų plieninių spintelių dydžių ir matmenų vadovas susieja visą 0.4–1.0 mm juostą su realiais naudojimo atvejais.) Ritės išvyniojamos ant lazerinio pjaustytuvo padavimo stalo. Pluošto lazerio galvutė, valdoma operatoriaus CNC konsolėje įkeltos detalių programos, nubrėžia kiekvienos plokštės kontūrą, išpjovą ir griovelį tokiu greičiu, kuris būtų neįmanomas naudojant rankinius ar senesnius plazminius metodus. Tikslumas čia svarbus, nes 0.5 mm nuo kvadrato nukrypusi plokštė neužsidarys lygiai prie durų. Pluošto lazeris pjauna švarius kraštus su minimaliu šilumos iškraipymu, todėl lenkimo presas gauna tikrai plokščias ir matmenų atžvilgiu vienodas plokštes – 1 ir 500 blokai yra vienodi.
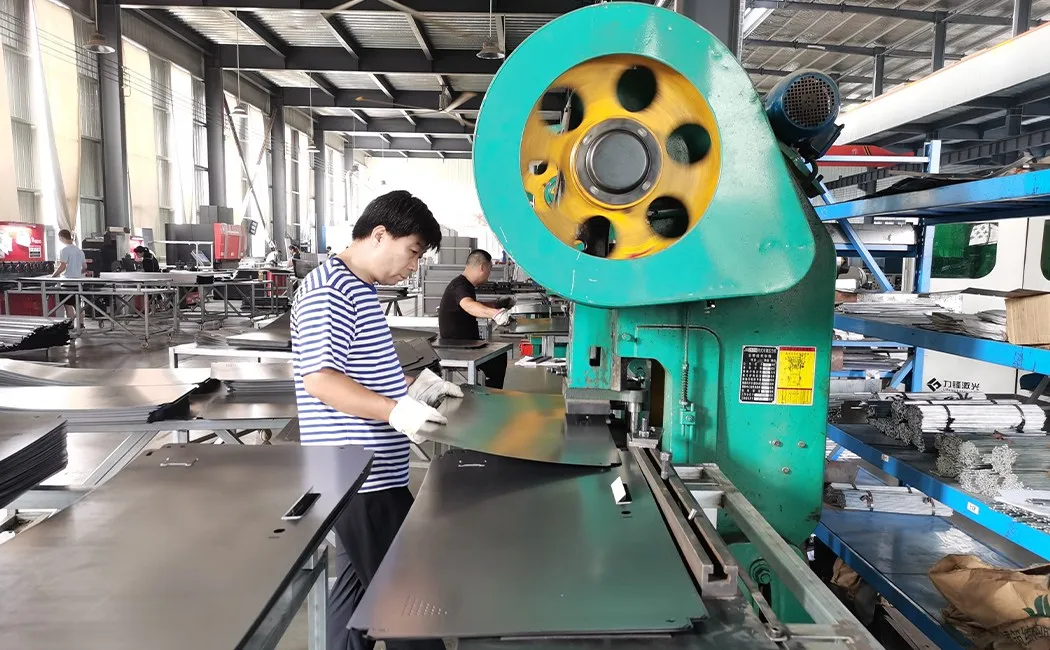
2 žingsnis: CNC perforavimas – skylės, kurios nėra antraeilės mintys
Šviežiai supjaustytos plokštės keliauja į CNC revolverinį perforatorių. Čia vienu automatizuotu važiavimu išpresuojamos ventiliacijos angos, vyrių tvirtinimo angos, spynų cilindrų išpjovos ir pakabinimo strypų laikikliai. Mokykliniai projektai yra vieta, kur perforatoriaus vienodumas pasiekiamas greičiausiai – mūsų mokyklinių spintelių gamintojų vadove paaiškinama, ką turėtų įrodyti tinkamas specifikacijų lapas prieš užsakant. Senesnės gamyklos šias skyles gręžia rankomis – nenuoseklios padėtys reiškia stringančius vyrius, stringančias spynas ir kreivai stovinčias lentynų kaiščius. CNC perforavimo linijoje įrankių padėtys yra to paties skaitmeninio failo dalis kaip ir lazeriu pjaustytas. Niekas nematuojama rankiniu būdu. Rezultatas yra tas, kad pritvirtinus vyrį A padėtyje durų plokštėje ir A padėtyje karkaso plokštėje, jos sutampa, nes abi skylės buvo išmuštos iš tų pačių koordinačių, o ne todėl, kad kažkam pasisekė.
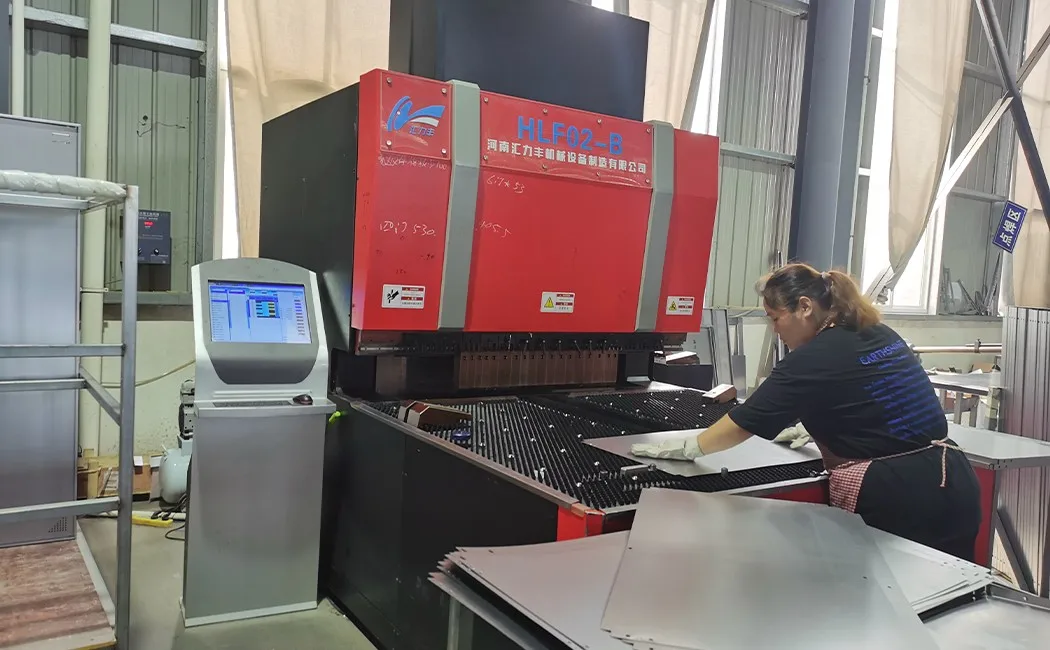
3 veiksmas: lenkimas presavimo staklėmis – plokščio lakšto pavertimas konstrukcija
Plokščia plokštė beveik neturi konstrukcinio standumo. Lenkimas tai pakeičia. Presavimo staklėmis kiekvienos plokštės kraštai sulankstomi į tiksliai kampuotus flanšus – šoninėse plokštėse paprastai būna 90° kampu grįžtama, o durų plokštėse – į sudėtinį profilį, kuris vienu brūkštelėjimu suformuoja durų falcą ir standumo briauną. Šios klostės atlieka dvejopą funkciją: sukuria geometriją, kuri sujungia plokštes surinkimo metu, ir žymiai padidina plokštės atsparumą lenkimui. 0.6 mm plokščia plokštė lengvai lankstosi rankose; ta pati plokštė su dviem 90° flanšais tampa tikrai standi. Štai kodėl plieno spintelės storis ir sulankstymo profilis kartu lemia tikrąjį stiprumą, o ne vien žaliavos storis.
4 veiksmas: suvirinimas – svarbiausios nuolatinės jungtys
Ne kiekvieną spintelės jungtį reikia suvirinti. KD (išmušamų) modelių karkaso plokštės surinkimo metu sujungiamos iš anksto sumontuotomis srieginėmis veržlėmis – galutiniam vartotojui suvirinti nereikia. (Jei savo projektui vertinate dvi konstrukcijas, mūsų KD ir suvirintų konstrukcijų palyginimas apima stiprumą, transportavimo išlaidas ir vietos sąlygas.) Tačiau kai kurie konstrukciniai taškai – vyrių sutvirtinimo plokštės, spynų strypų kreipiančiosios, vidinės lentynų atramos suvirintų karkasų modeliuose – gamykloje suvirinami MIG metodu. MIG (metalo inertinių dujų) suvirinimo metu sukuriamas ištisinis suvirinimas, kuris sulydo pagrindinį metalą ir užpildo vielą į vieną gabalą. Teisingai atliktas suvirinimo zona yra bent jau tokia pat tvirta, kaip ir aplinkinis plienas. Mūsų suvirintojai dirba pagal siūlės ilgio ir įsiskverbimo specifikacijas, o suvirinimo siūlės vizualiai patikrinamos prieš plokštėms perkeliant į paviršiaus apdorojimo liniją.
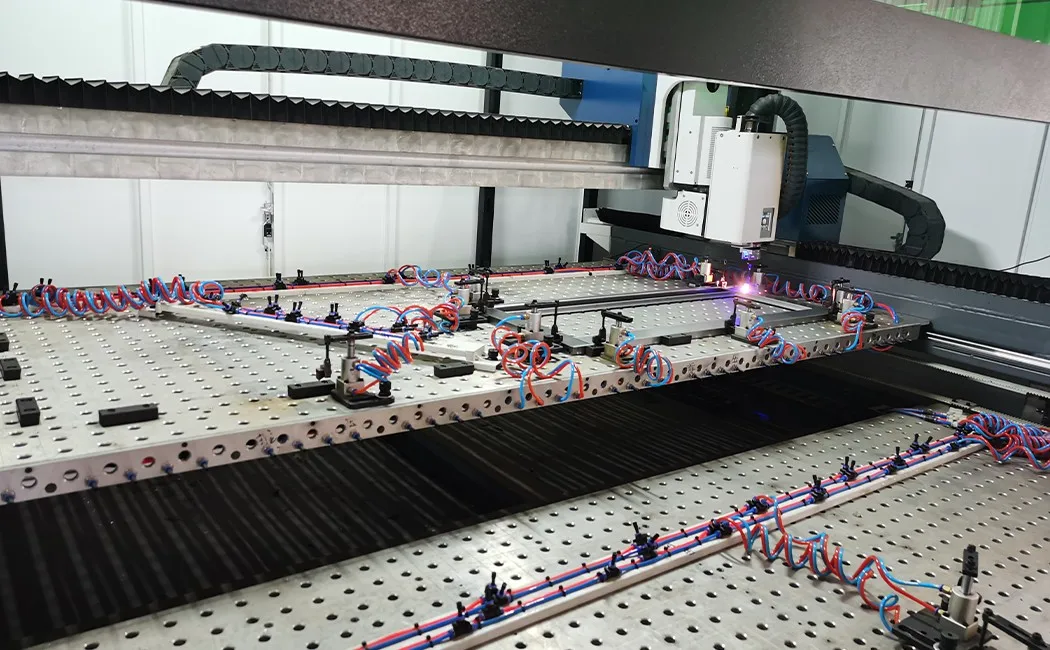
5 veiksmas: paviršiaus apdorojimas ir miltelinis dažymas – apsauganti apdaila
Prieš milteliams pasiekiant plokštę, plienas pereina daugiapakopę išankstinio apdorojimo liniją: alyvos šalinimą, rūdžių valymą, cinko fosfatavimą ir pasyvavimą. Praleidus bet kurį iš šių etapų, miltelinis sluoksnis galiausiai burbuliuos ir lupsis – ne iš išorės į vidų, o iš plieno paviršiaus į išorę. Po išankstinio apdorojimo plokštės pakabinamos ant viršutinio konvejerio, perkeliamos į purškimo kabiną ir padengiamos elektrostatiniu būdu: milteliams suteikiamas elektros krūvis, o įžemintos plokštės jį tolygiai pritraukia – įskaitant įdubas ir aplink lenkimus, kurių dažymo pistoletas nepatektų. Tada pakrautas konvejeris neša plokštes per kietinimo krosnį. Karštis išlydo ir sujungia miltelių daleles į ištisinę, kietą plėvelę. Standartinis rezultatas yra apdaila, kuri atlaiko daugiau nei 500 valandų druskos purškimo bandymą. Spalva yra RAL arba pasirinktinė – šviesiai pilka, smėlio, balta arba bet kokia kita pirkėjo nurodyta spalva – tepama iš tos pačios partijos, kad visas užsakymas išliktų vienodas. Šios linijos danga yra ta pati, kurią apsaugo jūsų valymo rutina vietoje – mūsų vadovas, kaip prižiūrėti metalinius biuro baldus, apima priežiūros aspektą.
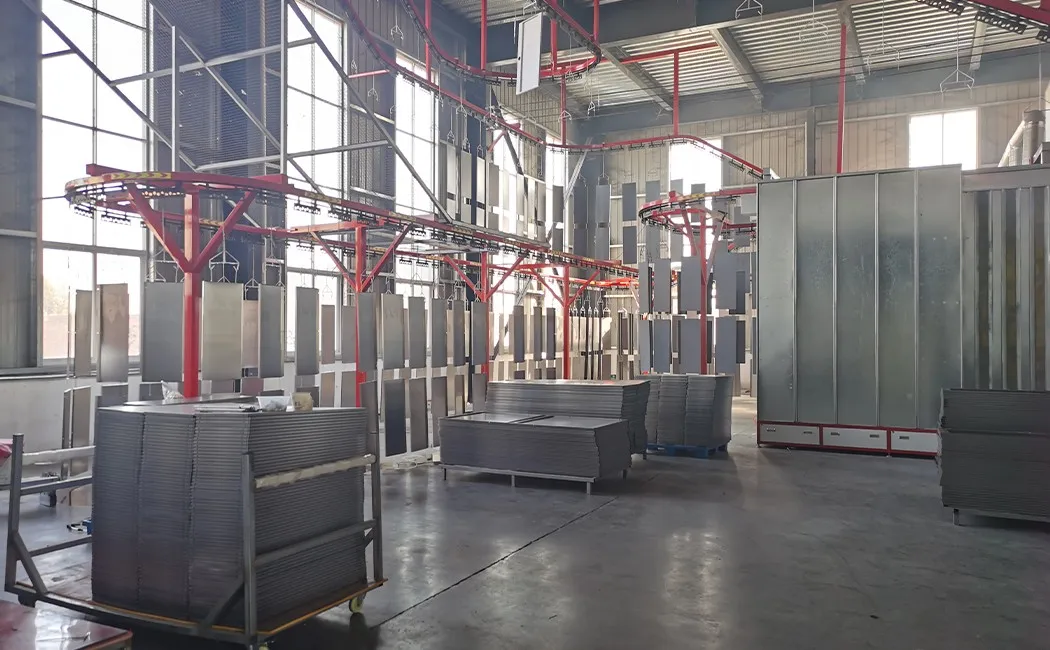
6 veiksmas: plokščių pakuočių ir konteinerių pakrovimas
Štai kur KD dizainas atsiperka pirkėjui. Užuot siunčiant pilnai surinktą spintelę – kuri daugiausia yra oras – kiekvienas blokas yra padalinamas į atskiras plokštes, apvyniojamas perlinės medvilnės apsauginėmis putomis ir supakuojamas į kartoninę dėžę su visais tvirtinimo elementais (varžtais, veržlėmis, vyriais, spyna, raktais) paženklintame maišelyje. Ta pati krovinių gabenimo matematika taikoma visam mūsų KD asortimentui – mūsų komercinių dviaukštių lovų matmenų vadove parodyta, kaip išardomos lovos supakuojamos plokščiai dėl tų pačių priežasčių. Plokščios dėžės sudedamos ant palečių arba tiesiai ant konteinerio grindų sandariomis, stabiliomis kolonomis. Pakrovimo schema planuojama dar kainos pasiūlymo etape – tai mūsų darbo dalis, o ne papildomas dalykas. Skirtumas, palyginti su surinktų spintelių siuntimu, yra reikšmingas: plokščiai supakuotos spintelės viename konteineryje talpina žymiai daugiau vienetų, o tai tiesiogiai sumažina pirkėjo kainą už vienetą. Šis sutaupymas dažnai viršija laiko sąnaudas, patirtas surinkus spintelę vietoje, kuri su paprastais rankiniais įrankiais trunka 10–20 minučių vienam vienetui.
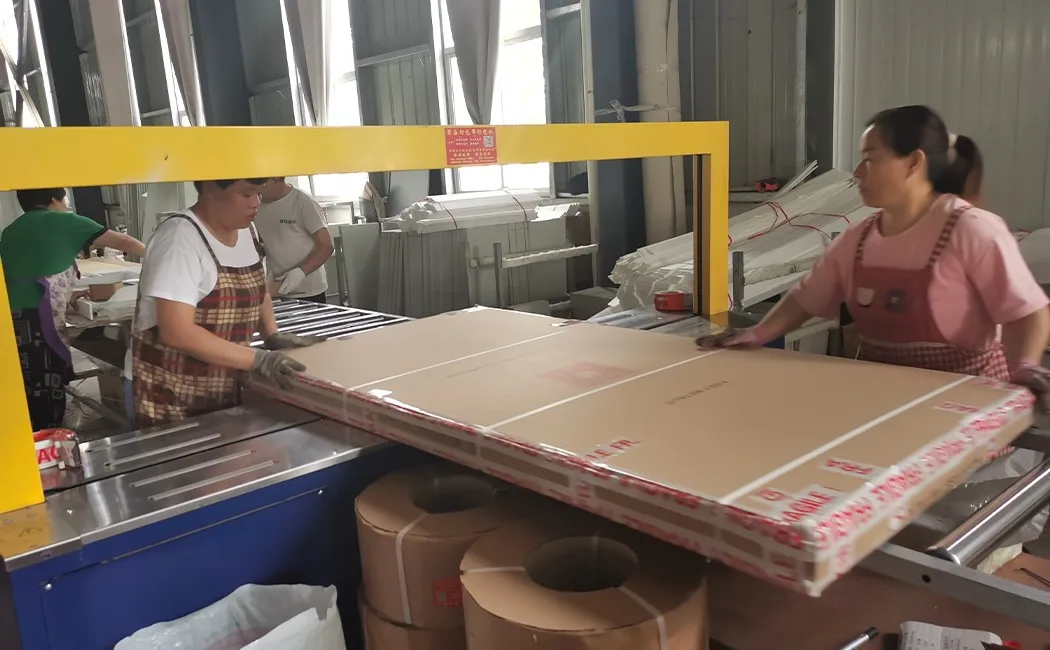
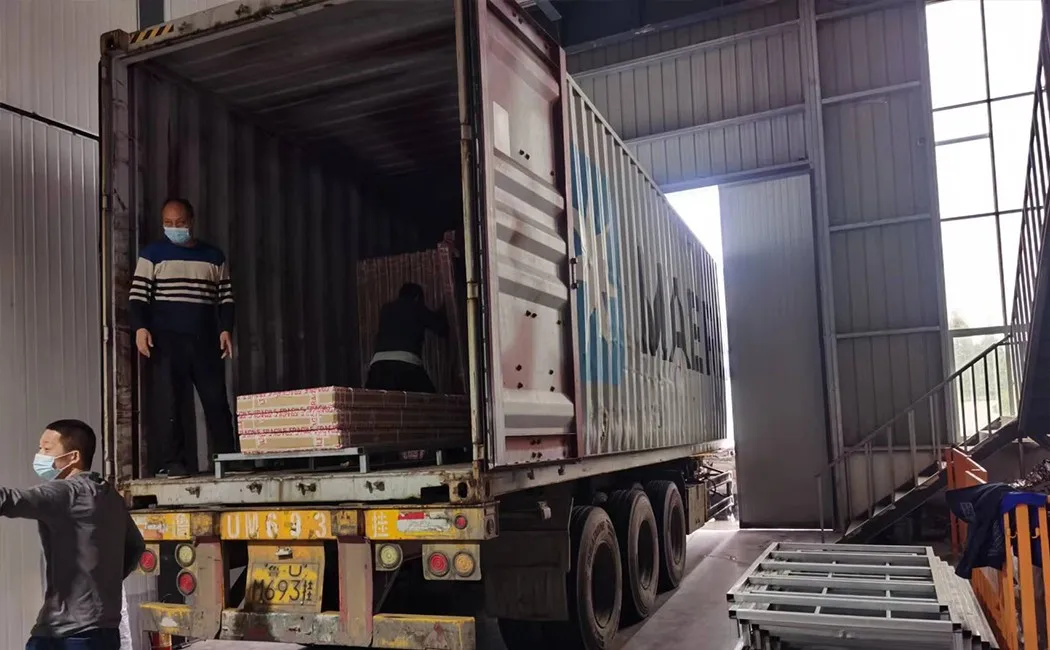
Visas procesas trumpai
| Etapas | Įranga / metodas | Pagrindinis kokybės patikrinimas |
|---|---|---|
| 1. Pjovimas lazeriu | Pluošto lazerinis CNC | Skydelio matmenys ± 0.1 mm |
| 2. CNC perforavimas | Bokštinis perforatorius | Skylės padėties tikslumas, kraštai be užvartų |
| 3. Presavimo staklėmis lenkimas | CNC stabdžių presas | Lenkimo kampas, flanšo grąžinimo ilgis |
| 4. Suvirinimas | MIG suvirinimas | Siūlės ilgis, įsiskverbimas, vizualinė apžiūra |
| 5. Išankstinis apdorojimas + miltelinis dažymas | 5 etapų cheminė vonia + elektrostatinis purškimas + kietinimas orkaitėje | Dangos storis (µm), sukibimo skerspjūvis |
| 6. Pakavimas + pakrovimas | Perlinės medvilnės plėvelė, kartono surišimas, konteinerio pakrovimo planas | Aparatūros komplektiškumas, dėžutės svoris, etikečių tikslumas |
Ką tai reiškia, kai ieškote tiekimo
Aukščiau aprašytas procesas yra standartinis rimtose plieninių spintelių gamyklose – ir retas kitose. Mūsų geriausių Kinijos plieninių biuro baldų gamintojų apžvalga parodo, kuo šios dvi grupės skiriasi praktiškai. Skirtumai tarp geros gamyklos ir vidutinės paprastai priklauso nuo trijų dalykų:
- Plieno storis ir klasė – teiraukitės tikrojo mm storio, o ne „18 kalibro“ (skaičiaus, kuris skirtinguose standartuose reiškia skirtingus dalykus). Mūsų standartas yra 0.5 mm šoninėms panelėms, 0.6 mm durims; itin tvirtiems modeliams naudojamas 0.8–1.0 mm.
- Išankstinis apdorojimas prieš miltelinį dažymą — Norint gauti patvarią apdailą, reikia atlikti mažiausiai 5 etapų liniją (aliejaus šalinimas → rūdžių valymas → fosfatavimas → pasyvavimas → skalavimas). Mažiau etapų reiškia, kad danga yra ant netinkamai paruošto plieno.
- Panelių tarpusavio suderinamumas – paprašykite pavyzdžio iš vidurio serijos, o ne tik iš pirmos detalės. CNC linijos turėtų pagaminti identiškas plokštes visam užsakymui; rankomis valdomos linijos juda.
Jei tiekėjas negali nurodyti plieno storio milimetrais, išankstinio apdorojimo etapų skaičiaus arba to, ar jų perforatorius yra CNC, ar rankinis – tai klausimai, į kuriuos verta atsakyti prieš pateikiant užsakymą.
Dažnai užduodami klausimai
Kokia medžiaga naudojama plieninėms spintelėms gaminti?
Dauguma plieninių spintelių gaminamos iš šaltai valcuoto plieno lakšto, kurio storis paprastai yra 0.4–1.0 mm, priklausomai nuo paskirties. Šaltai valcuotas plienas pasižymi lygesniu paviršiumi ir mažesniais matmenų nuokrypiais nei karštai valcuotas plienas, o tai svarbu norint tvarkingai išlygiuoti duris ir gauti vienodą miltelinio dažymo paviršių.
Kiek laiko užtrunka pagaminti plieninę spintelę?
Standartinės vienų arba kelių durų plieninės spintelės, pagamintos CNC gamybos linijoje, gamybos procesas nuo lakštų pjovimo iki supakuotos dėžutės paprastai trunka 3–5 darbo dienas vienai partijai, priklausomai nuo užsakymo dydžio, miltelinio dažymo džiūvimo laiko ir kokybės kontrolės etapų.
Kas yra miltelinis dažymas ant plieninės spintelės?
Miltelinis dažymas yra elektrostatinis sausojo apdailos procesas. Smulkios miltelių dalelės elektrostatiniu būdu įkraunamos ir purškiamos ant įžemintų plieninių plokščių, o tada sukietinamos orkaitėje. Rezultatas – kieta, lygi apdaila, kuri daug geriau nei skysti dažai atspari skilinėjimui, įbrėžimams ir rūdijimui.
Kodėl plieninės spintelės gabenamos plokščiai supakuotos?
Surenkant spinteles (KD – išardoma) kiekviena spintelė sulankstoma į atskiras paneles, kurios sandariai sudedamos į dėžę. Tai žymiai padidina vienetų skaičių konteineryje, palyginti su iš anksto surinktų spintelių siuntimu, todėl sumažėja vieneto gabenimo išlaidos. Surinkimas vietoje, naudojant paprastus įrankius, paprastai trunka 10–20 minučių vienam vienetui.
Kokie kokybės patikrinimai atliekami gaminant plienines spinteles?
Pagrindiniai kokybės kontrolės punktai apima: pjaustytų ir perforuotų plokščių matmenų patikrinimą, suvirinimo siūlių vizualinį ir konstrukcinį patikrinimą, dangos storio ir sukibimo bandymus po miltelinio dažymo, durų lygiavimo ir vyrių veikimo patikrinimą po surinkimo ir galutinį patikrinimą prieš pakavimą prieš sandarinant dėžes.


