 ഉള്ളടക്കത്തിലേക്ക് പോകുക


ഫിലിപ്പീൻസിലെ ഒരു വാങ്ങുന്നയാൾ ഒരിക്കൽ എന്നോട് ചോദിച്ചു: “നിങ്ങളുടെ ലോക്കറുകൾ മനോഹരമായി കാണപ്പെടാൻ വേണ്ടി പെയിന്റ് ചെയ്യുക മാത്രമല്ല, ഈടുനിൽക്കുന്ന തരത്തിലാണോ നിർമ്മിച്ചിരിക്കുന്നത് എന്ന് എനിക്ക് എങ്ങനെ അറിയാം?” അത് ന്യായമായ ചോദ്യമാണ്. ഉത്തരം ബ്രോഷറിലില്ല - അത് ഫാക്ടറി നിലത്താണ്. അപ്പോൾ കോൾഡ്-റോൾഡ് സ്റ്റീലിന്റെ ഒരു കോയിലിനും ഒരു കണ്ടെയ്നറിൽ ലോഡ് ചെയ്യാൻ തയ്യാറായ ഒരു ഫിനിഷ്ഡ് ലോക്കറിനും ഇടയിൽ എന്താണ് സംഭവിക്കുന്നതെന്ന് ഇതാ.
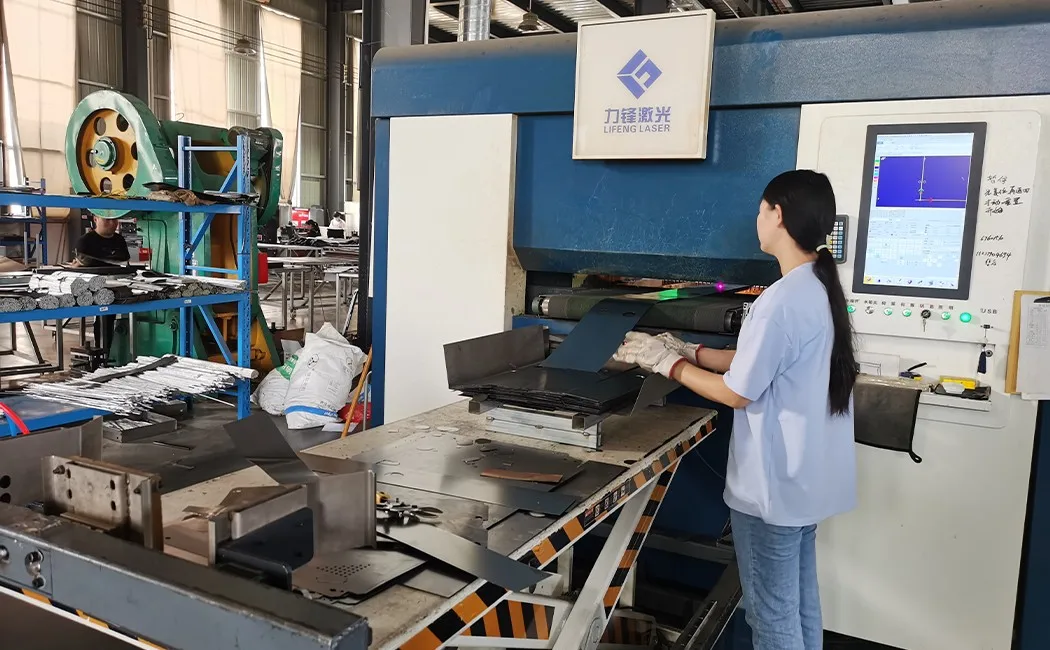
ഘട്ടം 1: ലേസർ കട്ടിംഗ് - ഓരോ പാനലും ആരംഭിക്കുന്നിടത്ത്
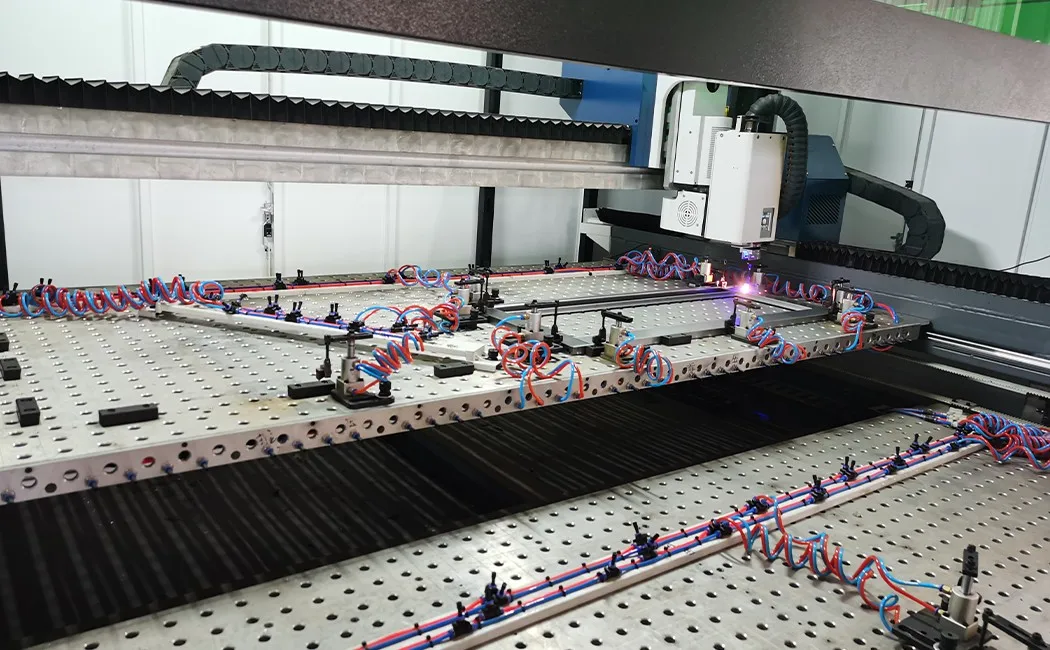
അസംസ്കൃത വസ്തു കോൾഡ്-റോൾഡ് സ്റ്റീൽ ഷീറ്റാണ്, സാധാരണ ഓഫീസ്, സ്കൂൾ ലോക്കറുകൾക്ക് 0.5–0.8 മില്ലീമീറ്റർ കട്ടിയുള്ളതും, ഹെവി-ഡ്യൂട്ടി ആപ്ലിക്കേഷനുകൾക്ക് 1.0 മില്ലീമീറ്റർ വരെ കട്ടിയുള്ളതുമാണ്. (നിങ്ങളുടെ പ്രോജക്റ്റിന് ഏത് കനം ആവശ്യമാണെന്ന് ഉറപ്പില്ലേ? ഞങ്ങളുടെ സ്റ്റീൽ ലോക്കർ വലുപ്പങ്ങളും അളവുകളും ഗൈഡ് 0.4–1.0 മില്ലീമീറ്റർ ബാൻഡിനെ യഥാർത്ഥ ഉപയോഗ സാഹചര്യങ്ങളിലേക്ക് മാപ്പ് ചെയ്യുന്നു.) കോയിലുകൾ ലേസർ കട്ടറിന്റെ ഫീഡ് ടേബിളിലേക്ക് അൺറോൾ ചെയ്യുന്നു. ഓപ്പറേറ്ററുടെ CNC കൺസോളിൽ ലോഡ് ചെയ്തിരിക്കുന്ന പാർട്ട് പ്രോഗ്രാമിന്റെ മാർഗ്ഗനിർദ്ദേശപ്രകാരം ഒരു ഫൈബർ ലേസർ ഹെഡ് - കൈകൊണ്ടോ പഴയ പ്ലാസ്മ രീതികളാലോ അസാധ്യമായ വേഗതയിൽ ഓരോ പാനൽ ഔട്ട്ലൈൻ, കട്ടൗട്ട്, സ്ലോട്ട് എന്നിവ കണ്ടെത്തുന്നു. ചതുരത്തിൽ നിന്ന് 0.5 മില്ലീമീറ്റർ പുറത്തുള്ള ഒരു പാനൽ വാതിലിൽ ഫ്ലഷ് അടയ്ക്കാത്തതിനാൽ ഇവിടെ കൃത്യത പ്രധാനമാണ്. ഫൈബർ ലേസർ കുറഞ്ഞ താപ വികലതയോടെ വൃത്തിയുള്ള അരികുകൾ മുറിക്കുന്നു, അതിനാൽ ഡൗൺസ്ട്രീം ബെൻഡിംഗ് പ്രസ്സിന് യഥാർത്ഥത്തിൽ പരന്നതും അളവനുസരിച്ച് സ്ഥിരതയുള്ളതുമായ പാനലുകൾ ലഭിക്കുന്നു - യൂണിറ്റ് 1 ഉം യൂണിറ്റ് 500 ഉം ഒന്നുതന്നെയാണ്.
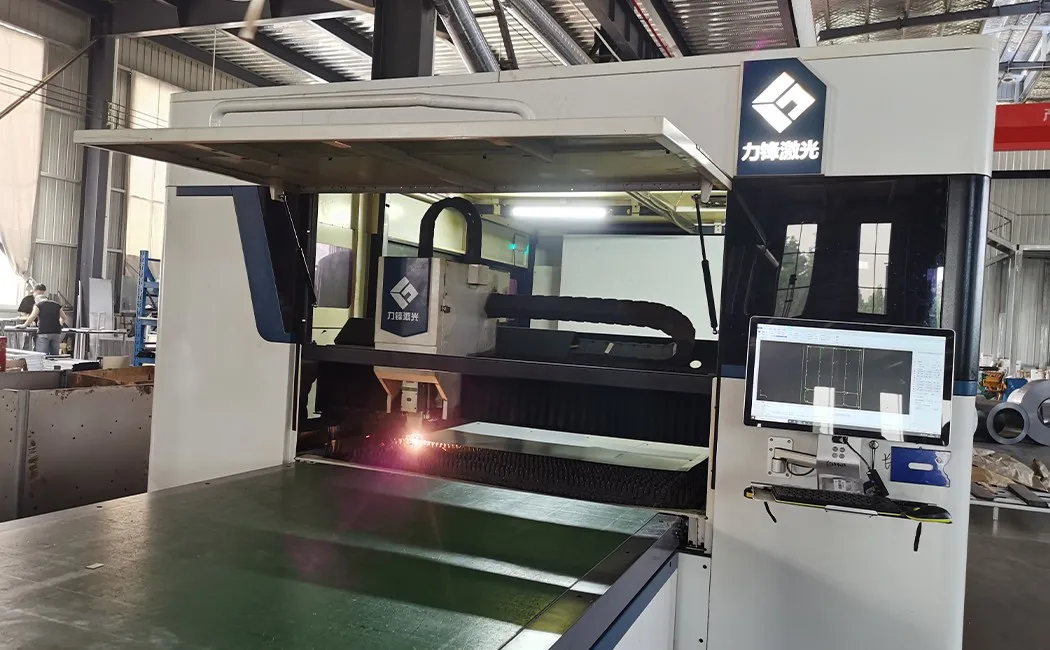
ഘട്ടം 2: CNC പഞ്ചിംഗ് — പിന്നീട് ചിന്തിച്ചിട്ടില്ലാത്ത ദ്വാരങ്ങൾ
പുതുതായി മുറിച്ച പാനലുകൾ CNC ടററ്റ് പഞ്ച് പ്രസ്സിലേക്ക് നീങ്ങുന്നു. വെന്റിലേഷൻ സ്ലോട്ടുകൾ, ഹിഞ്ച് മൗണ്ടിംഗ് ഹോളുകൾ, ലോക്ക് ബാരൽ കട്ടൗട്ടുകൾ, ഹാംഗിംഗ് റോഡ് ബ്രാക്കറ്റുകൾ എന്നിവയെല്ലാം ഒരൊറ്റ ഓട്ടോമേറ്റഡ് പാസിൽ അമർത്തുന്നത് ഇവിടെയാണ്. സ്കൂൾ പ്രോജക്റ്റുകളിൽ പഞ്ച് സ്ഥിരത ഏറ്റവും വേഗത്തിൽ ദൃശ്യമാകുന്നു - നിങ്ങൾ ഓർഡർ ചെയ്യുന്നതിന് മുമ്പ് ശരിയായ സ്പെക്ക് ഷീറ്റ് എന്താണ് തെളിയിക്കേണ്ടതെന്ന് ഞങ്ങളുടെ സ്കൂൾ ലോക്കർ നിർമ്മാതാവ് ഗൈഡ് വിശദീകരിക്കുന്നു. പഴയ ഫാക്ടറികൾ ഇവ കൈകൊണ്ട് തുരക്കുന്നു - പൊരുത്തമില്ലാത്ത സ്ഥാനങ്ങൾ എന്നാൽ ബന്ധിപ്പിക്കുന്ന ഹിംഗുകൾ, പറ്റിപ്പിടിക്കുന്ന ലോക്കുകൾ, വളഞ്ഞിരിക്കുന്ന ഷെൽഫ് പിന്നുകൾ എന്നിവയാണ്. ഒരു CNC പഞ്ച് ലൈനിൽ, ഉപകരണ സ്ഥാനങ്ങൾ ലേസർ കട്ടിന്റെ അതേ ഡിജിറ്റൽ ഫയലിന്റെ ഭാഗമാണ്. ഒന്നും സ്വമേധയാ അളക്കുന്നില്ല. ഫലം, നിങ്ങൾ ഡോർ പാനലിൽ A സ്ഥാനത്ത് ഒരു ഹിഞ്ച് ബോൾട്ട് ചെയ്യുകയും കാർകാസ് പാനലിൽ A സ്ഥാനം നൽകുകയും ചെയ്യുമ്പോൾ, രണ്ട് ദ്വാരങ്ങളും ഒരേ കോർഡിനേറ്റുകളിൽ നിന്ന് പഞ്ച് ചെയ്തതിനാലാണ് അവ വിന്യസിക്കുന്നത് - ആരെങ്കിലും ഭാഗ്യം ലഭിച്ചതുകൊണ്ടല്ല.
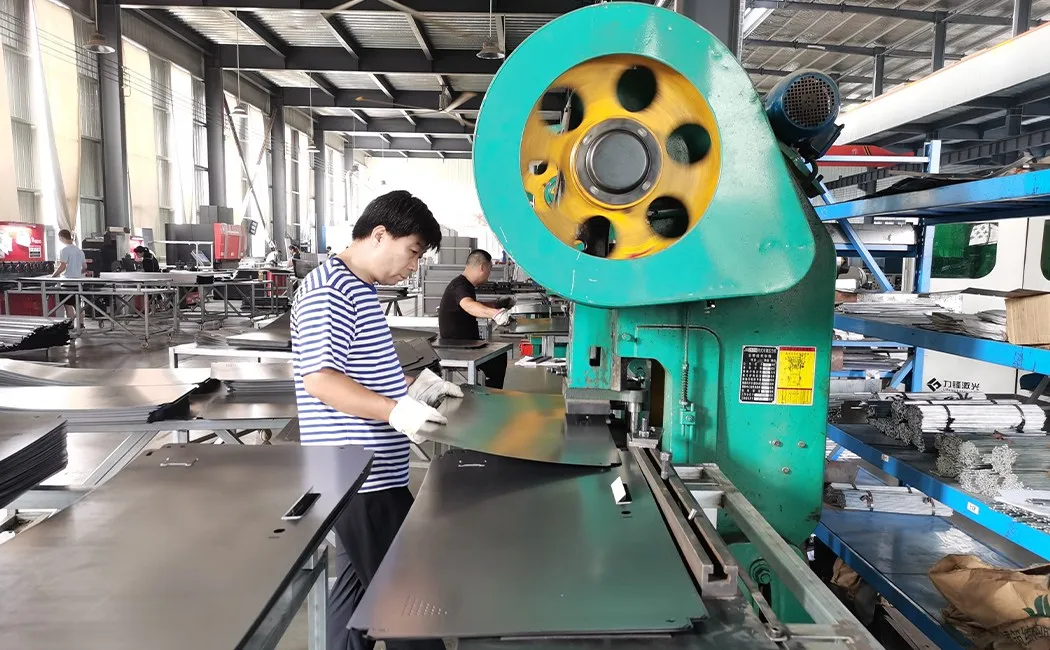
ഘട്ടം 3: പ്രസ്സ്-ബ്രേക്ക് ബെൻഡിംഗ് - ഫ്ലാറ്റ് ഷീറ്റ് ഘടനയാക്കി മാറ്റുന്നു
ഒരു ഫ്ലാറ്റ് പാനലിന് ഘടനാപരമായ കാഠിന്യം ഒട്ടും തന്നെയില്ല. വളയുന്നത് അതിനെ മാറ്റുന്നു. പ്രസ്സ്-ബ്രേക്ക് ഓരോ പാനലിന്റെയും അരികുകൾ കൃത്യമായി കോണുള്ള ഫ്ലാൻജുകളായി മടക്കുന്നു - സാധാരണയായി സൈഡ് പാനലുകളിൽ 90° റിട്ടേണുകളും, ഡോർ പാനലുകളിൽ ഒരു കോമ്പൗണ്ട് പ്രൊഫൈലും ഒറ്റ സ്ട്രോക്കിൽ ഡോർ റിബേറ്റും സ്റ്റിഫെനറും രൂപപ്പെടുത്തുന്നു. ഈ മടക്കുകൾ രണ്ട് കാര്യങ്ങൾ ചെയ്യുന്നു: അവ അസംബ്ലിയിൽ പാനലുകൾ ഒരുമിച്ച് ലോക്ക് ചെയ്യുന്ന ജ്യാമിതി സൃഷ്ടിക്കുന്നു, കൂടാതെ അവ പാനലിന്റെ ഫ്ലെക്സിംഗിനെതിരായ പ്രതിരോധം നാടകീയമായി വർദ്ധിപ്പിക്കുന്നു. 0.6 മില്ലീമീറ്റർ ഫ്ലാറ്റ് ഷീറ്റ് നിങ്ങളുടെ കൈകളിൽ എളുപ്പത്തിൽ വളയുന്നു; രണ്ട് 90° ഫ്ലാൻജുകളുള്ള അതേ ഷീറ്റ് യഥാർത്ഥത്തിൽ കർക്കശമായിത്തീരുന്നു. അതുകൊണ്ടാണ് സ്റ്റീൽ ലോക്കർ ഗേജും (കനം) ഫോൾഡ് പ്രൊഫൈലും ഒരുമിച്ച് യഥാർത്ഥ ലോക ശക്തി നിർണ്ണയിക്കുന്നത് - അസംസ്കൃത കനം മാത്രമല്ല.
ഘട്ടം 4: വെൽഡിംഗ് - പരിഗണിക്കേണ്ട സ്ഥിര സന്ധികൾ
ലോക്കറിലെ എല്ലാ ജോയിന്റുകളും വെൽഡ് ചെയ്യേണ്ടതില്ല. KD (knock-down) മോഡലുകളിൽ, കാർക്കാസ് പാനലുകൾ അസംബ്ലിയിൽ മുൻകൂട്ടി ഇൻസ്റ്റാൾ ചെയ്ത ത്രെഡ് നട്ടുകൾ വഴി ബന്ധിപ്പിക്കുന്നു - അന്തിമ ഉപയോക്താവിന് വെൽഡിംഗ് ആവശ്യമില്ല. (നിങ്ങളുടെ പ്രോജക്റ്റിനായി നിങ്ങൾ രണ്ട് ഘടനകളും തൂക്കിനോക്കുകയാണെങ്കിൽ, ഞങ്ങളുടെ KD vs വെൽഡ്ഡ് താരതമ്യം ശക്തി, ഷിപ്പിംഗ് ചെലവ്, സൈറ്റ് അവസ്ഥകൾ എന്നിവ വശങ്ങളിലായി ഉൾക്കൊള്ളുന്നു.) എന്നാൽ ചില ഘടനാപരമായ പോയിന്റുകൾ - ഹിഞ്ച് റൈൻഫോഴ്സ്മെന്റ് പ്ലേറ്റുകൾ, ലോക്ക്-ബാർ ഗൈഡ് ബ്രാക്കറ്റുകൾ, വെൽഡ്ഡ്-കാർക്കാസ് മോഡലുകളിലെ ആന്തരിക ഷെൽഫ് സപ്പോർട്ടുകൾ - ഫാക്ടറിയിൽ MIG വെൽഡ് ചെയ്തിരിക്കുന്നു. MIG (മെറ്റൽ ഇനേർട്ട് ഗ്യാസ്) വെൽഡിംഗ് ഒരു തുടർച്ചയായ ബീഡ് ഉത്പാദിപ്പിക്കുന്നു, അത് പാരന്റ് മെറ്റലും ഫില്ലർ വയറും ഒരു കഷണമായി സംയോജിപ്പിക്കുന്നു. ശരിയായി ചെയ്തുവെങ്കിൽ, വെൽഡ് സോൺ കുറഞ്ഞത് ചുറ്റുമുള്ള സ്റ്റീലിന്റെ അത്രയും ശക്തമാണ്. ഞങ്ങളുടെ വെൽഡർമാർ ഒരു സീം-നീളത്തിലും പെനട്രേഷൻ സ്പെക്കിലും പ്രവർത്തിക്കുന്നു, കൂടാതെ പാനലുകൾ ഉപരിതല ചികിത്സാ ലൈനിലേക്ക് നീങ്ങുന്നതിന് മുമ്പ് വെൽഡുകൾ ദൃശ്യപരമായി പരിശോധിക്കുന്നു.
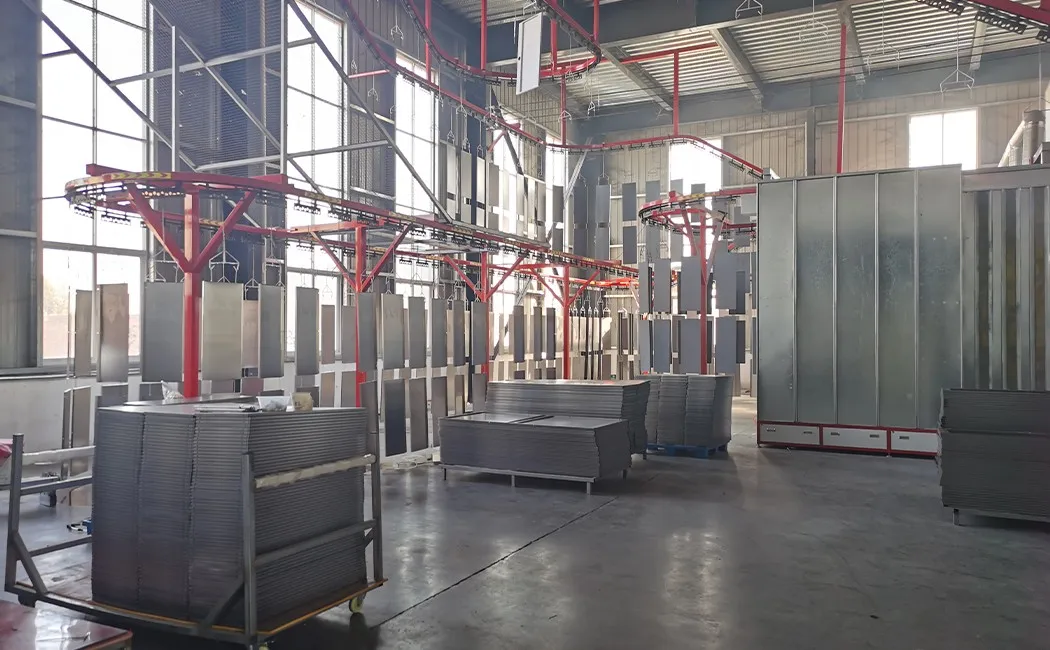
ഘട്ടം 5: ഉപരിതല ചികിത്സയും പൗഡർ കോട്ടിംഗും - സംരക്ഷിക്കുന്ന ഫിനിഷ്
പൊടി പാനലിൽ എത്തുന്നതിനുമുമ്പ്, സ്റ്റീൽ ഒരു മൾട്ടി-സ്റ്റേജ് പ്രീ-ട്രീറ്റ്മെന്റ് ലൈനിലൂടെ കടന്നുപോകുന്നു: എണ്ണ നീക്കം ചെയ്യൽ, തുരുമ്പ് വൃത്തിയാക്കൽ, സിങ്ക് ഫോസ്ഫേറ്റിംഗ്, പാസിവേഷൻ. ഈ ഘട്ടങ്ങളിൽ ഏതെങ്കിലും ഒഴിവാക്കുക, പൊടി കോട്ട് ഒടുവിൽ കുമിളയാകുകയും തൊലിയുരിക്കുകയും ചെയ്യും - പുറത്തുനിന്നല്ല, മറിച്ച് സ്റ്റീൽ പ്രതലത്തിൽ നിന്ന് പുറത്തേക്ക്. പ്രീ-ട്രീറ്റ്മെന്റിനുശേഷം, പാനലുകൾ ഓവർഹെഡ് കൺവെയർ ലൈനിൽ തൂക്കിയിടുകയും സ്പ്രേ ബൂത്തിലേക്ക് മാറ്റുകയും ഇലക്ട്രോസ്റ്റാറ്റിക്കലി പൂശുകയും ചെയ്യുന്നു: പൊടിക്ക് ഒരു വൈദ്യുത ചാർജ് നൽകുകയും ഗ്രൗണ്ടഡ് പാനലുകൾ അതിനെ ഏകതാനമായി ആകർഷിക്കുകയും ചെയ്യുന്നു - ഒരു പെയിന്റ് ഗൺ നഷ്ടപ്പെടുത്തുന്ന ഇടവേളകളിലേക്കും വളവുകളിലേക്കും ഉൾപ്പെടെ. തുടർന്ന് ലോഡ് ചെയ്ത കൺവെയർ ക്യൂറിംഗ് ഓവനിലൂടെ പാനലുകൾ കൊണ്ടുപോകുന്നു. ചൂട് ഉരുകി പൊടി കണങ്ങളെ തുടർച്ചയായ, ഹാർഡ് ഫിലിമിലേക്ക് ക്രോസ്-ലിങ്ക് ചെയ്യുന്നു. 500+ മണിക്കൂർ ഉപ്പ്-സ്പ്രേ പരിശോധന കടന്നുപോകുന്ന ഒരു ഫിനിഷാണ് സ്റ്റാൻഡേർഡ് ഫലം. മുഴുവൻ ഓർഡറും സ്ഥിരത നിലനിർത്തുന്നതിന് ഒരേ ബാച്ചിൽ നിന്ന് പ്രയോഗിക്കുന്ന ഒരു RAL അല്ലെങ്കിൽ കസ്റ്റം മാച്ച് ആണ് - ഇളം ചാരനിറം, ബീജ്, വെള്ള, അല്ലെങ്കിൽ വാങ്ങുന്നയാൾ വ്യക്തമാക്കുന്ന ഏതെങ്കിലും നിറം. ഈ ലൈൻ പ്രയോഗിക്കുന്ന കോട്ടിംഗ് നിങ്ങളുടെ ക്ലീനിംഗ് ദിനചര്യ സൈറ്റിൽ സംരക്ഷിക്കുന്ന അതേ കോട്ടിംഗാണ് - മെറ്റൽ ഓഫീസ് ഫർണിച്ചറുകൾ എങ്ങനെ പരിപാലിക്കാം എന്നതിനെക്കുറിച്ചുള്ള ഞങ്ങളുടെ ഗൈഡ് പരിചരണ വശം ഉൾക്കൊള്ളുന്നു.
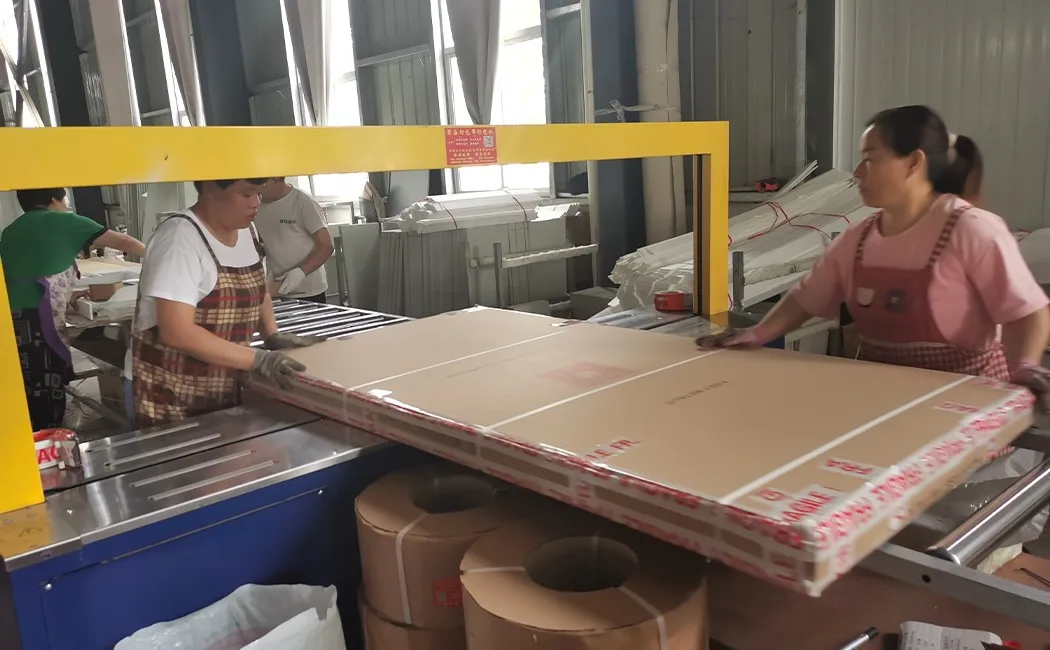
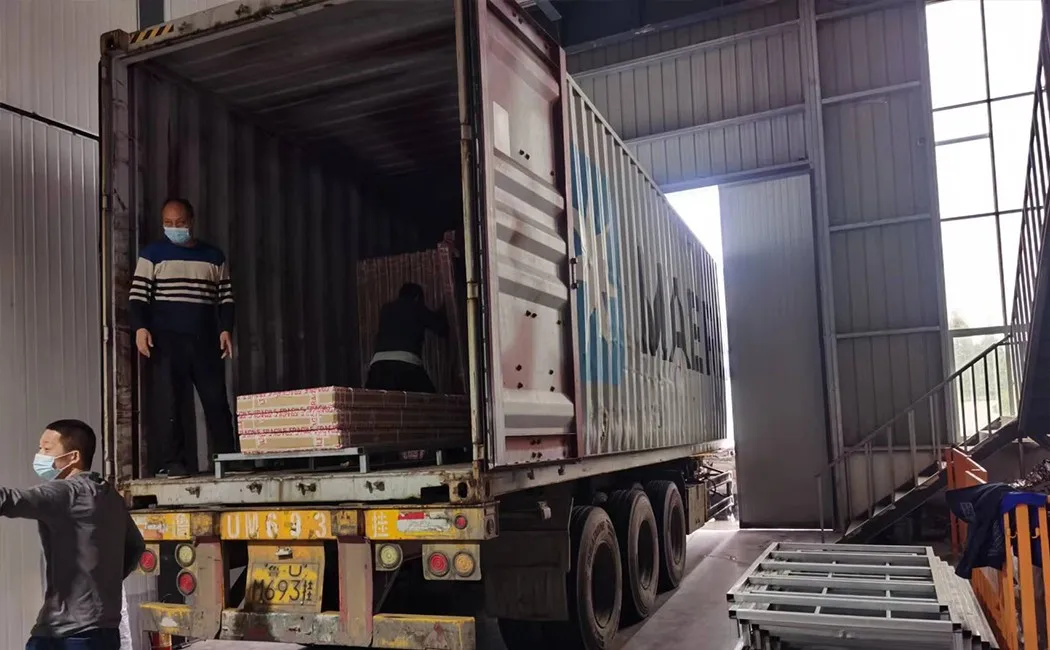
ഘട്ടം 6: ഫ്ലാറ്റ്-പായ്ക്ക് പാക്കേജിംഗും കണ്ടെയ്നർ ലോഡിംഗും
ഇവിടെയാണ് KD ഡിസൈൻ വാങ്ങുന്നയാൾക്ക് ഗുണം ചെയ്യുന്നത്. പൂർണ്ണമായും അസംബിൾ ചെയ്ത ലോക്കർ - കൂടുതലും വായുസഞ്ചാരമുള്ളത് - ഷിപ്പിംഗ് ചെയ്യുന്നതിനുപകരം, ഓരോ യൂണിറ്റും വ്യക്തിഗത പാനലുകളായി വിഭജിച്ച്, പേൾ-കോട്ടൺ പ്രൊട്ടക്റ്റീവ് ഫോമിൽ പൊതിഞ്ഞ്, എല്ലാ ഹാർഡ്വെയറുകളും (ബോൾട്ടുകൾ, നട്ടുകൾ, ഹിഞ്ചുകൾ, ലോക്ക്, കീകൾ) ഉള്ള ഒരു കാർട്ടണിലേക്ക് ഫ്ലാറ്റ് പായ്ക്ക് ചെയ്യുന്നു. ഞങ്ങളുടെ മുഴുവൻ KD ശ്രേണിയിലും ഒരേ ചരക്ക് ഗണിതം ബാധകമാണ് - ഞങ്ങളുടെ വാണിജ്യ ബങ്ക് ബെഡ് അളവുകൾ ഗൈഡ്, ഒരേ കാരണങ്ങളാൽ നോക്ക്-ഡൗൺ കിടക്കകൾ എങ്ങനെ പരന്നതായി പായ്ക്ക് ചെയ്യുന്നുവെന്ന് കാണിക്കുന്നു. ഫ്ലാറ്റ് കാർട്ടണുകൾ പാലറ്റുകളിലോ നേരിട്ട് കണ്ടെയ്നർ തറയിലോ ഇറുകിയതും സ്ഥിരതയുള്ളതുമായ നിരകളിൽ അടുക്കിയിരിക്കുന്നു. ലോഡിംഗ് പാറ്റേൺ ഉദ്ധരണി ഘട്ടത്തിൽ ആസൂത്രണം ചെയ്തിരിക്കുന്നു - ഇത് ഞങ്ങളുടെ ജോലിയുടെ ഭാഗമാണ്, ഒരു അനന്തര ചിന്തയല്ല. അസംബിൾ ചെയ്ത ലോക്കറുകൾ ഷിപ്പിംഗ് ചെയ്യുന്നതുമായുള്ള വ്യത്യാസം പ്രധാനമാണ്: ഫ്ലാറ്റ്-പായ്ക്ക് ഒരു കണ്ടെയ്നറിന് ഗണ്യമായി കൂടുതൽ യൂണിറ്റുകൾക്ക് യോജിക്കുന്നു, ഇത് വാങ്ങുന്നയാൾക്ക് ലാൻഡ് ചെയ്ത ഓരോ പീസിനും നേരിട്ട് കുറയ്ക്കുന്നു. ആ ലാഭം പലപ്പോഴും ഓൺ-സൈറ്റ് അസംബ്ലിയുടെ സമയച്ചെലവിനെ കവിയുന്നു, ഇത് അടിസ്ഥാന കൈ ഉപകരണങ്ങൾ ഉപയോഗിച്ച് ഒരു യൂണിറ്റിന് 10-20 മിനിറ്റ് എടുക്കും.
മുഴുവൻ പ്രക്രിയയും ഒറ്റനോട്ടത്തിൽ
| സ്റ്റേജ് | ഉപകരണം / രീതി | പ്രധാന ഗുണനിലവാര പരിശോധന |
|---|---|---|
| 1. ലേസർ കട്ടിംഗ് | ഫൈബർ ലേസർ CNC | പാനൽ അളവുകൾ ± 0.1 മി.മീ. |
| 2. സിഎൻസി പഞ്ചിംഗ് | ടററ്റ് പഞ്ച് പ്രസ്സ് | ദ്വാര സ്ഥാന കൃത്യത, ബർ-ഫ്രീ അരികുകൾ |
| 3. പ്രസ്സ്-ബ്രേക്ക് ബെൻഡിംഗ് | സിഎൻസി പ്രസ്സ് ബ്രേക്ക് | ബെൻഡ് ആംഗിൾ, ഫ്ലേഞ്ച് റിട്ടേൺ നീളം |
| 4. വെൽഡിംഗ് | MIG വെൽഡിംഗ് | സീം നീളം, നുഴഞ്ഞുകയറ്റം, ദൃശ്യ പരിശോധന |
| 5. പ്രീ-ട്രീറ്റ്മെന്റ് + പൗഡർ കോട്ട് | 5-ഘട്ട കെമിക്കൽ ബാത്ത് + ഇലക്ട്രോസ്റ്റാറ്റിക് സ്പ്രേ + ഓവൻ ക്യൂർ | കോട്ടിംഗ് കനം (µm), അഡീഷൻ ക്രോസ്-കട്ട് |
| 6. പാക്കിംഗ് + ലോഡിംഗ് | പേൾ-കോട്ടൺ റാപ്പ്, കാർട്ടൺ സ്ട്രാപ്പിംഗ്, കണ്ടെയ്നർ ലോഡ് പ്ലാൻ | ഹാർഡ്വെയർ പൂർണ്ണത, കാർട്ടൺ ഭാരം, ലേബൽ കൃത്യത |
നിങ്ങൾ സോഴ്സ് ചെയ്യുമ്പോൾ ഇത് എന്താണ് അർത്ഥമാക്കുന്നത്
മുകളിൽ പറഞ്ഞ പ്രക്രിയ ഗുരുതരമായ സ്റ്റീൽ ലോക്കർ ഫാക്ടറികളിൽ സാധാരണമാണ് - ബാക്കിയുള്ളവയിൽ ഇത് വളരെ അപൂർവമാണ്. ചൈനയിലെ മുൻനിര സ്റ്റീൽ ഓഫീസ് ഫർണിച്ചർ നിർമ്മാതാക്കളെക്കുറിച്ചുള്ള ഞങ്ങളുടെ അവലോകനം പ്രായോഗികമായി രണ്ട് ഗ്രൂപ്പുകളെയും വേർതിരിക്കുന്നത് എന്താണെന്ന് കാണിക്കുന്നു. ഒരു നല്ല ഫാക്ടറിയും ഒരു ഇടത്തരം ഫാക്ടറിയും തമ്മിലുള്ള വ്യത്യാസങ്ങൾ സാധാരണയായി മൂന്ന് കാര്യങ്ങളിലേക്ക് ചുരുക്കിയിരിക്കുന്നു:
- ഉരുക്കിന്റെ കനവും ഗ്രേഡും — "18 ഗേജ്" (വ്യത്യസ്ത സ്റ്റാൻഡേർഡുകളിൽ വ്യത്യസ്ത കാര്യങ്ങൾ അർത്ഥമാക്കുന്ന ഒരു സംഖ്യ) അല്ല, യഥാർത്ഥ mm സ്പെക്ക് ചോദിക്കുക. ഞങ്ങളുടെ സ്റ്റാൻഡേർഡ് സൈഡ് പാനലുകൾക്ക് 0.5 mm ഉം വാതിലുകൾക്ക് 0.6 mm ഉം ആണ്; ഹെവി-ഡ്യൂട്ടി മോഡലുകൾ 0.8–1.0 mm ഉപയോഗിക്കുന്നു.
- പൗഡർ കോട്ടിംഗിന് മുമ്പുള്ള പ്രീ-ട്രീറ്റ്മെന്റ് — 5-ഘട്ട ലൈൻ (ഓയിൽ റിമൂവൽ → റസ്റ്റ് ക്ലീൻ → ഫോസ്ഫേറ്റ് → പാസിവേറ്റ് → റിൻസ്) ആണ് ഏറ്റവും കുറഞ്ഞ ഫിനിഷ്. കുറച്ച് ഘട്ടങ്ങൾ എന്നതിനർത്ഥം കോട്ടിംഗ് ശരിയായി തയ്യാറാക്കാത്ത സ്റ്റീലിൽ ഇരിക്കുന്നു എന്നാണ്.
- പാനൽ-ടു-പാനൽ സ്ഥിരത — ആദ്യ ഭാഗത്തിൽ നിന്ന് മാത്രമല്ല, മിഡ്-റണ്ണിൽ നിന്നും ഒരു സാമ്പിൾ അഭ്യർത്ഥിക്കുക. CNC ലൈനുകൾ മുഴുവൻ ക്രമത്തിലും ഒരേപോലുള്ള പാനലുകൾ നിർമ്മിക്കണം; കൈകൊണ്ട് പ്രവർത്തിപ്പിക്കുന്ന ലൈനുകൾ ഡ്രിഫ്റ്റ്.
ഒരു വിതരണക്കാരന് അവരുടെ സ്റ്റീൽ കനം മില്ലിമീറ്ററിൽ പറയാൻ കഴിയുന്നില്ലെങ്കിൽ, പ്രീ-ട്രീറ്റ്മെന്റ് ഘട്ടങ്ങളുടെ എണ്ണം, അല്ലെങ്കിൽ അവരുടെ പഞ്ച് പ്രസ്സ് CNC ആണോ അതോ മാനുവൽ ആണോ എന്ന് - ഓർഡർ നൽകുന്നതിന് മുമ്പ് അവ പരിശോധിക്കേണ്ട ചോദ്യങ്ങളാണ്.
പതിവ് ചോദ്യങ്ങൾ
സ്റ്റീൽ ലോക്കറുകൾ നിർമ്മിക്കാൻ ഉപയോഗിക്കുന്ന മെറ്റീരിയൽ എന്താണ്?
മിക്ക സ്റ്റീൽ ലോക്കറുകളും കോൾഡ്-റോൾഡ് സ്റ്റീൽ ഷീറ്റ് കൊണ്ടാണ് നിർമ്മിച്ചിരിക്കുന്നത്, സാധാരണയായി ആപ്ലിക്കേഷനെ ആശ്രയിച്ച് 0.4–1.0 മില്ലീമീറ്റർ കട്ടിയുള്ളതായിരിക്കും. കോൾഡ്-റോൾഡ് സ്റ്റീൽ ഹോട്ട്-റോൾഡ് സ്റ്റീലിനേക്കാൾ സുഗമമായ ഉപരിതല ഫിനിഷും ഇറുകിയ ഡൈമൻഷണൽ ടോളറൻസും വാഗ്ദാനം ചെയ്യുന്നു, ഇത് വൃത്തിയുള്ള വാതിൽ വിന്യാസത്തിനും ഏകീകൃത പൗഡർ-കോട്ട് ഫിനിഷിനും പ്രധാനമാണ്.
ഒരു സ്റ്റീൽ ലോക്കർ നിർമ്മിക്കാൻ എത്ര സമയമെടുക്കും?
ഒരു CNC പ്രൊഡക്ഷൻ ലൈനിൽ നിർമ്മിക്കുന്ന ഒരു സ്റ്റാൻഡേർഡ് സിംഗിൾ-ഡോർ അല്ലെങ്കിൽ മൾട്ടി-ഡോർ സ്റ്റീൽ ലോക്കറിന്, ഷീറ്റ് കട്ടിംഗ് മുതൽ പായ്ക്ക് ചെയ്ത കാർട്ടൺ വരെയുള്ള നിർമ്മാണ പ്രക്രിയ സാധാരണയായി ഒരു ബാച്ചിന് 3–5 പ്രവൃത്തി ദിവസങ്ങൾ എടുക്കും, ഇത് ഓർഡർ വലുപ്പം, പൗഡർ-കോട്ട് ക്യൂറിംഗ് സമയം, ഗുണനിലവാര പരിശോധന ഘട്ടങ്ങൾ എന്നിവയെ ആശ്രയിച്ചിരിക്കുന്നു.
സ്റ്റീൽ ലോക്കറിൽ പൗഡർ കോട്ടിംഗ് എന്താണ്?
പൗഡർ കോട്ടിംഗ് ഒരു ഇലക്ട്രോസ്റ്റാറ്റിക് ഡ്രൈ-ഫിനിഷിംഗ് പ്രക്രിയയാണ്. നേർത്ത പൊടി കണികകളെ ഇലക്ട്രോസ്റ്റാറ്റിക് ആയി ചാർജ് ചെയ്ത് ഗ്രൗണ്ടഡ് സ്റ്റീൽ പാനലുകളിൽ സ്പ്രേ ചെയ്യുന്നു, തുടർന്ന് ഒരു ഓവനിൽ വെച്ച് ഉണക്കുന്നു. ദ്രാവക പെയിന്റിനേക്കാൾ വളരെ മികച്ച രീതിയിൽ ചിപ്പിംഗ്, സ്ക്രാച്ചിംഗ്, തുരുമ്പ് എന്നിവയെ പ്രതിരോധിക്കുന്ന ഒരു കടുപ്പമേറിയതും തുല്യവുമായ ഫിനിഷാണ് ഇതിന്റെ ഫലം.
എന്തുകൊണ്ടാണ് സ്റ്റീൽ ലോക്കറുകൾ പരന്ന പായ്ക്ക് ചെയ്ത് അയയ്ക്കുന്നത്?
ഫ്ലാറ്റ്-പായ്ക്ക് (കെഡി — നോക്ക്-ഡൗൺ) ഷിപ്പിംഗ് ഓരോ ലോക്കറിനെയും വ്യക്തിഗത പാനലുകളായി തകർക്കുന്നു, അവ ഒരു കാർട്ടണിൽ മുറുകെ അടുക്കുന്നു. മുൻകൂട്ടി കൂട്ടിച്ചേർത്ത ലോക്കറുകൾ ഷിപ്പിംഗ് ചെയ്യുന്നതിനേക്കാൾ ഇത് ഒരു കണ്ടെയ്നറിലെ യൂണിറ്റുകളുടെ എണ്ണം ഗണ്യമായി വർദ്ധിപ്പിക്കുന്നു, ഇത് ഒരു യൂണിറ്റിന് ചരക്ക് ചെലവ് കുറയ്ക്കുന്നു. അടിസ്ഥാന ഉപകരണങ്ങൾ ഉപയോഗിച്ച് ഓൺ-സൈറ്റ് അസംബ്ലി സാധാരണയായി ഒരു യൂണിറ്റിന് 10–20 മിനിറ്റ് എടുക്കും.
സ്റ്റീൽ ലോക്കർ നിർമ്മാണ സമയത്ത് എന്തൊക്കെ ഗുണനിലവാര പരിശോധനകളാണ് നടക്കുന്നത്?
പ്രധാന ഗുണനിലവാര പരിശോധനാ പോയിന്റുകളിൽ ഇവ ഉൾപ്പെടുന്നു: കട്ട്, പഞ്ച്ഡ് പാനലുകളുടെ ഡൈമൻഷണൽ പരിശോധന, വെൽഡ്-സീം വിഷ്വൽ, സ്ട്രക്ചറൽ പരിശോധനകൾ, പൗഡർ കോട്ടിംഗിന് ശേഷമുള്ള കോട്ടിംഗ് കനം, അഡീഷൻ പരിശോധനകൾ, അസംബ്ലിക്ക് ശേഷമുള്ള ഡോർ-അലൈൻമെന്റ്, ഹിഞ്ച്-ഫംഗ്ഷൻ പരിശോധനകൾ, കാർട്ടണുകൾ സീൽ ചെയ്യുന്നതിന് മുമ്പുള്ള അന്തിമ പ്രീ-പാക്ക് പരിശോധന.


