 सामग्री वगळा


फिलीपिन्समधील एका खरेदीदाराने एकदा मला विचारले: “तुमचे लॉकर केवळ दिसायला छान रंगवलेले नसून, ते टिकाऊ आहेत हे मला कसे कळेल?” हा एक योग्य प्रश्न आहे. याचे उत्तर माहितीपत्रकात नाही — ते कारखान्यात आहे. तर, कोल्ड-रोल्ड स्टीलच्या एका कॉइलपासून ते कंटेनरमध्ये चढवण्यासाठी तयार असलेल्या अंतिम लॉकरपर्यंत नेमके काय घडते, ते येथे दिले आहे.
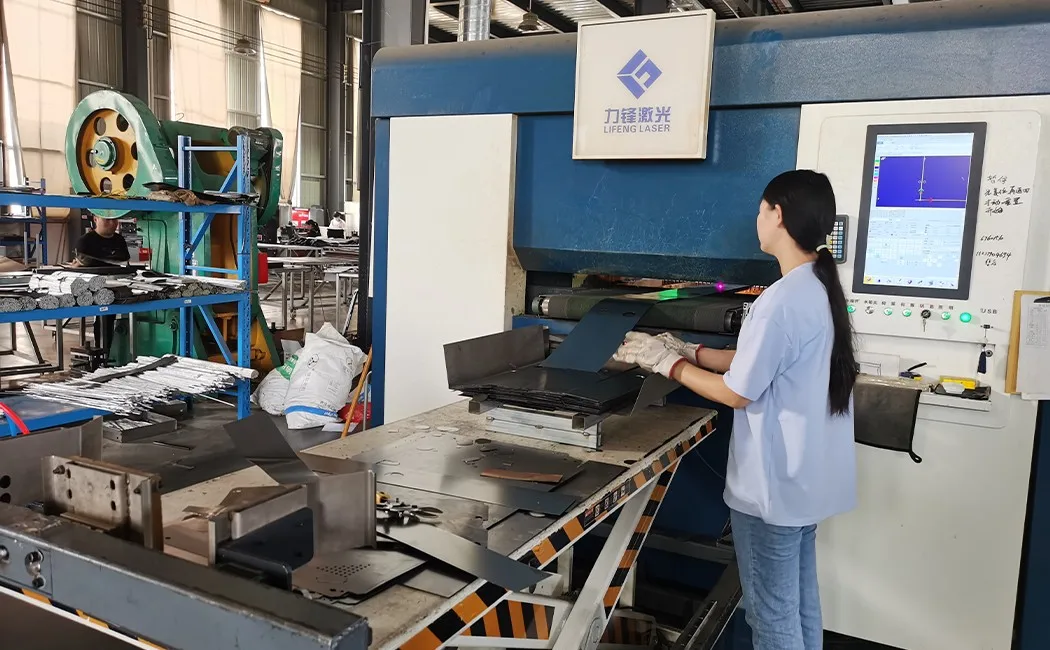
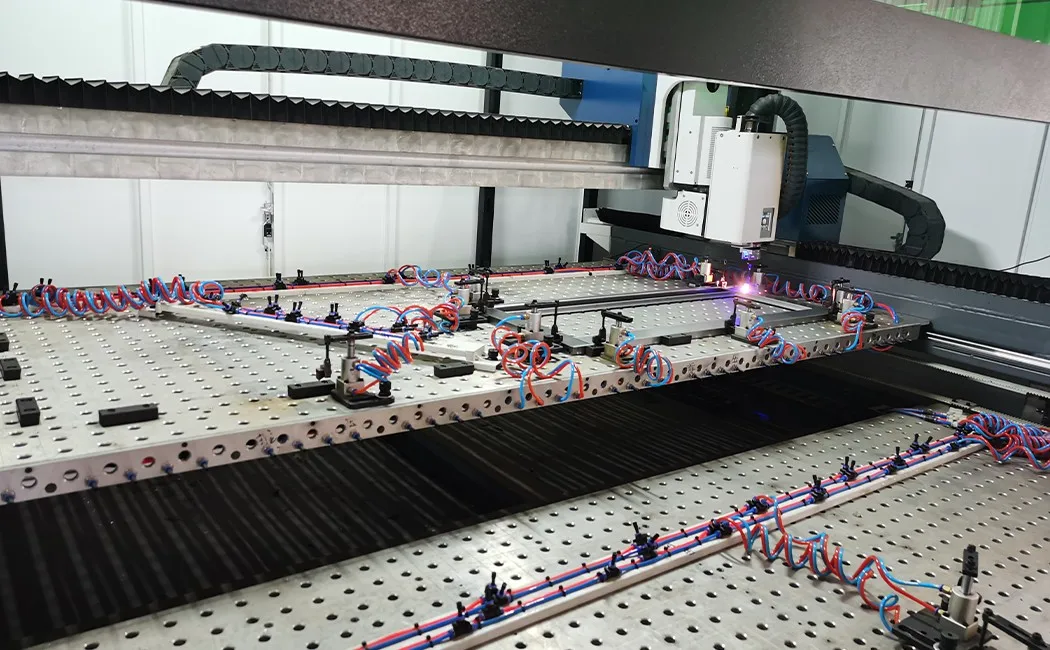
पायरी १: लेझर कटिंग — जिथे प्रत्येक पॅनलची सुरुवात होते
कच्चा माल कोल्ड-रोल्ड स्टील शीट आहे, जी सामान्य ऑफिस आणि शाळेच्या लॉकरसाठी साधारणपणे ०.५–०.८ मिमी जाड असते, तर हेवी-ड्यूटी ॲप्लिकेशन्ससाठी १.० मिमी पर्यंत जाड असते. (तुमच्या प्रोजेक्टसाठी कोणती जाडी आवश्यक आहे याची खात्री नाही? आमचे स्टील लॉकरचे आकार आणि परिमाणांचे मार्गदर्शक संपूर्ण ०.४–१.० मिमी जाडीच्या पट्ट्याला प्रत्यक्ष वापराच्या उदाहरणांशी जोडते.) कॉइल्स लेझर कटरच्या फीड टेबलवर उलगडल्या जातात. ऑपरेटरच्या सीएनसी कन्सोलवर लोड केलेल्या पार्ट प्रोग्रामद्वारे नियंत्रित फायबर लेझर हेड, प्रत्येक पॅनलची बाह्यरेखा, कटआउट आणि स्लॉट अशा वेगाने ट्रेस करते, जे हाताने किंवा जुन्या प्लाझ्मा पद्धतींनी करणे अशक्य आहे. येथे अचूकता महत्त्वाची आहे, कारण ०.५ मिमीने वाकडा असलेला पॅनल दरवाजाजवळ पूर्णपणे बंद होणार नाही. फायबर लेझर कमीतकमी उष्णतेच्या विकृतीसह स्वच्छ कडा कापतो, त्यामुळे पुढील बेंडिंग प्रेसला पूर्णपणे सपाट आणि परिमाणांमध्ये सुसंगत पॅनल मिळतात — युनिट १ आणि युनिट ५०० एकसारखेच असतात.
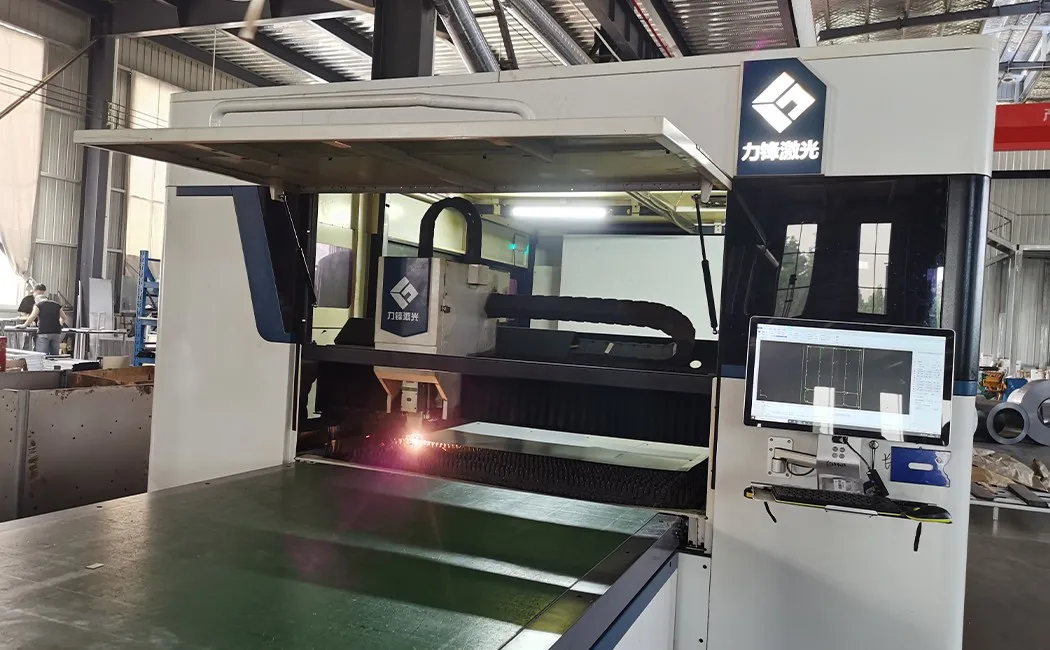
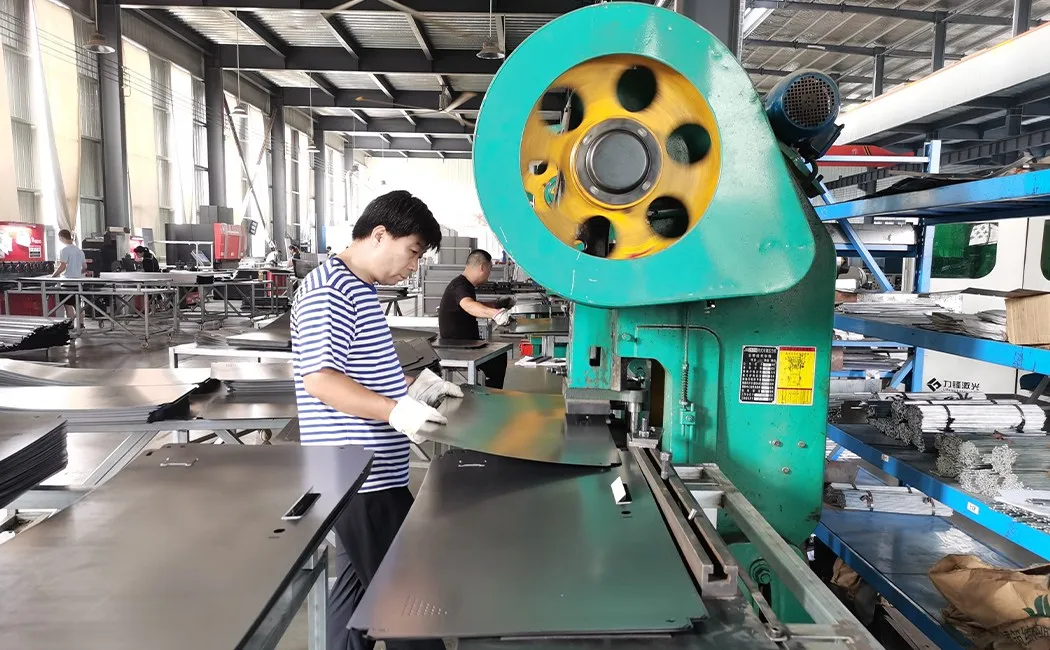
पायरी २: सीएनसी पंचिंग — अशी छिद्रे जी नंतर सुचलेली नसतात
नुकतेच कापलेले पॅनेल सीएनसी टरेट पंच प्रेसकडे जातात. येथेच व्हेंटिलेशन स्लॉट्स, बिजागर बसवण्याची छिद्रे, लॉक बॅरलसाठी कटआउट्स आणि हँगिंग रॉड ब्रॅकेट्स हे सर्व एकाच स्वयंचलित पासमध्ये दाबले जातात. शालेय प्रकल्पांमध्ये पंचिंगमधील सुसंगतता सर्वात जलद दिसून येते — आमचे शालेय लॉकर उत्पादक मार्गदर्शक स्पष्ट करते की तुम्ही ऑर्डर करण्यापूर्वी योग्य स्पेसिफिकेशन शीटने काय सिद्ध केले पाहिजे. जुने कारखाने हे ड्रिल हाताने करतात — विसंगत स्थितीमुळे बिजागर अडकतात, कुलूप चिकटतात आणि शेल्फ पिन वाकडे बसतात. सीएनसी पंच लाइनवर, टूलची स्थिती लेझर कटच्या त्याच डिजिटल फाइलचा भाग असते. काहीही हाताने मोजले जात नाही. याचा परिणाम असा होतो की, जेव्हा तुम्ही दरवाजाच्या पॅनेलवरील 'अ' स्थितीत आणि कॅरकस पॅनेलवरील 'अ' स्थितीत बिजागर बोल्टने बसवता, तेव्हा ते जुळतात कारण दोन्ही छिद्रे एकाच कोऑर्डिनेट्सवरून पंच केलेली असतात — कोणाच्यातरी नशिबाने नव्हे.
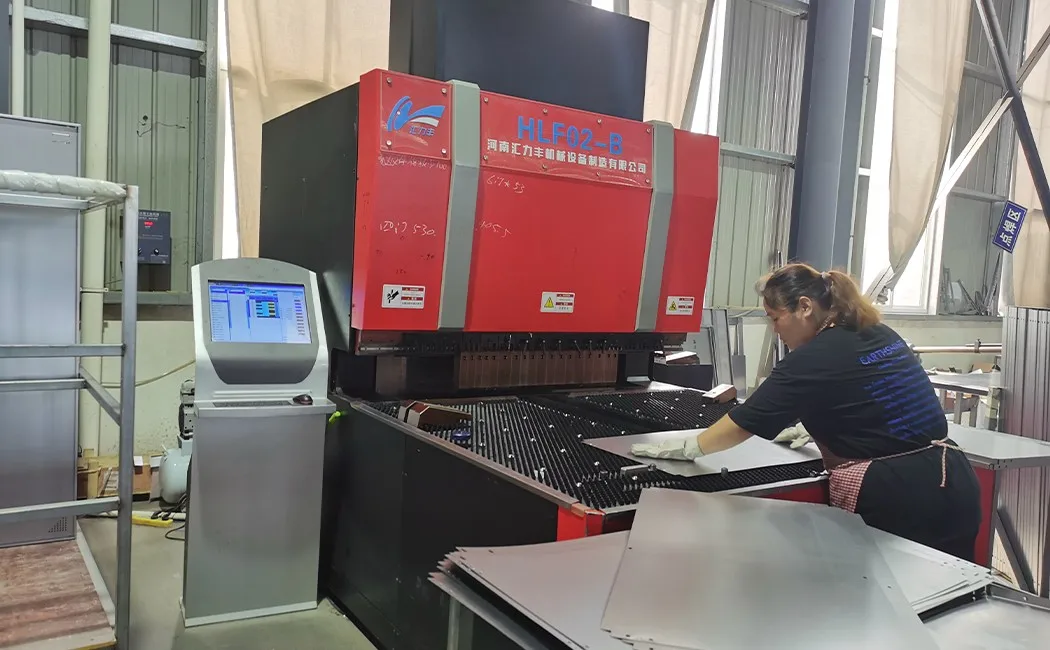
पायरी ३: प्रेस-ब्रेक बेंडिंग — सपाट पत्र्याचे संरचनेत रूपांतर करणे
सपाट पॅनेलमध्ये जवळजवळ कोणतीही संरचनात्मक दृढता नसते. वाकवल्याने त्यात बदल होतो. प्रेस-ब्रेक प्रत्येक पॅनेलच्या कडांना अचूक कोनात दुमडून फ्लँजेस बनवतो — सामान्यतः बाजूच्या पॅनेलवर ९०° चे वळण, आणि दरवाजाच्या पॅनेलवर एक संयुक्त प्रोफाइल, जे एकाच झटक्यात दरवाजाची खाच आणि दृढता तयार करते. या घड्या दोन गोष्टी करतात: त्या अशी भूमिती तयार करतात जी जोडणीच्या वेळी पॅनेलला एकत्र घट्ट बसवते, आणि त्या पॅनेलचा वाकण्याला असलेला प्रतिकार लक्षणीयरीत्या वाढवतात. ०.६ मिमी जाडीचा सपाट पत्रा तुमच्या हातात सहज वाकतो; तोच पत्रा दोन ९०° फ्लँजेससह खऱ्या अर्थाने दृढ बनतो. म्हणूनच केवळ कच्ची जाडी नव्हे, तर स्टील लॉकर गेज (जाडी) आणि फोल्ड प्रोफाइल हे दोन्ही मिळून प्रत्यक्ष वापरातील मजबुती ठरवतात.
पायरी ४: वेल्डिंग — महत्त्वाच्या ठिकाणी कायमस्वरूपी जोड
लॉकरमधील प्रत्येक सांधा वेल्ड करण्याची गरज नसते. केडी (नॉक-डाउन) मॉडेल्समध्ये, कॅरकस पॅनेल्स असेंब्लीच्या वेळी आधीच बसवलेल्या थ्रेडेड नट्सद्वारे जोडले जातात — त्यामुळे अंतिम वापरकर्त्याला वेल्डिंग करण्याची आवश्यकता नसते. (जर तुम्ही तुमच्या प्रोजेक्टसाठी या दोन रचनांची तुलना करत असाल, तर आमची केडी विरुद्ध वेल्डेड तुलना मजबुती, शिपिंग खर्च आणि साइटवरील परिस्थिती यांचा एकत्रितपणे विचार करते.) परंतु काही स्ट्रक्चरल पॉइंट्स — जसे की हिंज रीइन्फोर्समेंट प्लेट्स, लॉक-बार गाइड ब्रॅकेट्स, वेल्डेड-कॅरकस मॉडेल्समधील अंतर्गत शेल्फ सपोर्ट्स — फॅक्टरीमध्ये एमआयजी (MIG) वेल्ड केले जातात. एमआयजी (मेटल इनर्ट गॅस) वेल्डिंगमुळे एक सलग वेल्डिंग बीड तयार होतो, जो मूळ धातू आणि फिलर वायरला एकत्र जोडून एकसंध बनवतो. योग्यरित्या केल्यास, वेल्ड झोन आजूबाजूच्या स्टीलइतकाच किंवा त्याहून अधिक मजबूत असतो. आमचे वेल्डर्स सीम-लेन्थ आणि पेनिट्रेशनच्या विशिष्ट स्पेसिफिकेशननुसार काम करतात आणि पॅनेल्स सरफेस ट्रीटमेंट लाइनवर जाण्यापूर्वी वेल्ड्सची प्रत्यक्ष तपासणी केली जाते.
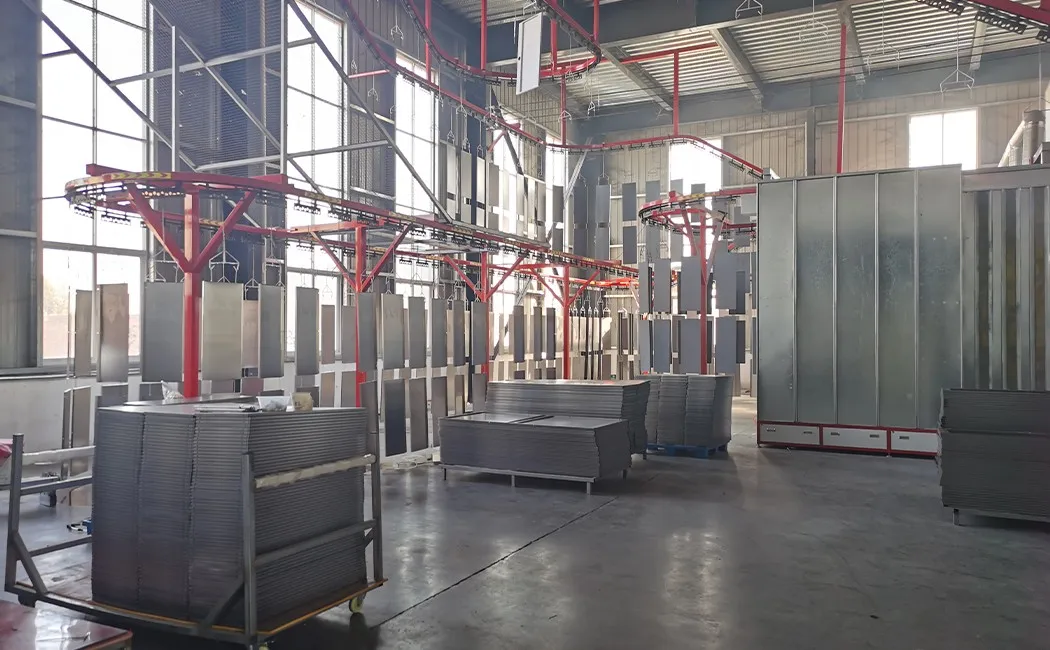
पायरी ५: पृष्ठभागावरील प्रक्रिया आणि पावडर कोटिंग — संरक्षण देणारी अंतिम फिनिशिंग
पॅनेलवर पावडर लावण्यापूर्वी, स्टील अनेक टप्प्यांच्या पूर्व-प्रक्रिया प्रक्रियेतून जाते: तेल काढणे, गंज साफ करणे, झिंक फॉस्फेटिंग आणि पॅसिव्हेशन. यापैकी कोणताही टप्पा वगळल्यास, पावडर कोट कालांतराने फुगून निघेल — बाहेरून आत नाही, तर स्टीलच्या पृष्ठभागावरून बाहेरच्या दिशेने. पूर्व-प्रक्रियेनंतर, पॅनेल्स ओव्हरहेड कन्व्हेयर लाइनवर टांगले जातात, स्प्रे बूथमध्ये नेले जातात आणि इलेक्ट्रोस्टॅटिक पद्धतीने लेपित केले जातात: पावडरला विद्युत चार्ज दिला जातो आणि ग्राउंड केलेले पॅनेल्स तो समान रीतीने आकर्षित करतात — अगदी अशा खोलगट भागांमध्ये आणि वळणांवरही, जिथे पेंट गन पोहोचू शकत नाही. त्यानंतर, लोड केलेला कन्व्हेयर पॅनेल्सना क्युरिंग ओव्हनमधून घेऊन जातो. उष्णतेमुळे पावडरचे कण वितळतात आणि एकमेकांशी जोडले जाऊन एक सलग, कठीण थर तयार होतो. याचा मानक परिणाम म्हणजे ५००+ तासांच्या सॉल्ट-स्प्रे चाचणीत यशस्वी होणारी फिनिश. रंग RAL किंवा कस्टम मॅच असतो — फिकट राखाडी, बेज, पांढरा, किंवा खरेदीदाराने नमूद केलेला कोणताही रंग — जो संपूर्ण ऑर्डरमध्ये सुसंगतता राखण्यासाठी एकाच बॅचमधून लावला जातो. या उत्पादनांच्या मालिकेद्वारे लावण्यात येणारे आवरण हेच आहे जे तुमच्या नियमित साफसफाईच्या दिनचर्येद्वारे जागेवर संरक्षण करते — धातूच्या ऑफिस फर्निचरची देखभाल कशी करावी यावरील आमचे मार्गदर्शक काळजी घेण्याच्या बाजूचा आढावा घेते.
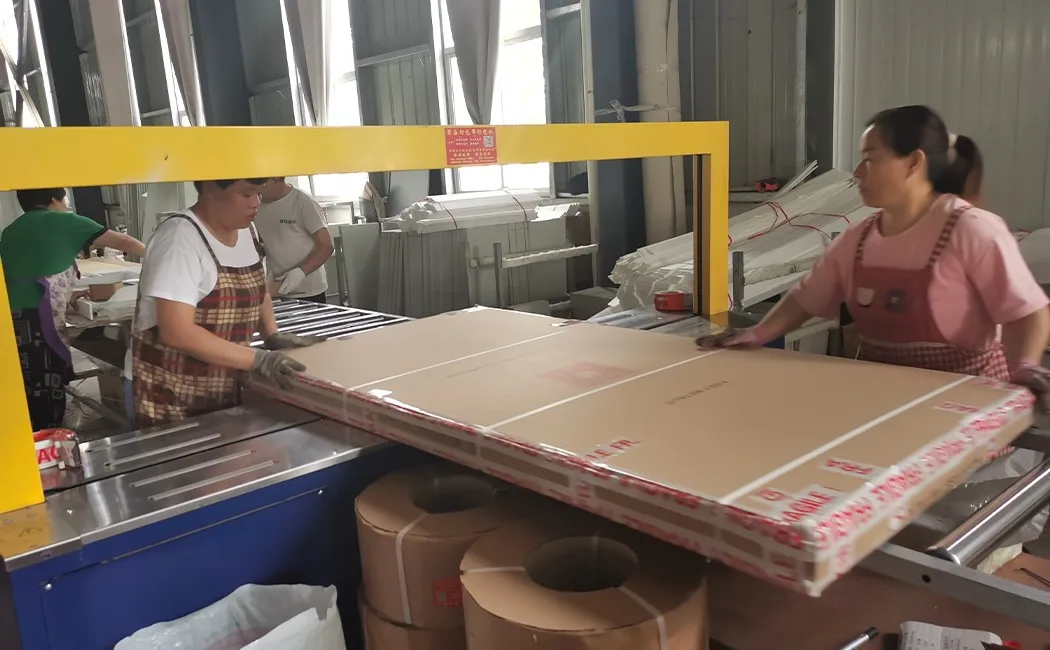
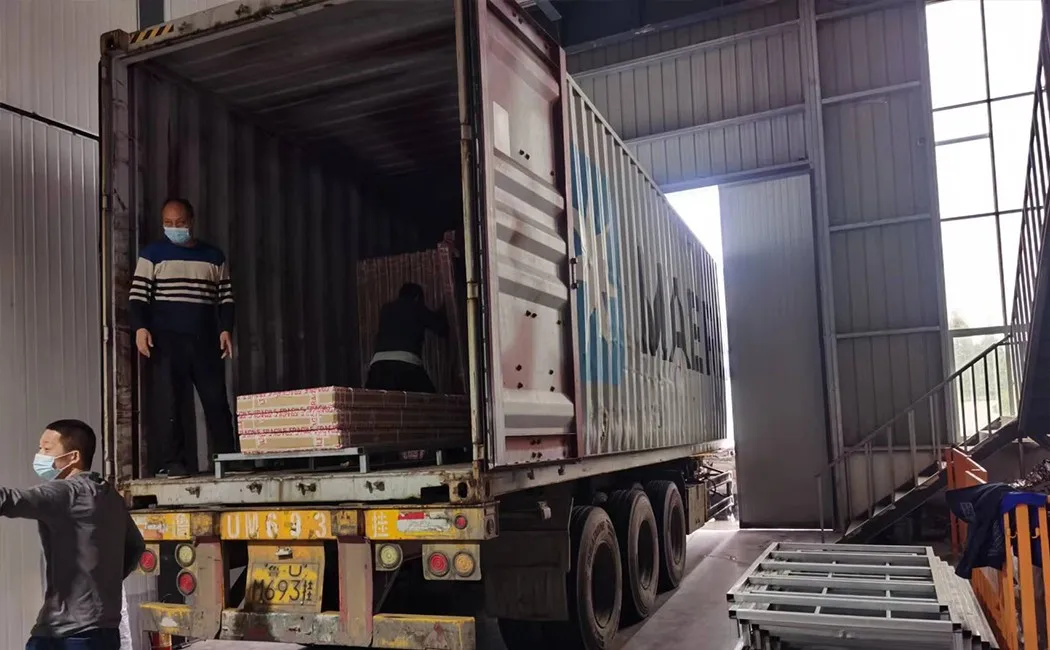
पायरी ६: फ्लॅट-पॅक पॅकेजिंग आणि कंटेनरमध्ये भरणे
इथेच KD डिझाइन खरेदीदारासाठी फायदेशीर ठरते. पूर्णपणे असेंबल केलेला लॉकर पाठवण्याऐवजी — ज्यात बहुतेक हवाच असते — प्रत्येक युनिटचे स्वतंत्र पॅनेलमध्ये विभाजन केले जाते, त्याला पर्ल-कॉटनच्या संरक्षक फोममध्ये गुंडाळले जाते आणि सर्व हार्डवेअर (बोल्ट, नट, बिजागऱ्या, कुलूप, चाव्या) आत एका लेबल लावलेल्या पिशवीत ठेवून सपाट स्थितीत कार्टनमध्ये पॅक केले जाते. हेच मालवाहतुकीचे गणित आमच्या संपूर्ण KD श्रेणीमध्ये लागू होते — आमचे व्यावसायिक बंक बेडच्या मापांचे मार्गदर्शक दाखवते की याच कारणांसाठी नॉक-डाउन बेड कसे सपाट पॅक केले जातात. सपाट कार्टन पॅलेटवर किंवा थेट कंटेनरच्या जमिनीवर घट्ट, स्थिर स्तंभांमध्ये रचले जातात. लोडिंगची पद्धत कोटेशनच्या टप्प्यावरच ठरवली जाते — हे आमच्या कामाचाच एक भाग आहे, नंतरचा विचार नाही. असेंबल केलेले लॉकर पाठवण्याच्या तुलनेत यात लक्षणीय फरक आहे: फ्लॅट-पॅकमुळे प्रति कंटेनर लक्षणीयरीत्या जास्त युनिट्स बसतात, ज्यामुळे खरेदीदारासाठी प्रति नग अंतिम खर्च थेट कमी होतो. ही बचत अनेकदा जागेवर असेंबल करण्याच्या वेळेच्या खर्चापेक्षा जास्त असते, ज्यासाठी साध्या हाताच्या साधनांनी प्रति युनिट १०-२० मिनिटे लागतात.
संपूर्ण प्रक्रिया एका दृष्टिक्षेपात
| स्टेज | उपकरणे / पद्धत | मुख्य गुणवत्ता तपासणी |
|---|---|---|
| 1. लेझर कटिंग | फायबर लेझर सीएनसी | पॅनेलचे आकारमान ± ०.१ मिमी |
| २. सीएनसी पंचिंग | टरेट पंच प्रेस | छिद्रांच्या स्थानाची अचूकता, खरखरीत कडा |
| ३. प्रेस-ब्रेक बेंडिंग | सीएनसी प्रेस ब्रेक | वाकण्याचा कोन, फ्लॅंज रिटर्न लांबी |
| 4. वेल्डिंग | एमआयजी वेल्डिंग | शिवणीची लांबी, भेदन, दृश्य तपासणी |
| ५. पूर्व-प्रक्रिया + पावडर कोट | ५-टप्प्यांची रासायनिक प्रक्रिया + इलेक्ट्रोस्टॅटिक स्प्रे + ओव्हनमध्ये प्रक्रिया | कोटिंगची जाडी (µm), आसंजन क्रॉस-कट |
| ६. पॅकिंग + लोडिंग | पर्ल-कॉटन रॅप, कार्टन स्ट्रॅपिंग, कंटेनर लोड प्लॅन | हार्डवेअरची पूर्णता, कार्टनचे वजन, लेबलची अचूकता |
जेव्हा तुम्ही सोर्सिंग करत असता तेव्हा याचा अर्थ काय होतो
वरील प्रक्रिया नामांकित स्टील लॉकर कारखान्यांमध्ये प्रमाणित आहे — आणि इतरांमध्ये दुर्मिळ आहे. चीनमधील शीर्ष स्टील ऑफिस फर्निचर उत्पादकांचा आमचा आढावा , व्यवहारात या दोन गटांमध्ये काय फरक आहे हे दाखवतो. एका चांगल्या कारखान्यात आणि एका सामान्य कारखान्यात फरक सहसा तीन गोष्टींवर अवलंबून असतो:
- स्टीलची जाडी आणि ग्रेड — “१८ गेज” ऐवजी प्रत्यक्ष मिमी स्पेसिफिकेशन विचारा (हा एक आकडा आहे ज्याचा वेगवेगळ्या मानकांमध्ये वेगवेगळा अर्थ असतो). आमचे मानक साइड पॅनेलसाठी ०.५ मिमी, दारांसाठी ०.६ मिमी आहे; हेवी-ड्यूटी मॉडेल्समध्ये ०.८–१.० मिमी वापरले जाते.
- पावडर कोटिंग करण्यापूर्वीची पूर्व-प्रक्रिया दीर्घकाळ टिकणाऱ्या फिनिशसाठी किमान ५-टप्प्यांची प्रक्रिया (तेल काढणे → गंज साफ करणे → फॉस्फेट → पॅसिव्हेट → धुणे) आवश्यक आहे. यापेक्षा कमी टप्पे असल्यास, कोटिंग अशा स्टीलवर लावले जाते जे योग्यरित्या तयार केलेले नाही.
- पॅनेल-टू-पॅनेल सुसंगतता — केवळ पहिला नमुना न मागवता, उत्पादन प्रक्रियेच्या मधल्या टप्प्यातील नमुना मागवा. सीएनसी लाइन्सनी संपूर्ण ऑर्डरमध्ये एकसारखे पॅनेल्स तयार केले पाहिजेत; हाताने चालवल्या जाणाऱ्या लाइन्समध्ये मात्र बदल होतो.
जर एखादा पुरवठादार तुम्हाला त्यांच्या स्टीलची जाडी मिलिमीटरमध्ये, पूर्व-प्रक्रियेच्या टप्प्यांची संख्या, किंवा त्यांचे पंच प्रेस सीएनसी आहे की मॅन्युअल आहे हे सांगू शकत नसेल — तर ऑर्डर देण्यापूर्वी या प्रश्नांवर जोर देणे महत्त्वाचे आहे.
वारंवार विचारले जाणारे प्रश्न
स्टीलचे लॉकर बनवण्यासाठी कोणत्या सामग्रीचा वापर केला जातो?
बहुतेक स्टील लॉकर कोल्ड-रोल्ड स्टील शीटपासून बनवलेले असतात, ज्याची जाडी वापरानुसार साधारणपणे ०.४ ते १.० मिमी असते. हॉट-रोल्ड स्टीलच्या तुलनेत कोल्ड-रोल्ड स्टीलमुळे अधिक गुळगुळीत पृष्ठभाग आणि अचूक मापे मिळतात, जे दरवाजाच्या अचूक संरेखनासाठी आणि एकसमान पावडर-कोट फिनिशसाठी महत्त्वाचे आहे.
स्टीलचे लॉकर बनवायला किती वेळ लागतो?
सीएनसी उत्पादन लाइनवर तयार होणाऱ्या एका मानक एक-दरवाजी किंवा बहु-दरवाजी स्टील लॉकरसाठी, शीट कटिंगपासून ते पॅक केलेल्या कार्टनपर्यंतच्या निर्मिती प्रक्रियेला, ऑर्डरचा आकार, पावडर-कोट क्युरिंग वेळ आणि गुणवत्ता तपासणीच्या टप्प्यांनुसार, प्रति बॅच साधारणपणे ३-५ कामाचे दिवस लागतात.
स्टीलच्या लॉकरवरील पावडर कोटिंग म्हणजे काय?
पावडर कोटिंग ही एक इलेक्ट्रोस्टॅटिक कोरडी फिनिशिंग प्रक्रिया आहे. बारीक पावडरचे कण इलेक्ट्रोस्टॅटिक पद्धतीने चार्ज केले जातात आणि ग्राउंड केलेल्या स्टील पॅनेलवर फवारले जातात, त्यानंतर ओव्हनमध्ये वाळवले जातात. याचा परिणाम म्हणून एक कठीण, एकसमान फिनिश मिळते, जे द्रवरूप पेंटपेक्षा ठिसूळपणा, ओरखडे आणि गंज यांना अधिक चांगल्या प्रकारे प्रतिकार करते.
स्टीलचे लॉकर सपाट पॅक करून का पाठवले जातात?
फ्लॅट-पॅक (केडी — नॉक-डाउन) शिपिंगमध्ये प्रत्येक लॉकरला स्वतंत्र पॅनेलमध्ये विभागले जाते, जे एका कार्टनमध्ये व्यवस्थितपणे रचले जातात. यामुळे, आधीच जोडलेले लॉकर पाठवण्याच्या तुलनेत, प्रति कंटेनर युनिट्सची संख्या लक्षणीयरीत्या वाढते, ज्यामुळे प्रति युनिट मालवाहतूक खर्च कमी होतो. मूलभूत साधनांच्या साहाय्याने, जागेवरच प्रति युनिट जोडणीसाठी साधारणपणे १०-२० मिनिटे लागतात.
स्टील लॉकरच्या उत्पादनादरम्यान कोणत्या गुणवत्ता तपासण्या केल्या जातात?
मुख्य गुणवत्ता तपासणीमध्ये यांचा समावेश आहे: कापलेल्या आणि छिद्रित केलेल्या पॅनेलची आकारमान तपासणी, वेल्ड-सीमची दृश्य आणि संरचनात्मक तपासणी, पावडर कोटिंगनंतर कोटिंगच्या जाडीची आणि चिकटपणाची चाचणी, जोडणीनंतर दरवाजाची जुळणी आणि बिजागऱ्यांच्या कार्याची तपासणी, आणि पुठ्ठ्याचे खोके सील करण्यापूर्वी अंतिम पूर्व-पॅकिंग तपासणी.


