 Langkau ke kandungan


Seorang pembeli di Filipina pernah bertanya kepada saya: “Bagaimana saya tahu loker anda dibina untuk tahan lama, bukan sekadar dicat untuk kelihatan cantik?” Ia soalan yang wajar. Jawapannya bukan dalam brosur — ia ada di kilang. Jadi, inilah sebenarnya yang berlaku antara gegelung keluli gulung sejuk dan loker siap yang sedia untuk dimuatkan ke dalam bekas.
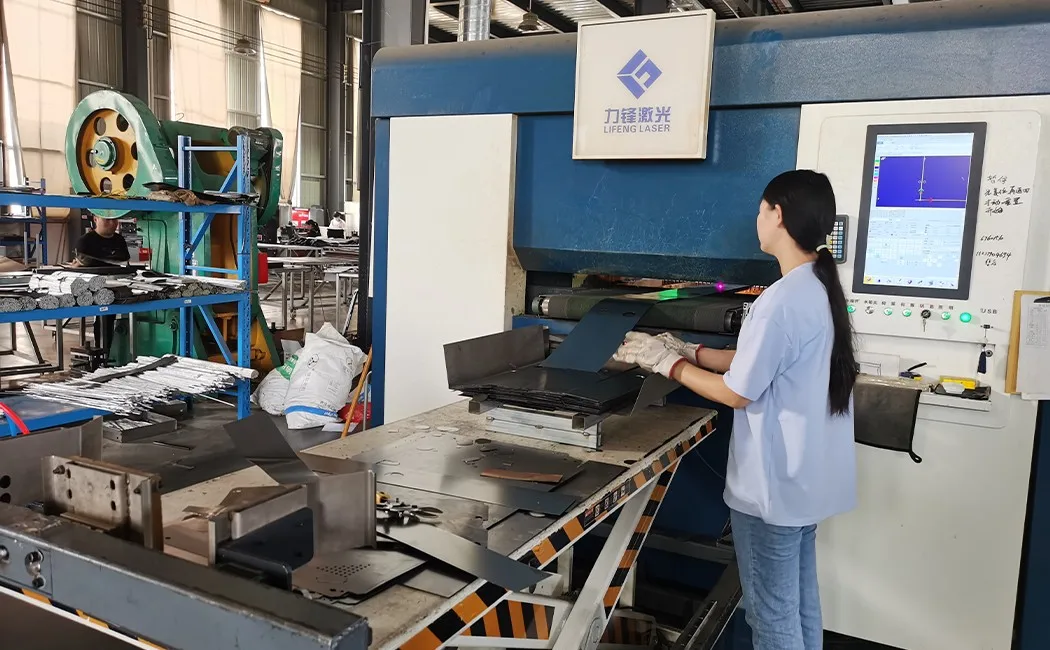
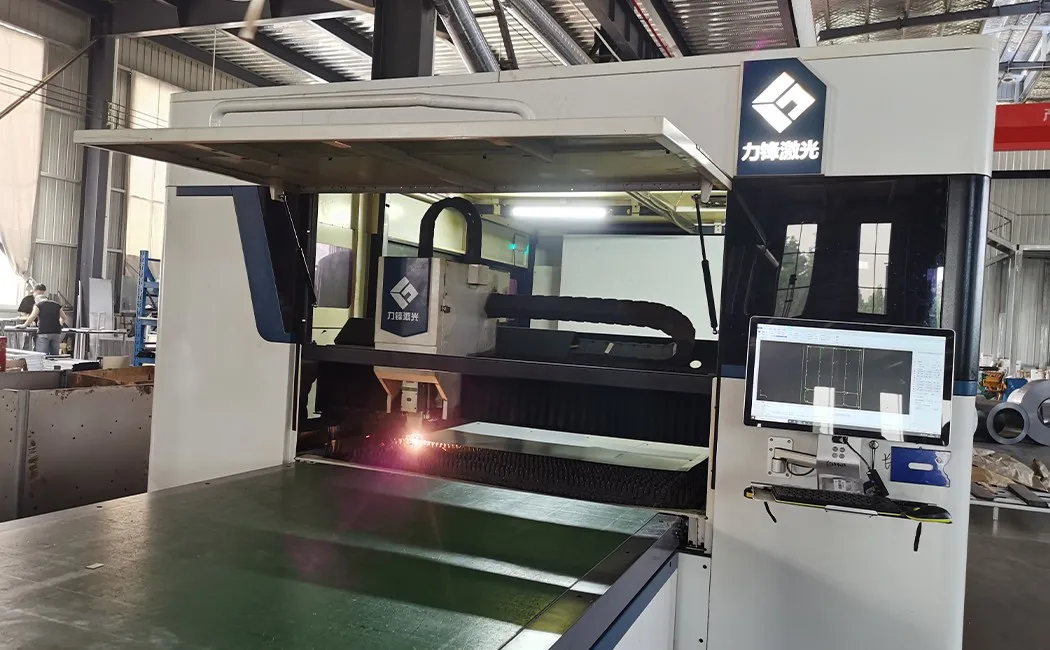
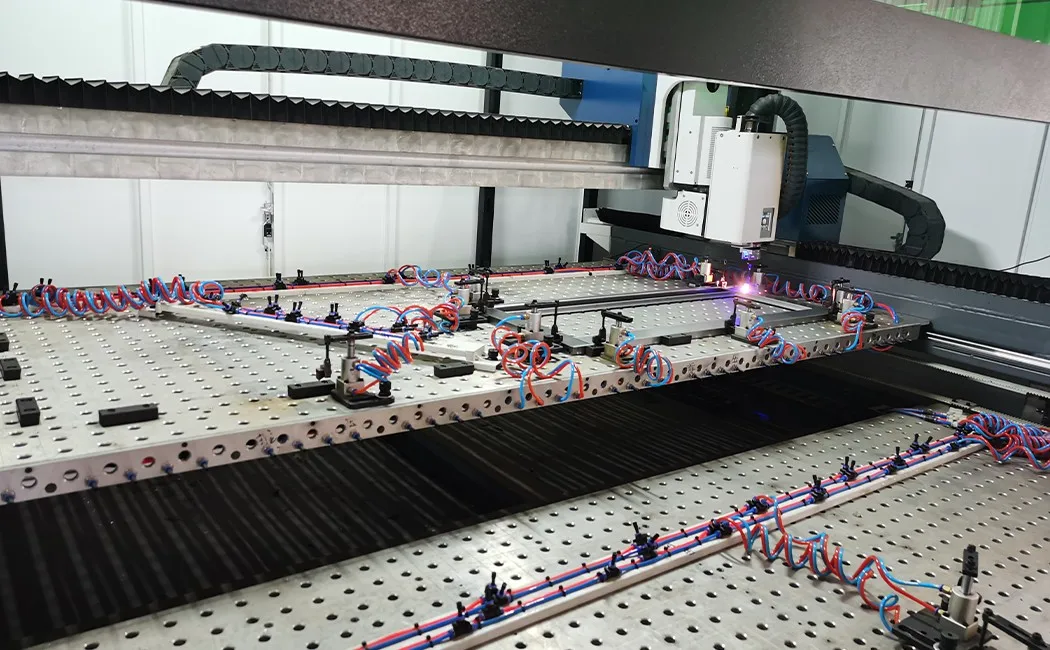
Langkah 1: Pemotongan Laser — Di Mana Setiap Panel Bermula
Bahan mentahnya ialah kepingan keluli tergelek sejuk, biasanya setebal 0.5–0.8 mm untuk loker pejabat dan sekolah standard, sehingga 1.0 mm untuk aplikasi tugas berat. (Tidak pasti ketebalan yang diperlukan oleh projek anda? Panduan saiz dan dimensi loker keluli kami memetakan jalur penuh 0.4–1.0 mm kepada kes penggunaan sebenar.) Gegelung dibuka gulungannya pada meja suapan pemotong laser. Kepala laser gentian — dipandu oleh program bahagian yang dimuatkan pada konsol CNC pengendali — menjejaki setiap garis luar panel, potongan dan slot pada kelajuan yang mustahil dilakukan dengan tangan atau kaedah plasma yang lebih lama. Ketepatan penting di sini kerana panel yang berukuran 0.5 mm daripada segi segi empat sama tidak akan tertutup rata di pintu. Laser gentian memotong tepi yang bersih dengan herotan haba yang minimum, jadi mesin tekan lentur hiliran mendapat panel yang benar-benar rata dan konsisten dari segi dimensi — unit 1 dan unit 500 adalah sama.
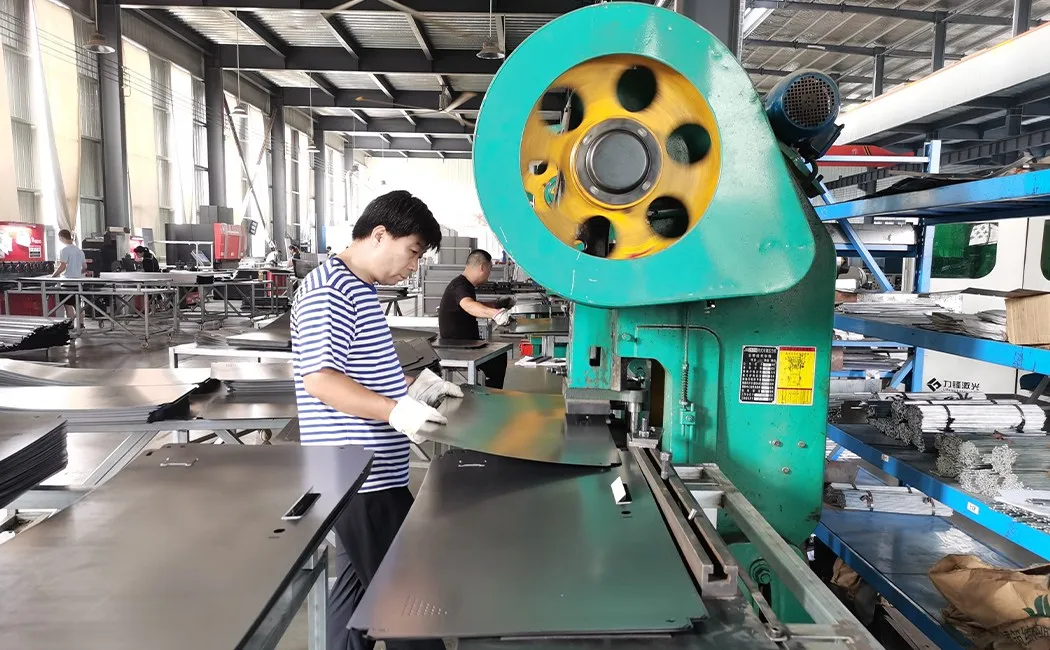
Langkah 2: Menebuk CNC — Lubang Yang Bukanlah Satu Pemikiran Selepasnya
Panel yang baru dipotong akan dipindahkan ke mesin penebuk turet CNC. Di sinilah slot pengudaraan, lubang pelekap engsel, potongan laras kunci dan pendakap rod gantung ditekan dalam satu hantaran automatik. Projek sekolah adalah tempat konsistensi penebuk paling cepat muncul — panduan pengeluar loker sekolah kami menerangkan apa yang harus dibuktikan oleh helaian spesifikasi yang betul sebelum anda memesan. Kilang-kilang lama menggerudi ini dengan tangan — kedudukan yang tidak konsisten bermaksud engsel yang terikat, kunci yang melekat dan pin rak yang bengkok. Pada garis penebuk CNC, kedudukan alat adalah sebahagian daripada fail digital yang sama dengan potongan laser. Tiada apa yang diukur secara manual. Hasilnya ialah apabila anda memasang bolt engsel pada kedudukan A pada panel pintu dan kedudukan A pada panel rangka, ia sejajar kerana kedua-dua lubang ditebuk dari koordinat yang sama — bukan kerana seseorang bernasib baik.
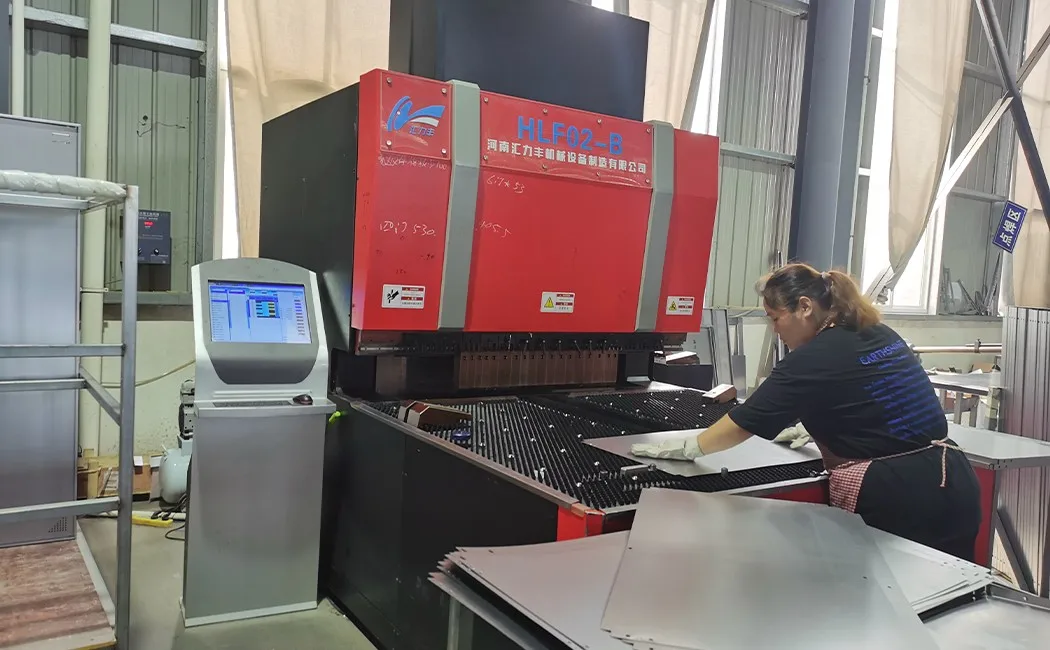
Langkah 3: Lenturan Tekan-Brek — Menukar Lembaran Rata Menjadi Struktur
Panel rata hampir tidak mempunyai kekakuan struktur. Pembengkokan mengubahnya. Brek tekan melipat tepi setiap panel menjadi bebibir yang bersudut tepat — biasanya pulangan 90° pada panel sisi, dan profil majmuk pada panel pintu yang membentuk rebat pintu dan pengaku dalam satu lejang. Lipatan ini melakukan dua perkara: ia mencipta geometri yang mengunci panel bersama semasa pemasangan, dan ia meningkatkan rintangan panel terhadap lenturan secara mendadak. Lembaran rata 0.6 mm mudah dibengkokkan di tangan anda; lembaran yang sama dengan dua bebibir 90° menjadi benar-benar tegar. Itulah sebabnya tolok pengunci keluli (ketebalan) dan profil lipatan bersama-sama menentukan kekuatan dunia sebenar — bukan ketebalan mentah sahaja.
Langkah 4: Kimpalan — Sambungan Kekal Di Mana Ia Penting
Bukan setiap sambungan dalam loker perlu dikimpal. Pada model KD (knock-down), panel rangka bersambung semasa pemasangan melalui nat berulir yang telah dipasang — tiada kimpalan diperlukan oleh pengguna akhir. (Jika anda menimbang kedua-dua struktur untuk projek anda, perbandingan KD vs kimpalan kami merangkumi kekuatan, kos penghantaran dan keadaan tapak secara bersebelahan.) Tetapi beberapa titik struktur — plat tetulang engsel, pendakap panduan bar kunci, sokongan rak dalaman pada model rangka yang dikimpal — dikimpal MIG di kilang. Kimpalan MIG (Gas Inert Logam) menghasilkan manik berterusan yang menggabungkan logam induk dan wayar pengisi menjadi satu bahagian. Dilakukan dengan betul, zon kimpalan sekurang-kurangnya sekuat keluli di sekelilingnya. Pengimpal kami bekerja mengikut panjang jahitan dan spesifikasi penembusan, dan kimpalan diperiksa secara visual sebelum panel bergerak ke garisan rawatan permukaan.
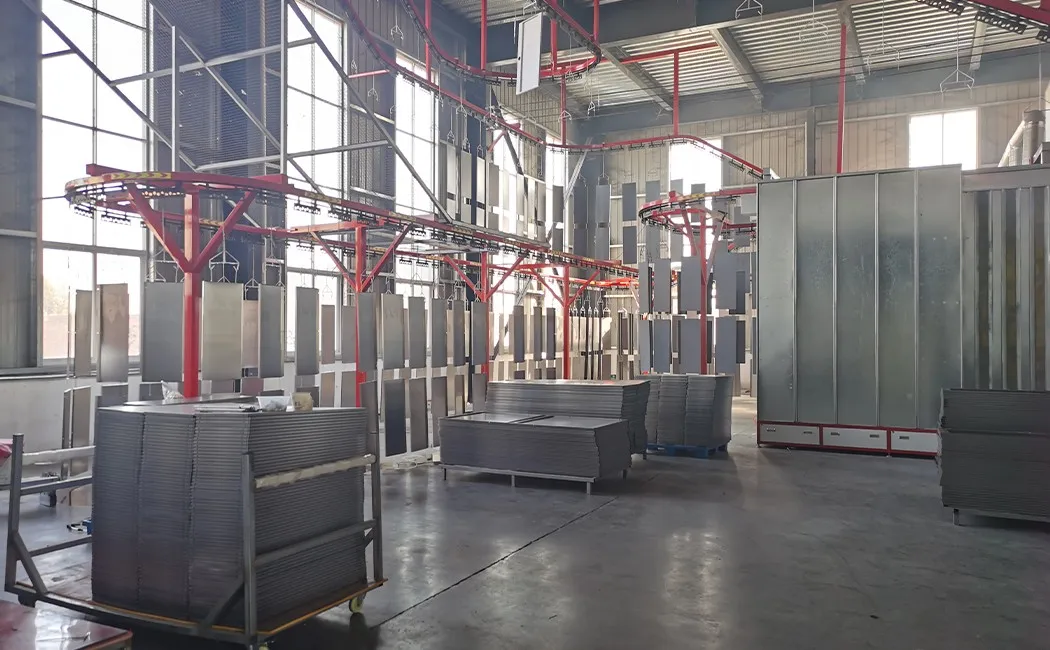
Langkah 5: Rawatan Permukaan dan Salutan Serbuk — Kemasan Yang Melindungi
Sebelum serbuk sampai ke panel, keluli akan melalui proses pra-rawatan berbilang peringkat: penyingkiran minyak, pembersihan karat, zink fosfat dan pasifasi. Langkau mana-mana langkah ini dan lapisan serbuk akhirnya akan menggelegak dan mengelupas — bukan dari luar ke dalam, tetapi dari permukaan keluli ke luar. Selepas pra-rawatan, panel digantung pada saluran penghantar atas, dipindahkan ke bilik semburan dan disalut secara elektrostatik: serbuk diberi cas elektrik dan panel yang dibumikan menariknya secara seragam — termasuk ke dalam ceruk dan di sekitar selekoh yang akan terlepas oleh pistol cat. Kemudian, penghantar yang dimuatkan membawa panel melalui ketuhar pengawetan. Haba mencairkan dan menghubungkan silang zarah serbuk menjadi filem keras yang berterusan. Hasil standard ialah kemasan yang melepasi 500+ jam ujian semburan garam. Warna adalah padanan RAL atau tersuai — kelabu muda, kuning air, putih atau sebarang warna yang ditentukan oleh pembeli — digunakan daripada kelompok yang sama untuk memastikan keseluruhan pesanan konsisten. Lapisan yang digunakan oleh saluran ini adalah sama dengan yang dilindungi oleh rutin pembersihan anda di tapak — panduan kami tentang cara menyelenggara perabot pejabat logam merangkumi bahagian penjagaan.
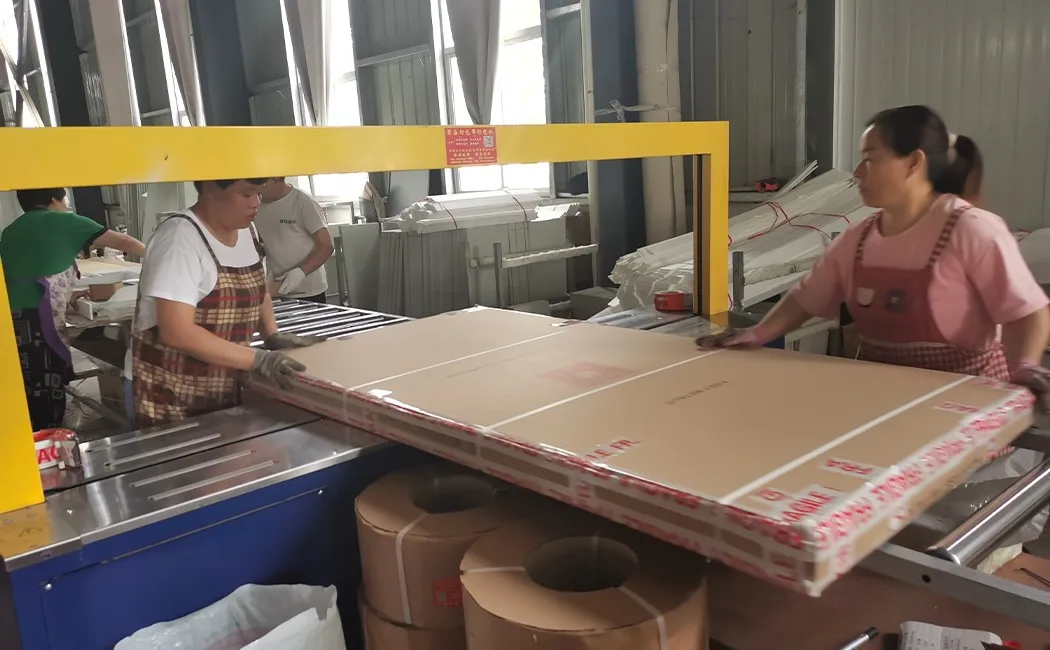
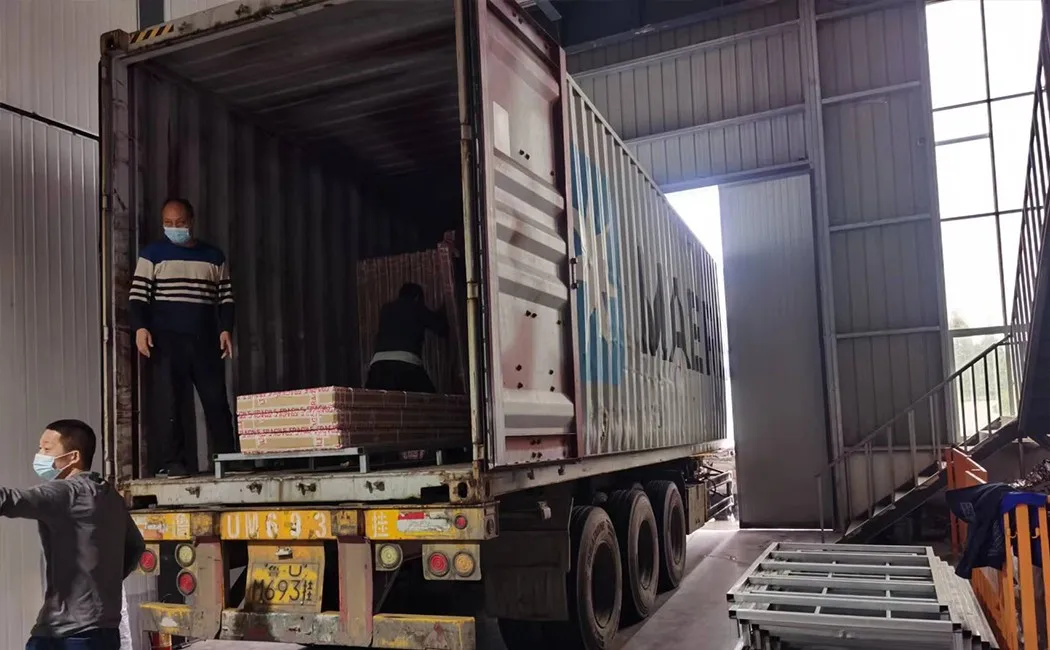
Langkah 6: Pembungkusan Pek Rata dan Pemuatan Kontena
Di sinilah reka bentuk KD memberi manfaat kepada pembeli. Daripada menghantar loker yang dipasang sepenuhnya — yang kebanyakannya diperbuat daripada udara — setiap unit dipecahkan kepada panel individu, dibalut dengan busa pelindung kapas mutiara, dan dibungkus rata ke dalam karton dengan semua perkakasan (bolt, nat, engsel, kunci, anak kunci) dalam beg berlabel di dalamnya. Matematik pengangkutan yang sama digunakan di seluruh rangkaian KD kami — panduan dimensi katil dua tingkat komersial kami menunjukkan bagaimana katil boleh tanggal dibungkus rata atas sebab yang sama. Karton rata disusun di atas palet atau terus di atas lantai kontena dalam lajur yang ketat dan stabil. Corak pemuatan dirancang pada peringkat sebut harga — ia adalah sebahagian daripada tugas kami, bukan sesuatu yang difikirkan kemudian. Perbezaan berbanding penghantaran loker yang dipasang adalah ketara: pek rata memuatkan lebih banyak unit setiap kontena, yang secara langsung mengurangkan kos pendaratan setiap unit untuk pembeli. Penjimatan itu selalunya melebihi kos masa pemasangan di tapak, yang mengambil masa 10–20 minit setiap unit dengan peralatan tangan asas.
Sekilas Pandang Proses Penuh
| Masa latihan | Peralatan / Kaedah | Pemeriksaan Kualiti Utama |
|---|---|---|
| 1. Pemotongan Laser | Laser gentian CNC | Dimensi panel ± 0.1 mm |
| 2. Penebuk CNC | Tekan penebuk turet | Ketepatan kedudukan lubang, tepi bebas burr |
| 3. Lenturan Tekan-Brek | Brek tekan CNC | Sudut lenturan, panjang pulangan bebibir |
| 4. Kimpalan | Kimpalan MIG | Panjang jahitan, penembusan, pemeriksaan visual |
| 5. Pra-rawatan + Salutan Serbuk | Mandian kimia 5 peringkat + semburan elektrostatik + pengawetan ketuhar | Ketebalan salutan (µm), potongan silang lekatan |
| 6. Pembungkusan + Pemuatan | Pembalut kapas mutiara, pengikat karton, pelan muatan kontena | Kelengkapan perkakasan, berat karton, ketepatan label |
Apa Maknanya Apabila Anda Mencari Sumber
Proses di atas adalah standard di kalangan kilang loker keluli yang serius — dan jarang berlaku di kalangan yang lain. Ringkasan pengeluar perabot pejabat keluli terkemuka di China menunjukkan apa yang membezakan kedua-dua kumpulan ini dalam praktiknya. Perbezaan antara kilang yang baik dan yang biasa-biasa sahaja biasanya disebabkan oleh tiga perkara:
- Ketebalan dan gred keluli — minta spesifikasi mm sebenar, bukan “tolok 18” (nombor yang bermaksud perkara yang berbeza dalam piawaian yang berbeza). Piawaian kami ialah 0.5 mm untuk panel sisi, 0.6 mm untuk pintu; model tugas berat menggunakan 0.8–1.0 mm.
- Rawatan awal sebelum salutan serbuk — barisan 5 peringkat (penyingkiran minyak → pembersihan karat → fosfat → pasifat → bilas) adalah minimum untuk kemasan yang tahan lama. Peringkat yang lebih sedikit bermakna salutan diletakkan di atas keluli yang tidak disediakan dengan betul.
- Ketekalan panel-ke-panel — minta sampel dari pertengahan larian, bukan hanya bahagian pertama. Talian CNC hendaklah menghasilkan panel yang sama merentasi pesanan penuh; talian yang dikendalikan dengan tangan akan hanyut.
Jika pembekal tidak dapat memberitahu anda ketebalan keluli mereka dalam milimeter, bilangan peringkat pra-rawatan atau sama ada mesin tekan punch mereka adalah CNC atau manual — soalan-soalan tersebut perlu dijawab sebelum anda membuat pesanan.
Soalan Lazim
Apakah bahan yang digunakan untuk membuat loker keluli?
Kebanyakan loker keluli diperbuat daripada kepingan keluli tergelek sejuk, biasanya setebal 0.4–1.0 mm bergantung pada aplikasi. Keluli tergelek sejuk menawarkan kemasan permukaan yang lebih licin dan toleransi dimensi yang lebih ketat daripada keluli tergelek panas, yang penting untuk penjajaran pintu yang bersih dan kemasan salutan serbuk yang seragam.
Berapa lama masa yang diperlukan untuk mengeluarkan loker keluli?
Bagi loker keluli pintu tunggal atau berbilang pintu standard yang dihasilkan pada barisan pengeluaran CNC, proses fabrikasi daripada pemotongan kepingan kepada karton yang dibungkus biasanya mengambil masa 3–5 hari bekerja setiap kelompok, bergantung pada saiz pesanan, masa pengawetan salutan serbuk dan peringkat pemeriksaan kualiti.
Apakah salutan serbuk pada loker keluli?
Salutan serbuk merupakan proses kemasan kering elektrostatik. Zarah serbuk halus dicas secara elektrostatik dan disembur ke atas panel keluli yang dibumikan, kemudian dikeringkan dalam ketuhar. Hasilnya ialah kemasan yang keras dan sekata yang tahan lasak, calar dan karat dengan lebih baik berbanding cat cecair.
Mengapakah loker keluli dihantar dalam keadaan dibungkus rata?
Penghantaran pek rata (KD — knock-down) melipat setiap loker menjadi panel individu, yang disusun rapat di dalam karton. Ini meningkatkan bilangan unit setiap kontena dengan ketara berbanding penghantaran loker pra-pasang, sekali gus mengurangkan kos pengangkutan setiap unit. Pemasangan di tapak biasanya mengambil masa 10–20 minit setiap unit dengan peralatan asas.
Apakah pemeriksaan kualiti yang berlaku semasa pengeluaran loker keluli?
Pusat pemeriksaan kualiti utama termasuk: pemeriksaan dimensi panel yang dipotong dan ditebuk, pemeriksaan visual dan struktur kimpalan-jahitan, ujian ketebalan dan lekatan salutan selepas salutan serbuk, pemeriksaan penjajaran pintu dan fungsi engsel selepas pemasangan, dan pemeriksaan pra-pembungkusan akhir sebelum karton dimeteraikan.


