 Meteen naar de inhoud


Een koper op de Filipijnen vroeg me ooit: "Hoe weet ik dat uw lockers gemaakt zijn om lang mee te gaan, en niet alleen maar mooi geverfd?" Dat is een terechte vraag. Het antwoord staat niet in de brochure, maar in de fabriek. Hieronder leggen we precies uit wat er gebeurt tussen een rol koudgewalst staal en een afgewerkte locker die klaar is om in een container geladen te worden.
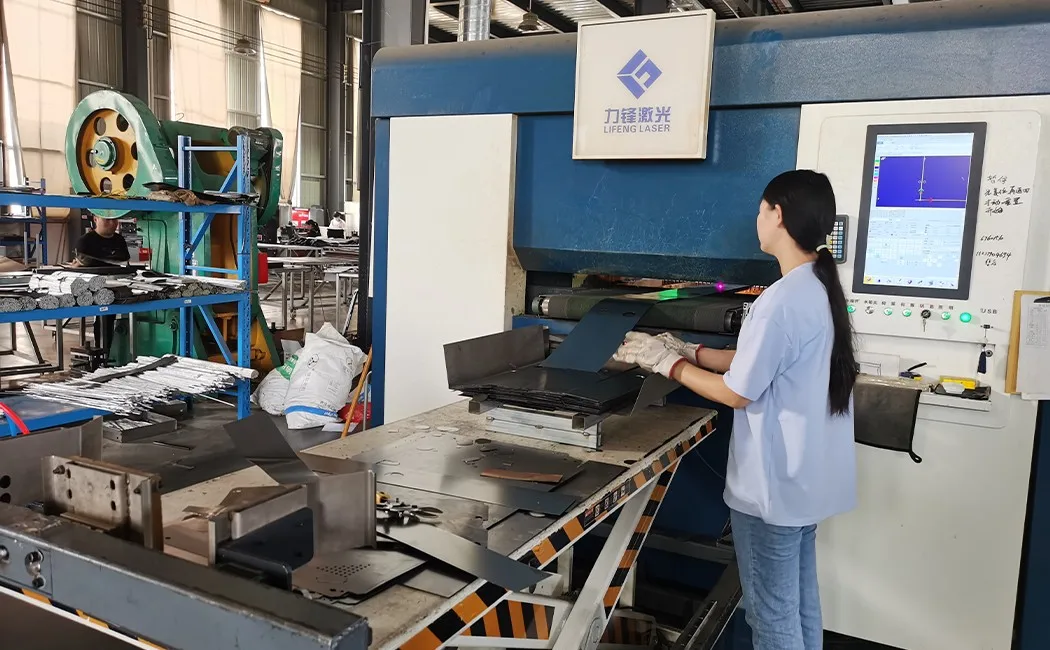
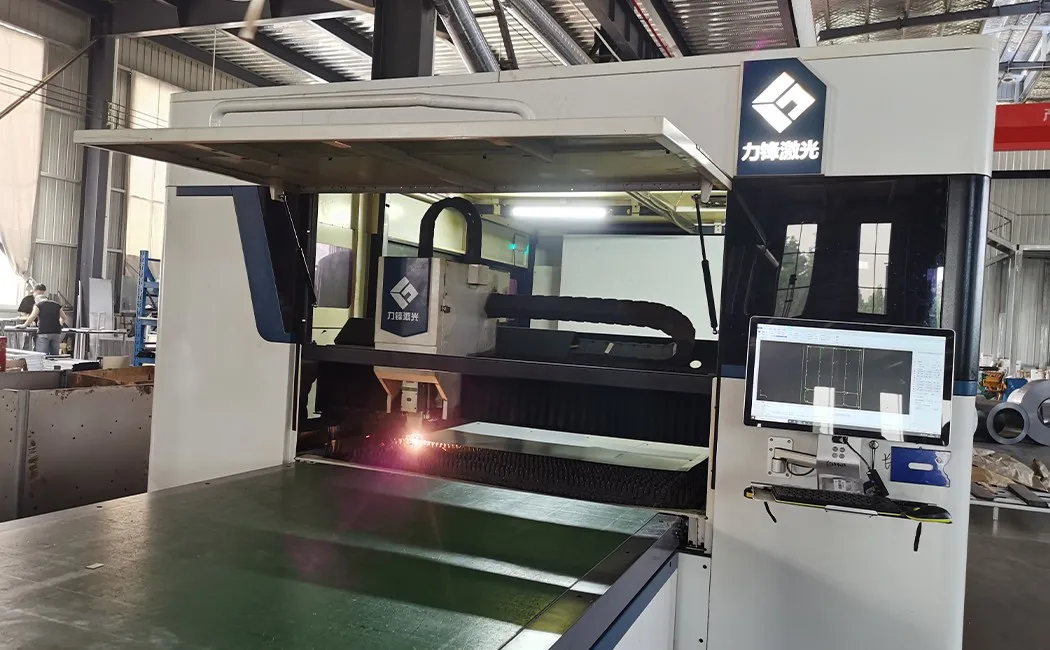
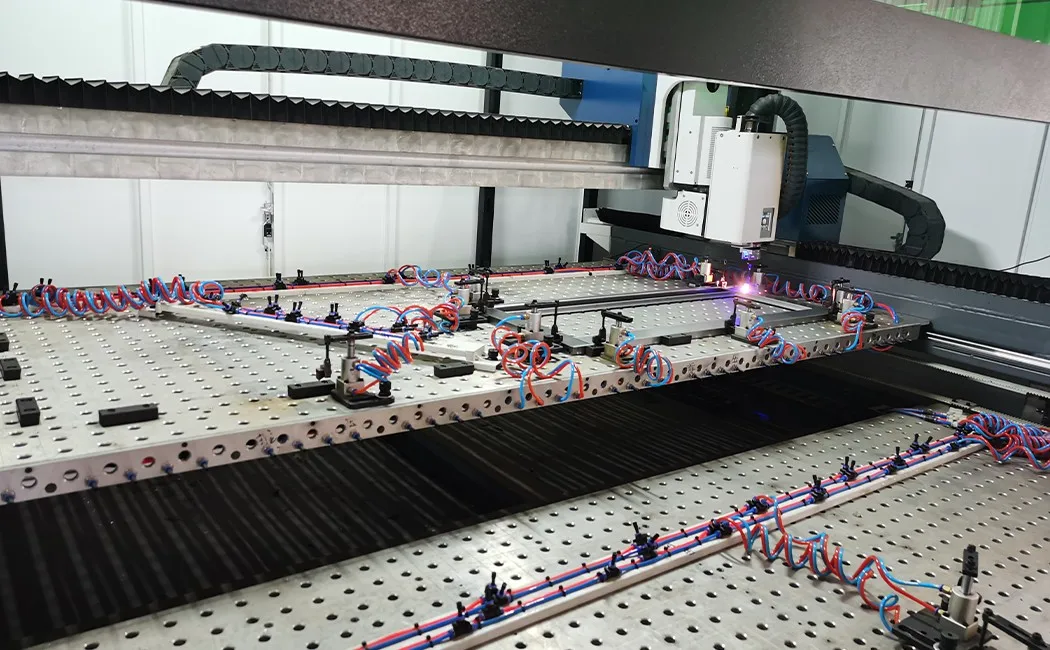
Stap 1: Lasersnijden — Waar elk paneel begint
Het basismateriaal is koudgewalst staalplaat, doorgaans 0.5–0.8 mm dik voor standaard kantoor- en schoolkluisjes, tot 1.0 mm voor zware toepassingen. (Weet u niet zeker welke dikte uw project nodig heeft? Onze maattabel voor stalen kluisjes toont de volledige bandbreedte van 0.4–1.0 mm voor praktijktoepassingen.) De rollen worden afgerold op de aanvoertafel van de lasersnijder. Een fiberlaserkop – aangestuurd door het onderdeelprogramma dat is geladen op de CNC-console van de operator – volgt de omtrek van elk paneel, elke uitsparing en elke sleuf met snelheden die met de hand of oudere plasmamethoden onmogelijk zouden zijn. Precisie is hier cruciaal, want een paneel dat 0.5 mm uit het lood staat, sluit niet vlak tegen de deur. De fiberlaser snijdt strakke randen met minimale warmtevervorming, zodat de daaropvolgende buigpers panelen krijgt die echt vlak en dimensionaal consistent zijn – unit 1 en unit 500 zijn identiek.
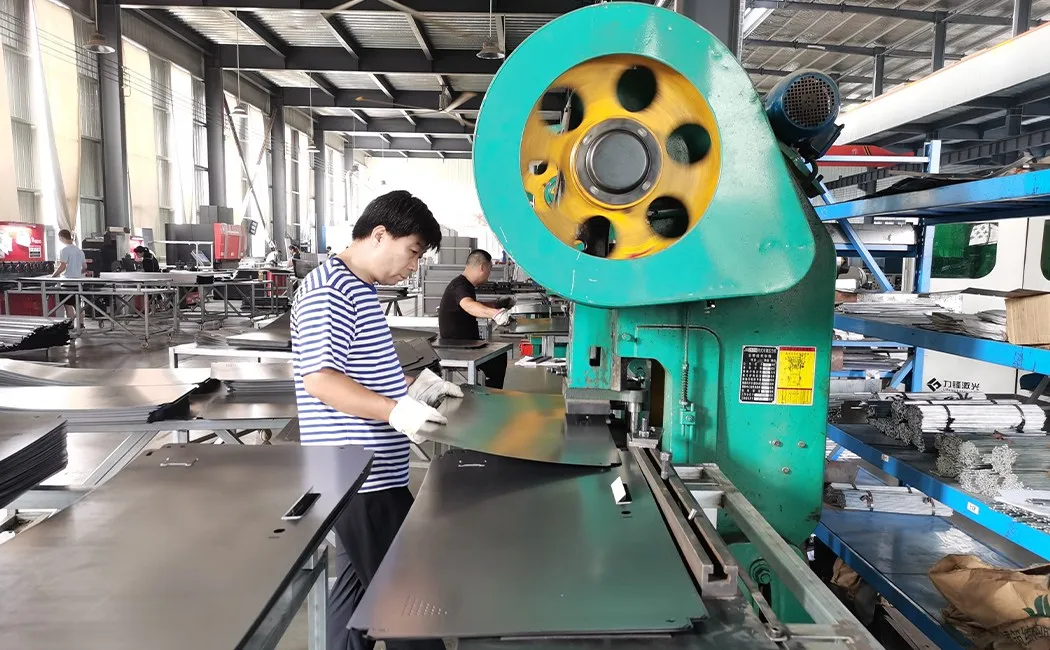
Stap 2: CNC-ponsen — Gaten die geen bijzaak zijn
Vers gesneden panelen worden naar de CNC-ponsmachine gebracht. Hier worden ventilatiesleuven, gaten voor scharnieren, uitsparingen voor slotcilinders en ophangbeugels in één geautomatiseerde bewerking geponst. Bij schoolprojecten is de consistentie van de ponsen het snelst merkbaar. Onze handleiding voor fabrikanten van schoolkluisjes legt uit waaraan een goede specificatielijst moet voldoen voordat u bestelt. Oudere fabrieken boren deze gaten handmatig. Inconsistente posities leiden tot vastlopende scharnieren, klemmende sloten en scheve plankdragers. Op een CNC-ponslijn maken de gereedschapsposities deel uit van hetzelfde digitale bestand als de lasersnede. Niets wordt handmatig gemeten. Het resultaat is dat wanneer u een scharnier op positie A in het deurpaneel en op positie A in het kastpaneel monteert, ze perfect uitgelijnd zijn, omdat beide gaten op dezelfde coördinaten zijn geponst – en niet door toeval.
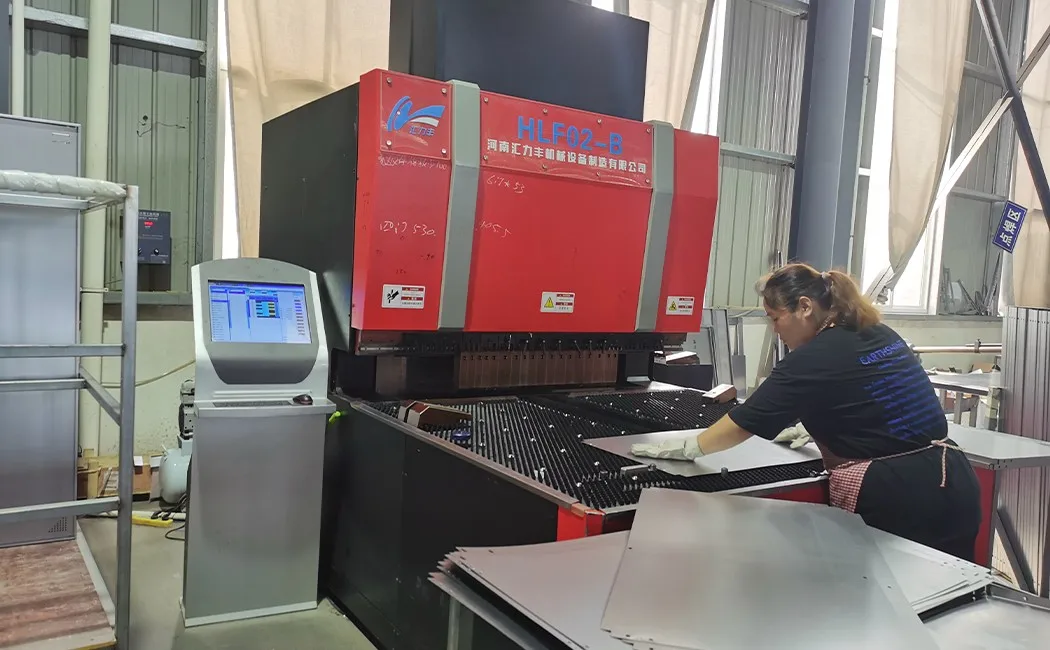
Stap 3: Buigen met een kantbank — Het omzetten van een vlakke plaat in een constructie
Een vlak paneel heeft vrijwel geen structurele stijfheid. Buigen verandert dat. De kantbank vouwt de randen van elk paneel tot nauwkeurig gehoekte flenzen – meestal 90°-hoeken bij zijpanelen en een samengesteld profiel bij deurpanelen dat in één beweging de deuruitsparing en versteviging vormt. Deze vouwen hebben twee functies: ze creëren de geometrie die de panelen tijdens de montage aan elkaar vergrendelt, en ze verhogen de buigweerstand van het paneel aanzienlijk. Een vlakke plaat van 0.6 mm buigt gemakkelijk in je handen; dezelfde plaat met twee 90°-flenzen wordt werkelijk stijf. Daarom bepalen de dikte van het staal en het vouwprofiel samen de werkelijke sterkte – niet alleen de dikte.
Stap 4: Lassen — Permanente verbindingen waar het telt
Niet elke verbinding in een locker hoeft gelast te worden. Bij KD-modellen (knock-down) worden de panelen tijdens de montage met elkaar verbonden door middel van voorgemonteerde schroefmoeren – lassen is voor de eindgebruiker niet nodig. (Als u de twee constructies voor uw project overweegt, kunt u onze vergelijking tussen KD en gelast bekijken, waarin sterkte, verzendkosten en locatieomstandigheden naast elkaar worden vergeleken.) Sommige structurele punten – de verstevigingsplaten voor de scharnieren, de geleidingsbeugels voor de vergrendelingsstang, de interne plankdragers bij modellen met een gelaste constructie – worden echter in de fabriek MIG-gelast. MIG-lassen (Metal Inert Gas) produceert een doorlopende lasrups die het basismetaal en de lasdraad tot één geheel versmelt. Correct uitgevoerd is de laszone minstens zo sterk als het omringende staal. Onze lassers werken volgens specificaties voor lasnaadlengte en indringing, en de lassen worden visueel geïnspecteerd voordat de panelen naar de oppervlaktebehandelingslijn gaan.
Stap 5: Oppervlaktebehandeling en poedercoating — De afwerking die beschermt
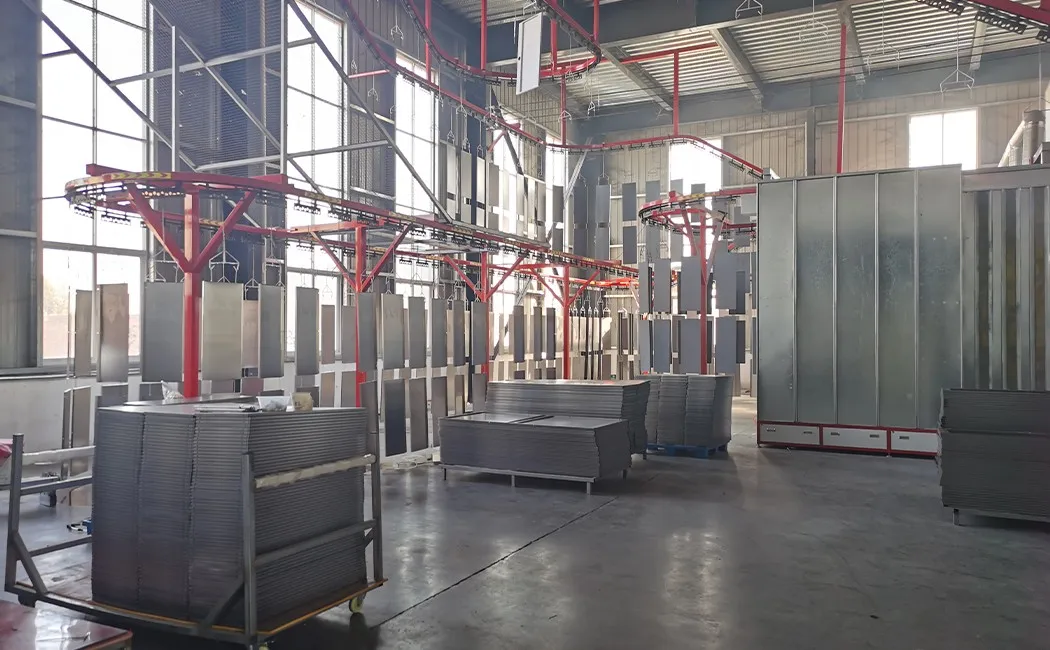
Voordat het poeder op het paneel wordt aangebracht, doorloopt het staal een meertraps voorbehandelingsproces: olieverwijdering, roestreiniging, zinkfosfatering en passivering. Als een van deze stappen wordt overgeslagen, zal de poedercoating uiteindelijk gaan bubbelen en afbladderen – niet van buiten naar binnen, maar van het stalen oppervlak naar buiten. Na de voorbehandeling worden de panelen aan een transportband gehangen, naar de spuitcabine gebracht en elektrostatisch gecoat: het poeder krijgt een elektrische lading en de geaarde panelen trekken deze gelijkmatig aan – ook in uitsparingen en rond bochten die een verfspuit zou missen. Vervolgens transporteert de beladen transportband de panelen door de uithardingsoven. De hitte smelt en verbindt de poederdeeltjes tot een continue, harde film. Het standaardresultaat is een afwerking die meer dan 500 uur zoutsproeitesten doorstaat. De kleur is een RAL-kleur of een aangepaste kleur – lichtgrijs, beige, wit of elke andere kleur die de koper specificeert – en wordt aangebracht vanuit dezelfde batch om de consistentie van de gehele bestelling te waarborgen. De coating die op deze lijn wordt aangebracht, is dezelfde coating die uw schoonmaakroutine ter plaatse beschermt – onze handleiding voor het onderhoud van metalen kantoormeubelen behandelt de onderhoudsaspecten.
Stap 6: Plat verpakken en in de container laden
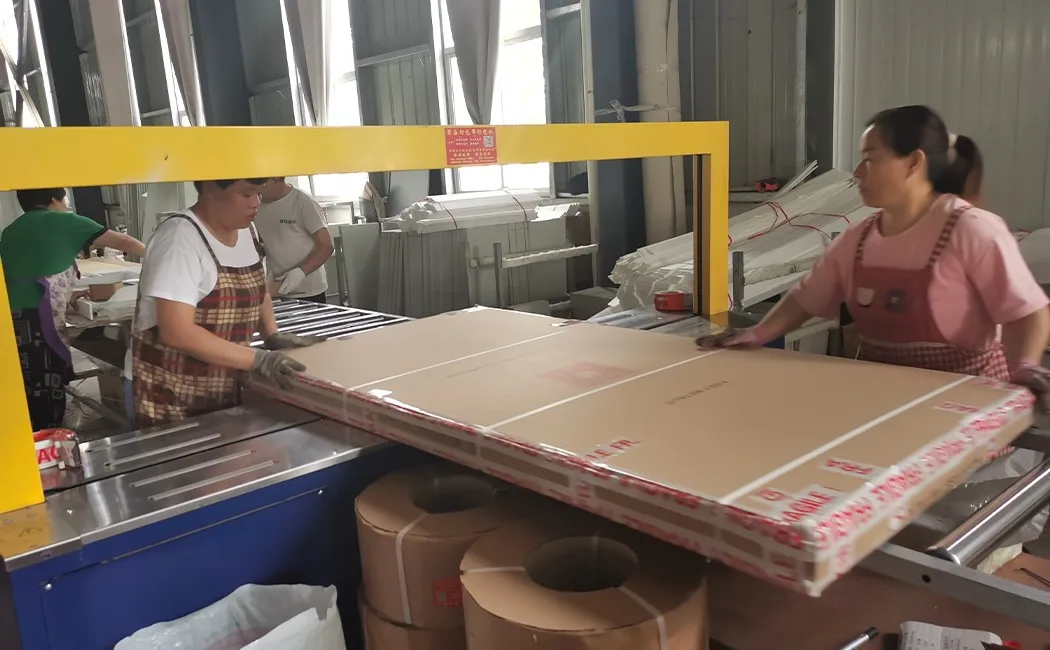
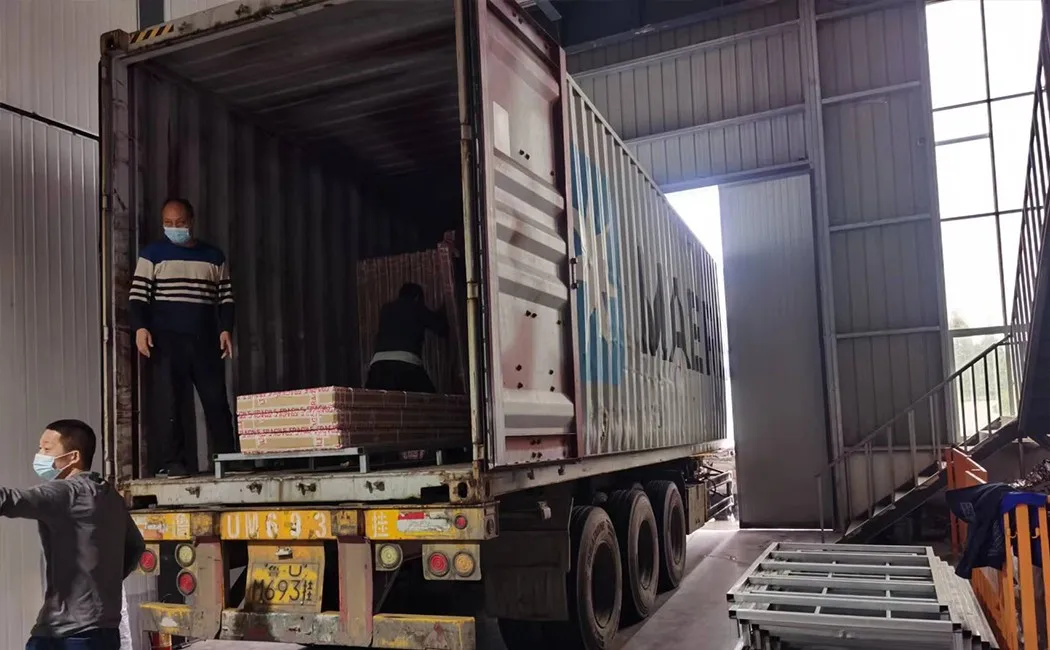
Hier komt het voordeel van KD-ontwerp voor de koper naar voren. In plaats van een volledig gemonteerde locker te verzenden – die voornamelijk uit lucht bestaat – wordt elke unit gedemonteerd in afzonderlijke panelen, verpakt in beschermend schuim van parelkatoen en plat verpakt in een doos met alle benodigde hardware (bouten, moeren, scharnieren, slot, sleutels) in een gelabelde zak. Dezelfde vrachtberekening is van toepassing op ons hele KD-assortiment – onze maattabel voor commerciële stapelbedden laat zien hoe demontabele bedden om dezelfde redenen plat verpakt kunnen worden. Platte dozen kunnen op pallets of direct op de containervloer in strakke, stabiele kolommen worden gestapeld. Het laadpatroon wordt al in de offertefase bepaald – het is onderdeel van ons werk, geen bijzaak. Het verschil met het verzenden van gemonteerde lockers is aanzienlijk: plat verpakt passen er aanzienlijk meer units per container, wat de uiteindelijke kosten per stuk voor de koper direct verlaagt. Die besparing is vaak groter dan de tijd die nodig is voor montage ter plaatse, wat met standaard handgereedschap 10-20 minuten per unit duurt.
Het volledige proces in één oogopslag
| Stadium | Apparatuur / Methode | Belangrijke kwaliteitscontrole |
|---|---|---|
| 1. Lasersnijden | Vezellaser CNC | Paneelafmetingen ± 0.1 mm |
| 2. CNC-ponsen | Torenponsmachine | Nauwkeurige gatpositionering, braamvrije randen |
| 3. Kantbankbuigen | CNC afkantpers | Buighoek, flensretourlengte |
| 4. Welding | MIG-lassen | Naadlengte, indringing, visuele inspectie |
| 5. Voorbehandeling + Poedercoating | 5-traps chemisch bad + elektrostatisch spuiten + uitharding in de oven | Laagdikte (µm), hechtingsdoorsnede |
| 6. Inpakken + Laden | Parelkatoenfolie, kartonnen omsnoering, containerlaadplan | Volledigheid van de hardware, gewicht van de doos, nauwkeurigheid van het etiket |
Wat dit betekent bij het inkopen
Bovenstaand proces is standaard bij serieuze fabrikanten van stalen lockers, maar zeldzaam bij de rest. Ons overzicht van de beste fabrikanten van stalen kantoormeubelen in China laat zien wat de twee groepen in de praktijk onderscheidt. De verschillen tussen een goede en een middelmatige fabriek komen meestal neer op drie dingen:
- Staaldikte en -kwaliteit — vraag naar de exacte dikte in millimeters, niet naar "18 gauge" (een getal dat in verschillende normen verschillende betekenissen heeft). Onze standaard is 0.5 mm voor zijpanelen, 0.6 mm voor deuren; zware modellen gebruiken 0.8–1.0 mm.
- Voorbehandeling vóór poedercoating — Een vijfstappenproces (olie verwijderen → roest verwijderen → fosfateren → passiveren → spoelen) is het minimum voor een duurzame afwerking. Minder stappen betekent dat de coating op onvoldoende voorbereid staal wordt aangebracht.
- Paneel-tot-paneel consistentie — Vraag een proefexemplaar aan halverwege de productie, niet alleen het eerste stuk. CNC-lijnen moeten identieke panelen produceren voor een volledige bestelling; handbediende lijnen vertonen afwijkingen.
Als een leverancier u niet kan vertellen wat de dikte van het staal in millimeters is, hoeveel voorbehandelingsstappen er zijn, of of hun ponsmachine CNC-gestuurd of handmatig is, dan zijn dat vragen waar u zeker op moet aandringen voordat u een bestelling plaatst.
Veelgestelde Vragen / FAQ
Welk materiaal wordt gebruikt voor het maken van stalen lockers?
De meeste stalen lockers worden gemaakt van koudgewalst staalplaat, doorgaans 0.4–1.0 mm dik, afhankelijk van de toepassing. Koudgewalst staal biedt een gladder oppervlak en nauwere maattoleranties dan warmgewalst staal, wat belangrijk is voor een nette uitlijning van de deur en een uniforme poedercoating.
Hoe lang duurt het om een stalen locker te produceren?
Voor een standaard stalen locker met één of meerdere deuren, geproduceerd op een CNC-lijn, duurt het fabricageproces van het snijden van de plaat tot het verpakken in een doos doorgaans 3 tot 5 werkdagen per batch, afhankelijk van de ordergrootte, de uithardingstijd van de poedercoating en de kwaliteitscontrolefasen.
Wat is poedercoating op een stalen locker?
Poedercoaten is een elektrostatisch droog afwerkingsproces. Fijne poederdeeltjes worden elektrostatisch geladen en op geaarde stalen panelen gespoten, waarna ze in een oven uitharden. Het resultaat is een harde, egale afwerking die veel beter bestand is tegen afbladderen, krassen en roest dan vloeibare verf.
Waarom worden stalen lockers als bouwpakket verzonden?
Bij verzending in platte pakketten (KD - knock-down) worden de lockers in afzonderlijke panelen opgevouwen, die strak op elkaar gestapeld in een doos passen. Dit verhoogt het aantal units per container aanzienlijk in vergelijking met verzending van voorgemonteerde lockers, waardoor de transportkosten per unit lager worden. De montage ter plaatse duurt doorgaans 10-20 minuten per unit met standaardgereedschap.
Welke kwaliteitscontroles vinden er plaats tijdens de productie van stalen lockers?
Belangrijke kwaliteitscontrolepunten zijn onder andere: dimensionale inspectie van gesneden en gestanste panelen, visuele en structurele controle van lasnaden, dikte- en hechtingstests na poedercoating, controle van de uitlijning van deuren en de werking van de scharnieren na montage, en een laatste inspectie vóór het verpakken voordat de dozen worden verzegeld.


