 Hopp til innhold


En innkjøper på Filippinene spurte meg en gang: «Hvordan vet jeg at skapene deres er bygget for å vare, ikke bare malt for å se fine ut?» Det er et rimelig spørsmål. Svaret står ikke i brosjyren – det står på fabrikkgulvet. Så her er nøyaktig hva som skjer mellom en spole av kaldvalset stål og et ferdig skap klart til å lastes på en container.
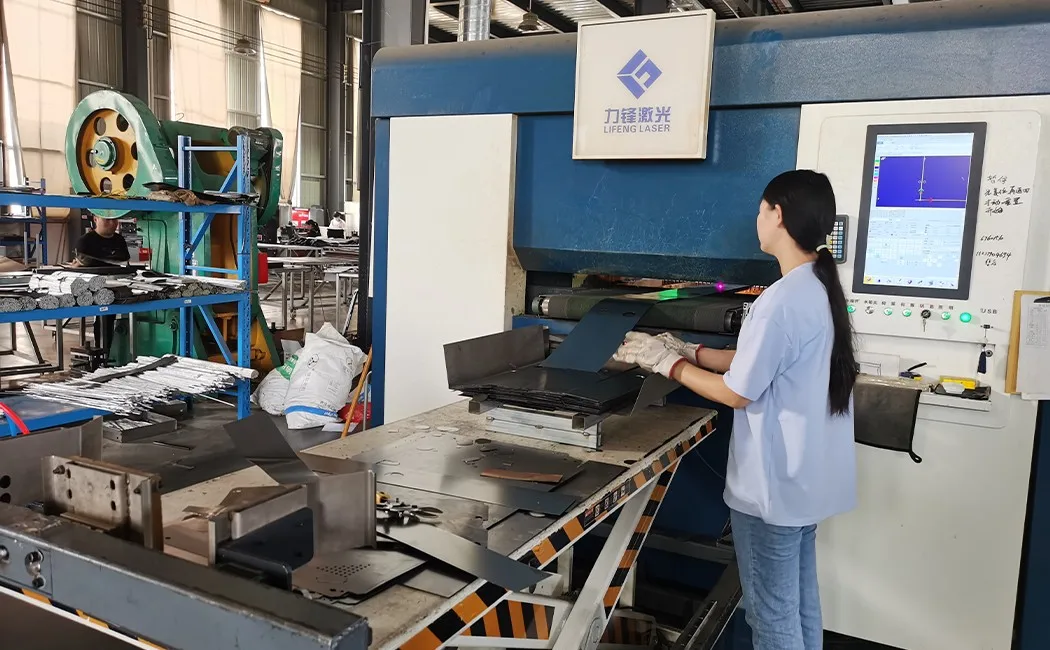
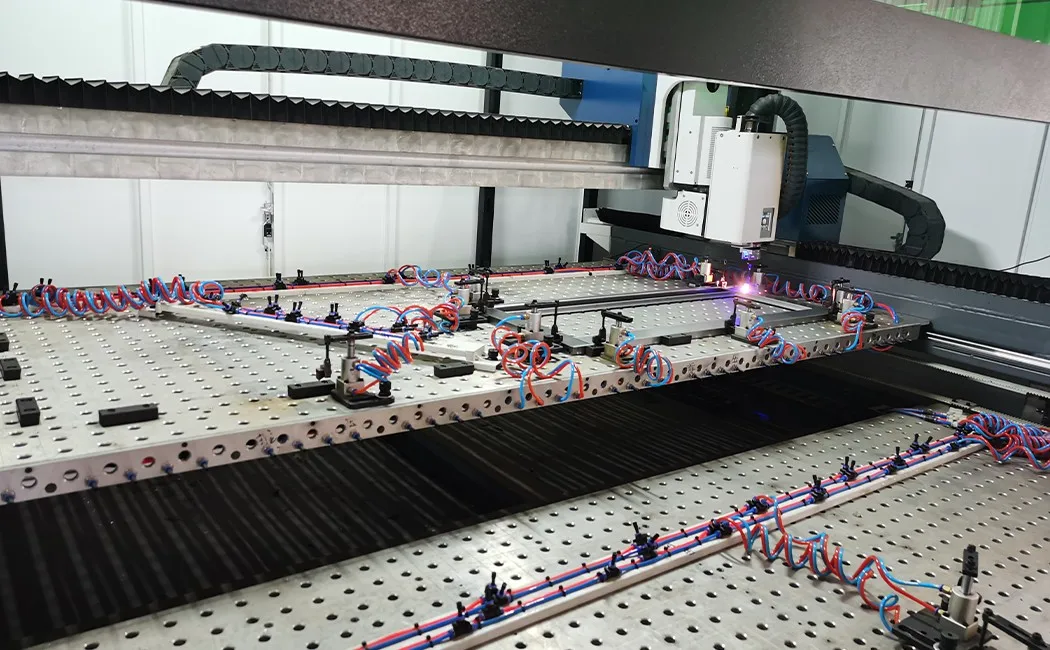
Trinn 1: Laserskjæring – der hvert panel begynner
Råmaterialet er kaldvalset stålplate, vanligvis 0.5–0.8 mm tykk for vanlige kontor- og skoleskap, opptil 1.0 mm for krevende applikasjoner. (Er du usikker på hvilken tykkelse prosjektet ditt trenger? Vår guide til størrelser og dimensjoner for stålskap kartlegger hele 0.4–1.0 mm-båndet til reelle brukstilfeller.) Spoler rulles ut på laserskjærerens matebord. Et fiberlaserhode – styrt av deleprogrammet lastet inn på operatørens CNC-konsoll – sporer hver panelomriss, utskjæring og spor i hastigheter som ville vært umulige for hånd eller eldre plasmametoder. Presisjon er viktig her fordi et panel som er 0.5 mm ute av vinkel ikke vil lukkes plant ved døren. Fiberlaseren kutter rene kanter med minimal varmeforvrengning, slik at den nedstrøms bøyepressen får paneler som er virkelig flate og dimensjonalt konsistente – enhet 1 og enhet 500 er de samme.
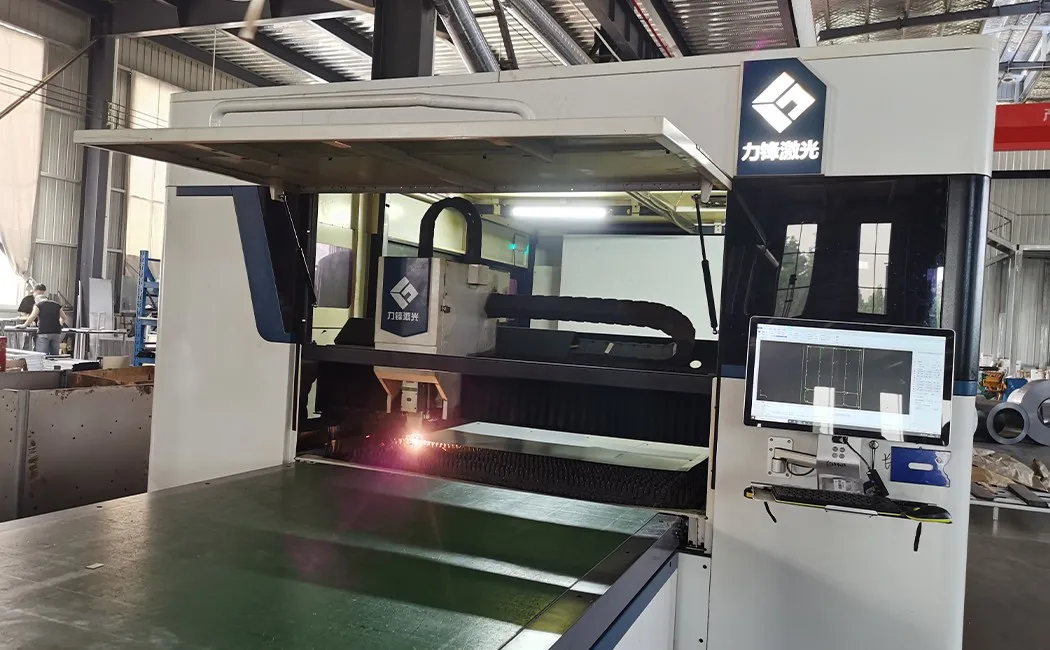
Trinn 2: CNC-stansing – hull som ikke er en ettertanke
Nykuttede paneler flyttes til CNC-revolverstansepressen. Det er her ventilasjonsspor, hengselmonteringshull, låsesylinderutskjæringer og opphengsstangbraketter presses i én automatisert omgang. Det er i skoleprosjekter at stansekonsistensen vises raskest – vår veiledning for produsenter av skoleskap forklarer hva et skikkelig spesifikasjonsark bør bevise før du bestiller. Eldre fabrikker borer disse for hånd – inkonsistente posisjoner betyr hengsler som setter seg fast, låser som fester seg og hyllepinner som sitter skjevt. På en CNC-stanselinje er verktøyposisjonene en del av den samme digitale filen som laserskåret. Ingenting måles manuelt. Resultatet er at når du bolter et hengsel i posisjon A på dørpanelet og posisjon A på skrogpanelet, justeres de fordi begge hullene ble stanset fra samme koordinater – ikke fordi noen var heldige.
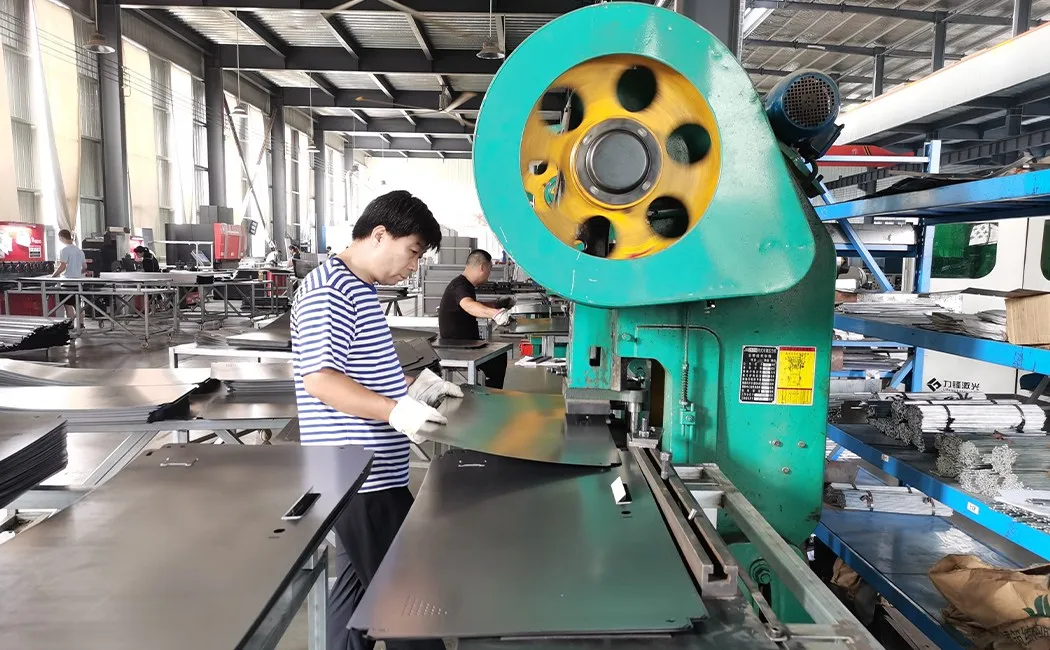
Trinn 3: Kantpressebøying – Gjør flate ark om til struktur
Et flatt panel har nesten ingen strukturell stivhet. Bøying endrer dette. Kantpressen bretter kantene på hvert panel til presist vinklede flenser – vanligvis 90° returer på sidepaneler, og en sammensatt profil på dørpaneler som danner dørfalsen og avstivningen i ett strøk. Disse brettene gjør to ting: de skaper geometrien som låser panelene sammen ved montering, og de øker panelets motstand mot bøyning dramatisk. En 0.6 mm flat plate bøyer seg lett i hendene dine; den samme platen med to 90° flenser blir virkelig stiv. Det er derfor ståltykkelsen og brettprofilen sammen bestemmer den faktiske styrken – ikke bare rå tykkelse.
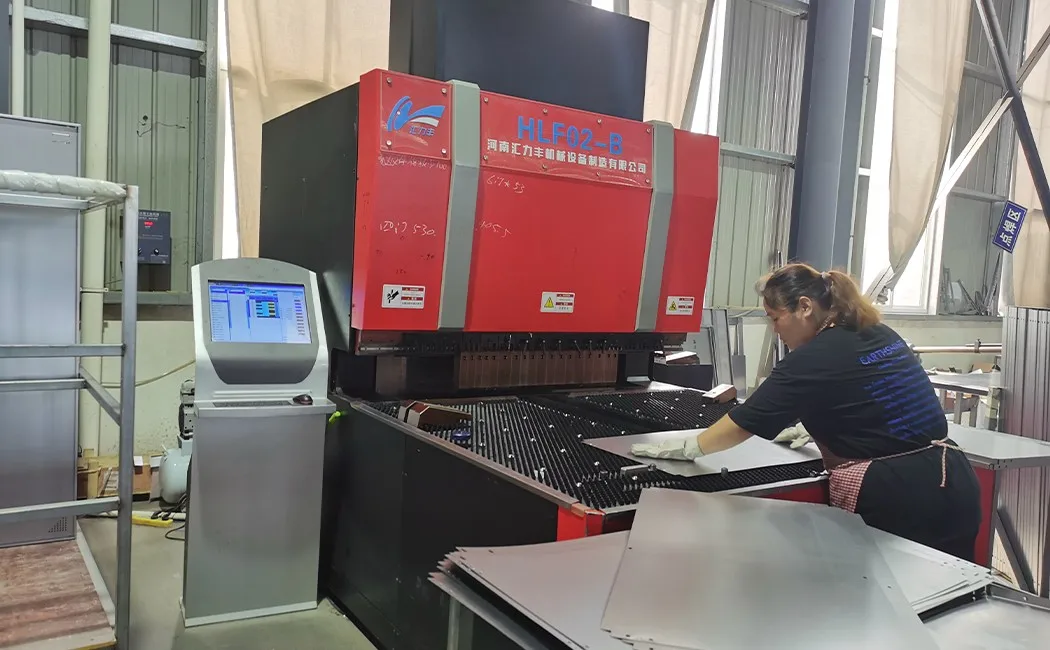
Trinn 4: Sveising – Permanente skjøter der det teller
Ikke alle skjøter i et skap trenger å sveises. På KD-modeller (knock-down) kobles stammepanelene sammen ved montering via forhåndsinstallerte gjengemuttere – ingen sveising kreves av sluttbrukeren. (Hvis du veier de to konstruksjonene for prosjektet ditt, dekker vår KD vs. sveisede sammenligning styrke, fraktkostnader og forhold på stedet side om side.) Men noen strukturelle punkter – hengselforsterkningsplatene, låsestangføringsbeslagene, de interne hyllestøttene på modeller med sveiset stamme – MIG-sveises på fabrikken. MIG-sveising (Metal Inert Gas) produserer en kontinuerlig streng som smelter sammen grunnmetall og tilsetttråd til ett stykke. Hvis det gjøres riktig, er sveisesonen minst like sterk som det omkringliggende stålet. Våre sveisere jobber etter en spesifikasjon for sømlengde og penetrasjon, og sveisene inspiseres visuelt før panelene flyttes til overflatebehandlingslinjen.
Trinn 5: Overflatebehandling og pulverlakkering – Finishen som beskytter
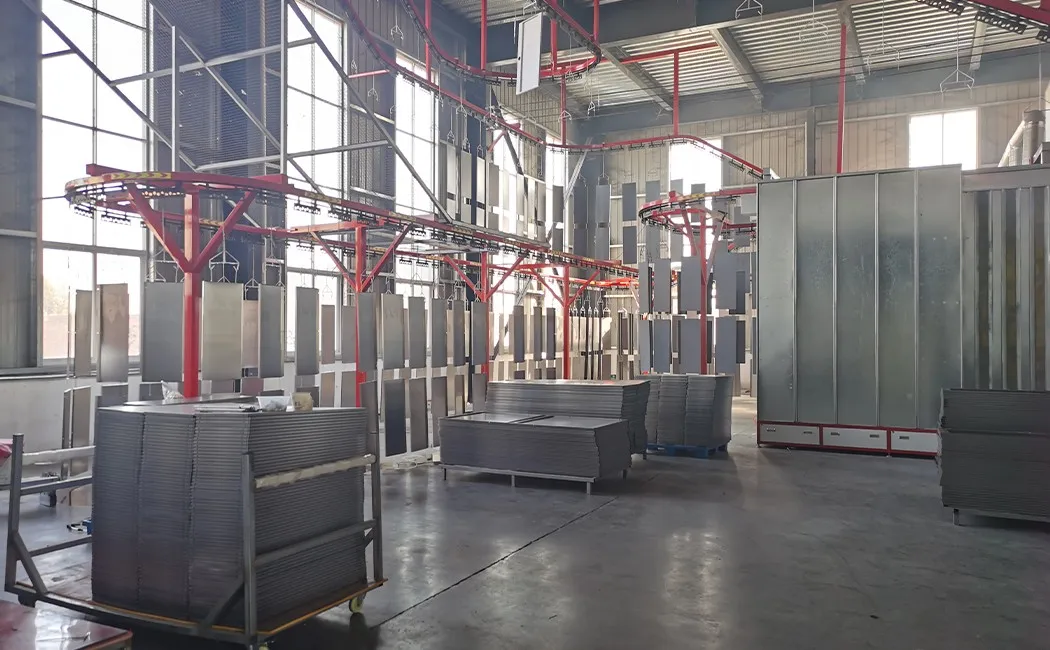
Før pulveret treffer panelet, går stålet gjennom en flertrinns forbehandlingslinje: oljefjerning, rustrensing, sinkfosfatering og passivering. Hopp over alle disse trinnene, og pulverlakkeringen vil til slutt boble og flasse – ikke utenfra og inn, men fra ståloverflaten og utover. Etter forbehandling henges panelene på den overliggende transportbåndlinjen, flyttes inn i sprøyteboksen og belegges elektrostatisk: pulveret får en elektrisk ladning, og de jordede panelene tiltrekker det jevnt – inkludert inn i fordypninger og rundt bøyer som en sprøytepistol ville overse. Deretter fører det lastede transportbåndet panelene gjennom herdeovnen. Varmen smelter og tverrbinder pulverpartiklene til en kontinuerlig, hard film. Standardresultatet er en finish som består over 500 timer med saltspraytesting. Fargen er en RAL- eller spesialtilpasning – lys grå, beige, hvit eller en hvilken som helst farge kjøperen spesifiserer – påført fra samme parti for å holde hele bestillingen konsistent. Belegget denne linjen påfører er det samme som rengjøringsrutinen din beskytter på stedet – vår veiledning for hvordan du vedlikeholder kontormøbler i metall dekker pleiesiden.
Trinn 6: Flatpakning og lasting av containere
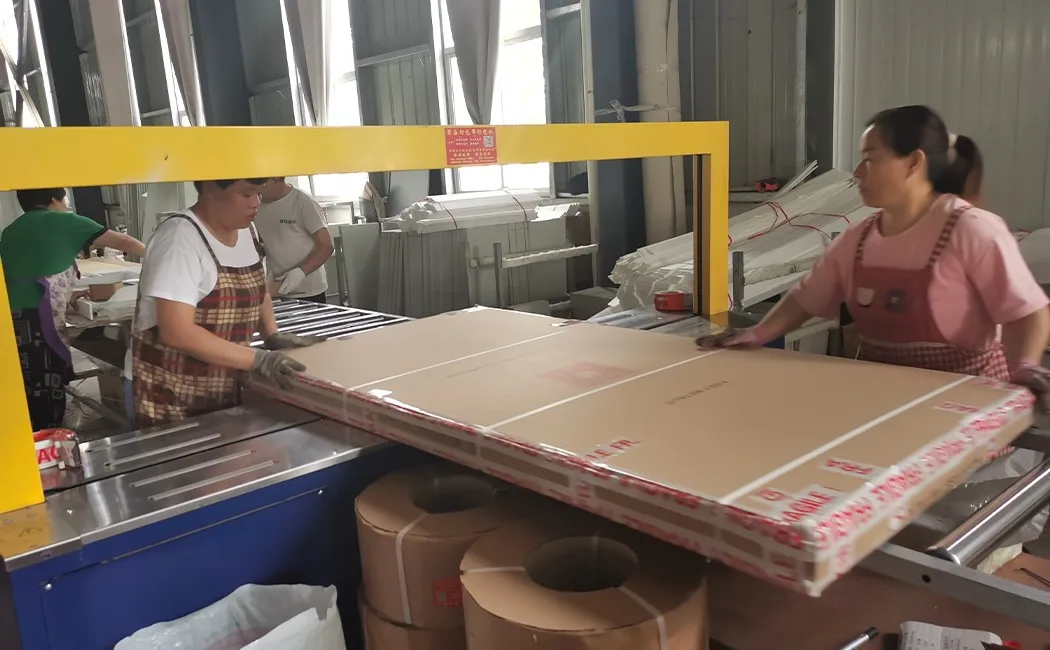
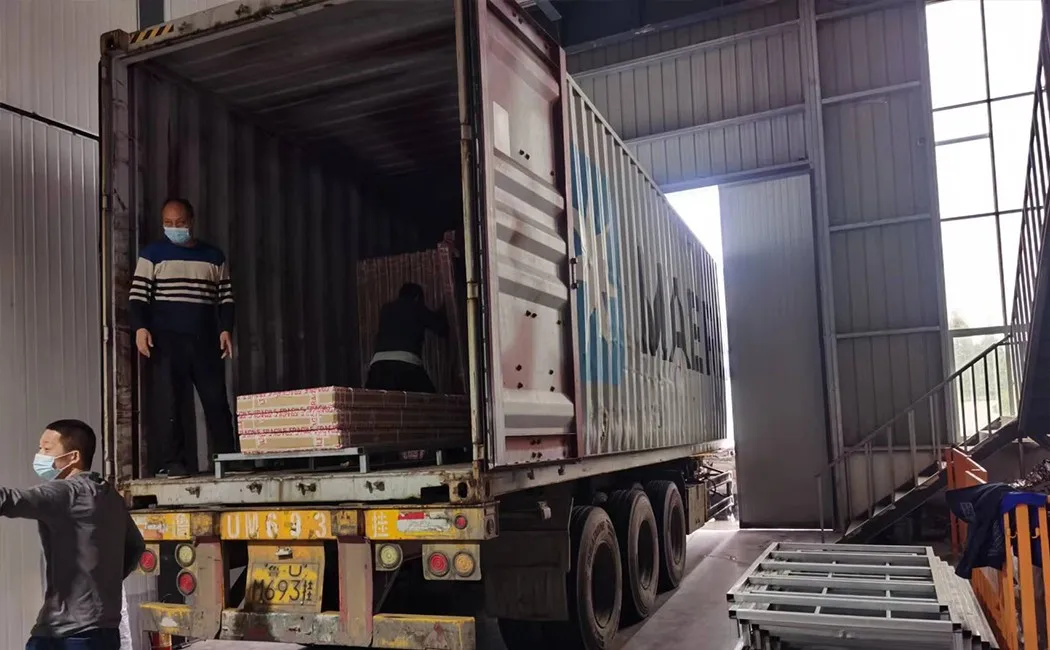
Det er her KD-design lønner seg for kjøperen. I stedet for å sende et ferdig montert skap – som for det meste består av luft – blir hver enhet delt opp i individuelle paneler, pakket inn i beskyttende perlemorskum og pakket flatt i en kartong med alt maskinvare (bolter, muttere, hengsler, lås, nøkler) i en merket pose inni. Den samme fraktregningen gjelder for hele KD-serien vår – vår målguide for kommersielle køyesenger viser hvordan nedfellbare senger pakkes flatt av identiske grunner. Flate kartonger stables på paller eller direkte på containergulvet i tette, stabile søyler. Lastemønsteret planlegges i tilbudsfasen – det er en del av jobben vår, ikke en ettertanke. Forskjellen mot å sende monterte skap er betydelig: flatpakket har plass til betydelig flere enheter per container, noe som direkte reduserer landekostnaden per stykk for kjøperen. Denne besparelsen overstiger ofte tidskostnadene for montering på stedet, som tar 10–20 minutter per enhet med grunnleggende håndverktøy.
Oversikt over hele prosessen
| Scene | Utstyr / Metode | Nøkkelkvalitetskontroll |
|---|---|---|
| 1. Laserskjæring | Fiberlaser CNC | Panelmål ± 0.1 mm |
| 2. CNC-stansing | Tårnstansepresse | Nøyaktighet i hullposisjon, kanter uten grad |
| 3. Kantpressebøying | CNC kantpresse | Bøyevinkel, flensreturlengde |
| 4. Sveising | MIG-sveising | Sømlengde, penetrasjon, visuell inspeksjon |
| 5. Forbehandling + Pulverlakkering | 5-trinns kjemisk bad + elektrostatisk spray + ovnsherding | Beleggtykkelse (µm), vedheft i tverrsnitt |
| 6. Pakking + Lasting | Perlebomullsfolie, kartongstropping, containerlastplan | Fullstendighet av maskinvare, kartongvekt, etikettnøyaktighet |
Hva dette betyr når du kjøper varer
Prosessen ovenfor er standard blant seriøse fabrikker for stålskap – og sjelden blant resten. Vår oppsummering av de beste produsentene av stålmøbler til kontorer i Kina viser hva som skiller de to gruppene i praksis. Forskjellene mellom en god fabrikk og en middelmådig en kommer vanligvis ned til tre ting:
- Ståltykkelse og -kvalitet – spør etter den faktiske mm-spesifikasjonen, ikke «18 gauge» (et tall som betyr forskjellige ting i forskjellige standarder). Standarden vår er 0.5 mm for sidepaneler, 0.6 mm for dører; kraftige modeller bruker 0.8–1.0 mm.
- Forbehandling før pulverlakkering — en 5-trinns linje (oljefjerning → rustrens → fosfatering → passivering → skylling) er minimum for en overflate som holder. Færre trinn betyr at belegget sitter på stål som ikke er riktig forberedt.
- Panel-til-panel-konsistens — be om en prøve fra midtveis i produksjonen, ikke bare det første stykket. CNC-linjer skal produsere identiske paneler på tvers av en hel ordre; hånddrevne linjer avviker.
Hvis en leverandør ikke kan oppgi ståltykkelsen i millimeter, antall forbehandlingstrinn, eller om stansepressen deres er CNC-frest eller manuell – er det spørsmål som er verdt å stille spørsmål ved før du legger inn en bestilling.
Ofte Stilte Spørsmål
Hvilket materiale brukes til å lage stålskap?
De fleste stålskap er laget av kaldvalset stålplate, vanligvis 0.4–1.0 mm tykk, avhengig av bruksområdet. Kaldvalset stål gir en glattere overflatefinish og smalere dimensjonstoleranser enn varmvalset stål, noe som er viktig for ren dørjustering og en jevn pulverlakkert overflate.
Hvor lang tid tar det å produsere et stålskap?
For et standard stålskap med én eller flere dører produsert på en CNC-produksjonslinje, tar fabrikasjonsprosessen fra arkkjæring til pakket kartong vanligvis 3–5 virkedager per parti, avhengig av ordrestørrelse, herdetid for pulverlakkering og kvalitetsinspeksjonstrinn.
Hva er pulverlakkering på et stålskap?
Pulverlakkering er en elektrostatisk tørrbehandlingsprosess. Fine pulverpartikler lades elektrostatisk og sprøytes på de slipte stålplatene, og herdes deretter i en ovn. Resultatet er en hard, jevn overflate som motstår avskalling, riper og rust mye bedre enn flytende maling.
Hvorfor sendes stålskap flatpakket?
Flatpakkede skap (KD – knock-down) pakkes sammen i individuelle paneler som stables tett i en kartong. Dette øker antallet enheter per container betydelig sammenlignet med frakt av forhåndsmonterte skap, noe som reduserer fraktkostnadene per enhet. Montering på stedet tar vanligvis 10–20 minutter per enhet med grunnleggende verktøy.
Hvilke kvalitetskontroller skjer under produksjon av stålskap?
Viktige kvalitetskontrollpunkter inkluderer: dimensjonsinspeksjon av kuttede og stansede paneler, visuell og strukturell kontroll av sveisesømmer, beleggtykkelse og heftetesting etter pulverlakkering, kontroller av dørjustering og hengselfunksjon etter montering, og en siste inspeksjon før pakking før kartongene forsegles.


