 Ir para o conteúdo


Um comprador nas Filipinas me perguntou certa vez: "Como posso ter certeza de que seus armários são feitos para durar, e não apenas pintados para ficarem bonitos?" É uma pergunta pertinente. A resposta não está no folheto — está no chão de fábrica. Então, aqui está exatamente o que acontece entre uma bobina de aço laminado a frio e um armário pronto para ser carregado em um contêiner.
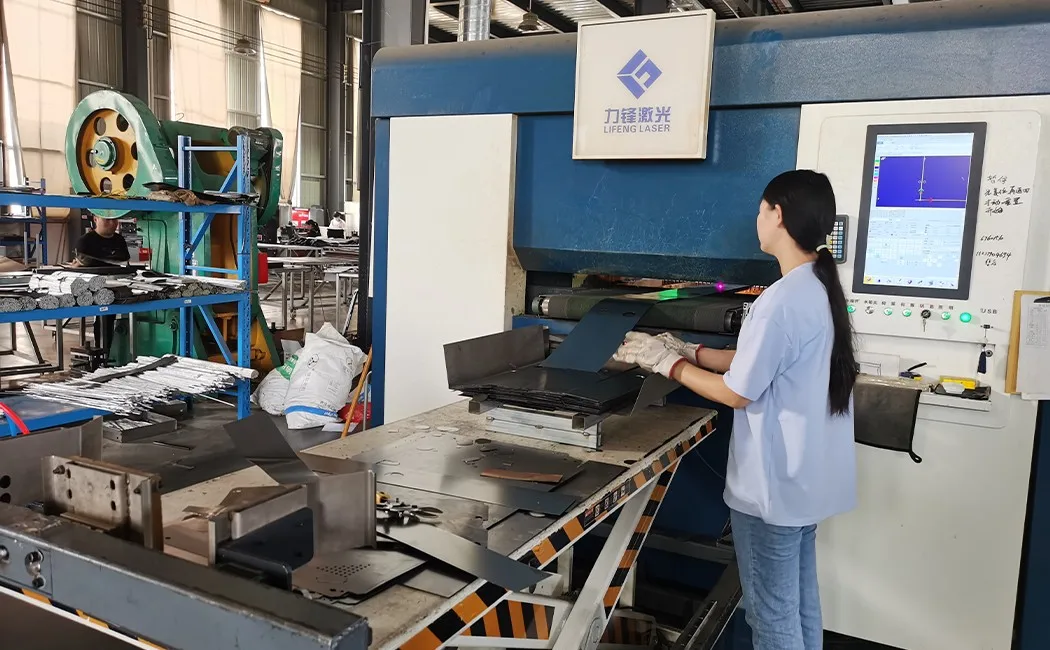
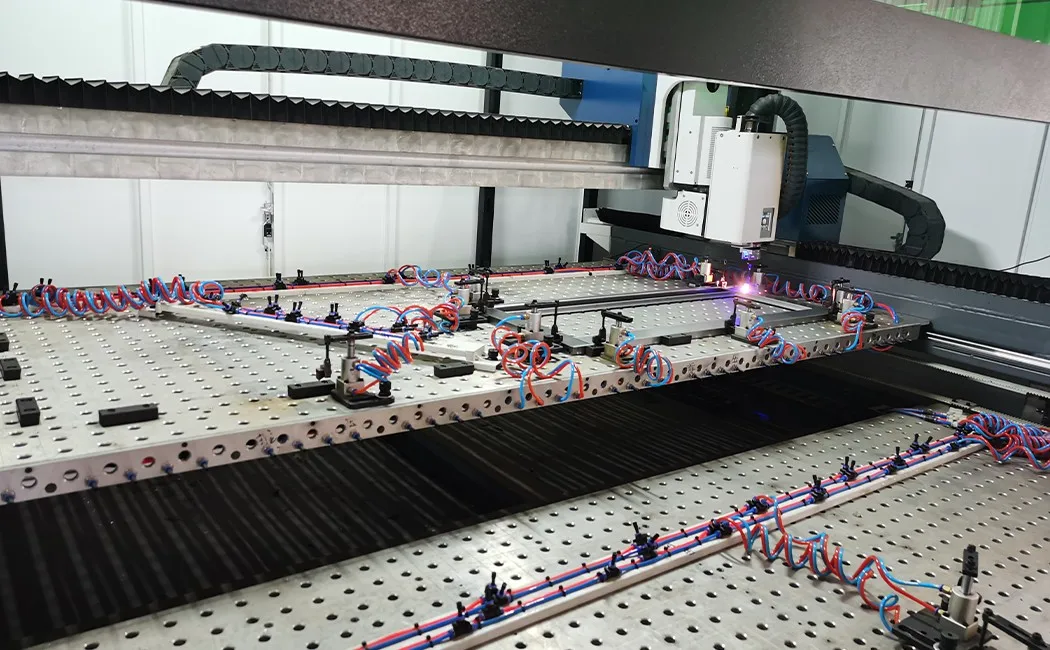
Etapa 1: Corte a laser — Onde tudo começa
A matéria-prima é chapa de aço laminada a frio, tipicamente com 0.5 a 0.8 mm de espessura para armários padrão de escritório e escola, e até 1.0 mm para aplicações de alta resistência. (Não tem certeza da espessura necessária para o seu projeto? Nosso guia de dimensões e tamanhos de armários de aço mapeia toda a faixa de 0.4 a 1.0 mm para casos de uso reais.) As bobinas são desenroladas na mesa de alimentação da máquina de corte a laser. Um cabeçote de laser de fibra — guiado pelo programa da peça carregado no console CNC do operador — traça o contorno, recorte e ranhura de cada painel em velocidades que seriam impossíveis manualmente ou com métodos de plasma mais antigos. A precisão é fundamental aqui, pois um painel com 0.5 mm de desalinhamento não fechará perfeitamente na porta. O laser de fibra corta bordas limpas com distorção térmica mínima, de modo que a prensa de dobra subsequente obtém painéis verdadeiramente planos e dimensionalmente consistentes — as unidades 1 e 500 são idênticas.
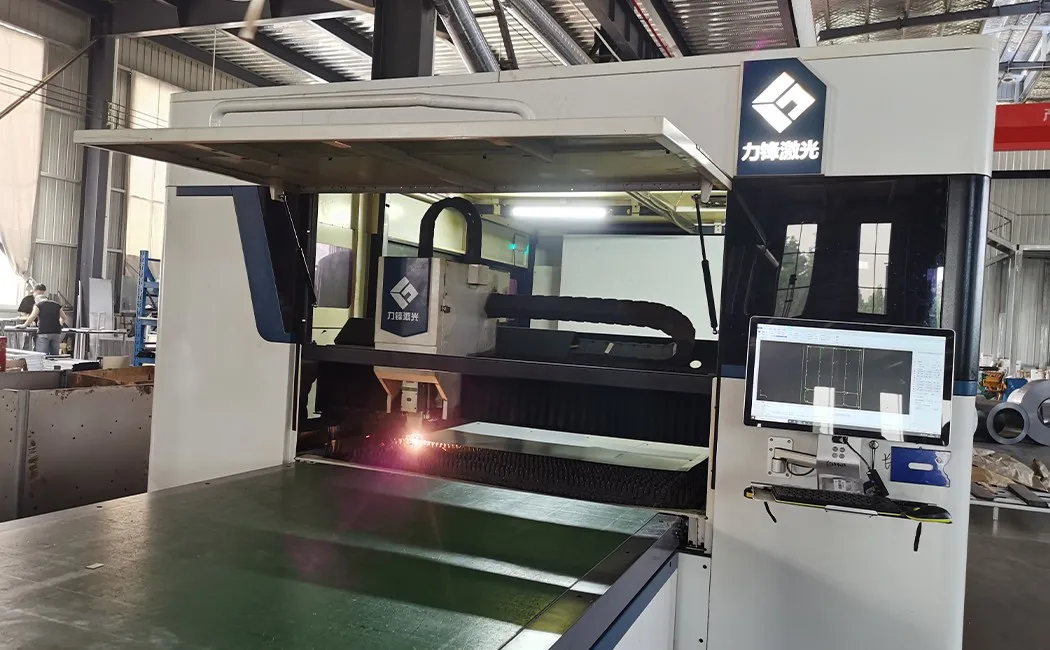
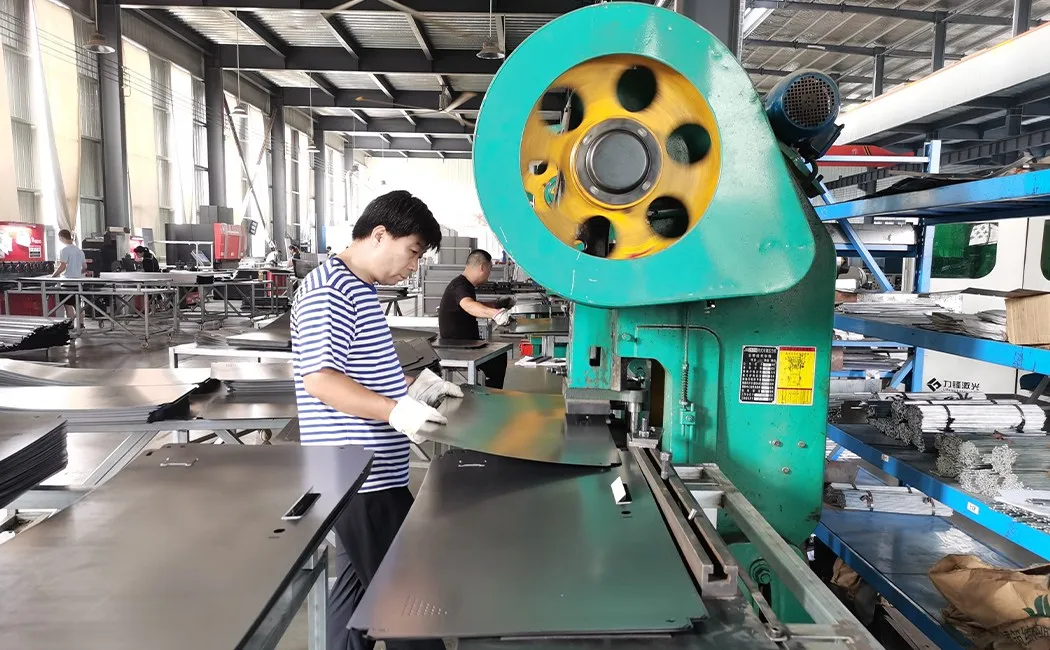
Etapa 2: Punção CNC — Furos que não são um mero detalhe
Os painéis recém-cortados seguem para a prensa puncionadeira CNC. É aqui que as ranhuras de ventilação, os furos de montagem das dobradiças, os recortes para o cilindro da fechadura e os suportes para varões de pendurar são todos prensados em uma única passagem automatizada. Projetos escolares são onde a consistência da punção se mostra mais rapidamente — nosso guia do fabricante de armários escolares explica o que uma ficha técnica adequada deve comprovar antes de você fazer o pedido. Fábricas mais antigas furavam esses painéis manualmente — posições inconsistentes resultam em dobradiças que emperram, fechaduras que travam e pinos de prateleira tortos. Em uma linha de puncionamento CNC, as posições da ferramenta fazem parte do mesmo arquivo digital do corte a laser. Nada é medido manualmente. O resultado é que, ao parafusar uma dobradiça na posição A no painel da porta e na posição A no painel da estrutura, elas se alinham porque ambos os furos foram feitos a partir das mesmas coordenadas — e não por sorte.
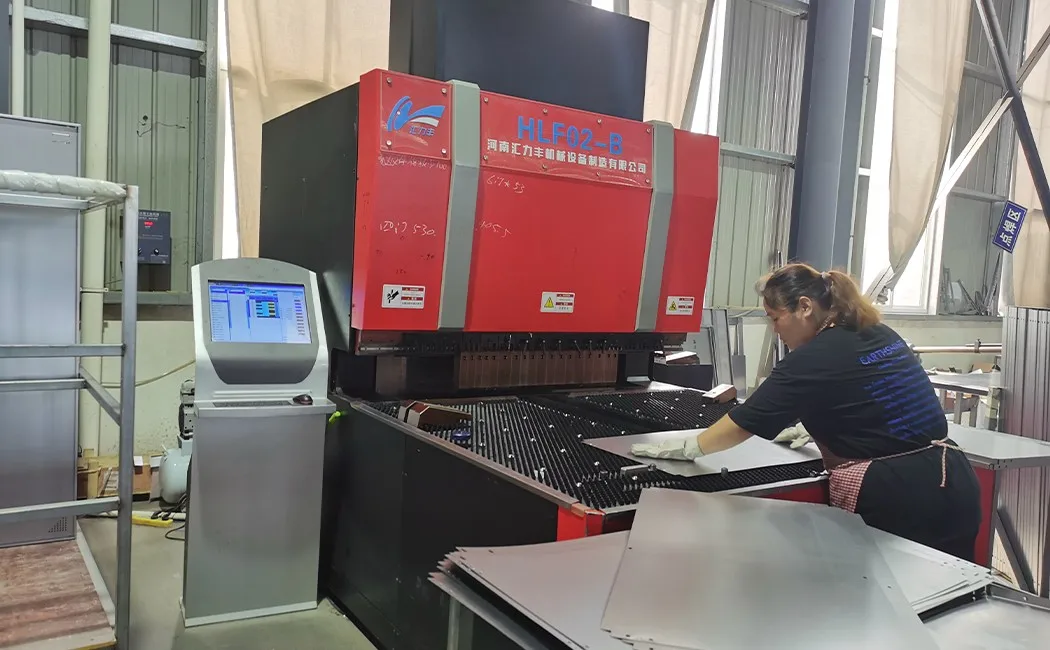
Etapa 3: Dobra em prensa dobradeira — Transformando chapa plana em estrutura
Um painel plano praticamente não possui rigidez estrutural. A dobra altera isso. A prensa dobra as bordas de cada painel em flanges com ângulos precisos — tipicamente dobras de 90° nos painéis laterais e um perfil composto nos painéis das portas, que forma o rebaixo e o reforço da porta em um único movimento. Essas dobras têm duas funções: criam a geometria que trava os painéis durante a montagem e aumentam drasticamente a resistência do painel à flexão. Uma chapa plana de 0.6 mm dobra-se facilmente nas mãos; a mesma chapa com duas flanges de 90° torna-se genuinamente rígida. É por isso que a espessura do aço e o perfil da dobra determinam a resistência real — e não apenas a espessura bruta.
Etapa 4: Soldagem — Juntas permanentes onde realmente importa
Nem todas as juntas de um armário precisam ser soldadas. Nos modelos desmontáveis (KD), os painéis da estrutura se conectam na montagem por meio de porcas roscadas pré-instaladas — sem necessidade de soldagem por parte do usuário final. (Se você estiver avaliando as duas estruturas para o seu projeto, nossa comparação entre armários desmontáveis e soldados aborda resistência, custo de transporte e condições do local lado a lado.) Mas alguns pontos estruturais — as placas de reforço das dobradiças, os suportes guia da barra de travamento, os suportes internos das prateleiras nos modelos com estrutura soldada — são soldados com MIG na fábrica. A soldagem MIG (Metal Inert Gas) produz um cordão contínuo que funde o metal base e o arame de adição em uma única peça. Quando feita corretamente, a zona de solda é pelo menos tão resistente quanto o aço ao redor. Nossos soldadores trabalham com especificações de comprimento e penetração da solda, e as soldas são inspecionadas visualmente antes que os painéis sigam para a linha de tratamento de superfície.
Etapa 5: Tratamento de Superfície e Pintura Eletrostática a Pó — O Acabamento que Protege
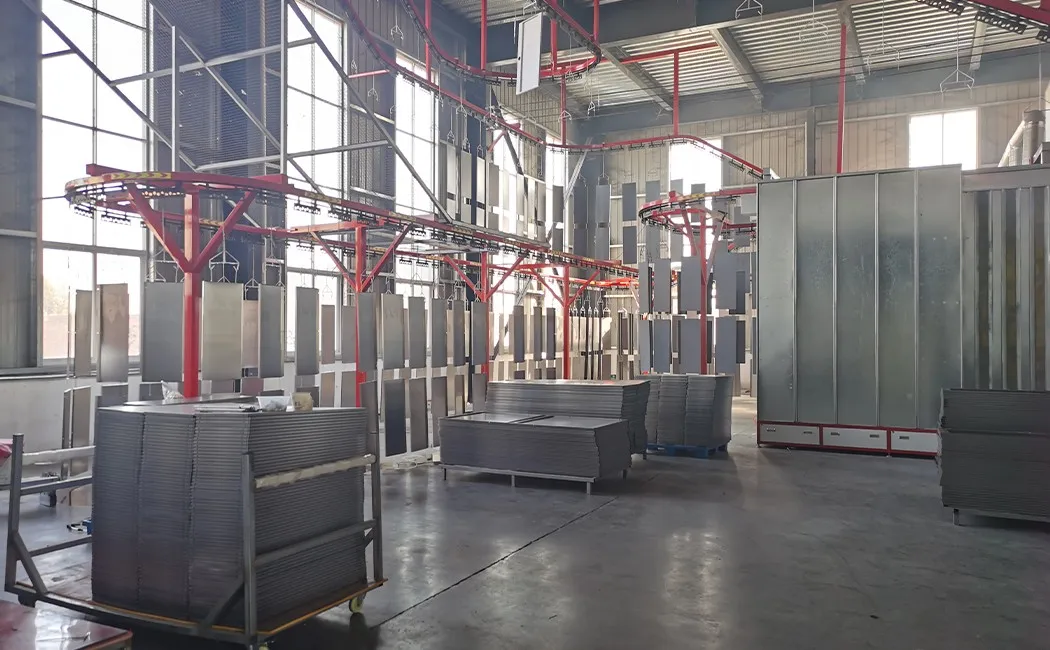
Antes de o pó atingir o painel, o aço passa por uma linha de pré-tratamento em várias etapas: remoção de óleo, limpeza de ferrugem, fosfatização de zinco e passivação. Se alguma dessas etapas for omitida, o revestimento em pó acabará por formar bolhas e descascar — não de fora para dentro, mas da superfície do aço para fora. Após o pré-tratamento, os painéis são pendurados na esteira suspensa, levados para a cabine de pintura e revestidos eletrostaticamente: o pó recebe uma carga elétrica e os painéis aterrados a atraem uniformemente — inclusive em reentrâncias e curvas que uma pistola de pintura não alcançaria. Em seguida, a esteira carregada transporta os painéis através do forno de cura. O calor derrete e reticula as partículas de pó, formando uma película contínua e rígida. O resultado padrão é um acabamento que passa por mais de 500 horas de teste de névoa salina. A cor é uma cor RAL ou personalizada — cinza claro, bege, branco ou qualquer cor especificada pelo comprador — aplicada a partir do mesmo lote para manter a consistência de todo o pedido. O revestimento aplicado nesta linha é o mesmo que sua rotina de limpeza protege no local — nosso guia sobre como manter móveis de escritório de metal aborda a parte de cuidados.
Etapa 6: Embalagem plana e carregamento do contêiner
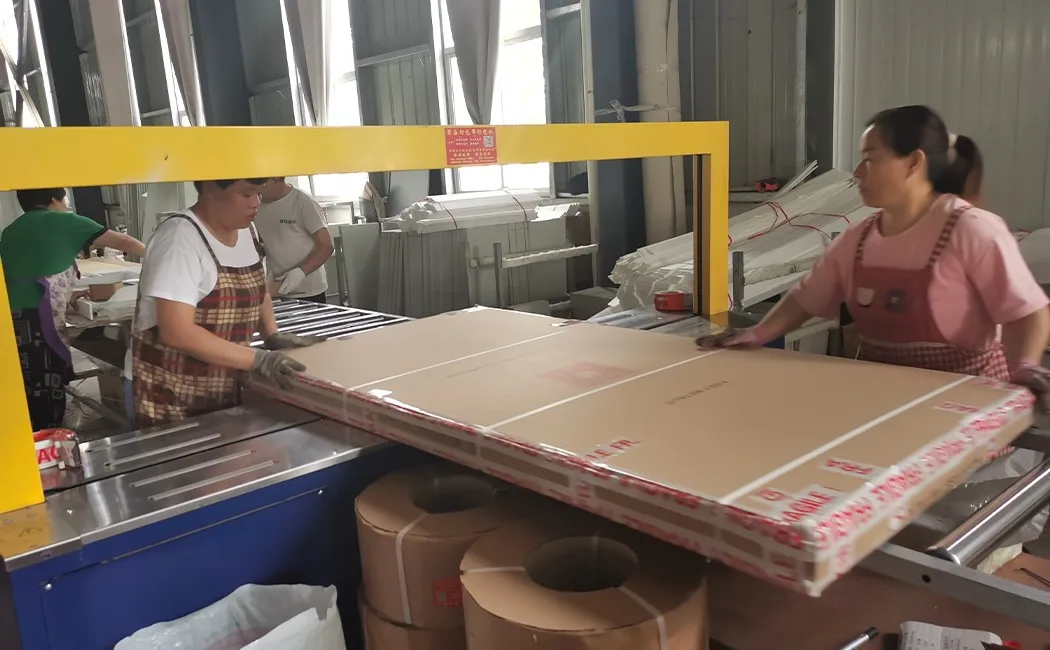
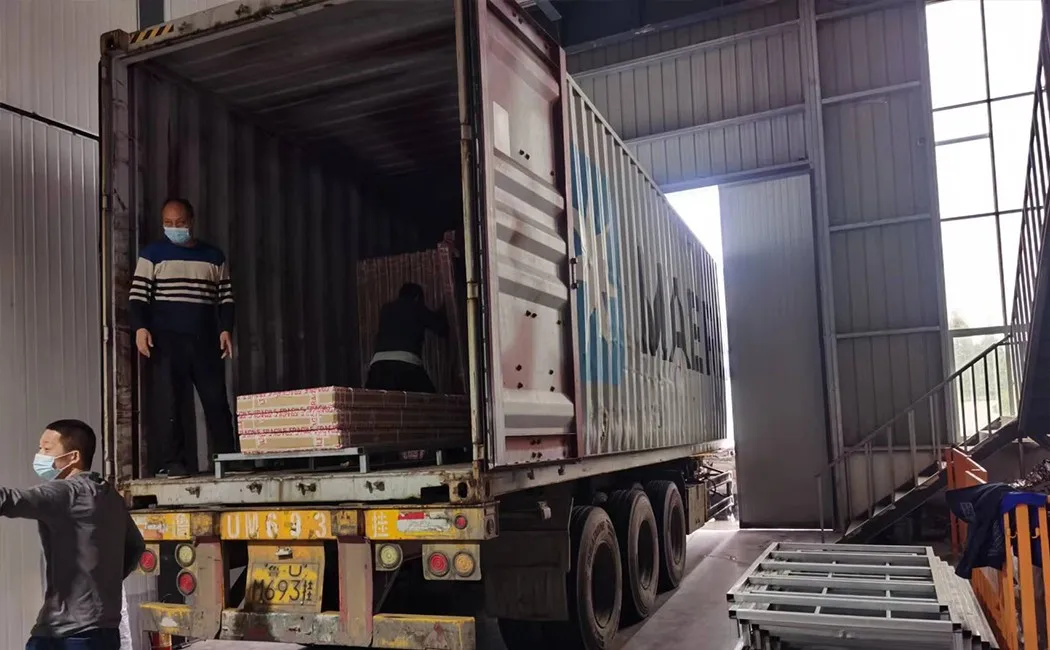
É aqui que o design KD (desmontável) compensa para o comprador. Em vez de enviar um armário totalmente montado — que é basicamente ar —, cada unidade é desmontada em painéis individuais, envolta em espuma protetora de algodão perolado e embalada plana em uma caixa de papelão com todas as ferragens (parafusos, porcas, dobradiças, fechadura, chaves) em um saco etiquetado dentro. O mesmo cálculo de frete se aplica a toda a nossa linha KD — nosso guia de dimensões de beliches comerciais mostra como as camas desmontáveis são embaladas planas pelos mesmos motivos. As caixas planas são empilhadas em paletes ou diretamente no piso do contêiner em colunas compactas e estáveis. O padrão de carregamento é planejado na fase de orçamento — faz parte do nosso trabalho, não é uma reflexão tardia. A diferença em relação ao envio de armários montados é significativa: o design desmontável permite acomodar substancialmente mais unidades por contêiner, o que reduz diretamente o custo final por peça para o comprador. Essa economia geralmente supera o custo de tempo da montagem no local, que leva de 10 a 20 minutos por unidade com ferramentas manuais básicas.
Resumo do processo completo
| Etapa | Equipamento/Método | Verificação de qualidade chave |
|---|---|---|
| 1. Corte a Laser | CNC a laser de fibra | Dimensões do painel ± 0.1 mm |
| 2. Perfuração CNC | Puncionadeira de torre | Precisão na posição dos furos, bordas sem rebarbas. |
| 3. Dobra em prensa dobradeira | Prensa dobradeira CNC | Ângulo de curvatura, comprimento de retorno da flange |
| 4. Soldadura | Soldagem MIG | Comprimento da costura, penetração, inspeção visual |
| 5. Pré-tratamento + Revestimento em pó | Banho químico em 5 etapas + pulverização eletrostática + cura em estufa | Espessura do revestimento (µm), corte transversal de adesão |
| 6. Embalagem + Carregamento | Embalagem de algodão perolado, cintas de papelão, plano de carga do contêiner | Integridade do hardware, peso da caixa, precisão da etiqueta |
O que isso significa quando você está buscando fornecedores?
O processo acima é padrão entre as fábricas de armários de aço de alta qualidade — e raro entre as demais. Nossa seleção dos principais fabricantes de móveis de aço para escritório na China mostra o que diferencia os dois grupos na prática. As diferenças entre uma boa fábrica e uma mediana geralmente se resumem a três pontos:
- Espessura e grau do aço — Solicite a especificação exata em milímetros, não “calibre 18” (um número que pode ter significados diferentes em diferentes normas). Nosso padrão é de 0.5 mm para painéis laterais e 0.6 mm para portas; modelos para serviço pesado utilizam de 0.8 a 1.0 mm.
- Pré-tratamento antes da pintura a pó — Uma linha de 5 etapas (remoção de óleo → limpeza de ferrugem → fosfatização → passivação → enxágue) é o mínimo necessário para um acabamento duradouro. Menos etapas significam que o revestimento está sendo aplicado sobre aço que não foi devidamente preparado.
- Consistência entre painéis — Solicite uma amostra de uma produção intermediária, não apenas da primeira peça. As linhas de produção CNC devem produzir painéis idênticos em todo o pedido; as linhas operadas manualmente apresentam variações.
Se um fornecedor não consegue informar a espessura do aço em milímetros, o número de etapas de pré-tratamento ou se a prensa de estampagem é CNC ou manual, essas são perguntas que vale a pena fazer antes de realizar um pedido.
Perguntas frequentes
Que material é usado para fabricar armários de aço?
A maioria dos armários de aço é feita de chapa de aço laminada a frio, geralmente com 0.4 a 1.0 mm de espessura, dependendo da aplicação. O aço laminado a frio oferece um acabamento superficial mais liso e tolerâncias dimensionais mais rigorosas do que o aço laminado a quente, o que é importante para um alinhamento preciso das portas e um acabamento uniforme da pintura eletrostática a pó.
Quanto tempo leva para fabricar um armário de aço?
Para um armário de aço padrão, com uma ou várias portas, produzido em uma linha de produção CNC, o processo de fabricação, desde o corte da chapa até a embalagem na caixa, normalmente leva de 3 a 5 dias úteis por lote, dependendo do tamanho do pedido, do tempo de cura da pintura eletrostática a pó e das etapas de inspeção de qualidade.
O que é revestimento em pó em um armário de aço?
A pintura eletrostática a pó é um processo de acabamento a seco. Partículas finas de pó são carregadas eletrostaticamente e pulverizadas sobre painéis de aço aterrados, sendo posteriormente curadas em um forno. O resultado é um acabamento duro e uniforme que resiste a lascas, arranhões e ferrugem muito melhor do que a pintura líquida.
Por que os armários de aço são enviados desmontados?
O transporte de armários desmontados (KD – knock-down) consiste em desmontar cada armário em painéis individuais, que são empilhados de forma compacta em uma caixa de papelão. Isso aumenta significativamente o número de unidades por contêiner em comparação com o transporte de armários pré-montados, reduzindo o custo do frete por unidade. A montagem no local geralmente leva de 10 a 20 minutos por unidade com ferramentas básicas.
Que verificações de qualidade são realizadas durante a produção de armários de aço?
Os principais pontos de controle de qualidade incluem: inspeção dimensional dos painéis cortados e perfurados, verificações visuais e estruturais das juntas de solda, testes de espessura e adesão do revestimento após a pintura eletrostática a pó, verificações de alinhamento das portas e funcionamento das dobradiças após a montagem e uma inspeção final antes da embalagem ser selada.


