 Salt la conținut


Un cumpărător din Filipine m-a întrebat odată: „De unde știu că dulapurile dumneavoastră sunt construite să reziste, nu doar vopsite ca să arate frumos?” Este o întrebare pertinentă. Răspunsul nu se află în broșură - este pe podeaua fabricii. Așadar, iată exact ce se întâmplă între o bobină de oțel laminat la rece și un dulap finisat, gata de încărcat într-un container.
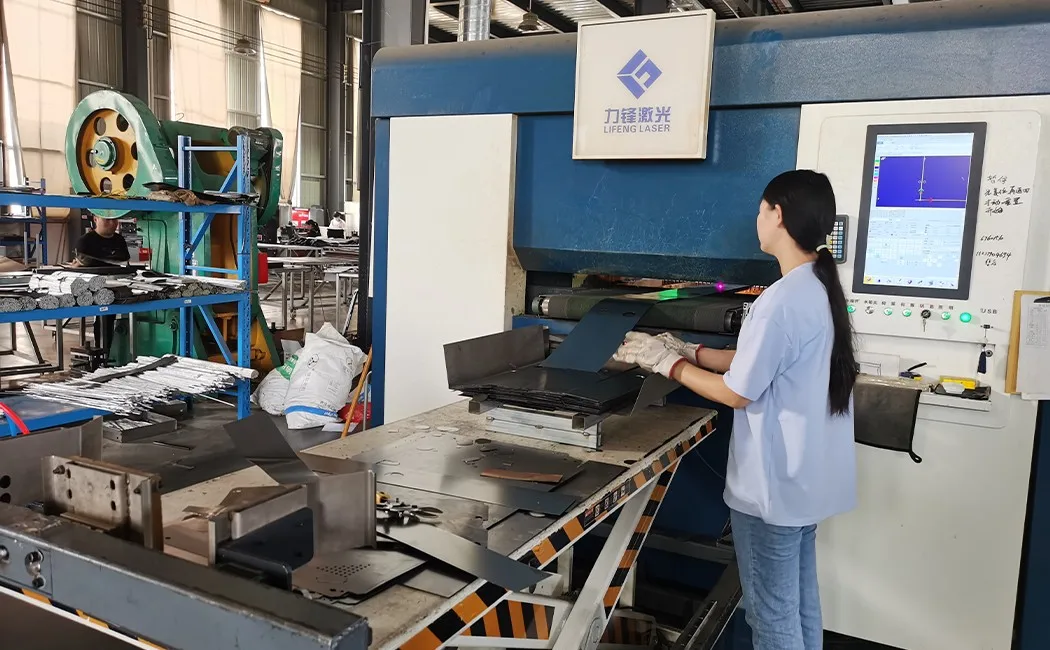
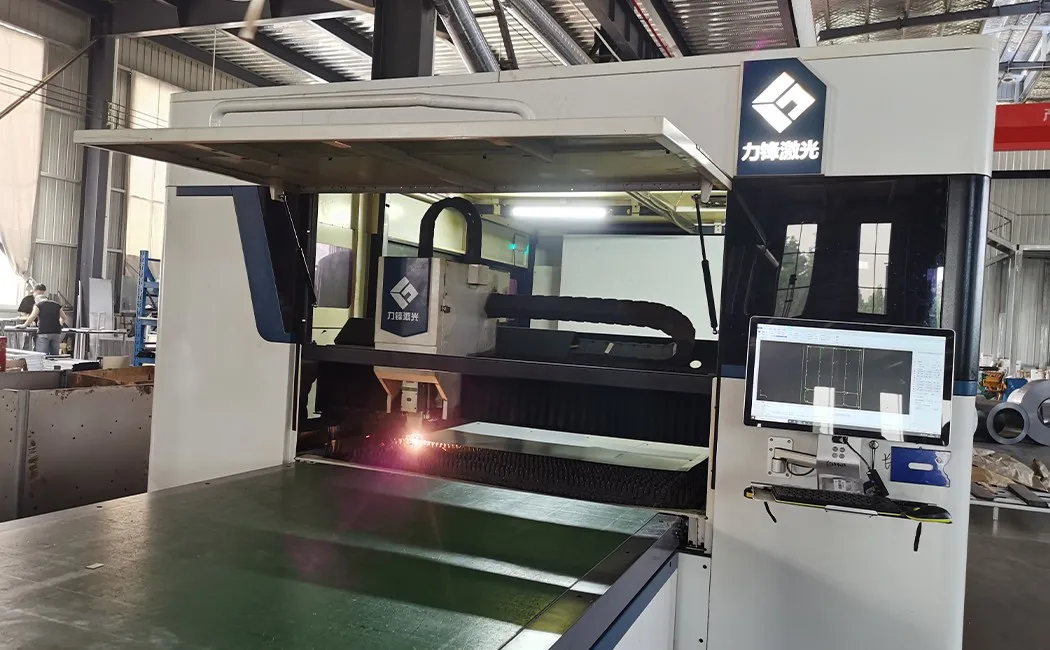
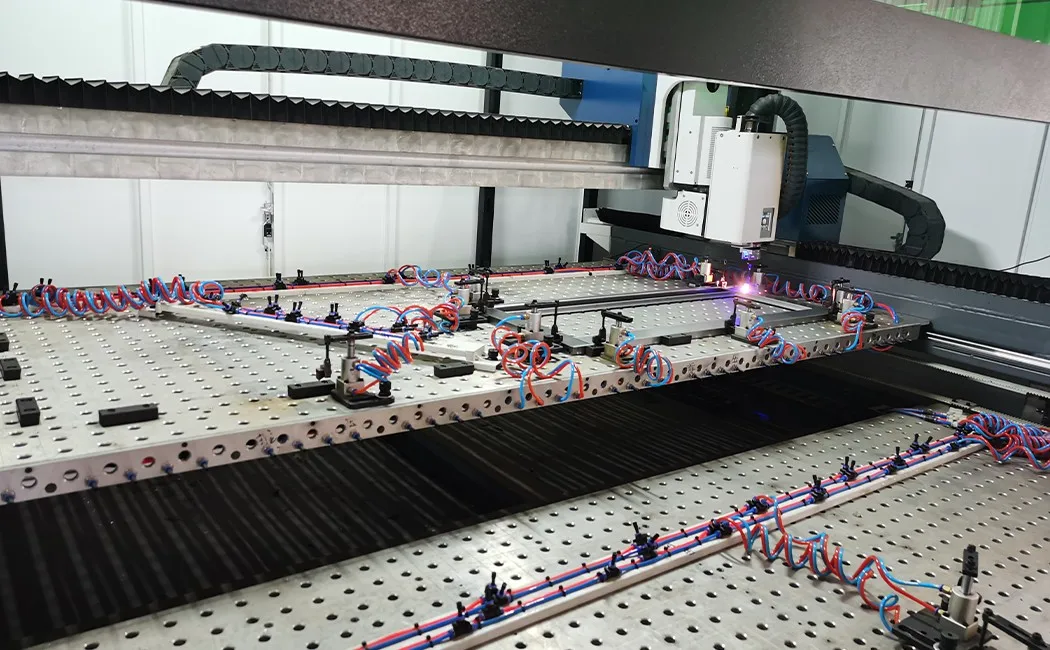
Pasul 1: Tăiere cu laser — De unde începe fiecare panou
Materia primă este tabla de oțel laminată la rece, de obicei cu grosimea de 0.5–0.8 mm pentru dulapurile standard de birou și școală, până la 1.0 mm pentru aplicații grele. (Nu sunteți sigur de ce grosime are nevoie proiectul dvs.? Ghidul nostru pentru dimensiunile și dulapurile de oțel mapează întreaga bandă de 0.4–1.0 mm la cazuri de utilizare reale.) Bobinele sunt derulate pe masa de alimentare a mașinii de tăiat cu laser. Un cap laser cu fibră - ghidat de programul încărcat pe consola CNC a operatorului - trasează fiecare contur al panoului, decupaj și fantă la viteze care ar fi imposibile manual sau cu metodele mai vechi cu plasmă. Precizia contează aici, deoarece un panou care este depășit de 0.5 mm în pătrat nu se va închide la același nivel la ușă. Laserul cu fibră taie margini curate cu distorsiuni termice minime, astfel încât presa de îndoire din aval obține panouri cu adevărat plate și dimensionale consistente - unitatea 1 și unitatea 500 sunt aceleași.
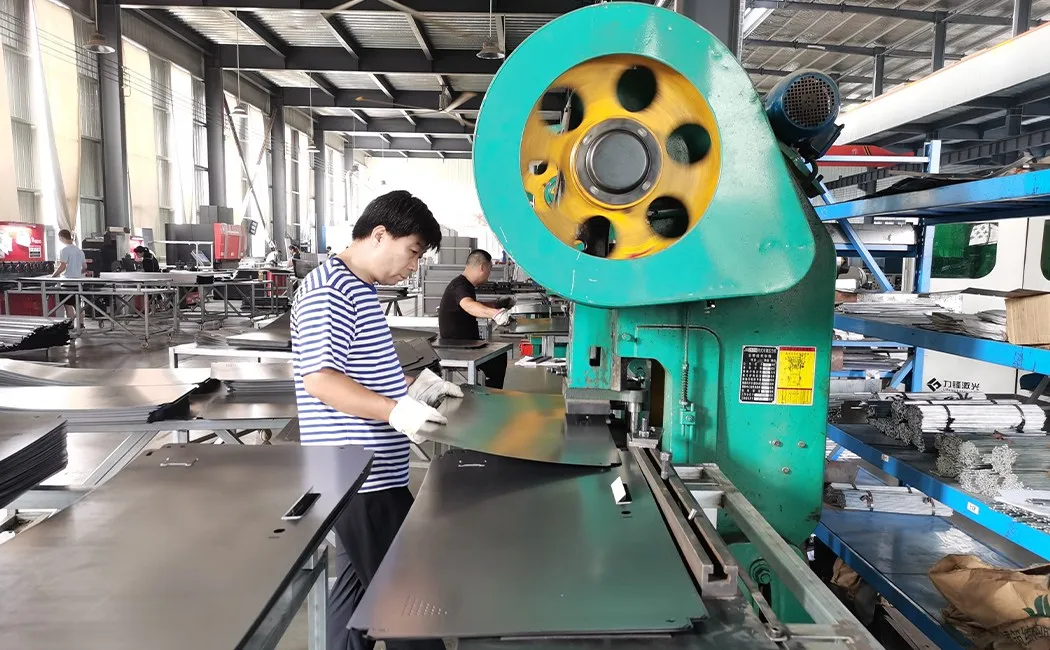
Pasul 2: Perforare CNC — Găuri care nu sunt o idee ulterioară
Panourile proaspăt tăiate se deplasează către presa de perforat CNC cu turelă. Aici sunt presate fantele de ventilație, găurile de montare a balamalelor, decupajele cilindrului încuietorilor și consolele tijelor de agățare, toate într-o singură trecere automată. Proiectele școlare sunt cele în care consecvența perforației se manifestă cel mai rapid - ghidul nostru pentru producătorii de dulapuri școlare explică ce ar trebui să demonstreze o fișă tehnică adecvată înainte de a comanda. Fabricile mai vechi le găuresc manual - pozițiile inconsistente înseamnă balamale care se blochează, încuietori care se blochează și știfturi de rafturi care stau strâmb. Pe o linie de perforare CNC, pozițiile sculelor fac parte din același fișier digital ca și tăierea cu laser. Nimic nu se măsoară manual. Rezultatul este că, atunci când fixați o balama în poziția A pe panoul ușii și în poziția A pe panoul carcasei, acestea se aliniază deoarece ambele găuri au fost perforate din aceleași coordonate - nu pentru că cineva a avut noroc.
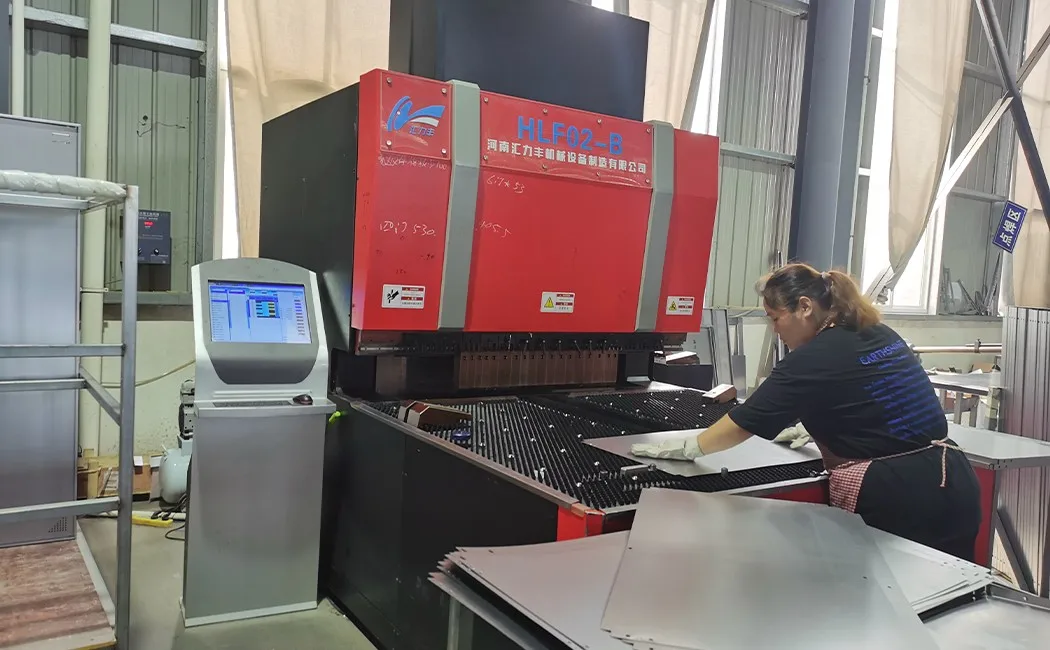
Pasul 3: Îndoirea prin presare - Transformarea tablei plate în structură
Un panou plat nu are aproape nicio rigiditate structurală. Îndoirea schimbă acest lucru. Presa de îndoit îndoaie marginile fiecărui panou în flanșe precis unghiulare - de obicei, întoarceri de 90° pe panourile laterale și un profil compus pe panourile ușilor care formează falțul ușii și rigidizarea într-o singură mișcare. Aceste pliuri fac două lucruri: creează geometria care blochează panourile împreună la asamblare și cresc dramatic rezistența panoului la îndoire. O tablă plată de 0.6 mm se îndoaie ușor în mâini; aceeași tablă cu două flanșe de 90° devine cu adevărat rigidă. De aceea, grosimea oțelului și profilul de îndoire determină împreună rezistența reală - nu doar grosimea brută.
Pasul 4: Sudare — Îmbinări permanente acolo unde contează
Nu fiecare îmbinare dintr-o carcasă sudată trebuie sudată. La modelele KD (knock-down), panourile carcasei se conectează la asamblare prin piulițe filetate preinstalate - nu este necesară sudarea de către utilizatorul final. (Dacă evaluați cele două structuri pentru proiectul dvs., comparația noastră KD vs. sudată acoperă rezistența, costul de transport și condițiile de la fața locului.) Însă unele puncte structurale - plăcile de armare a balamalelor, consolele de ghidare a barei de blocare, suporturile interne ale raftului la modelele cu carcasă sudată - sunt sudate MIG în fabrică. Sudarea MIG (Metal Inert Gas) produce un cordon continuu care fuzionează metalul de bază și sârma de adaos într-o singură piesă. Efectuată corect, zona de sudură este cel puțin la fel de rezistentă ca oțelul înconjurător. Sudorii noștri lucrează conform unor specificații de lungime a cusăturii și penetrare, iar sudurile sunt inspectate vizual înainte ca panourile să treacă la linia de tratament al suprafeței.
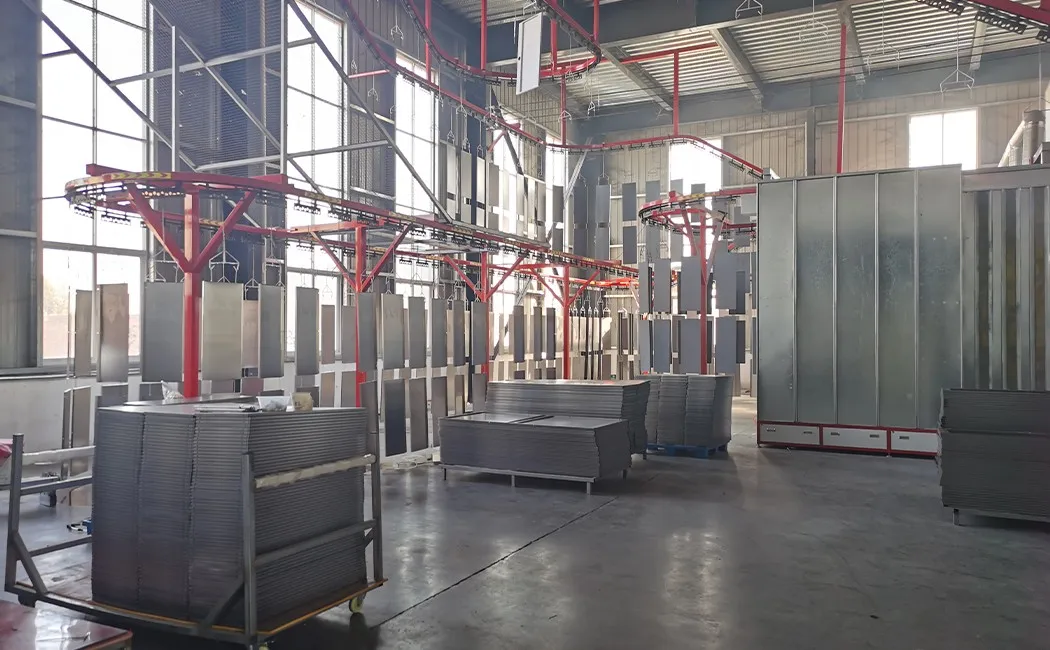
Pasul 5: Tratarea suprafeței și vopsirea în câmp electrostatic — Finisajul care protejează
Înainte ca pulberea să ajungă la panou, oțelul trece printr-o linie de pretratare în mai multe etape: îndepărtarea uleiului, curățarea ruginii, fosfatarea cu zinc și pasivarea. Dacă omiteți oricare dintre acești pași, stratul de pulbere se va dezlipi și se va decoji în cele din urmă - nu din exterior spre interior, ci dinspre suprafața oțelului spre exterior. După pretratare, panourile sunt agățate pe linia transportoare aeriană, mutate în cabina de pulverizare și acoperite electrostatic: pulberea primește o sarcină electrică, iar panourile împământate o atrag uniform - inclusiv în adâncituri și în jurul curbelor pe care un pistol de vopsit le-ar rata. Apoi, transportorul încărcat transportă panourile prin cuptorul de întărire. Căldura topește și reticulează particulele de pulbere într-o peliculă continuă și dură. Rezultatul standard este un finisaj care trece peste 500 de ore de teste cu pulverizare cu sare. Culoarea este o potrivire RAL sau personalizată - gri deschis, bej, alb sau orice culoare specificată de cumpărător - aplicată din același lot pentru a menține consecvența întregii comenzi. Stratul de acoperire aplicat de această linie este același cu cel pe care îl protejează rutina dvs. de curățare la fața locului - ghidul nostru despre cum să întrețineți mobilierul de birou metalic acoperă partea de îngrijire.
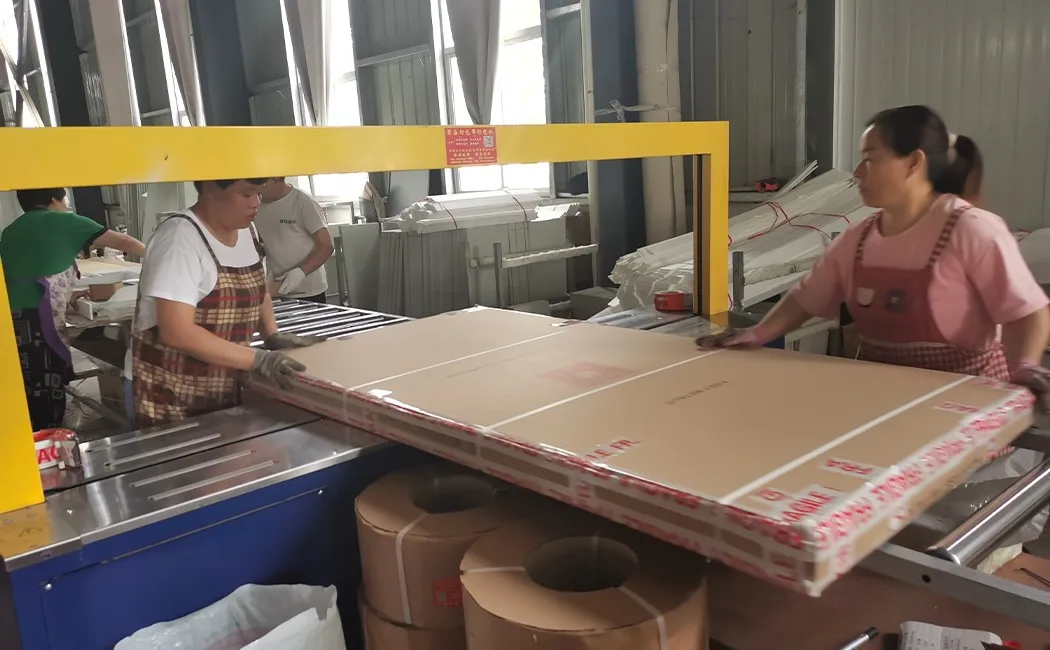
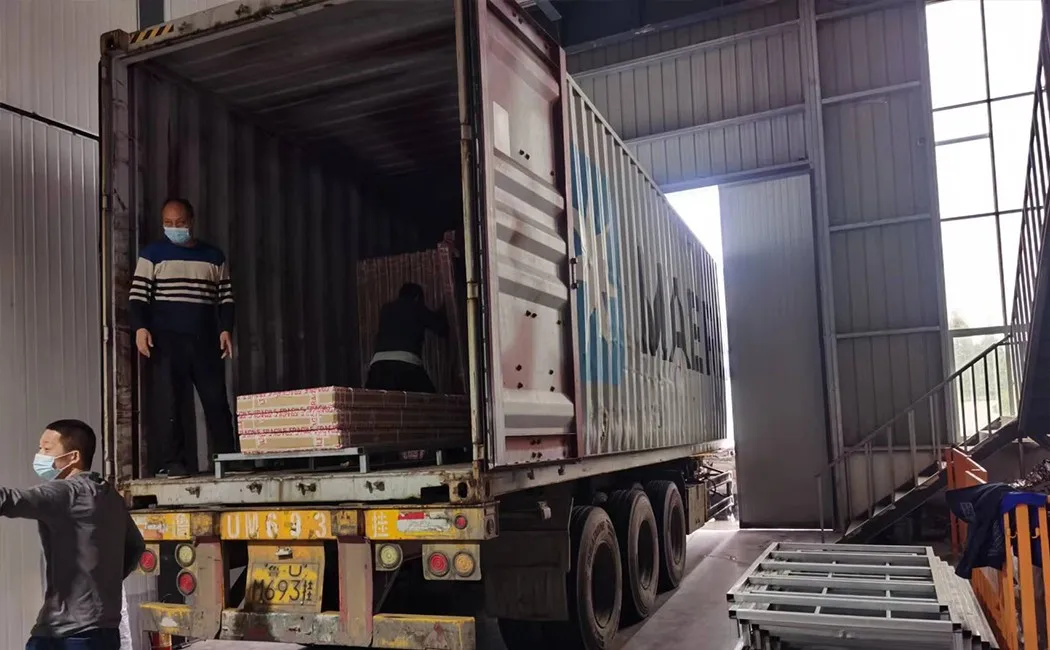
Pasul 6: Ambalare în pachete plate și încărcare container
Iată unde designul KD este avantajos pentru cumpărător. În loc să expedieze un dulap complet asamblat - care este în mare parte din aer - fiecare unitate este defalcată în panouri individuale, învelită în spumă protectoare din bumbac perlat și ambalată plat într-o cutie cu toate componentele (șuruburi, piulițe, balamale, încuietoare, chei) într-o pungă etichetată în interior. Aceeași matematică de transport se aplică întregii noastre game KD - ghidul nostru cu dimensiunile paturilor suprapuse comerciale arată cum se ambalează paturile rabatabile din motive identice. Cutiile plate se stivuiesc pe paleți sau direct pe podeaua containerului în coloane strânse și stabile. Modelul de încărcare este planificat în etapa de cotație - face parte din munca noastră, nu este o idee ulterioară. Diferența față de expedierea dulapurilor asamblate este semnificativă: ambalajul plat încape mult mai multe unități per container, ceea ce reduce direct costul per bucată pentru cumpărător. Această economie depășește adesea costul de timp al asamblării la fața locului, care durează 10-20 de minute per unitate cu unelte manuale de bază.
Procesul complet dintr-o privire
| Etapă | Echipament / Metodă | Verificare cheie a calității |
|---|---|---|
| 1. Tăiere cu laser | CNC cu laser cu fibră | Dimensiunile panoului ± 0.1 mm |
| 2. Perforare CNC | Presă de poanson cu turelă | Precizie a poziției găurii, muchii fără bavuri |
| 3. Îndoire prin presare | Presa frana CNC | Unghi de îndoire, lungime de revenire a flanșei |
| 4. Sudare | Sudarea MIG | Lungimea cusăturii, penetrarea, inspecția vizuală |
| 5. Pretratare + Vopsire cu pulbere | Baie chimică în 5 etape + pulverizare electrostatică + întărire în cuptor | Grosimea stratului de acoperire (µm), tăiere transversală a aderenței |
| 6. Ambalare + Încărcare | Înveliș din bumbac perlat, legat cu banda din carton, plan de încărcare containere | Completitudinea hardware-ului, greutatea cutiei, acuratețea etichetei |
Ce înseamnă asta când faci sourcing
Procesul de mai sus este standard printre fabricile serioase de dulapuri metalice — și rar printre celelalte. Rezumatul nostru al celor mai importanți producători de mobilier de birou din oțel din China arată ce diferențiază cele două grupuri în practică. Diferențele dintre o fabrică bună și una mediocră se reduc de obicei la trei lucruri:
- Grosimea și gradul oțelului — solicitați specificațiile exacte în mm, nu „calibre 18” (un număr care înseamnă lucruri diferite în funcție de standarde). Standardul nostru este de 0.5 mm pentru panourile laterale, 0.6 mm pentru uși; modelele pentru sarcini mari folosesc 0.8–1.0 mm.
- Pretratare înainte de vopsire în câmp electrostatic — o linie în 5 etape (îndepărtarea uleiului → curățarea ruginii → fosfatare → pasivare → clătire) este minimul pentru un finisaj rezistent. Mai puține etape înseamnă că stratul de acoperire se aplică pe oțel care nu este pregătit corespunzător.
- Consistență de la panou la panou — solicitați o mostră de la jumătatea seriei, nu doar de la prima piesă. Liniile CNC ar trebui să producă panouri identice pe parcursul unei comenzi complete; liniile acționate manual se deplasează.
Dacă un furnizor nu vă poate spune grosimea oțelului în milimetri, numărul de etape de pretratare sau dacă presa lor de perforat este CNC sau manuală - acestea sunt întrebări la care merită să răspundeți înainte de a plasa o comandă.
Întrebări frecvente
Ce material se folosește pentru fabricarea dulapurilor din oțel?
Majoritatea dulapurilor din oțel sunt fabricate din tablă de oțel laminată la rece, de obicei cu grosimea de 0.4–1.0 mm, în funcție de aplicație. Oțelul laminat la rece oferă un finisaj de suprafață mai neted și toleranțe dimensionale mai stricte decât oțelul laminat la cald, ceea ce este important pentru o aliniere curată a ușilor și un finisaj uniform de vopsire în câmp electrostatic.
Cât durează fabricarea unui dulap din oțel?
Pentru un dulap standard din oțel cu o singură ușă sau cu mai multe uși, produs pe o linie de producție CNC, procesul de fabricație de la tăierea tablei până la ambalarea în cutie durează de obicei 3-5 zile lucrătoare per lot, în funcție de dimensiunea comenzii, timpul de întărire a stratului de vopsea electrostatică și etapele de inspecție a calității.
Ce este acoperirea cu pulbere pe un dulap de oțel?
Vopsirea în câmp electrostatic este un proces de finisare electrostatică uscată. Particulele fine de pulbere sunt încărcate electrostatic și pulverizate pe panourile de oțel împământate, apoi întărite într-un cuptor. Rezultatul este un finisaj dur și uniform, care rezistă la ciobire, zgârieturi și rugină mult mai bine decât vopseaua lichidă.
De ce sunt livrate dulapurile din oțel ambalate plat?
Transportul în regim de ambalare plată (KD - knock-down) combină fiecare dulap în panouri individuale, care se stivuiesc strâns într-un carton. Acest lucru crește semnificativ numărul de unități per container în comparație cu transportul dulapurilor preasamblate, reducând costul de transport per unitate. Asamblarea la fața locului durează de obicei 10-20 de minute per unitate cu unelte de bază.
Ce verificări ale calității au loc în timpul producției de dulapuri din oțel?
Punctele cheie de verificare a calității includ: inspecția dimensională a panourilor tăiate și perforate, verificări vizuale și structurale ale sudurilor, teste de grosime a stratului de acoperire și aderență după vopsirea în câmp electrostatic, verificări ale alinierii ușilor și ale funcției balamalelor după asamblare și o inspecție finală pre-ambalare înainte de sigilarea cutiilor.


