 Prejsť na obsah


Jeden kupujúci na Filipínach sa ma raz opýtal: „Ako zistím, že vaše skrinky sú vyrobené tak, aby vydržali, nie sú len natreté, aby pekne vyzerali?“ Je to oprávnená otázka. Odpoveď nie je v brožúre – je to priamo vo výrobnom závode. Takže tu je presne to, čo sa deje medzi zvitkom ocele valcovanej za studena a hotovou skrinkou pripravenou na naloženie do kontajnera.
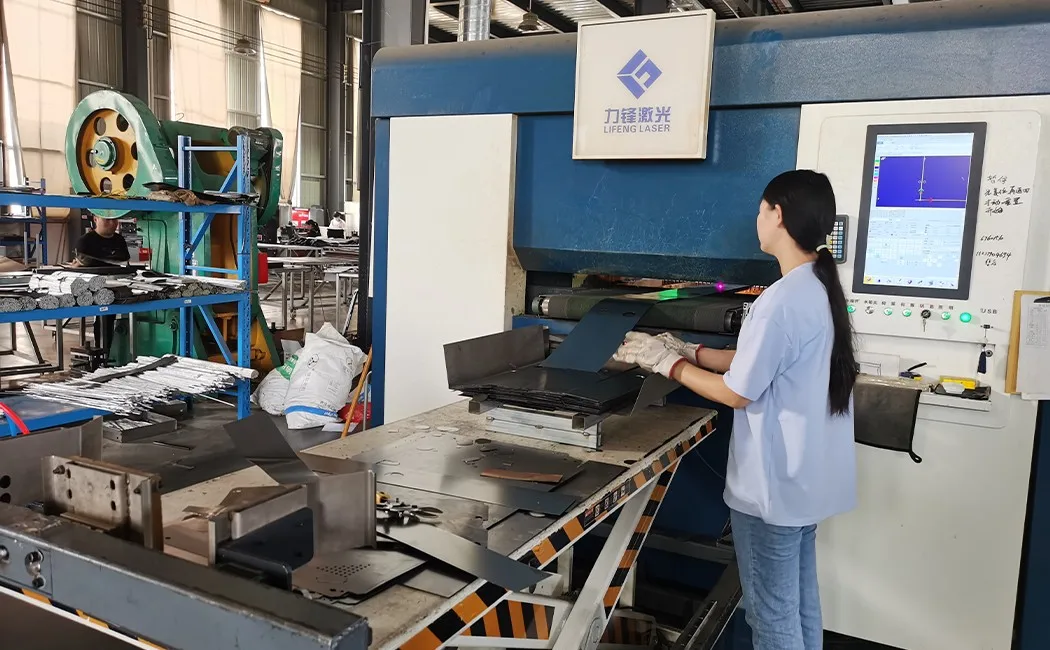
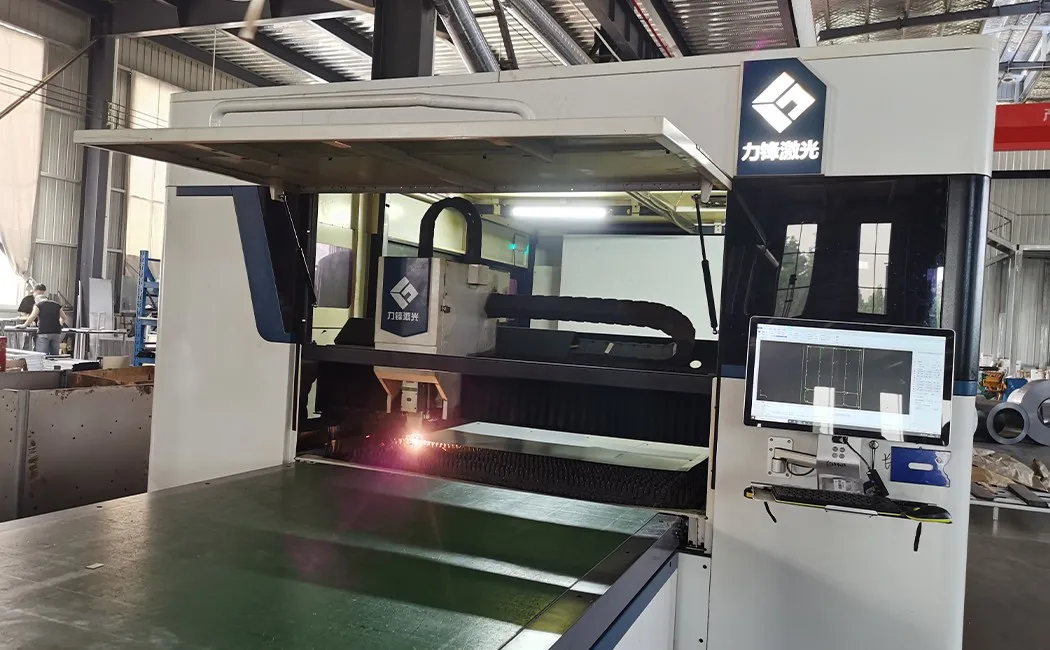
Krok 1: Rezanie laserom – kde každý panel začína
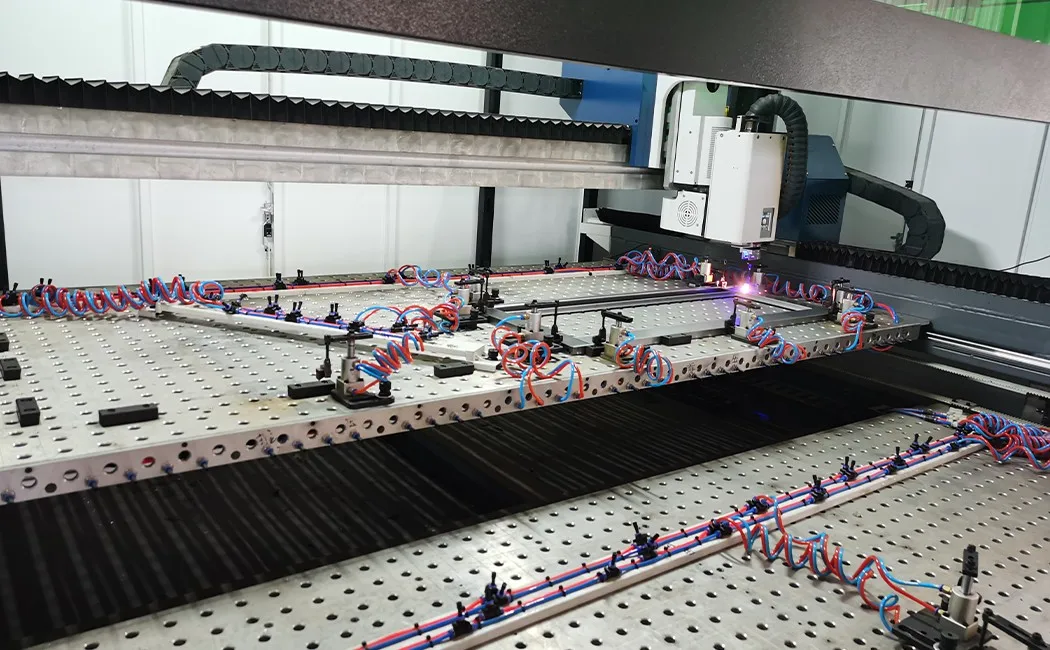
Surovinou je oceľový plech valcovaný za studena, zvyčajne s hrúbkou 0.5 – 0.8 mm pre štandardné kancelárske a školské skrinky, až do 1.0 mm pre náročné aplikácie. (Nie ste si istí, akú hrúbku váš projekt potrebuje? Náš sprievodca veľkosťami a rozmermi oceľových skriniek mapuje celé pásmo 0.4 – 1.0 mm na skutočné prípady použitia.) Cievky sa odvíjajú na podávací stôl laserového rezacieho stroja. Vláknová laserová hlava – riadená programom načítaným na CNC konzole operátora – sleduje obrys, výrez a drážku každého panelu rýchlosťami, ktoré by boli nemožné ručne alebo staršími plazmovými metódami. Presnosť je tu dôležitá, pretože panel, ktorý je o 0.5 mm mimo štvorca, sa pri dverách nezatvorí v jednej rovine. Vláknový laser reže čisté hrany s minimálnym tepelným skreslením, takže následný ohýbací lis získa panely, ktoré sú skutočne ploché a rozmerovo konzistentné – jednotka 1 a jednotka 500 sú rovnaké.
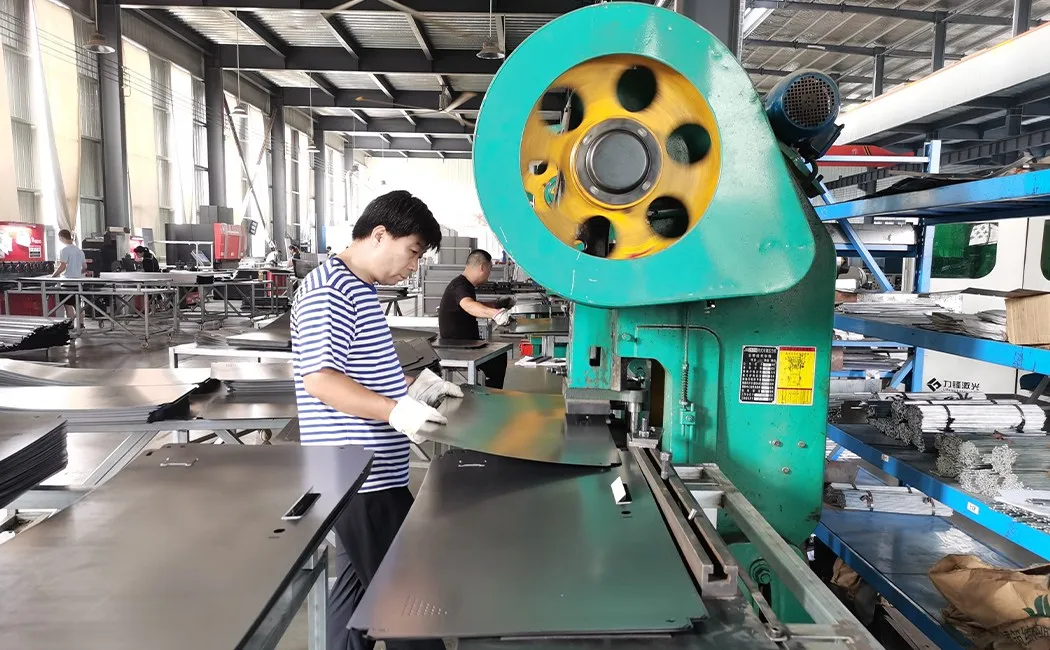
Krok 2: CNC dierovanie – otvory, ktoré nie sú dodatočnou myšlienkou
Čerstvo narezané panely sa presúvajú do CNC revolverového dierovacieho lisu. Tu sa v jednom automatizovanom prechode vylisujú vetracie štrbiny, otvory pre upevnenie pántov, výrezy pre valce zámkov a konzoly závesných tyčí. Školské projekty sú miestom, kde sa konzistentnosť dierovania prejaví najrýchlejšie – náš sprievodca výrobcom školských skriniek vysvetľuje, čo by mal pred objednaním preukázať správny technický list. Staršie továrne tieto vŕtajú ručne – nekonzistentné polohy znamenajú pánty, ktoré sa zasekávajú, zámky, ktoré sa zasekávajú, a kolíky políc, ktoré stoja krivo. Na CNC dierovacej linke sú polohy nástrojov súčasťou toho istého digitálneho súboru ako laserový rez. Nič sa nemeria manuálne. Výsledkom je, že keď priskrutkujete pánt do polohy A na paneli dverí a do polohy A na paneli kostry, zarovnajú sa, pretože oba otvory boli vyrazené z rovnakých súradníc – nie preto, že by mal niekto šťastie.
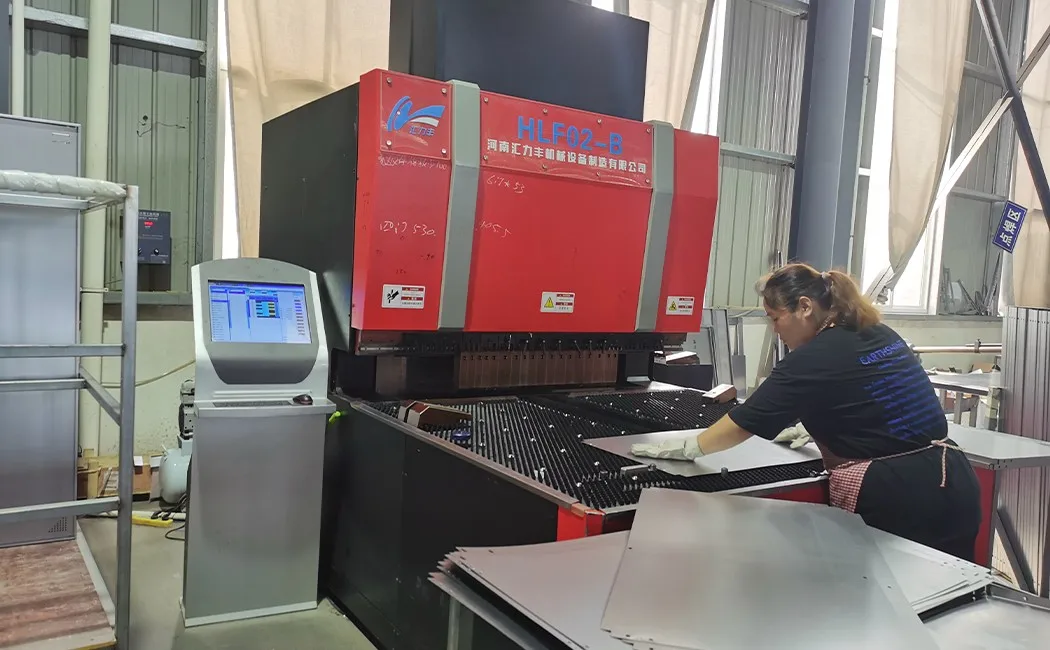
Krok 3: Ohýbanie na ohraňovacom lise – premena plochého plechu na konštrukciu
Plochý panel nemá takmer žiadnu štrukturálnu tuhosť. Ohýbanie to mení. Ohraňovací lis ohýba okraje každého panelu do presne uhlových prírub – zvyčajne 90° zahnutia na bočných paneloch a zloženého profilu na dverových paneloch, ktorý tvorí drážku a výstuhu dverí jedným ťahom. Tieto ohyby robia dve veci: vytvárajú geometriu, ktorá pri montáži spojí panely, a dramaticky zvyšujú odolnosť panelu voči ohybu. Plochý plech s hrúbkou 0.6 mm sa ľahko ohýba v rukách; ten istý plech s dvoma 90° prírubami sa stáva skutočne tuhým. Preto hrúbka oceľového plechu a profil ohybu spoločne určujú skutočnú pevnosť – nielen hrubú hrúbku.
Krok 4: Zváranie – trvalé spoje tam, kde na tom záleží
Nie každý spoj v skrinke je potrebné zvárať. Pri modeloch KD (knock-down) sa panely kostry pri montáži spájajú pomocou predinštalovaných závitových matíc – koncový používateľ nevyžaduje žiadne zváranie. (Ak zvažujete tieto dve konštrukcie pre svoj projekt, naše porovnanie KD a zváraných konštrukcií zahŕňa pevnosť, náklady na dopravu a podmienky na mieste.) Niektoré konštrukčné body – výstužné dosky pántov, vodiace konzoly zámkovej tyče, vnútorné podpery políc na modeloch so zváranou kostrou – sú však zvárané metódou MIG v továrni. Zváranie MIG (metal inert gas) vytvára súvislú húsenicu, ktorá spája základný kov a prídavný drôt do jedného kusu. Pri správnom vykonaní je zvarová zóna minimálne taká pevná ako okolitá oceľ. Naši zvárači pracujú podľa špecifikácie dĺžky švu a penetrácie a zvary sa vizuálne kontrolujú predtým, ako sa panely presunú na linku povrchovej úpravy.
Krok 5: Povrchová úprava a práškové lakovanie – povrchová úprava, ktorá chráni
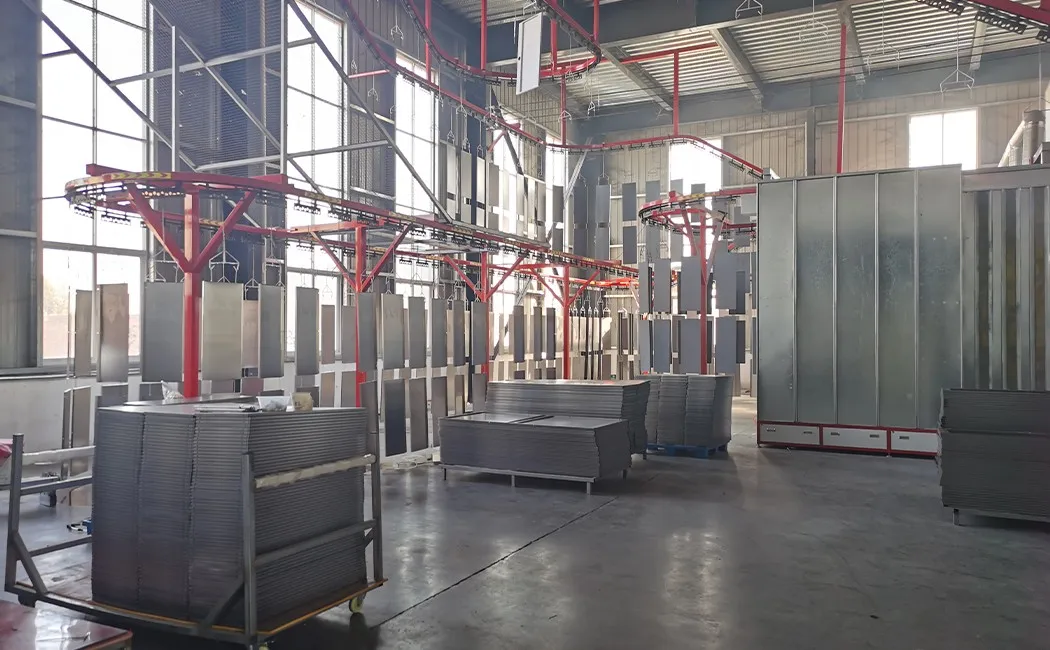
Predtým, ako prášok dopadne na panel, oceľ prechádza viacstupňovou linkou predúpravy: odstránenie oleja, čistenie hrdze, fosfátovanie zinku a pasivácia. Ak vynecháte ktorýkoľvek z týchto krokov, práškový náter sa nakoniec začne bublať a odlupovať – nie zvonku dovnútra, ale od povrchu ocele smerom von. Po predúprave sa panely zavesia na nadzemný dopravník, presunú sa do striekacej kabíny a elektrostaticky sa nanesú: prášok dostane elektrický náboj a uzemnené panely ho rovnomerne priťahujú – aj do výklenkov a okolo ohybov, ktoré by striekacia pištoľ prehliadla. Potom naplnený dopravník prenesie panely cez vytvrdzovaciu pec. Teplo roztaví a zosieťuje častice prášku do súvislého, tvrdého filmu. Štandardným výsledkom je povrchová úprava, ktorá prejde viac ako 500 hodinami testovania v soľnej hmle. Farba je RAL alebo prispôsobená na mieru – svetlosivá, béžová, biela alebo akákoľvek farba, ktorú si kupujúci špecifikuje – nanáša sa z tej istej šarže, aby sa zachovala konzistentnosť celej objednávky. Náter, ktorý táto linka nanáša, je rovnaký, aký chráni vaša čistiaca rutina na mieste – náš sprievodca údržbou kovového kancelárskeho nábytku sa zaoberá aj starostlivosťou.
Krok 6: Balenie do plochých obalov a nakladanie do kontajnerov
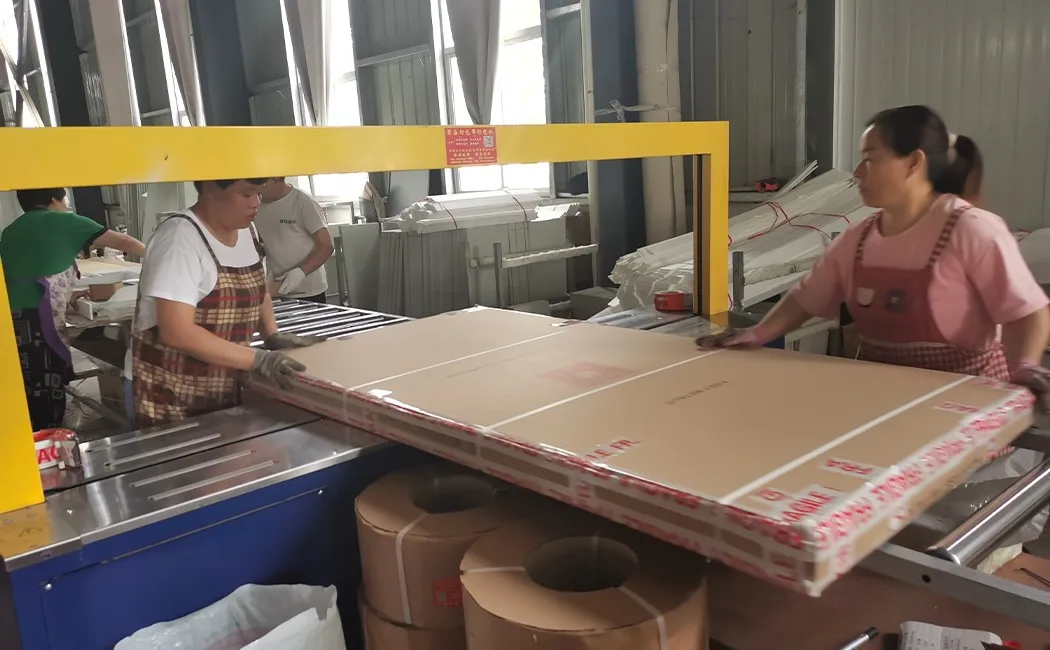
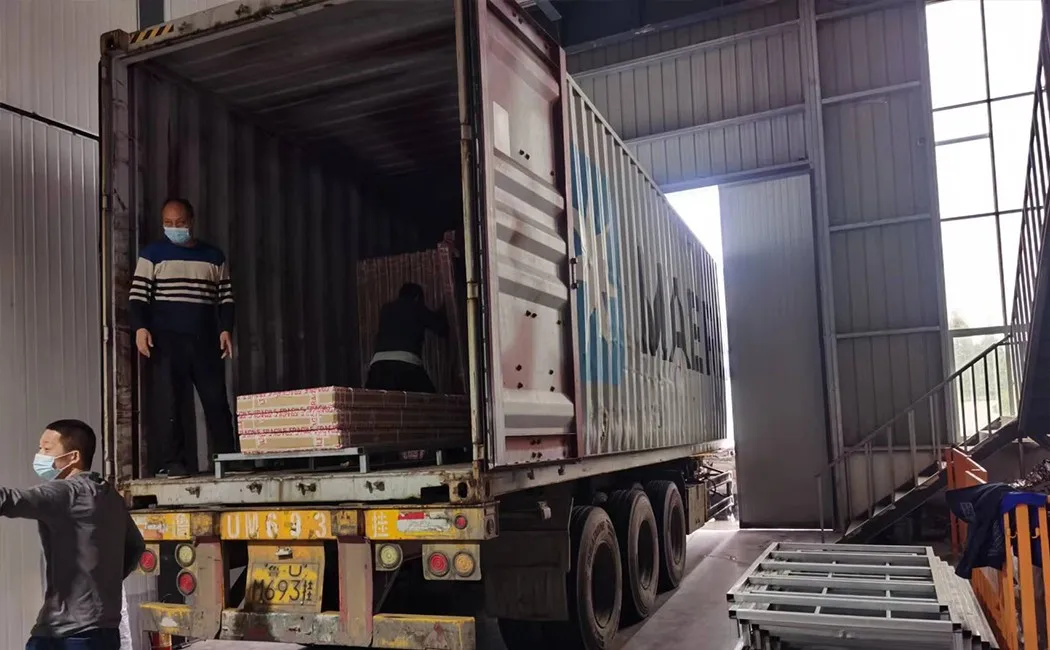
Tu sa dizajn KD vypláca kupujúcemu. Namiesto prepravy plne zmontovanej skrinky – ktorá je väčšinou vyrobená zo vzduchu – sa každá jednotka rozloží na jednotlivé panely, zabalí do ochrannej peny z perleťovej bavlny a zabalí sa naplocho do kartónu so všetkým príslušenstvom (skrutky, matice, pánty, zámok, kľúče) v označenom vrecku vo vnútri. Rovnaká matematika prepravy platí pre celý náš sortiment KD – náš sprievodca rozmermi komerčných poschodových postelí ukazuje, ako sa skladacie postele balia naplocho z rovnakých dôvodov. Ploché kartóny sa stohujú na paletách alebo priamo na podlahe kontajnera v tesných, stabilných stĺpcoch. Schéma nakladania sa plánuje vo fáze cenovej ponuky – je to súčasť našej práce, nie dodatočná myšlienka. Rozdiel oproti preprave zmontovaných skriniek je významný: do plochého balenia sa zmestí podstatne viac jednotiek do kontajnera, čo priamo znižuje náklady na dodanie za kus pre kupujúceho. Táto úspora často prevyšuje časové náklady na montáž na mieste, ktorá trvá 10 – 20 minút na jednotku so základným ručným náradím.
Celý proces v skratke
| Situácia | Vybavenie / Metóda | Kontrola kvality kľúčov |
|---|---|---|
| 1. Rezanie laserom | CNC vláknový laser | Rozmery panelu ± 0.1 mm |
| 2. CNC dierovanie | Revolverový dierovací lis | Presnosť polohy otvoru, hrany bez otrepov |
| 3. Ohýbanie ohraňovacím lisom | CNC ohraňovací lis | Uhol ohybu, dĺžka spätného chodu príruby |
| 4. Zváranie | MIG zváranie | Dĺžka švu, penetrácia, vizuálna kontrola |
| 5. Predúprava + práškové lakovanie | 5-stupňový chemický kúpeľ + elektrostatické striekanie + vytvrdzovanie v peci | Hrúbka náteru (µm), priečny rez adhézie |
| 6. Balenie + nakládka | Perlovo-bavlnená fólia, páskovanie kartónov, plán nakládky kontajnerov | Kompletnosť hardvéru, hmotnosť kartónu, presnosť štítkov |
Čo to znamená pri získavaní zdrojov
Vyššie uvedený postup je štandardný medzi serióznymi továrňami na výrobu oceľových skriniek – a medzi ostatnými je zriedkavý. Náš prehľad najlepších výrobcov oceľového kancelárskeho nábytku v Číne ukazuje, čo tieto dve skupiny v praxi odlišuje. Rozdiely medzi dobrou a priemernou továrňou sa zvyčajne obmedzujú na tri veci:
- Hrúbka a trieda ocele — spýtajte sa na skutočnú špecifikáciu v mm, nie na „18 gauge“ (číslo, ktoré v rôznych normách znamená rôzne veci). Náš štandard je 0.5 mm pre bočné panely, 0.6 mm pre dvere; modely s vysokou odolnosťou používajú 0.8 – 1.0 mm.
- Predúprava pred práškovým lakovaním — 5-stupňová linka (odstránenie oleja → čistenie hrdze → fosfátovanie → pasivácia → oplach) je minimum pre dosiahnutie odolnej povrchovej úpravy. Menej stupňov znamená, že povlak sa nanáša na oceľ, ktorá nie je správne pripravená.
- Konzistencia medzi panelmi — vyžiadajte si vzorku z polovice série, nielen z prvého kusu. CNC linky by mali vyrábať identické panely v celej objednávke; ručne ovládané linky sa vychyľujú.
Ak vám dodávateľ nevie povedať hrúbku ocele v milimetroch, počet stupňov predúpravy alebo či je ich dierovací lis CNC alebo manuálny – to sú otázky, na ktoré sa oplatí položiť si ich pred zadaním objednávky.
Často kladené otázky
Aký materiál sa používa na výrobu oceľových skriniek?
Väčšina oceľových skriniek je vyrobená z oceľového plechu valcovaného za studena, zvyčajne s hrúbkou 0.4 – 1.0 mm v závislosti od použitia. Oceľ valcovaná za studena ponúka hladší povrch a menšie rozmerové tolerancie ako oceľ valcovaná za tepla, čo je dôležité pre čisté zarovnanie dverí a rovnomerný povrch s práškovým nástrekom.
Ako dlho trvá výroba oceľovej skrinky?
Pri štandardnej oceľovej skrinke s jednými alebo viacerými dverami vyrobenej na CNC výrobnej linke trvá proces výroby od rezania plechu až po zabalený kartón zvyčajne 3 – 5 pracovných dní na dávku v závislosti od veľkosti objednávky, času vytvrdzovania práškového laku a fáz kontroly kvality.
Čo je práškové lakovanie oceľovej skrinky?
Práškové lakovanie je proces elektrostatického suchého povrchového nanášania. Jemné častice prášku sa elektrostaticky nabijú a nastriekajú na uzemnené oceľové panely, potom sa vytvrdia v peci. Výsledkom je tvrdý, rovnomerný povrch, ktorý je oveľa lepšie odolný voči odštiepeniu, poškriabaniu a hrdzi ako tekutá farba.
Prečo sa oceľové skrinky dodávajú v plochom balení?
Pri preprave v plochom balení (KD – knock-down) sa každá skrinka zloží na jednotlivé panely, ktoré sa tesne stohujú v kartóne. To výrazne zvyšuje počet jednotiek na kontajner v porovnaní s prepravou vopred zmontovaných skriniek, čím sa znižujú náklady na prepravu jednej jednotky. Montáž na mieste zvyčajne trvá 10 – 20 minút na jednotku so základným náradím.
Aké kontroly kvality sa vykonávajú počas výroby oceľových skriniek?
Medzi kľúčové kontrolné body kvality patria: rozmerová kontrola narezaných a dierovaných panelov, vizuálna a štrukturálna kontrola zvarových švov, skúšky hrúbky a priľnavosti náteru po práškovom lakovaní, kontrola zarovnania dverí a funkcie pántov po montáži a záverečná kontrola pred balením pred zalepením kartónov.


