 Laktawan sa nilalaman


Minsan ay tinanong ako ng isang mamimili sa Pilipinas: “Paano ko malalaman na ang mga locker mo ay ginawa para tumagal, hindi lang basta pininturahan para magmukhang maganda?” Makatarungan naman ang tanong na iyon. Wala sa brochure ang sagot — nasa factory floor ito. Kaya narito mismo ang nangyayari sa pagitan ng isang coil ng cold-rolled steel at isang tapos nang locker na handa nang ilagay sa isang container.
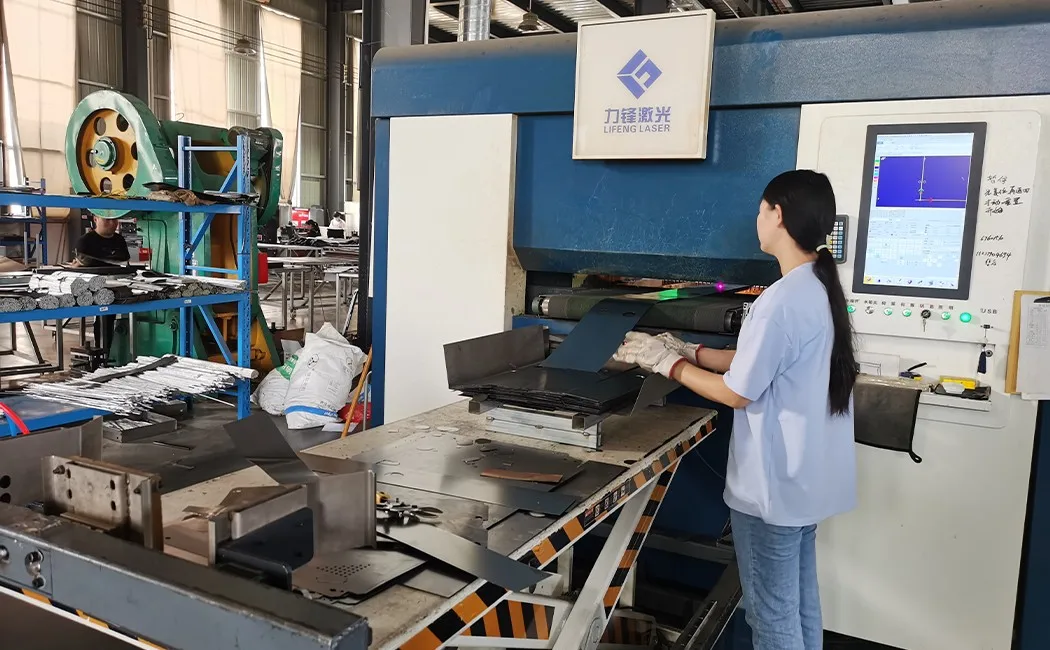
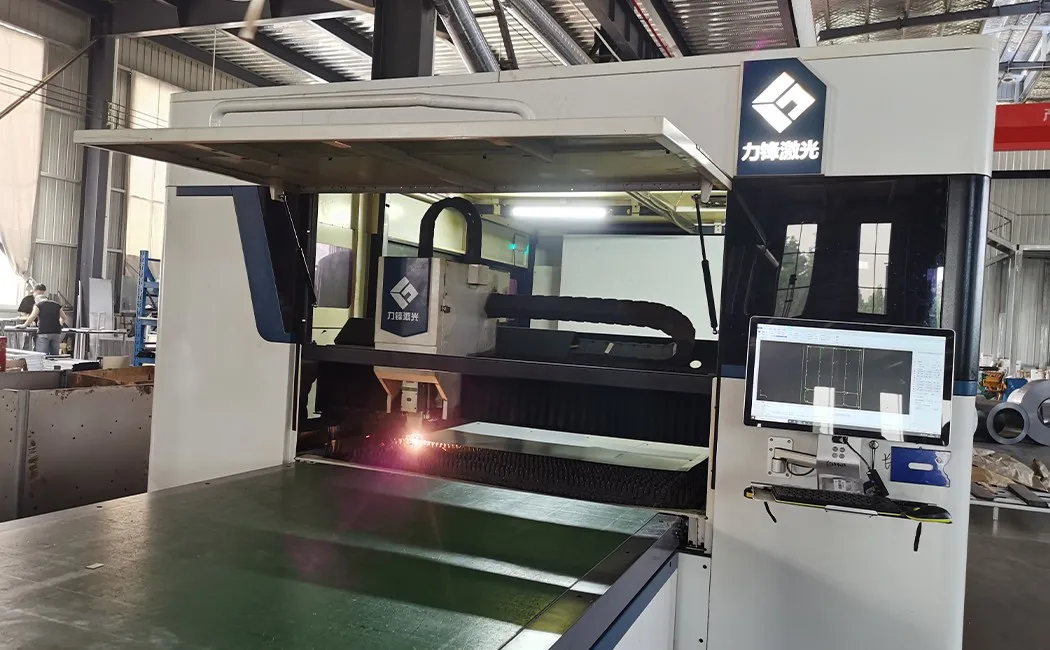
Hakbang 1: Pagputol gamit ang Laser — Kung Saan Nagsisimula ang Bawat Panel
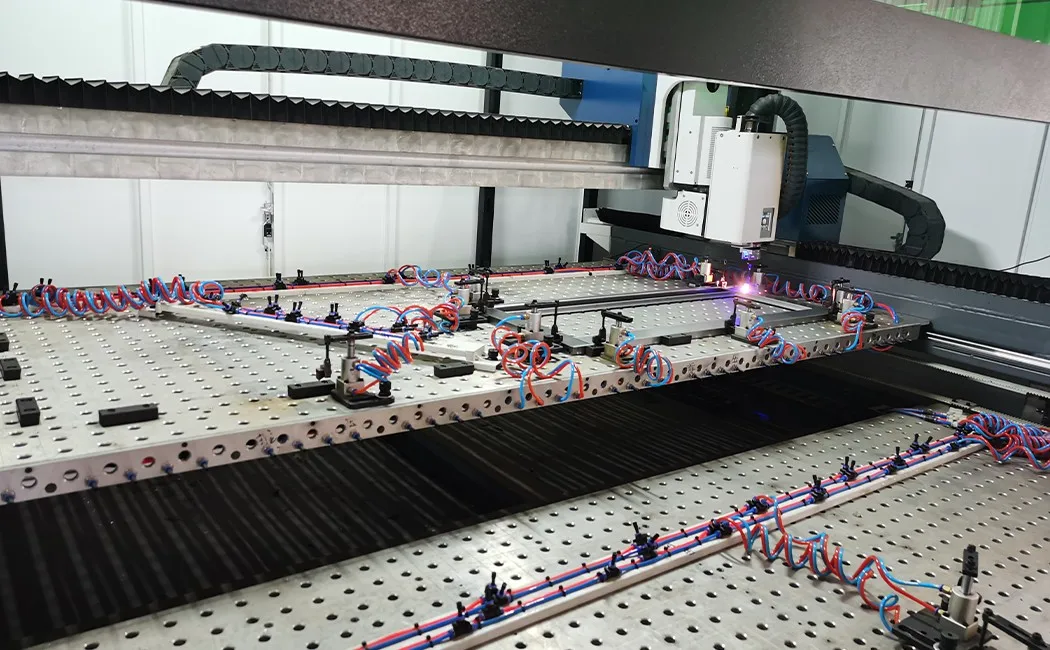
Ang hilaw na materyal ay cold-rolled steel sheet, karaniwang may kapal na 0.5–0.8 mm para sa mga karaniwang locker sa opisina at paaralan, hanggang 1.0 mm para sa mga heavy-duty na aplikasyon. (Hindi sigurado kung anong kapal ang kailangan ng iyong proyekto? Ang aming gabay sa laki at dimensyon ng steel locker ay nagmamapa sa buong 0.4–1.0 mm na banda sa mga totoong gamit.) Ang mga coil ay inilalatag sa feed table ng laser cutter. Ang isang fiber laser head — na ginagabayan ng part program na naka-load sa CNC console ng operator — ay sinusubaybayan ang bawat outline, cutout, at slot ng panel sa mga bilis na imposibleng gawin nang manu-mano o mga mas lumang plasma method. Mahalaga ang katumpakan dito dahil ang isang panel na 0.5 mm ang layo mula sa parisukat ay hindi magsasara nang pantay sa pinto. Pinuputol ng fiber laser ang malilinis na gilid na may kaunting heat distortion, kaya ang downstream bending press ay nakakakuha ng mga panel na tunay na patag at pare-pareho ang dimensyon — ang unit 1 at unit 500 ay pareho.
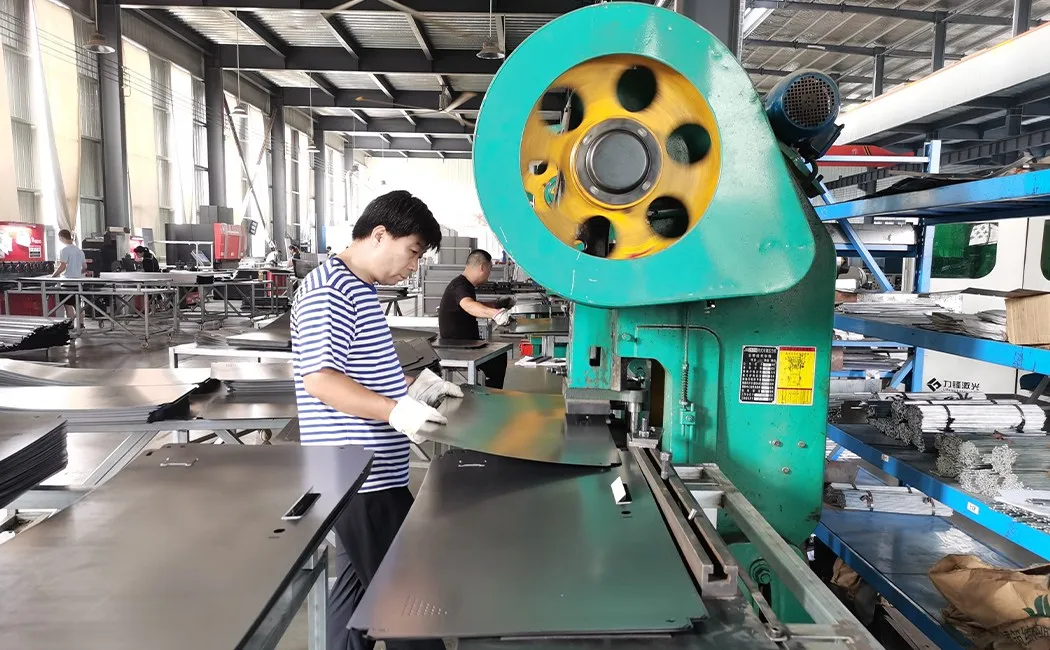
Hakbang 2: Pagsusuntok gamit ang CNC — Mga Butas na Hindi Naisip Lamang
Ang mga bagong putol na panel ay lumilipat sa CNC turret punch press. Dito pinipindot ang mga ventilation slot, mga butas para sa pag-mount ng bisagra, mga ginupit na lock barrel, at mga hanging rod bracket sa isang awtomatikong pagdaan. Ang mga proyekto sa paaralan ang pinakamabilis na lumalabas ang konsistensi ng pag-punch — ipinapaliwanag ng aming gabay sa tagagawa ng school locker kung ano ang dapat patunayan ng isang wastong spec sheet bago ka umorder. Manu-manong binubutasan ang mga ito ng mga lumang pabrika — ang mga hindi magkatugmang posisyon ay nangangahulugan ng mga bisagra na nagbubuklod, mga kandado na dumidikit, at mga shelf pin na nakabaluktot. Sa isang CNC punch line, ang mga posisyon ng tool ay bahagi ng parehong digital file tulad ng laser cut. Walang sinusukat nang manu-mano. Ang resulta ay kapag itinali mo ang isang bisagra sa posisyon A sa panel ng pinto at posisyon A sa carcass panel, magkakahanay ang mga ito dahil ang parehong butas ay binutas mula sa parehong mga coordinate — hindi dahil may isang taong pinalad.
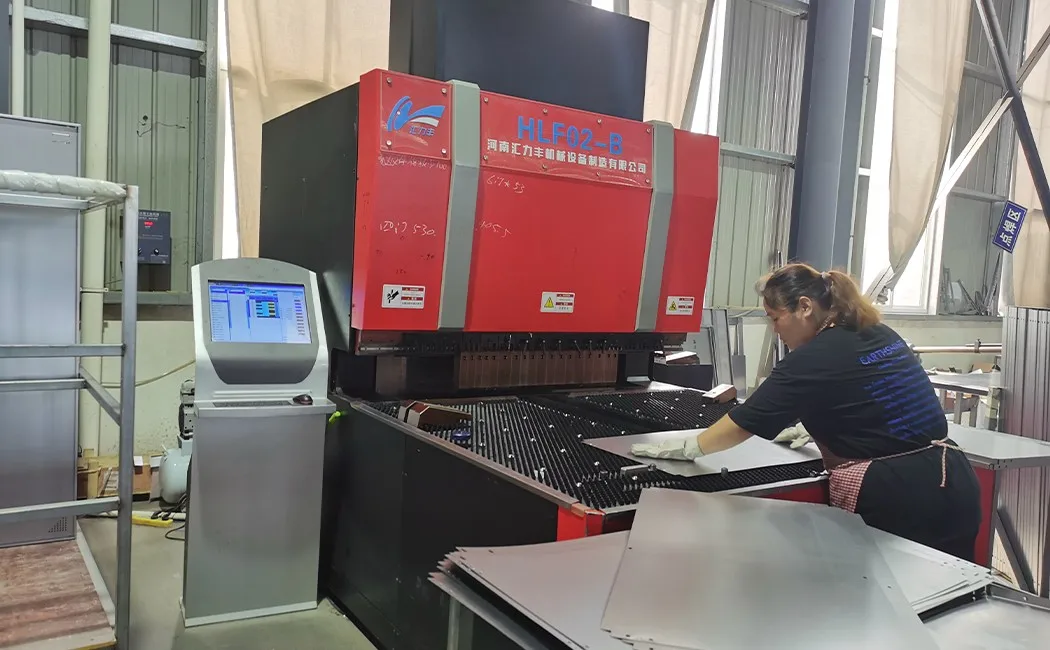
Hakbang 3: Pagbaluktot gamit ang Press-Brake — Paggawa ng Istruktura ng Flat Sheet
Ang isang patag na panel ay halos walang katigasan sa istruktura. Binabago iyon ng pagbaluktot. Tinutupi ng press-brake ang mga gilid ng bawat panel sa mga flanges na may eksaktong anggulo — karaniwang 90° na pagbalik sa mga panel sa gilid, at isang compound profile sa mga panel ng pinto na bumubuo sa rebate at stiffener ng pinto sa isang stroke. Ang mga tiklop na ito ay may dalawang bagay na ginagawa: lumilikha sila ng geometry na nag-uugnay sa mga panel sa pagsasama-sama sa pag-assemble, at lubos nilang pinapataas ang resistensya ng panel sa pagbaluktot. Ang isang 0.6 mm na patag na sheet ay madaling yumuko sa iyong mga kamay; ang parehong sheet na may dalawang 90° flanges ay nagiging tunay na matigas. Kaya naman ang steel locker gauge (kapal) at fold profile na magkasama ay tumutukoy sa totoong lakas — hindi lamang ang hilaw na kapal.
Hakbang 4: Pagwelding — Mga Permanenteng Dugtungan Kung Saan Ito Mahalaga
Hindi lahat ng dugtungan sa isang locker ay kailangang i-weld. Sa mga modelong KD (knock-down), ang mga carcass panel ay kumokonekta sa pamamagitan ng mga pre-installed threaded nuts — hindi kailangan ng welding ng end user. (Kung tinitimbang mo ang dalawang istruktura para sa iyong proyekto, ang aming paghahambing sa KD vs welded ay sumasaklaw sa lakas, gastos sa pagpapadala, at mga kondisyon ng site nang magkatabi.) Ngunit ang ilang mga punto ng istruktura — ang mga hinge reinforcement plate, ang mga lock-bar guide bracket, ang mga internal shelf support sa mga welded-carcass model — ay MIG welded sa pabrika. Ang MIG (Metal Inert Gas) welding ay gumagawa ng isang tuloy-tuloy na bead na pinagsasama ang parent metal at filler wire sa isang piraso. Kung gagawin nang tama, ang weld zone ay kasinglakas ng nakapalibot na bakal. Ang aming mga welder ay nagtatrabaho ayon sa haba ng tahi at penetration spec, at ang mga weld ay biswal na sinisiyasat bago lumipat ang mga panel sa surface treatment line.
Hakbang 5: Paggamot sa Ibabaw at Powder Coating — Ang Tapos na Nagpoprotekta
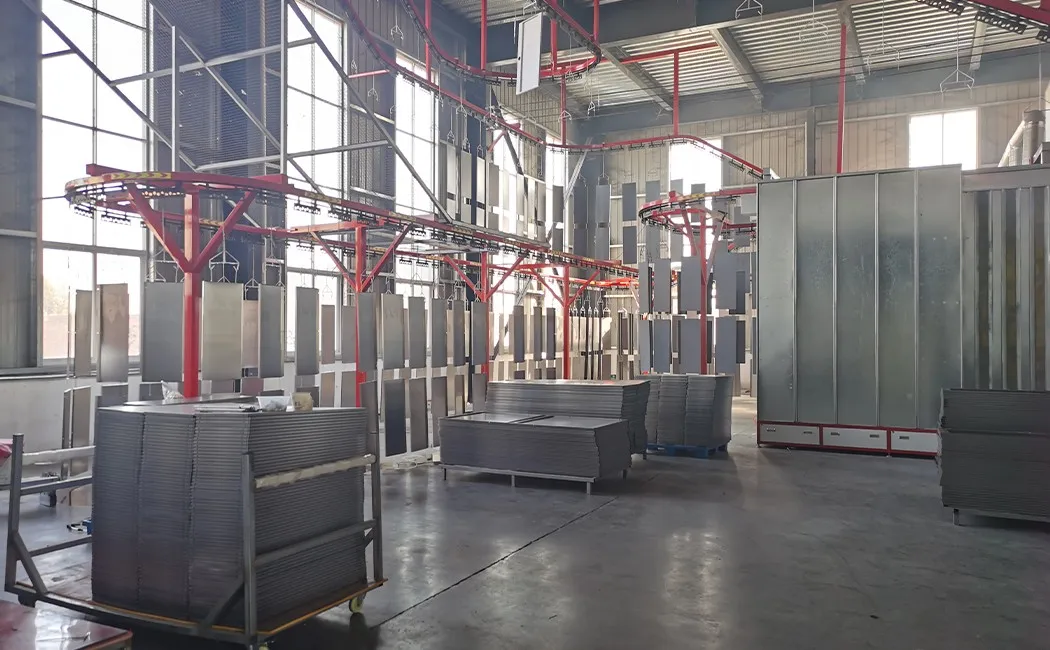
Bago tumama ang pulbos sa panel, ang bakal ay dumadaan sa isang multi-stage na pre-treatment line: pag-alis ng langis, paglilinis ng kalawang, zinc phosphating, at passivation. Laktawan ang alinman sa mga hakbang na ito at ang powder coat ay kalaunan ay bumubula at magbabalat — hindi mula sa labas papasok, kundi mula sa ibabaw ng bakal palabas. Pagkatapos ng pre-treatment, ang mga panel ay isinasabit sa overhead conveyor line, inililipat sa spray booth, at binalutan ng electrostatic: ang pulbos ay binibigyan ng electric charge at ang mga grounded panel ay hinihila ito nang pantay — kabilang ang mga recess at paligid ng mga kurba na hindi mapapansin ng paint gun. Pagkatapos, ang loaded conveyor ay dinadala ang mga panel sa curing oven. Tinutunaw ng init at pinag-uugnay ang mga particle ng pulbos sa isang tuluy-tuloy at matigas na film. Ang karaniwang resulta ay isang finish na dumadaan sa mahigit 500 oras na salt-spray testing. Ang kulay ay RAL o custom match — light gray, beige, white, o anumang kulay na tinukoy ng mamimili — inilalapat mula sa parehong batch upang mapanatili ang buong order na pare-pareho. Ang coating na inilalapat ng linyang ito ay ang parehong pinoprotektahan ng iyong cleaning routine sa site — ang aming gabay sa kung paano mapanatili ang mga metal office furniture ay sumasaklaw sa pangangalaga.
Hakbang 6: Pag-iimpake ng Flat-Pack at Paglo-load ng Lalagyan
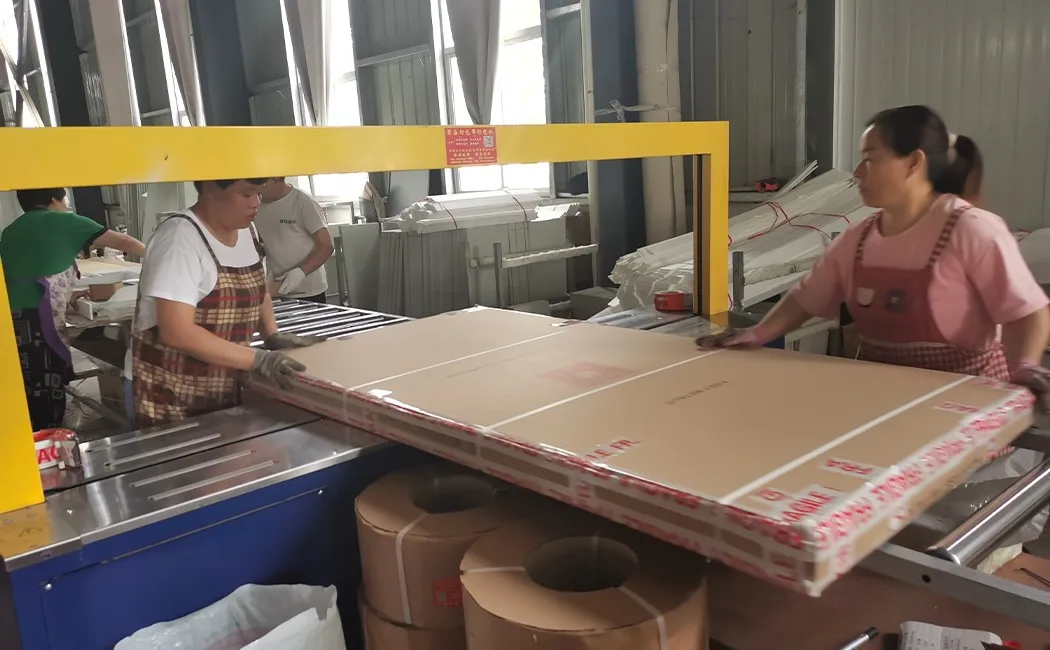
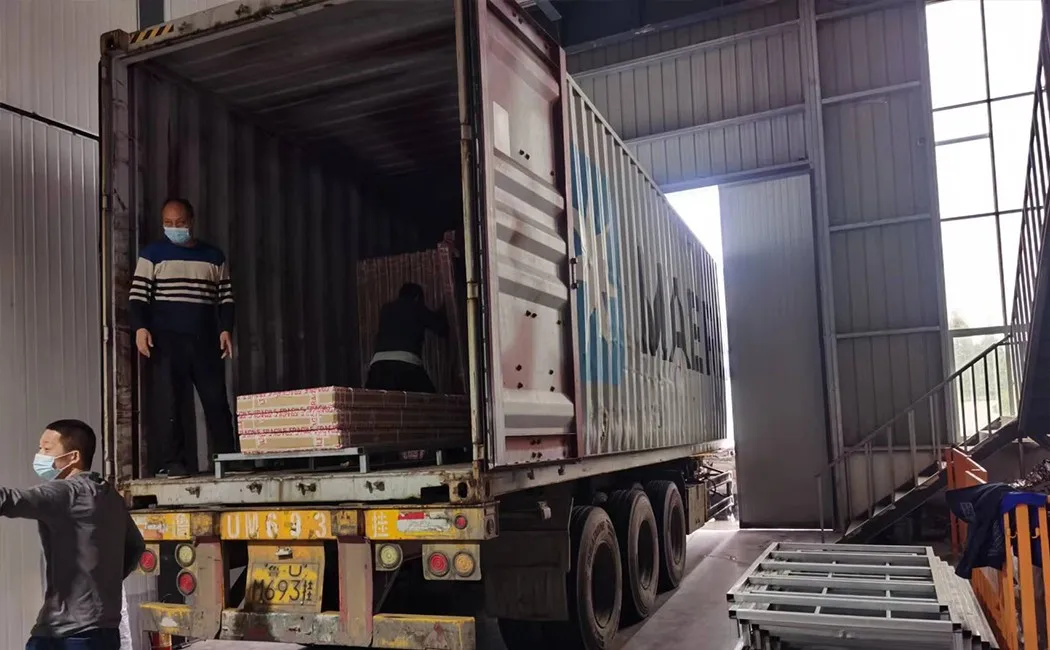
Dito nagbubunga ang disenyo ng KD para sa mamimili. Sa halip na magpadala ng isang ganap na naka-assemble na locker — na karamihan ay gawa sa hangin — ang bawat unit ay hinahati sa mga indibidwal na panel, binalot ng pearl-cotton protective foam, at inilalagay nang patag sa isang karton kasama ang lahat ng hardware (bolts, nuts, bisagra, kandado, susi) sa isang may label na bag sa loob. Ang parehong kalkulasyon sa kargamento ay naaangkop sa aming buong hanay ng KD — ipinapakita ng aming gabay sa sukat ng commercial bunk bed kung paano naka-pack nang patag ang mga knock-down bed para sa magkaparehong dahilan. Ang mga flat carton ay nakasalansan sa mga pallet o direkta sa sahig ng container sa masikip at matatag na mga haligi. Ang pattern ng pagkarga ay pinaplano sa yugto ng quote — bahagi ito ng aming trabaho, hindi isang nahuling pag-iisip. Malaki ang pagkakaiba kumpara sa pagpapadala ng mga naka-assemble na locker: ang flat-pack ay kasya nang mas maraming unit bawat container, na direktang binabawasan ang gastos sa paglapag bawat piraso para sa mamimili. Ang pagtitipid na iyon ay kadalasang lumalampas sa gastos sa oras ng on-site assembly, na tumatagal ng 10-20 minuto bawat unit gamit ang mga pangunahing kagamitang pangkamay.
Ang Buong Proseso sa Isang Sulyap
| Stage | Kagamitan / Paraan | Pagsusuri sa Kalidad ng Pangunahing Kaalaman |
|---|---|---|
| 1. Laser Cutting | Fiber laser CNC | Mga sukat ng panel ± 0.1 mm |
| 2. Pagsuntok ng CNC | Turret punch press | Katumpakan ng posisyon ng butas, mga gilid na walang burr |
| 3. Pagbaluktot gamit ang Pindutin ang Preno | CNC press preno | Anggulo ng liko, haba ng pagbabalik ng flange |
| 4. Hinang | MIG hinang | Haba ng tahi, pagtagos, biswal na inspeksyon |
| 5. Paunang Paggamot + Powder Coat | 5-yugtong kemikal na paliguan + electrostatic spray + oven cure | Kapal ng patong (µm), cross-cut ng pagdikit |
| 6. Pag-iimpake + Paglo-load | Pambalot na gawa sa perlas na bulak, strapping ng karton, plano ng pagkarga ng lalagyan | Pagkakumpleto ng hardware, bigat ng karton, katumpakan ng etiketa |
Ang Ibig Sabihin Nito Kapag Naghahanap Ka ng Sourcing
Ang prosesong nasa itaas ay karaniwan sa mga malalaking pabrika ng bakal na locker — at bihira sa iba. Ang aming listahan ng mga nangungunang tagagawa ng mga muwebles sa opisina na bakal sa Tsina ay nagpapakita kung ano ang nagpapaiba sa dalawang grupo sa pagsasagawa. Ang mga pagkakaiba sa pagitan ng isang mahusay na pabrika at isang katamtaman ay karaniwang bumababa sa tatlong bagay:
- Kapal at grado ng bakal — itanong ang aktwal na mm spec, hindi ang “18 gauge” (isang numero na may iba't ibang kahulugan sa iba't ibang pamantayan). Ang aming pamantayan ay 0.5 mm para sa mga side panel, 0.6 mm para sa mga pinto; ang mga heavy-duty na modelo ay gumagamit ng 0.8–1.0 mm.
- Pre-treatment bago ang powder coating — isang 5-yugtong linya (pag-alis ng langis → paglilinis ng kalawang → phosphate → passivate → rinse) ang minimum para sa isang tapusin na tatagal. Ang mas kaunting mga yugto ay nangangahulugan na ang patong ay nakapatong sa bakal na hindi maayos na inihanda.
- Pagkakapare-pareho ng panel-to-panel — humiling ng sample mula sa kalagitnaan ng pagpapatakbo, hindi lamang ang unang piraso. Ang mga linya ng CNC ay dapat gumawa ng magkaparehong mga panel sa isang buong order; ang mga linyang pinapatakbo ng kamay ay maaaring mag-drift.
Kung hindi masasabi sa iyo ng isang supplier ang kapal ng kanilang bakal sa milimetro, ang bilang ng mga yugto ng pre-treatment, o kung ang kanilang punch press ay CNC o manual — ang mga tanong na iyan ay sulit na itanong bago ka mag-order.
Mga Madalas Itanong
Anong materyal ang ginagamit sa paggawa ng mga locker na bakal?
Karamihan sa mga steel locker ay gawa sa cold-rolled steel sheet, karaniwang may kapal na 0.4–1.0 mm depende sa aplikasyon. Ang cold-rolled steel ay nag-aalok ng mas makinis na surface finish at mas mahigpit na dimensional tolerances kaysa sa hot-rolled steel, na mahalaga para sa malinis na pagkakahanay ng pinto at pare-parehong powder-coat finish.
Gaano katagal ang paggawa ng isang bakal na locker?
Para sa isang karaniwang single-door o multi-door steel locker na ginawa sa isang CNC production line, ang proseso ng paggawa mula sa pagputol ng sheet hanggang sa naka-pack na karton ay karaniwang tumatagal ng 3-5 araw ng trabaho bawat batch, depende sa laki ng order, oras ng pagpapatigas ng powder-coat, at mga yugto ng inspeksyon ng kalidad.
Ano ang powder coating sa isang steel locker?
Ang powder coating ay isang proseso ng electrostatic dry-finishing. Ang mga pinong particle ng pulbos ay sinisingil nang electrostatic at ini-spray sa mga grounded steel panel, pagkatapos ay pinapatuyo sa oven. Ang resulta ay isang matigas at pantay na finish na mas lumalaban sa pagkapira-piraso, pagkamot, at kalawang kaysa sa likidong pintura.
Bakit ipinapadala ang mga steel locker nang naka-flat-pack?
Ang flat-pack (KD — knock-down) shipping ay nagpapaliit sa bawat locker sa magkakahiwalay na panel, na magkakapatong nang mahigpit sa isang karton. Malaki ang naitutulong nito sa pagpaparami ng mga unit bawat container kumpara sa mga pre-assembled na locker sa pagpapadala, na nakakabawas sa gastos sa kargamento bawat unit. Ang on-site assembly ay karaniwang tumatagal ng 10–20 minuto bawat unit gamit ang mga pangunahing kagamitan.
Anong mga pagsusuri sa kalidad ang nangyayari sa paggawa ng steel locker?
Kabilang sa mga pangunahing checkpoint ng kalidad ang: inspeksyon sa dimensyon ng mga pinutol at binutas na panel, mga visual at istruktural na pagsusuri sa weld-seam, mga pagsubok sa kapal at pagdikit ng patong pagkatapos ng powder coating, mga pagsusuri sa pagkakahanay ng pinto at paggana ng bisagra pagkatapos ng pag-assemble, at isang pangwakas na inspeksyon bago ang pag-empake bago i-seal ang mga karton.


