 İçeriğe atla


Filipinler'den bir alıcı bana bir keresinde şöyle sormuştu: "Dolaplarınızın sadece güzel görünmesi için boyanmadığını, gerçekten dayanıklı olduğunu nasıl bileceğim?" Bu yerinde bir soru. Cevap broşürde değil, fabrikada. İşte soğuk haddelenmiş çelik rulosundan konteynere yüklenmeye hazır bitmiş bir dolaba kadar tam olarak neler olduğunu anlatayım.
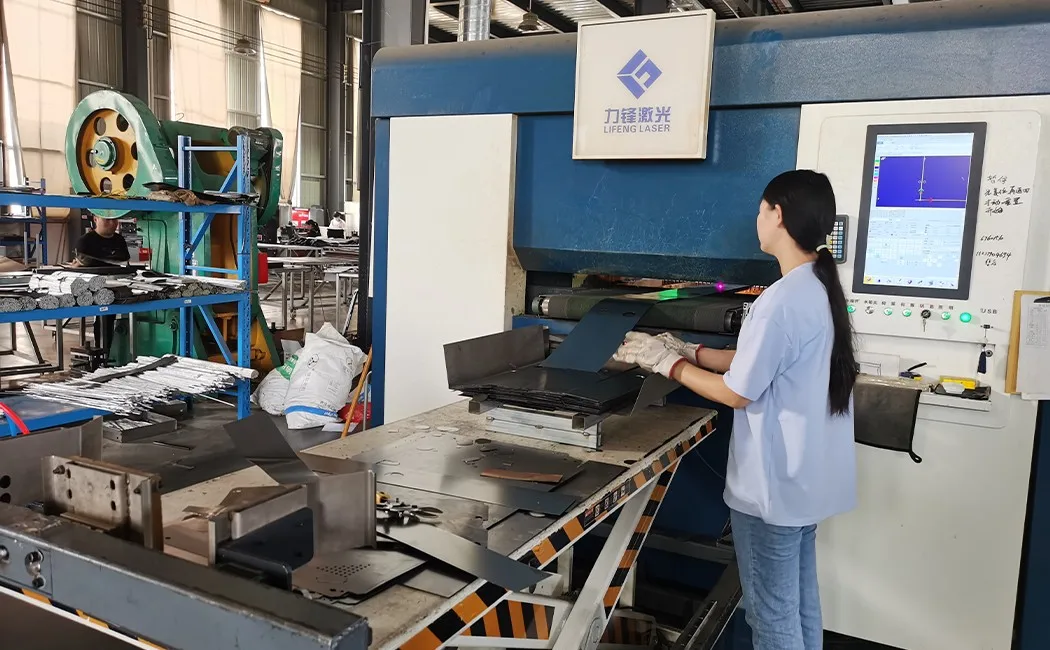
Adım 1: Lazer Kesim — Her Panelin Başlangıç Noktası
Ham madde, standart ofis ve okul dolapları için tipik olarak 0.5–0.8 mm kalınlığında, ağır hizmet uygulamaları için ise 1.0 mm'ye kadar çıkan soğuk haddelenmiş çelik levhadır. (Projenizin hangi kalınlığa ihtiyacı olduğundan emin değil misiniz? Çelik dolap boyutları ve ölçüleri kılavuzumuz, 0.4–1.0 mm aralığının tamamını gerçek kullanım durumlarına göre eşleştirir.) Bobinler, lazer kesicinin besleme tablasına açılır. Operatörün CNC konsoluna yüklenen parça programı tarafından yönlendirilen bir fiber lazer kafası, her panelin ana hatlarını, kesimini ve yuvasını, elle veya eski plazma yöntemleriyle imkansız olacak hızlarda izler. Burada hassasiyet önemlidir çünkü 0.5 mm kare olmayan bir panel kapıda tam olarak kapanmaz. Fiber lazer, minimum ısı bozulmasıyla temiz kenarlar keser, böylece aşağı akış bükme presi gerçekten düz ve boyut olarak tutarlı paneller elde eder - 1 numaralı ünite ve 500 numaralı ünite aynıdır.
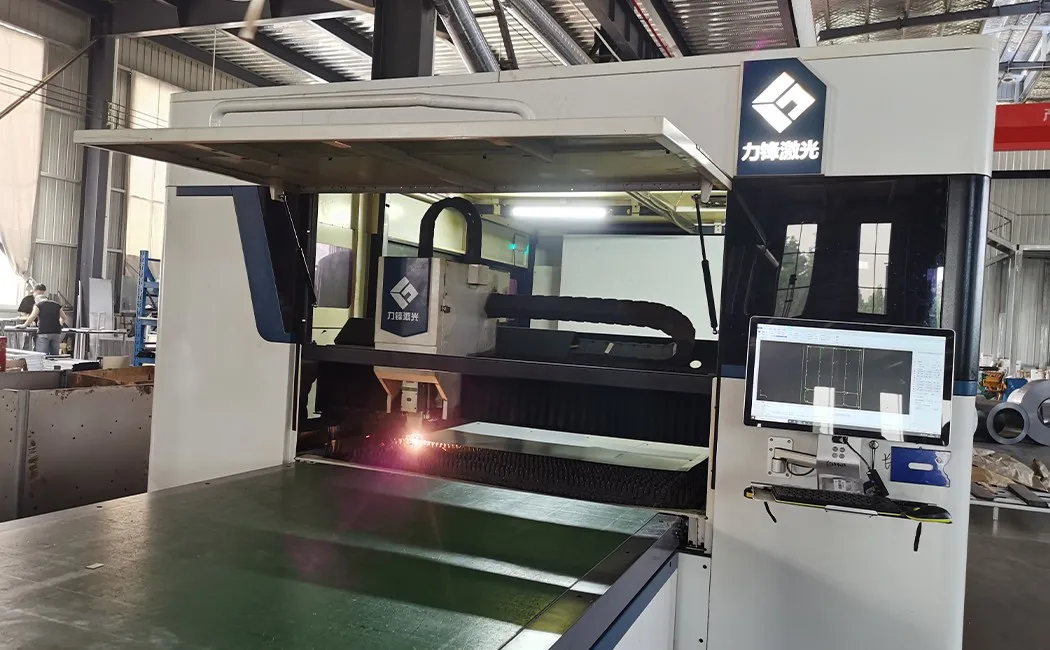
Adım 2: CNC Delme — Sonradan Düşünülen Bir Şey Olmayan Delikler
Yeni kesilmiş paneller CNC taretli pres makinesine taşınır. Havalandırma yuvaları, menteşe montaj delikleri, kilit gövdesi kesimleri ve askı çubuğu braketleri burada tek bir otomatik geçişte preslenir. Okul projelerinde presleme tutarlılığı en hızlı şekilde ortaya çıkar; okul dolabı üretici kılavuzumuz, sipariş vermeden önce doğru bir teknik özellik sayfasının neyi kanıtlaması gerektiğini açıklar. Eski fabrikalar bunları elle deler; tutarsız pozisyonlar, sıkışan menteşeler, takılan kilitler ve yamuk duran raf pimleri anlamına gelir. CNC presleme hattında, takım pozisyonları lazer kesimle aynı dijital dosyanın bir parçasıdır. Hiçbir şey manuel olarak ölçülmez. Sonuç olarak, kapı panelindeki A pozisyonuna ve gövde panelindeki A pozisyonuna bir menteşe taktığınızda, her iki delik de aynı koordinatlardan delindiği için hizalanır; bu, birinin şans eseri olmasından kaynaklanmaz.
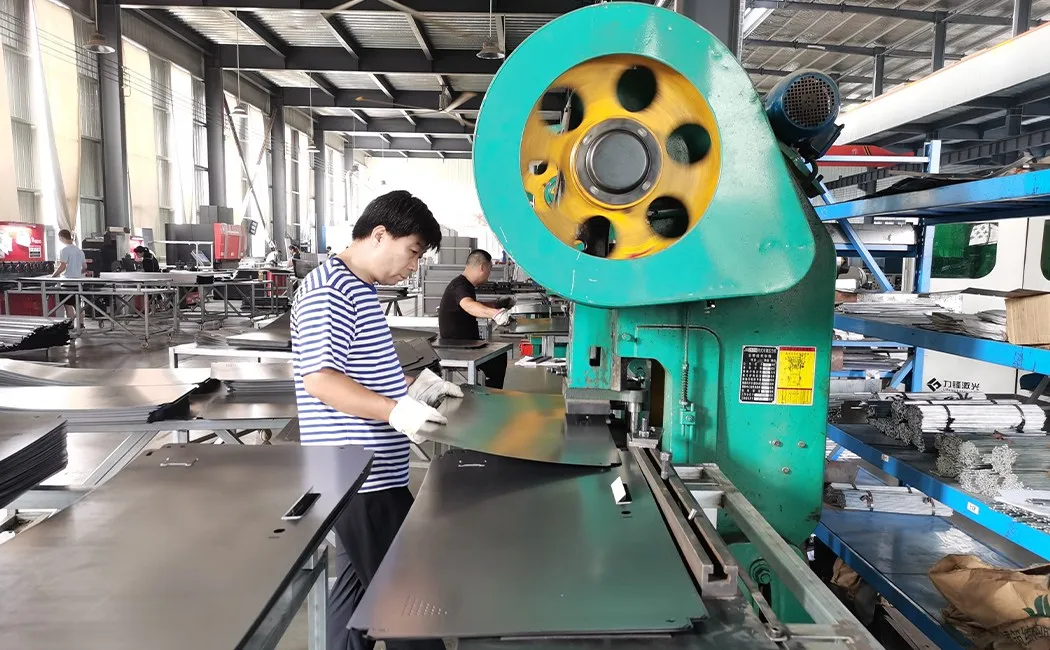
3. Adım: Pres-Fren Bükme — Düz Sac Levhayı Yapısal Hale Getirme
Düz bir panelin yapısal rijitliği neredeyse yok denecek kadar azdır. Bükme işlemi bunu değiştirir. Pres bükme makinesi, her panelin kenarlarını tam olarak açılı flanşlara katlar; yan panellerde tipik olarak 90° dönüşler ve kapı panellerinde kapı girintisini ve rijitleştiriciyi tek bir hareketle oluşturan bileşik bir profil. Bu katlamalar iki şey yapar: panelleri montaj sırasında birbirine kilitleyen geometriyi oluştururlar ve panelin bükülmeye karşı direncini önemli ölçüde artırırlar. 0.6 mm kalınlığındaki düz bir levha elinizde kolayca bükülür; aynı levha iki 90° flanşla gerçekten rijit hale gelir. Bu nedenle, çelik dolap kalınlığı ve katlama profili birlikte gerçek dünyadaki mukavemeti belirler; sadece ham kalınlık değil.
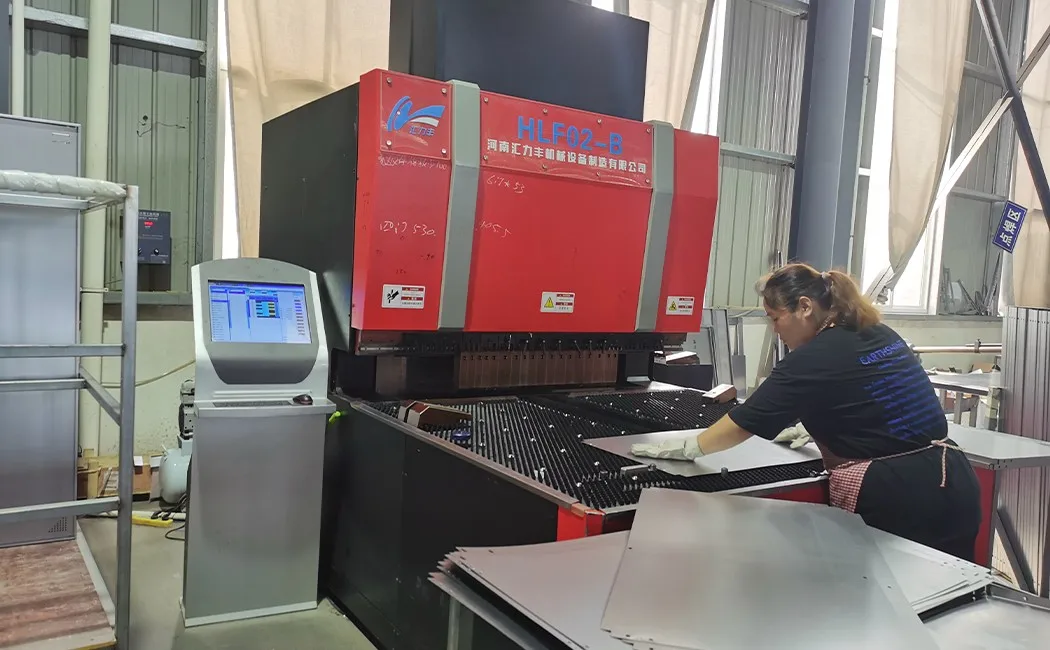
Adım 4: Kaynak — En Önemli Noktalarda Kalıcı Bağlantılar
Bir dolabın her bağlantı noktasının kaynaklanması gerekmez. Demonte (KD) modellerde, gövde panelleri montaj sırasında önceden takılmış dişli somunlar aracılığıyla bağlanır; son kullanıcı tarafından kaynak yapılması gerekmez. (Projeniz için iki yapıyı karşılaştırıyorsanız, KD ve kaynaklı karşılaştırmamız mukavemet, nakliye maliyeti ve saha koşullarını yan yana ele almaktadır.) Ancak bazı yapısal noktalar - menteşe takviye plakaları, kilit çubuğu kılavuz braketleri, kaynaklı gövde modellerindeki iç raf destekleri - fabrikada MIG kaynağı ile kaynaklanır. MIG (Metal İnert Gaz) kaynağı, ana metal ve dolgu telini tek bir parça halinde birleştiren sürekli bir kaynak dikişi oluşturur. Doğru yapıldığında, kaynak bölgesi en az çevredeki çelik kadar güçlüdür. Kaynakçılarımız dikiş uzunluğu ve penetrasyon spesifikasyonuna göre çalışır ve paneller yüzey işleme hattına geçmeden önce kaynaklar görsel olarak incelenir.
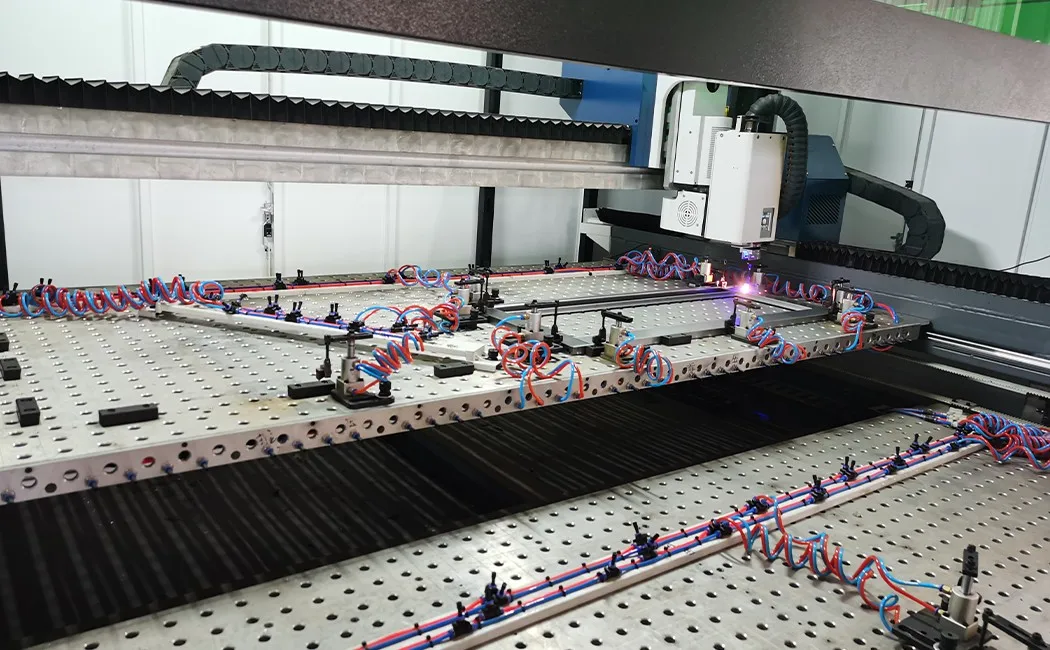
Adım 5: Yüzey İşlemi ve Toz Boya Kaplama — Koruyucu Son İşlem
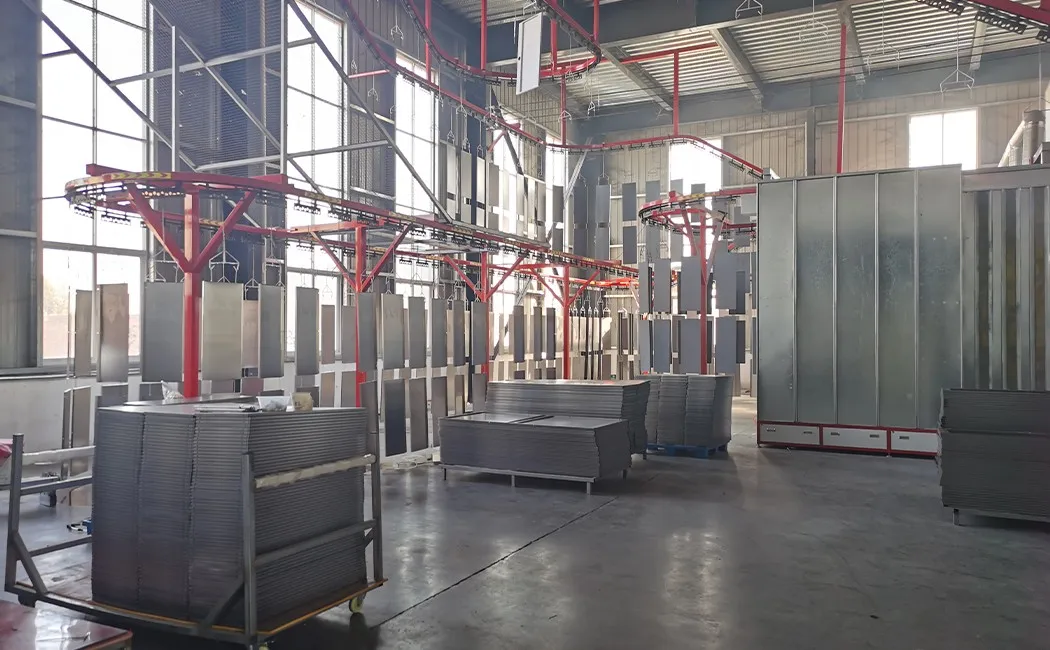
Çelik, toz boya panele uygulanmadan önce çok aşamalı bir ön işlem hattından geçer: yağ giderme, pas temizleme, çinko fosfatlama ve pasivasyon. Bu adımlardan herhangi birini atlarsanız, toz boya sonunda kabaracak ve soyulacaktır - dıştan içe değil, çelik yüzeyinden dışa doğru. Ön işlemden sonra, paneller üstten taşıma bandına asılır, püskürtme kabinine taşınır ve elektrostatik olarak kaplanır: toz boyaya elektrik yükü verilir ve topraklanmış paneller, boya tabancasının kaçıracağı girintiler ve kıvrımlar da dahil olmak üzere, tozu eşit şekilde çeker. Daha sonra yüklü taşıma bandı panelleri kürleme fırınından geçirir. Isı, toz parçacıklarını eritir ve sürekli, sert bir film haline getirir. Standart sonuç, 500+ saatlik tuz püskürtme testini geçen bir yüzeydir. Renk, RAL veya özel eşleştirmedir - açık gri, bej, beyaz veya alıcının belirttiği herhangi bir renk - tüm siparişin tutarlı kalması için aynı partiden uygulanır. Bu ürün serisinin uyguladığı kaplama, yerinde yaptığınız temizlik rutininin koruduğu kaplamayla aynıdır; metal ofis mobilyalarının bakımıyla ilgili kılavuzumuz bu konuyu ele almaktadır.
Adım 6: Düz Paketleme ve Konteyner Yükleme
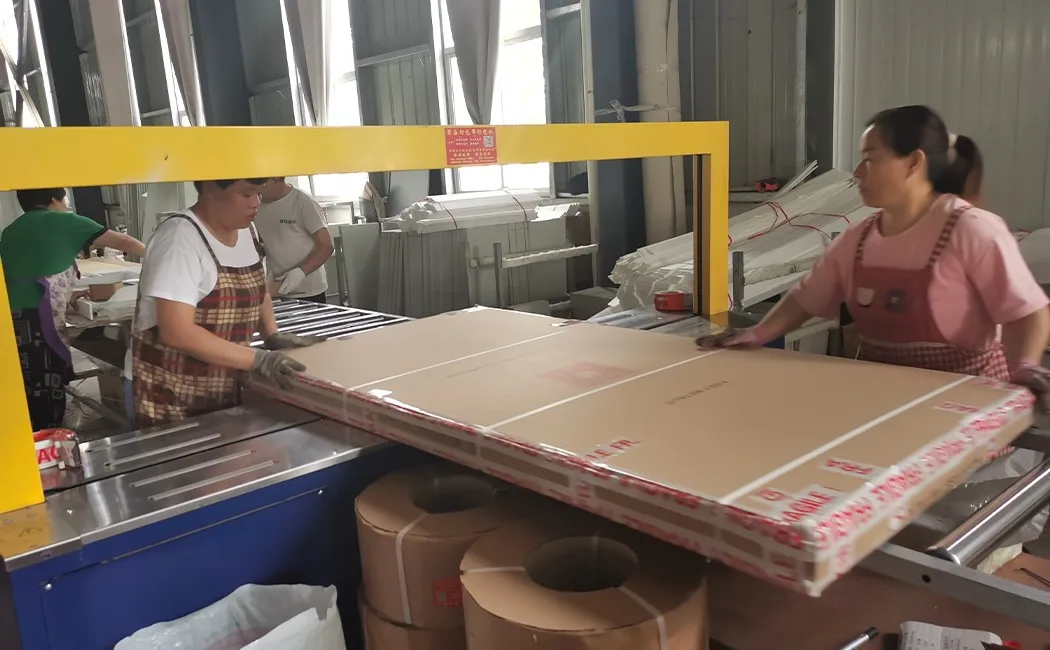
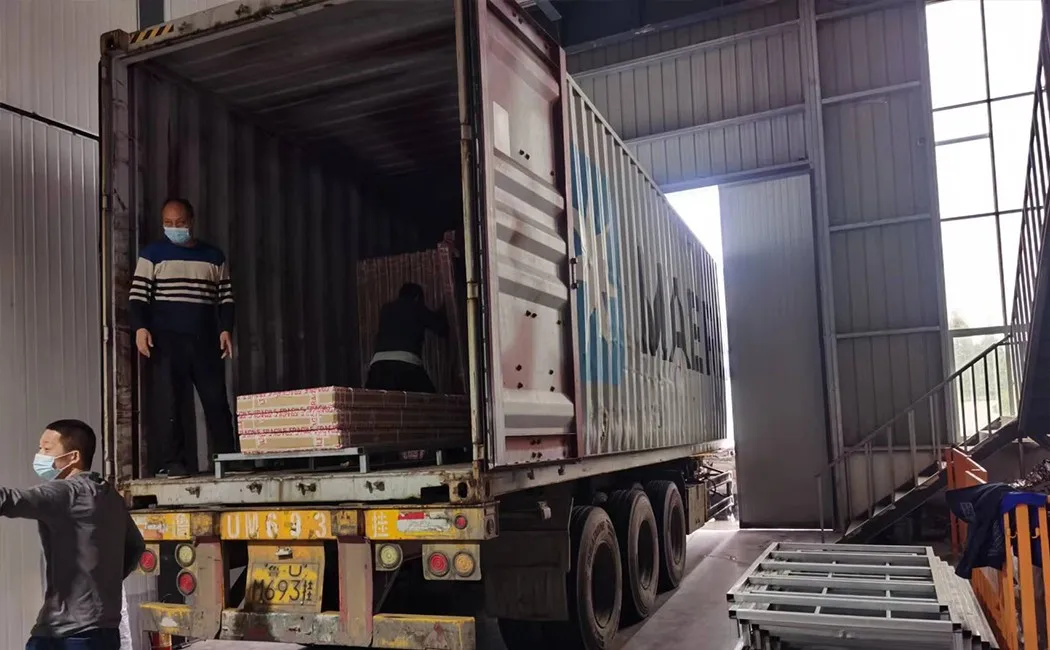
İşte KD tasarımının alıcı için avantajı burada ortaya çıkıyor. Tamamen monte edilmiş –çoğunlukla hava olan– bir dolap göndermek yerine, her ünite ayrı panellere ayrılıyor, inci pamuklu koruyucu köpükle sarılıyor ve tüm donanım (cıvata, somun, menteşe, kilit, anahtar) etiketli bir torba içinde olmak üzere düz bir şekilde kartona paketleniyor. Aynı nakliye hesaplaması tüm KD ürün yelpazemizde geçerli – ticari ranza boyut kılavuzumuz , demonte yatakların aynı nedenlerle nasıl düz bir şekilde paketlendiğini gösteriyor. Düz kartonlar paletler üzerine veya doğrudan konteyner zeminine sıkı ve sağlam sütunlar halinde istiflenir. Yükleme düzeni fiyat teklifi aşamasında planlanır – bu bizim işimizin bir parçasıdır, sonradan düşünülmüş bir şey değildir. Monte edilmiş dolapların gönderilmesine kıyasla fark önemli: düz paketleme, konteyner başına önemli ölçüde daha fazla ünite sığdırır, bu da alıcı için parça başına maliyeti doğrudan düşürür. Bu tasarruf, genellikle temel el aletleriyle ünite başına 10-20 dakika süren yerinde montajın zaman maliyetini aşar.
Tüm Sürecin Özeti
| Aşama | Ekipman / Yöntem | Temel Kalite Kontrolü |
|---|---|---|
| 1. Lazer Kesim | Fiber lazer CNC | Panel boyutları ± 0.1 mm |
| 2. CNC Delme | Taret delme presi | Delik konum doğruluğu, çapaksız kenarlar |
| 3. Pres Fren Bükme | CNC abkant pres | Bükme açısı, flanş dönüş uzunluğu |
| 4. Kaynak | MIG kaynağı | Dikiş uzunluğu, nüfuz derinliği, görsel inceleme |
| 5. Ön işlem + Toz Boya | 5 aşamalı kimyasal banyo + elektrostatik püskürtme + fırın kürleme | Kaplama kalınlığı (µm), yapışma kesiti |
| 6. Paketleme + Yükleme | İnci pamuklu ambalaj, karton bağlama, konteyner yükleme planı | Donanımın eksiksizliği, karton ağırlığı, etiket doğruluğu |
Bu, Tedarik Sürecinde Ne Anlama Geliyor?
Yukarıdaki işlem, ciddi çelik dolap fabrikaları arasında standarttır ve diğerleri arasında nadirdir. Çin'deki en iyi çelik ofis mobilyası üreticilerini derlediğimiz listemiz , pratikte iki grubu birbirinden ayıran şeyleri gösteriyor. İyi bir fabrika ile vasat bir fabrika arasındaki farklar genellikle üç şeye indirgenir:
- Çelik kalınlığı ve kalitesi — “18 gauge” (farklı standartlarda farklı anlamlara gelen bir sayı) yerine, gerçek milimetre cinsinden ölçüyü isteyin. Bizim standardımız yan paneller için 0.5 mm, kapılar için 0.6 mm; ağır hizmet modelleri ise 0.8–1.0 mm kullanır.
- Toz boyama öncesi ön işlem — Dayanıklı bir yüzey elde etmek için en az 5 aşamalı bir işlem (yağ giderme → pas temizleme → fosfatlama → pasifleştirme → durulama) gereklidir. Daha az aşama, kaplamanın düzgün şekilde hazırlanmamış çelik üzerinde kalması anlamına gelir.
- Panelden panele tutarlılık — Sadece ilk parçadan değil, üretim sürecinin ortasından da örnek isteyin. CNC hatları, tüm sipariş boyunca aynı panelleri üretmelidir; elle çalışan hatlarda sapmalar olabilir.
Eğer bir tedarikçi size çelik kalınlığını milimetre cinsinden, ön işlem aşamalarının sayısını veya pres makinesinin CNC mi yoksa manuel mi olduğunu söyleyemiyorsa, sipariş vermeden önce bu soruları sormaya değer.
Sıkça Sorulan Sorular
Çelik dolapların yapımında hangi malzeme kullanılır?
Çoğu çelik dolap, uygulamaya bağlı olarak genellikle 0.4–1.0 mm kalınlığında soğuk haddelenmiş çelik levhadan yapılır. Soğuk haddelenmiş çelik, sıcak haddelenmiş çeliğe göre daha pürüzsüz bir yüzey ve daha sıkı boyut toleransları sunar; bu da kapıların düzgün hizalanması ve homojen bir toz boya kaplaması için önemlidir.
Çelik bir dolabın üretimi ne kadar sürer?
CNC üretim hattında üretilen standart tek kapılı veya çok kapılı çelik dolaplar için, sac kesiminden paketlenmiş kartona kadar olan imalat süreci, sipariş büyüklüğüne, toz boya kuruma süresine ve kalite kontrol aşamalarına bağlı olarak parti başına genellikle 3-5 iş günü sürer.
Çelik dolaplarda toz boya kaplama nedir?
Toz boyama, elektrostatik kuru bir yüzey işleme yöntemidir. İnce toz parçacıkları elektrostatik olarak yüklenir ve topraklanmış çelik panellere püskürtülür, ardından fırında kürlenir. Sonuç, sıvı boyaya göre çok daha iyi çatlama, çizilme ve paslanmaya karşı direnç gösteren sert ve düzgün bir yüzeydir.
Çelik dolaplar neden demonte halde gönderilir?
Düz paket (KD - demonte) sevkiyatı, her bir dolabı ayrı ayrı panellere ayırır ve bu paneller bir karton kutuya sıkıca istiflenir. Bu, önceden monte edilmiş dolapların sevkiyatına kıyasla konteyner başına ünite sayısını önemli ölçüde artırarak ünite başına nakliye maliyetini düşürür. Yerinde montaj, temel aletlerle genellikle ünite başına 10-20 dakika sürer.
Çelik dolap üretiminde hangi kalite kontrolleri yapılır?
Başlıca kalite kontrol noktaları şunlardır: kesilmiş ve delinmiş panellerin boyut kontrolü, kaynak dikişlerinin görsel ve yapısal kontrolleri, toz boya kaplamadan sonra kaplama kalınlığı ve yapışma testleri, montajdan sonra kapı hizalama ve menteşe fonksiyonu kontrolleri ve kartonlar kapatılmadan önce son bir paketleme öncesi kontrolü.


