 mundarijaga


Filippindagi bir xaridor mendan bir marta: “Shkaflaringiz shunchaki chiroyli ko'rinish uchun bo'yalgan emas, balki uzoq vaqt xizmat qilishi uchun mo'ljallanganligini qanday bilaman?” deb so'radi. Bu adolatli savol. Javob broshyurada emas — u zavod polida. Xo'sh, sovuq prokatlangan po'latdan yasalgan g'altak va konteynerga yuklashga tayyor tayyor shkaf o'rtasida aynan nima sodir bo'ladi.
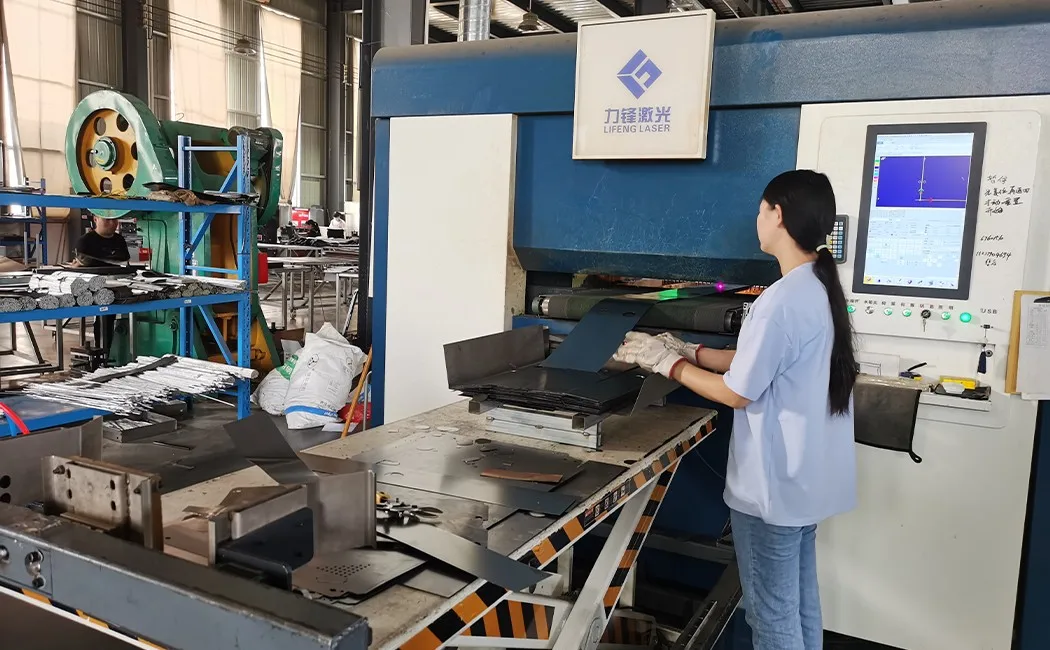
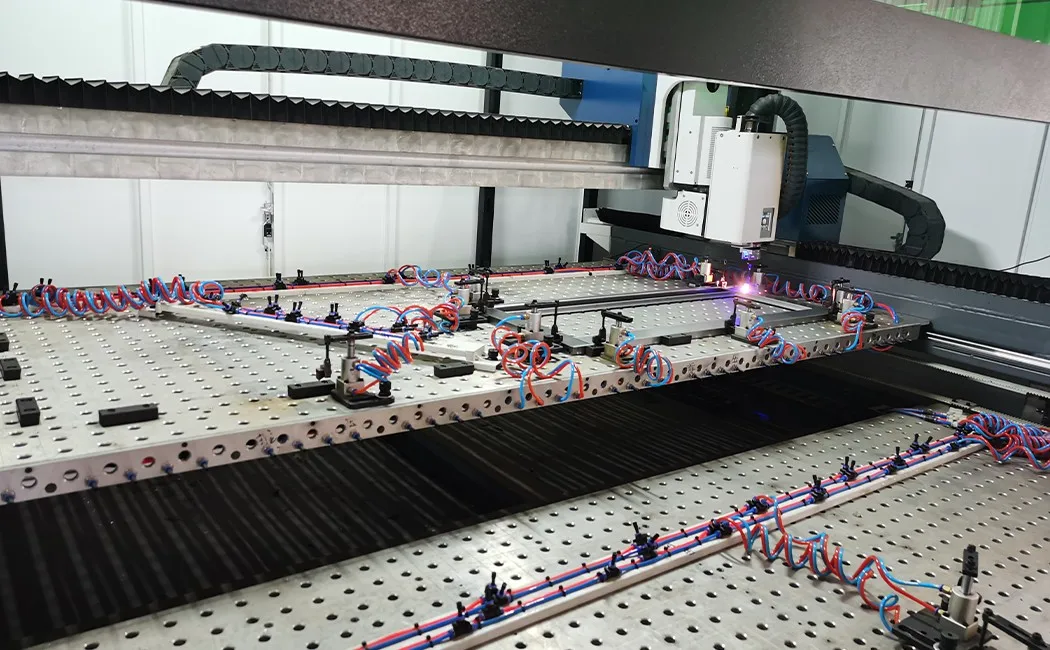
1-qadam: Lazer bilan kesish — har bir panel boshlanadigan joy
Xom ashyo sovuq prokatlangan po'lat plitalar bo'lib, odatda standart ofis va maktab shkaflari uchun 0.5–0.8 mm qalinlikda, og'ir yuk ko'tarish uchun esa 1.0 mm gacha qalinlikda bo'ladi. (Loyihangizga qaysi qalinlik kerakligini bilmayapsizmi? Bizning po'lat shkaf o'lchamlari va o'lchamlari bo'yicha qo'llanmamiz to'liq 0.4–1.0 mm tasmani haqiqiy foydalanish holatlariga moslashtiradi.) Bobinlar lazer kesgichning besleme stoliga yoziladi. Operatorning CNC konsoliga yuklangan qism dasturi tomonidan boshqariladigan tolali lazer boshi har bir panel konturini, kesilgan joyini va uyasini qo'lda yoki eski plazma usullari bilan imkonsiz bo'lgan tezlikda kuzatib boradi. Bu yerda aniqlik muhim, chunki kvadratdan 0.5 mm tashqarida bo'lgan panel eshik oldida bir tekisda yopilmaydi. Tolali lazer minimal issiqlik buzilishi bilan toza qirralarni kesadi, shuning uchun pastga egiladigan press chindan ham tekis va o'lchamlari jihatidan mos keladigan panellarni oladi - 1-blok va 500-blok bir xil.
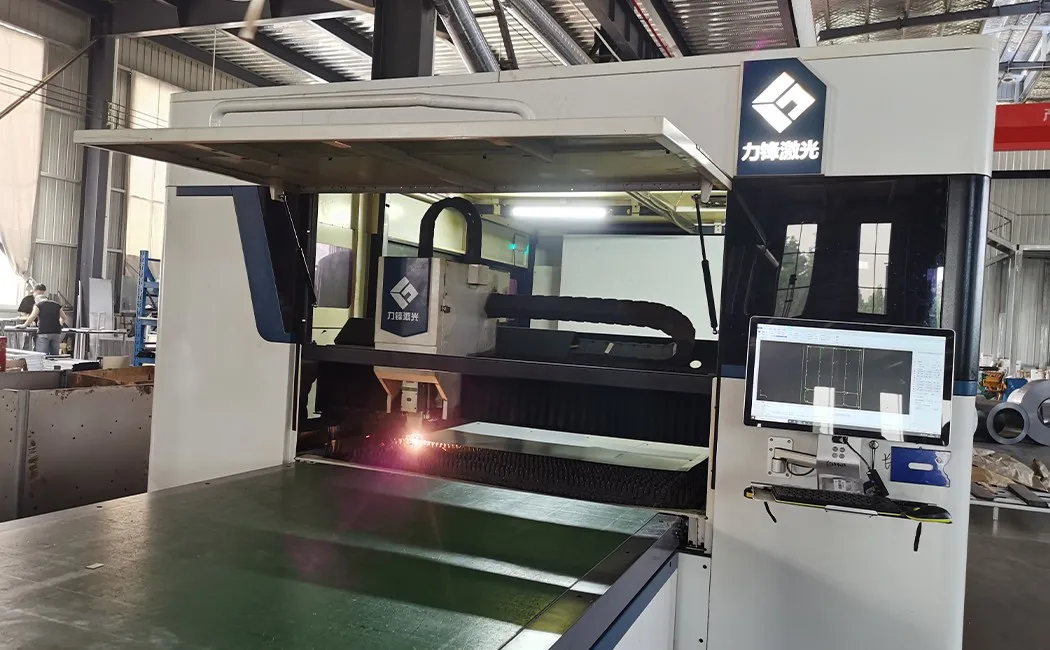
2-qadam: CNC teshish — keyin o'ylab topilmagan teshiklar
Yangi kesilgan panellar CNC minorali shtamplash pressiga o'tkaziladi. Bu yerda shamollatish teshiklari, menteşe o'rnatish teshiklari, qulflash barrelining kesiklari va osma tayoqchalar bitta avtomatlashtirilgan o'tishda bosiladi. Maktab loyihalarida shtamplashning mustahkamligi eng tez namoyon bo'ladi — bizning maktab shkafi ishlab chiqaruvchisi qo'llanmamizda buyurtma berishdan oldin tegishli texnik xususiyatlar varag'i nimani isbotlashi kerakligi tushuntirilgan. Eski zavodlar bularni qo'lda burg'ulashadi — nomuvofiq pozitsiyalar bog'laydigan menteşeler, yopishadigan qulflar va qiyshiq joylashgan javon ignalari degan ma'noni anglatadi. CNC shtamplash liniyasida asbob pozitsiyalari lazer bilan kesish bilan bir xil raqamli faylning bir qismidir. Hech narsa qo'lda o'lchanmaydi. Natijada, siz eshik panelidagi A holatida va karkas panelidagi A holatida menteşeni mahkamlaganingizda, ular ikkala teshik ham bir xil koordinatalardan teshilganligi sababli hizalanadi — kimdir omadli bo'lgani uchun emas.
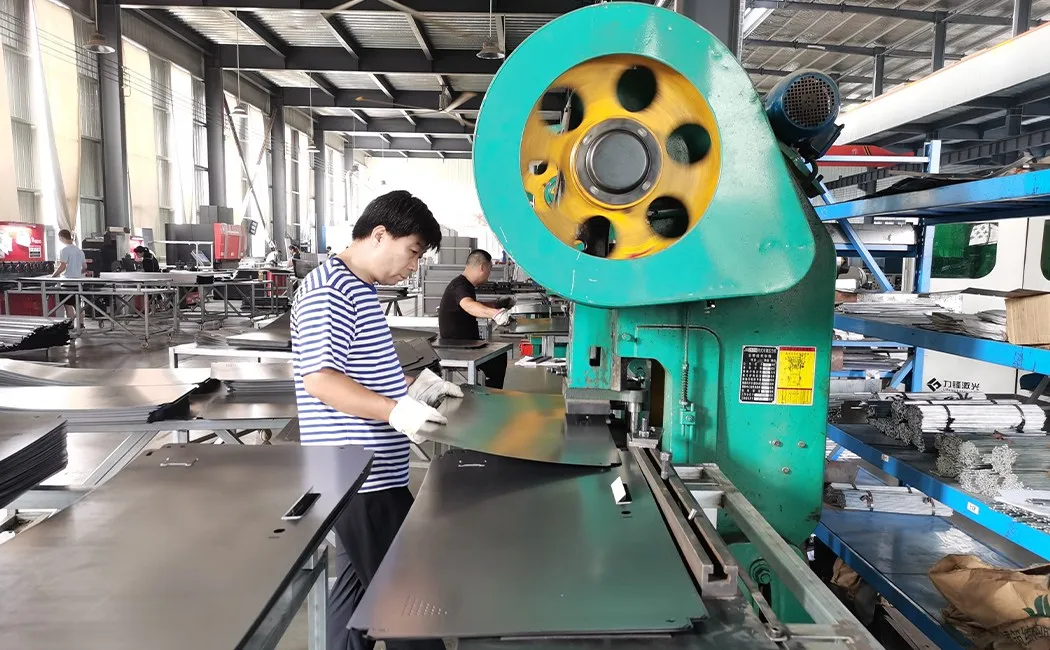
3-qadam: Tormozni bükme — Yassi listni konstruktsiyaga aylantirish
Yassi panel deyarli strukturaviy qattiqlikka ega emas. Bükme buni o'zgartiradi. Press-tormoz har bir panelning chekkalarini aniq burchakli flanjlarga buklaydi - odatda yon panellarda 90° qaytadi va eshik panellarida bir harakatda eshik rampasi va qattiqlashtiruvchisini hosil qiluvchi aralash profil. Bu buklamalar ikkita narsani bajaradi: ular yig'ish paytida panellarni bir-biriga mahkamlaydigan geometriyani yaratadi va panelning egilishga chidamliligini sezilarli darajada oshiradi. 0.6 mm yassi varaq qo'lingizda osongina egiladi; ikkita 90° flanjli bir xil varaq chinakam qattiq bo'lib qoladi. Shuning uchun po'latdan yasalgan shkaf o'lchagichi (qalinligi) va buklama profili birgalikda haqiqiy dunyodagi mustahkamlikni aniqlaydi - faqat xom qalinlikni emas.
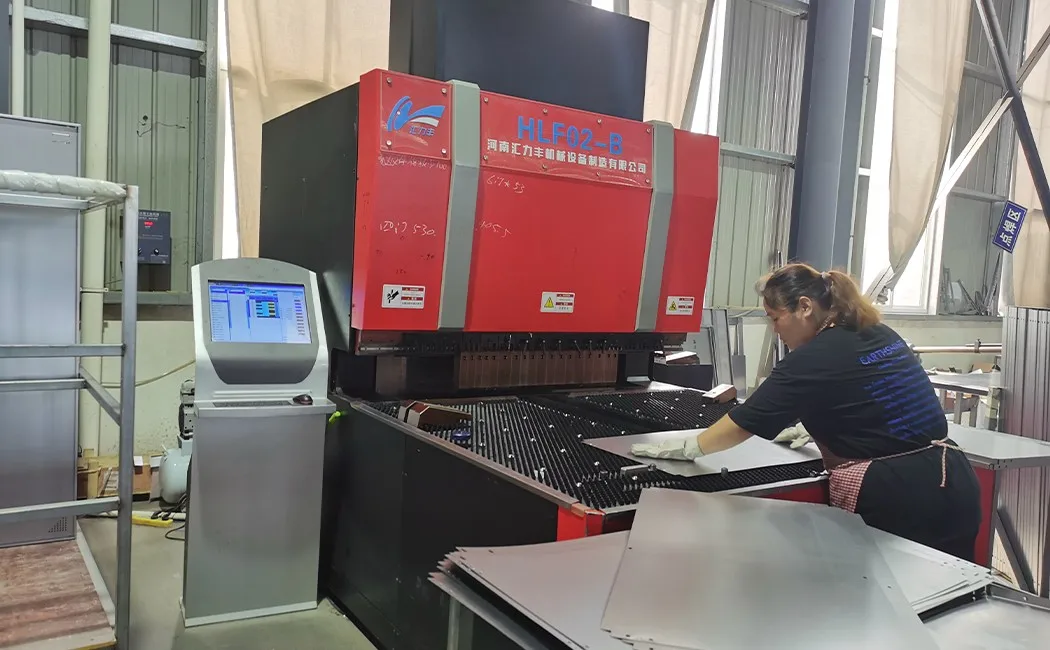
4-qadam: Payvandlash — Muhim bo'lgan joylarda doimiy bo'g'inlar
Shkafdagi har bir bo'g'inni payvandlash shart emas. KD (yiqituvchi) modellarida karkas panellari yig'ish paytida oldindan o'rnatilgan tishli gaykalar orqali ulanadi - oxirgi foydalanuvchi tomonidan payvandlash talab qilinmaydi. (Agar siz loyihangiz uchun ikkita konstruksiyani o'lchasangiz, bizning KD va payvandlangan taqqoslashimiz mustahkamlik, yetkazib berish narxi va joy sharoitlarini yonma-yon qamrab oladi.) Ammo ba'zi konstruksiyaviy jihatlar - menteşe mustahkamlash plitalari, qulflash paneli yo'naltiruvchi qavslari, payvandlangan karkas modellaridagi ichki tokcha tayanchlari - zavodda MIG payvandlanadi. MIG (Metall Inert Gaz) payvandlash asosiy metall va plomba simini bir bo'lakka birlashtiradigan uzluksiz boncuk hosil qiladi. To'g'ri bajarilganda, payvandlash zonasi hech bo'lmaganda atrofdagi po'lat kabi mustahkam bo'ladi. Bizning payvandchilarimiz chok uzunligi va penetratsiya spetsifikatsiyasiga muvofiq ishlaydi va panellar sirtni qayta ishlash liniyasiga o'tishdan oldin payvandlash joylari vizual tekshiriladi.
5-qadam: Sirtni ishlov berish va kukun bilan qoplash — himoya qiluvchi qoplama
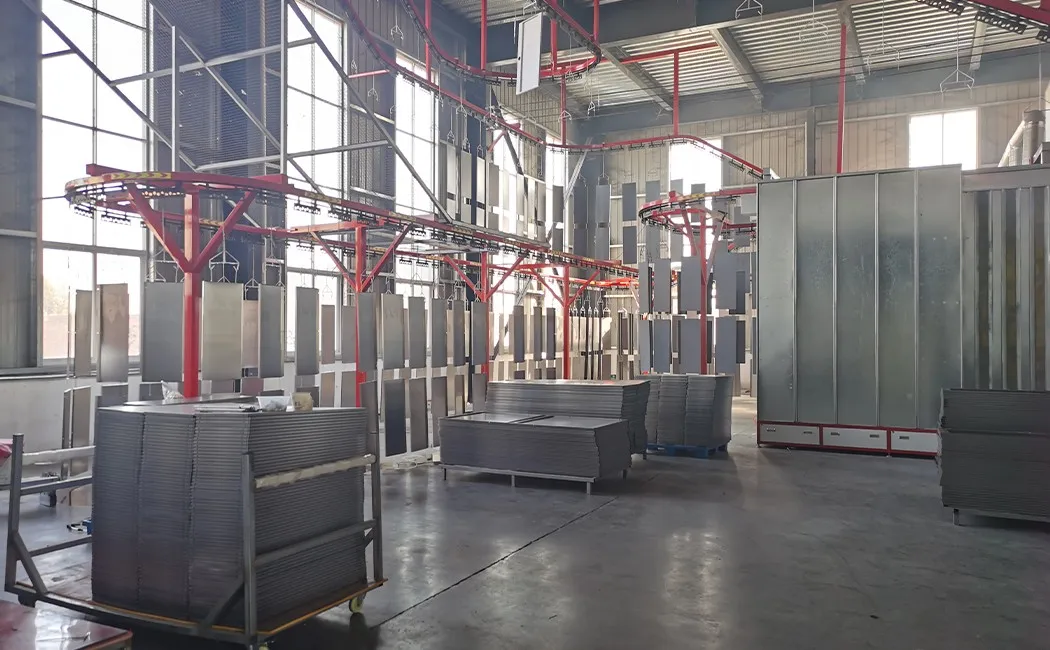
Kukun panelga tushishidan oldin, po'lat ko'p bosqichli oldindan ishlov berish liniyasidan o'tadi: moyni olib tashlash, zangni tozalash, ruxni fosfatlash va passivatsiya. Ushbu bosqichlarning birortasini o'tkazib yuboring, shunda kukun qatlami oxir-oqibat pufakchaga aylanadi va po'stloqdan tozalanadi - tashqaridan ichkariga emas, balki po'lat yuzasidan tashqariga. Oldindan ishlov berilgandan so'ng, panellar yuqori konveyer liniyasiga osib qo'yiladi, purkash kabinasiga o'tkaziladi va elektrostatik tarzda qoplanadi: kukunga elektr zaryad beriladi va yerga ulangan panellar uni bir tekis tortadi - shu jumladan bo'yoq tabancasi o'tkazib yuboradigan chuqurchalarga va burilishlarga. Keyin yuklangan konveyer panellarni qattiqlashtiruvchi pech orqali olib o'tadi. Issiqlik kukun zarralarini eritadi va uzluksiz, qattiq plyonkaga o'zaro bog'laydi. Standart natija - 500+ soatlik tuz purkash sinovidan o'tgan qoplama. Rang - RAL yoki maxsus moslik - och kulrang, bej, oq yoki xaridor ko'rsatgan har qanday rang - butun buyurtmani bir xil darajada ushlab turish uchun bir xil partiyadan qo'llaniladi. Ushbu liniya qo'llaniladigan qoplama sizning tozalash tartibingiz joyida himoya qiladigan qoplama bilan bir xil - metall ofis mebellarini qanday parvarish qilish bo'yicha qo'llanmamiz parvarish tomonini qamrab oladi.
6-qadam: Yassi qadoqlangan qadoqlash va konteynerga yuklash
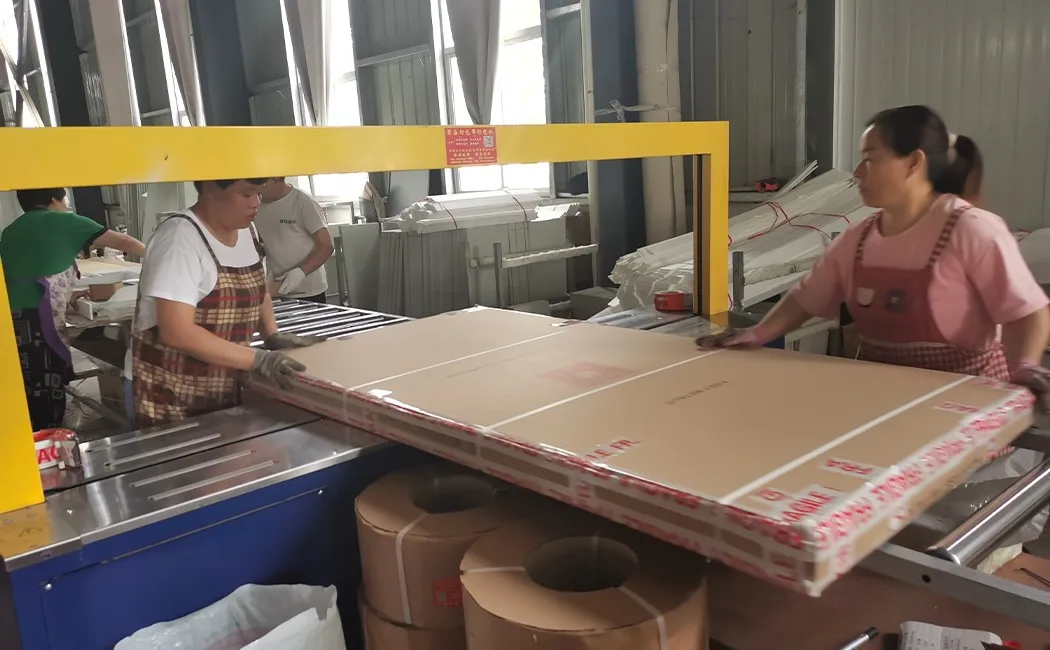
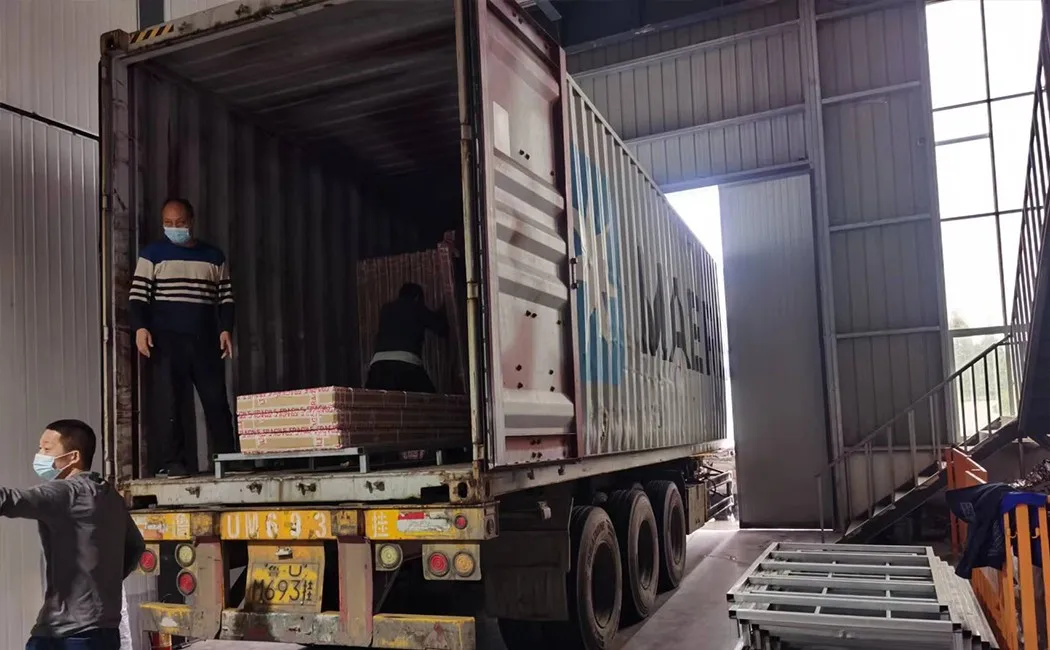
Mana shu yerda KD dizayni xaridor uchun o'zini oqlaydi. To'liq yig'ilgan shkafni - asosan havodan iborat - jo'natish o'rniga, har bir birlik alohida panellarga bo'linadi, marvarid-paxta himoya ko'pikiga o'raladi va barcha jihozlar (boltlar, gaykalar, menteşeler, qulf, kalitlar) ichida yorliqli sumkada bo'lgan holda kartonga tekis qilib qadoqlanadi. Xuddi shu yuk tashish matematikasi bizning butun KD assortimentimizga ham tegishli - bizning tijorat ikki qavatli yotoq o'lchamlari bo'yicha qo'llanmamiz pastga tushirilgan yotoqlarning bir xil sabablarga ko'ra qanday qilib tekis joylashishini ko'rsatadi. Yassi kartonlar palletlarda yoki to'g'ridan-to'g'ri konteyner polida zich, barqaror ustunlarda yig'iladi. Yuklash sxemasi narx taklifi bosqichida rejalashtirilgan - bu bizning ishimizning bir qismi, keyinroq emas. Yig'ilgan shkaflarni jo'natishdan farqi sezilarli: tekis paket har bir konteynerga ancha ko'proq birliklarni sig'diradi, bu esa xaridor uchun har bir bo'lak uchun qo'nish narxini bevosita kamaytiradi. Bu tejash ko'pincha joyida yig'ish vaqtini oshiradi, bu esa asosiy qo'l asboblari bilan har bir bo'lak uchun 10-20 daqiqa davom etadi.
To'liq jarayon qisqacha
| ta'lim | Uskunalar / Usul | Kalit sifatini tekshirish |
|---|---|---|
| 1. Lazer bilan kesish | Elyaf lazerli CNC | Panel o'lchamlari ± 0.1 mm |
| 2. CNC zımbalama | Minorali shtamp pressi | Teshik joylashuvining aniqligi, burmalarsiz qirralar |
| 3. Tormozni bükme | CNC press tormozi | Bükme burchagi, gardish qaytish uzunligi |
| 4. Payvandlash | MIG payvandlash | Chok uzunligi, penetratsiya, vizual tekshirish |
| 5. Oldindan ishlov berish + kukunli bo'yoq | 5 bosqichli kimyoviy vanna + elektrostatik purkagich + pechda quritish | Qoplama qalinligi (µm), yopishqoqlik bo'yicha kesishma |
| 6. Qadoqlash + Yuklash | Pearl-paxta o'rami, karton bog'lash, konteyner yuklash rejasi | Uskuna to'liqligi, karton og'irligi, yorliqning aniqligi |
Siz manba qidirayotganingizda bu nimani anglatadi
Yuqoridagi jarayon jiddiy po'lat shkaf fabrikalari orasida standart hisoblanadi va qolganlari orasida kam uchraydi. Xitoydagi eng yaxshi po'lat ofis mebellari ishlab chiqaruvchilarining sharhi amalda bu ikki guruhni nima ajratib turishini ko'rsatadi. Yaxshi fabrika va o'rtacha zavod o'rtasidagi farqlar odatda uchta narsaga bog'liq:
- Po'lat qalinligi va navi — “18 oʻlcham” (turli standartlarda turli maʼnolarni anglatuvchi raqam) emas, balki haqiqiy mm spetsifikatsiyasini soʻrang. Bizning standartimiz yon panellar uchun 0.5 mm, eshiklar uchun 0.6 mm; ogʻir yuk koʻtaradigan modellar 0.8–1.0 mm dan foydalanadi.
- Kukun bilan qoplashdan oldin oldindan ishlov berish — 5 bosqichli liniya (yogʻni tozalash → zangni tozalash → fosfat → passivat → chayish) bardoshli qoplama uchun minimal hisoblanadi. Kamroq bosqichlar qoplama toʻgʻri tayyorlanmagan poʻlat ustida qolib ketganligini anglatadi.
- Paneldan panelga moslik — faqat birinchi buyumdan emas, balki ishning o'rtasidan namunani so'rang. CNC liniyalari to'liq buyurtma bo'yicha bir xil panellarni ishlab chiqarishi kerak; qo'lda boshqariladigan liniyalar siljiydi.
Agar yetkazib beruvchi sizga po'latining qalinligini millimetrda, dastlabki ishlov berish bosqichlari sonini yoki shtamplash pressi CNC yoki qo'lda ekanligini ayta olmasa - bular buyurtma berishdan oldin diqqat bilan o'rganishga arziydigan savollar.
Savol-javoblar
Po'latdan yasalgan shkaflarni tayyorlash uchun qanday materiallar ishlatiladi?
Ko'pgina po'latdan yasalgan shkaflar sovuq prokatlangan po'lat plitalardan yasalgan bo'lib, odatda qo'llanilishiga qarab qalinligi 0.4–1.0 mm. Sovuq prokatlangan po'lat issiq prokatlangan po'latga qaraganda silliqroq sirt qoplamasi va qattiqroq o'lchamli bardoshlilikni ta'minlaydi, bu esa eshikning toza hizalanishi va bir xil kukunli qoplama uchun muhimdir.
Po'latdan yasalgan shkafni ishlab chiqarish qancha vaqtni oladi?
CNC ishlab chiqarish liniyasida ishlab chiqarilgan standart bitta eshikli yoki ko'p eshikli po'latdan yasalgan shkaf uchun, varaqlarni kesishdan tortib qadoqlangan kartongacha bo'lgan ishlab chiqarish jarayoni odatda buyurtma hajmiga, kukunli qoplamaning qotishi vaqtiga va sifatni tekshirish bosqichlariga qarab har bir partiya uchun 3-5 ish kunini oladi.
Po'lat shkafda kukunli qoplama nima?
Kukunli qoplama elektrostatik quruq pardozlash jarayonidir. Mayda kukun zarralari elektrostatik zaryadlanadi va yerga ulangan po'lat panellarga purkaladi, so'ngra pechda quritiladi. Natijada suyuq bo'yoqqa qaraganda yorilish, tirnalish va zanglashga ancha chidamli qattiq, tekis qoplama hosil bo'ladi.
Nima uchun po'latdan yasalgan shkaflar tekis qadoqlangan holda jo'natiladi?
Yassi paketli (KD — yiqituvchi) yuk tashish har bir shkafni alohida panellarga yig'adi va ular karton qutiga mahkam joylashadi. Bu oldindan yig'ilgan yuk tashish shkaflariga nisbatan har bir konteynerdagi birliklar sonini sezilarli darajada oshiradi va har bir birlik uchun yuk tashish narxini pasaytiradi. Joyida yig'ish odatda asosiy asboblar yordamida har bir birlik uchun 10-20 daqiqa davom etadi.
Po'latdan yasalgan shkaflar ishlab chiqarish jarayonida qanday sifat tekshiruvlari o'tkaziladi?
Asosiy sifat nazorat punktlariga quyidagilar kiradi: kesilgan va teshilgan panellarning o'lchovli tekshiruvi, payvandlash chokining vizual va strukturaviy tekshiruvlari, kukunli qoplamadan keyin qoplama qalinligi va yopishish sinovlari, yig'ishdan keyin eshikning hizalanishi va menteşe funksiyasini tekshirish va kartonlarni muhrlashdan oldin oxirgi qadoqlashdan oldingi tekshiruv.


