 Yeqela kokuqukethwe


Umthengi ePhilippines wake wangibuza: “Ngingazi kanjani ukuthi amalokha akho akhiwe ukuze ahlale isikhathi eside, hhayi nje ukuthi apendwe ukuze abukeke kahle?” Umbuzo omuhle. Impendulo ayikho encwajaneni — isendaweni yefektri. Ngakho-ke nakhu okwenzekayo phakathi kwensimbi egoqwe ngokubandayo kanye nelokha eliqediwe elilungele ukulayishwa esitsheni.
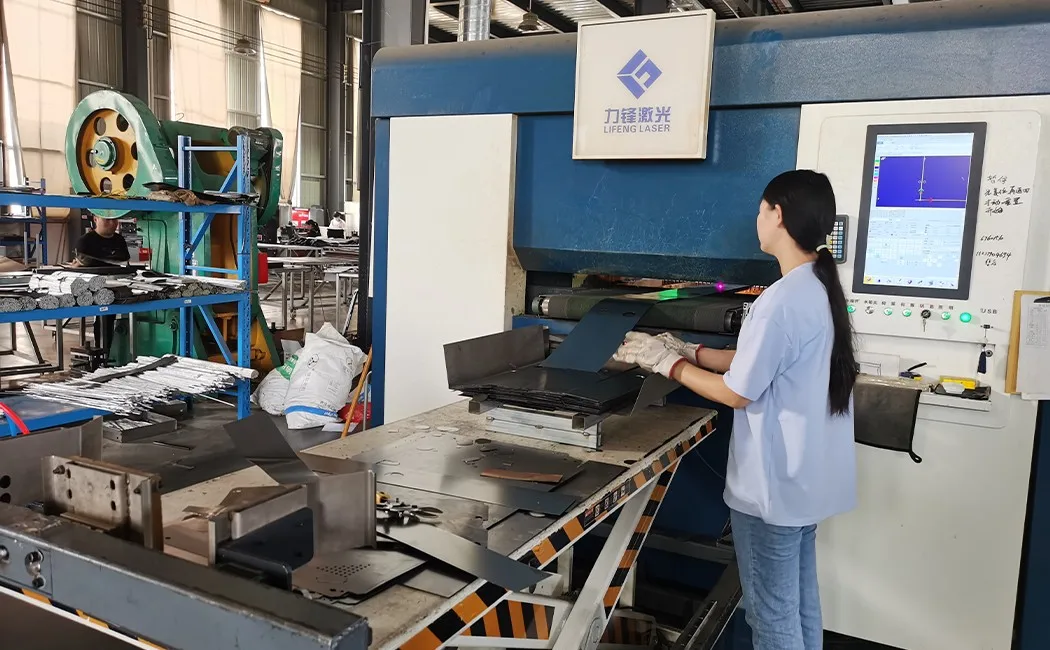
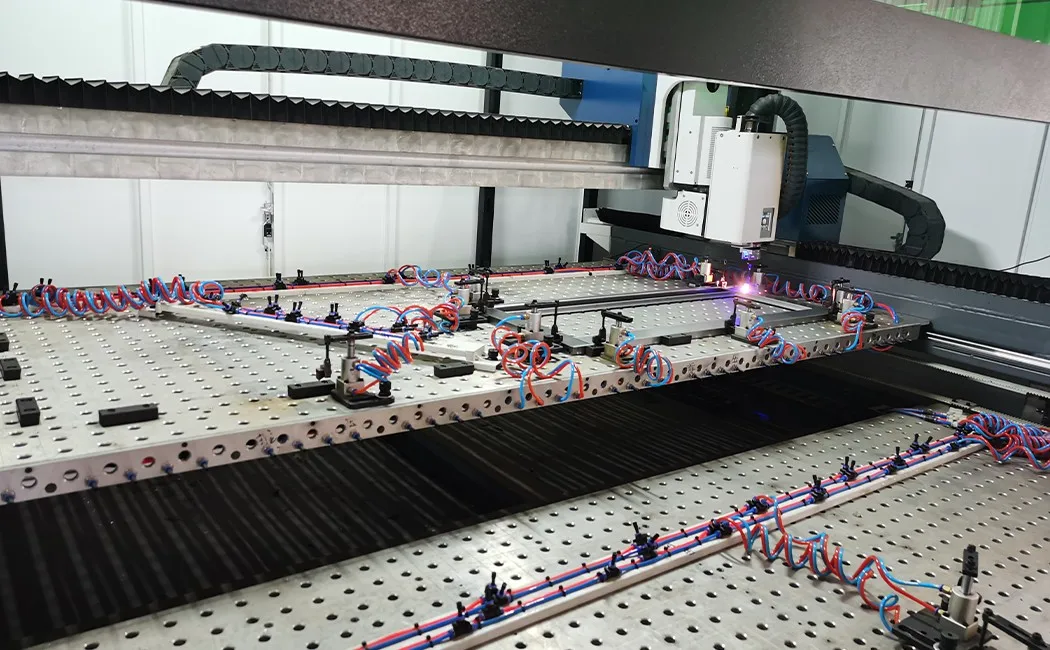
Isinyathelo 1: Ukusika Nge-Laser — Lapho Iphaneli Yonke Iqala Khona
Izinto zokusetshenziswa ziyishidi lensimbi eligoqwe ngokubandayo, ngokuvamile liyi-0.5–0.8 mm ubukhulu bama-locker ajwayelekile asehhovisi nasesikoleni, kufika ku-1.0 mm ukuze kusetshenziswe izinto ezisindayo. (Awuqiniseki ukuthi iphrojekthi yakho idinga ubukhulu obunjani? Umhlahlandlela wethu wobukhulu be-locker yensimbi ubonisa ibhendi eligcwele elingu-0.4–1.0 mm ezimweni zokusetshenziswa kwangempela.) Ama-coil avuleka etafuleni lokuphakelayo lomsiki we-laser. Ikhanda le-fiber laser - eliqondiswa uhlelo lwezingxenye olulayishwe ku-CNC console yomqhubi - lilandelela uhlaka lwephaneli ngayinye, ukusika, kanye nesikhala ngesivinini esingenakwenzeka ngesandla noma ngezindlela ze-plasma ezindala. Ukunemba kubalulekile lapha ngoba iphaneli elingama-0.5 mm ngaphandle kwesikwele ngeke livale emnyango. I-fiber laser inquma imiphetho ehlanzekile ngokushintshashintsha okuncane kokushisa, ngakho-ke umshini wokugoba ongezansi uthola amaphaneli ayisicaba futhi ahambisana kahle - iyunithi 1 kanye neyunithi 500 ziyafana.
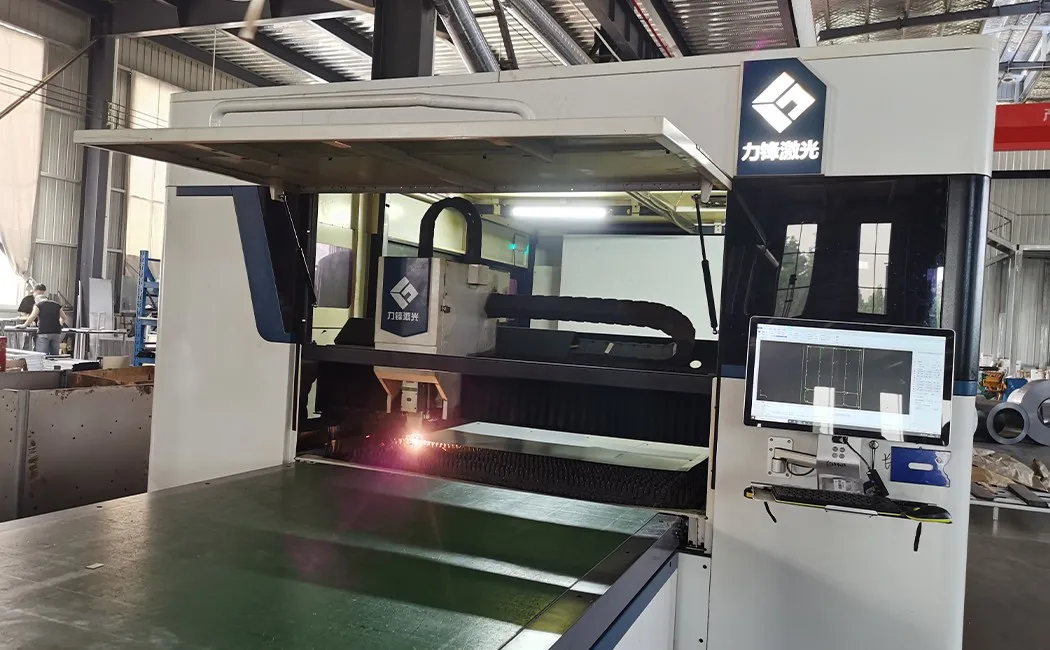
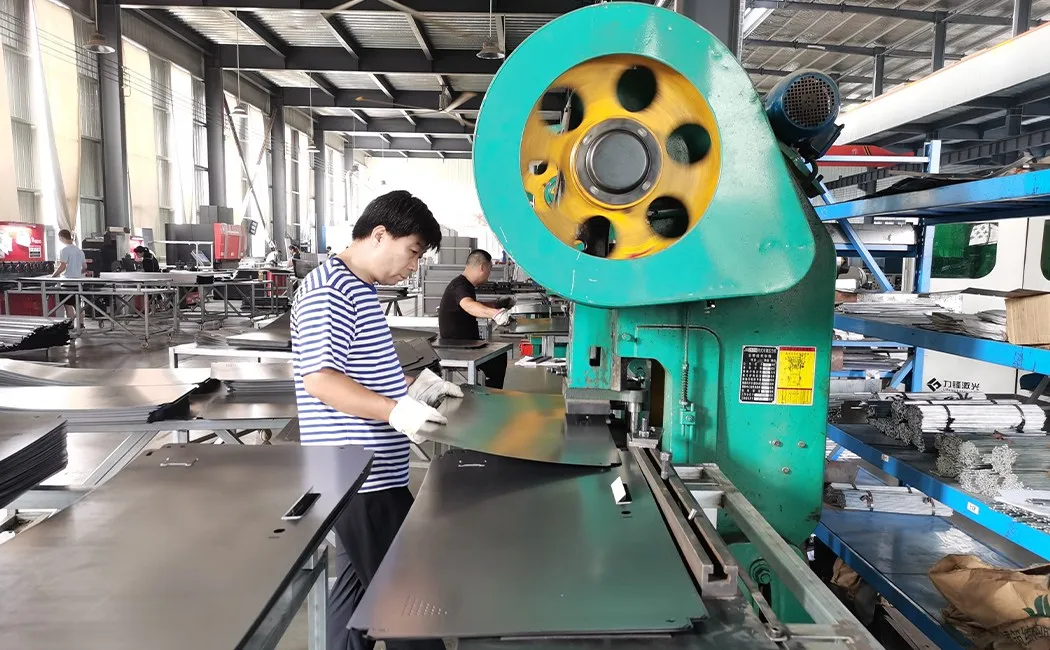
Isinyathelo 2: Ukubhoboza i-CNC — Izimbobo Ezingeyona Inhloso Yakamuva
Amaphaneli asanda kusikwa aya ku-CNC turret punch press. Yilapho izikhala zokungenisa umoya, imigodi yokufaka ihinge, iziqeshana zemigqomo yokukhiya, kanye nama-lenging rod brackets konke kucindezelwa ngephasi elilodwa elizenzakalelayo. Amaphrojekthi esikole yilapho ukuqina kwe-punch kubonakala khona ngokushesha - umhlahlandlela wethu womkhiqizi welokha yesikole uchaza ukuthi ishidi le-spec elifanele kufanele lifakazele ini ngaphambi kokuthi u-ode. Izimboni ezindala zibhoboza lezi ngesandla - izikhundla ezingaguquki zisho amahinge abopha, izikhiye ezinamathelayo, kanye nezikhonkwane zeshelufu ezihlala zigobile. Emgqeni we-CNC punch, izikhundla zamathuluzi ziyingxenye yefayela ledijithali elifanayo nokusikwa kwe-laser. Akukho okulinganiswa ngesandla. Umphumela uba ukuthi uma ubopha ihinge endaweni A ephanelini lomnyango bese ubeka u-A ephanelini le-carcass, ziyavumelana ngoba zombili imigodi zabhobozwa kusukela kuma-coordinates afanayo - hhayi ngoba othile enenhlanhla.
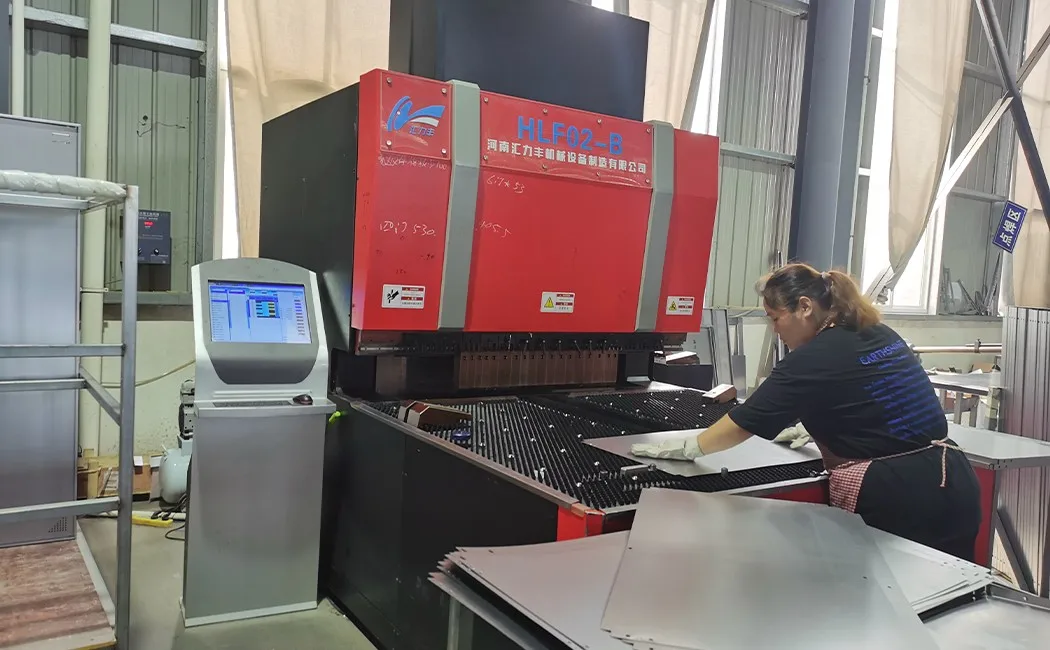
Isinyathelo 3: Ukugoba Kwebhuleki Elicindezelwe — Ukuguqula Ishidi Eliyisicaba Libe Yisakhiwo
Iphaneli eyisicaba ayinakho ukuqina kwesakhiwo. Ukugoba kuyakushintsha lokho. Ibhuleki elicindezelwe ligoqa imiphetho yephaneli ngayinye ibe yizingxenyana ezigobile kahle — ngokuvamile zibuya ngama-90° kumaphaneli aseceleni, kanye nephrofayili ehlanganisiwe kumaphaneli eminyango eyakha i-backend yomnyango kanye ne-stiffener ngesikhathi esisodwa. Lawa ma-fold enza izinto ezimbili: adala i-geometry ebopha amaphaneli ndawonye lapho kuhlanganiswa, futhi akhulisa kakhulu ukumelana kwephaneli ekugobeni. Ishidi eliyisicaba elingu-0.6 mm ligoba kalula ezandleni zakho; ishidi elifanayo elinama-flange amabili angu-90° liba lukhuni ngempela. Yingakho i-gauge yelokha yensimbi (ukujiya) kanye nephrofayili egoqekayo ndawonye kunquma amandla ezwe langempela — hhayi ukujiya okuluhlaza kuphela.
Isinyathelo 4: Ukushisela — Amajoyinti Ahlala Njalo Lapho Kubalulekile Khona
Akuwona wonke amajoyinti elokhi okudingeka ahlanganiswe. Kumamodeli e-KD (knock-down), amaphaneli e-carcass axhuma ekuhlanganisweni ngamantongomane afakwe kusengaphambili - akukho ukushisela okudingekayo ngumsebenzisi wokugcina. (Uma ulinganisa izakhiwo ezimbili zephrojekthi yakho, ukuqhathanisa kwethu kwe-KD vs okushisiwe kuhlanganisa amandla, izindleko zokuthumela, kanye nezimo zendawo eceleni.) Kodwa amanye amaphuzu esakhiwo - amapuleti okuqinisa ama-hinge, amabhuleki okuqondisa i-lock-bar, izisekelo zeshelufu zangaphakathi kumamodeli e-welded-carcass - kushiswa nge-MIG efektri. Ukushiswa kwe-MIG (Metal Inert Gas) kukhiqiza ubuhlalu obuqhubekayo obuhlanganisa insimbi engumzali kanye nentambo yokugcwalisa ibe yingcezu eyodwa. Uma kwenziwe kahle, indawo yokushisela iqine okungenani njengensimbi ezungezile. Abashiseli bethu basebenza ngobude bomthungo kanye ne-penetration spec, futhi ama-weld ahlolwa ngokubonakalayo ngaphambi kokuba amaphaneli athuthele emgqeni wokwelashwa kobuso.
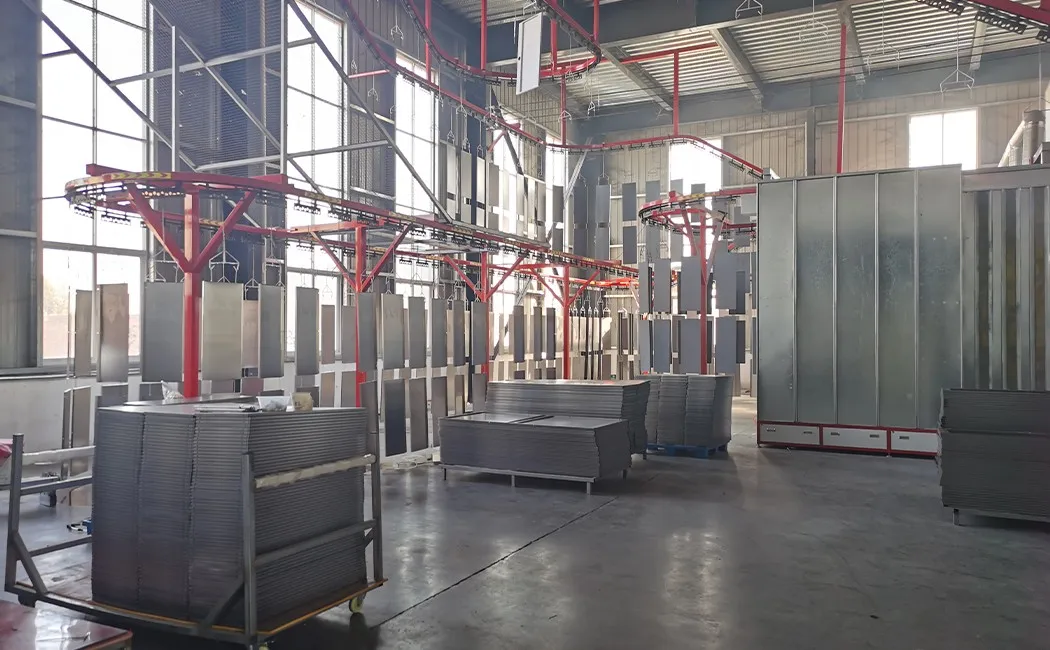
Isinyathelo 5: Ukwelashwa Komphezulu Nokumbozwa Komphunga — Ukuphela Okuvikelayo
Ngaphambi kokuba i-powder ishaye iphaneli, insimbi idlula emgqeni wangaphambi kokwelashwa onezigaba eziningi: ukususwa kwamafutha, ukuhlanza ukugqwala, i-zinc phosphating, kanye ne-passivation. Yeqa noma yiziphi zalezi zinyathelo futhi i-powder coat izogcina iqhume futhi ihlubule - hhayi kusuka ngaphandle ngaphakathi, kodwa kusuka ebusweni bensimbi ngaphandle. Ngemva kokwelashwa kwangaphambi kokwelashwa, amaphaneli alengiswe emgqeni wokuhambisa ongaphezulu, athuthelwe ebhodweni lokufafaza, bese embozwa ngogesi: i-powder inikwa ishaja kagesi bese amaphaneli asekelwe phansi ayidonsela ngokufanayo - kufaka phakathi emaceleni nasezindaweni ezizungezile ezingagejwa yisibhamu sopende. Bese i-conveyor elayishiwe ithwala amaphaneli ngehhavini elicwengekile. Ukushisa kuyancibilika futhi kuxhume izinhlayiya ze-powder zibe ifilimu eqinile neqhubekayo. Umphumela ojwayelekile uwukuphela okudlula amahora angaphezu kuka-500 okuhlolwa kwe-salt-spray. Umbala ufana ne-RAL noma ngokwezifiso - okumpunga okukhanyayo, oku-beige, okumhlophe, noma yimuphi umbala umthengi awucacisayo - osetshenziswa kusukela ku-batch efanayo ukugcina i-oda lonke lihambisana. Isembozo esisetshenziswayo lomugqa yiso leso inqubo yakho yokuhlanza esivikelayo endaweni - umhlahlandlela wethu wokuthi ungayigcina kanjani ifenisha yehhovisi yensimbi ihlanganisa uhlangothi lokunakekelwa.
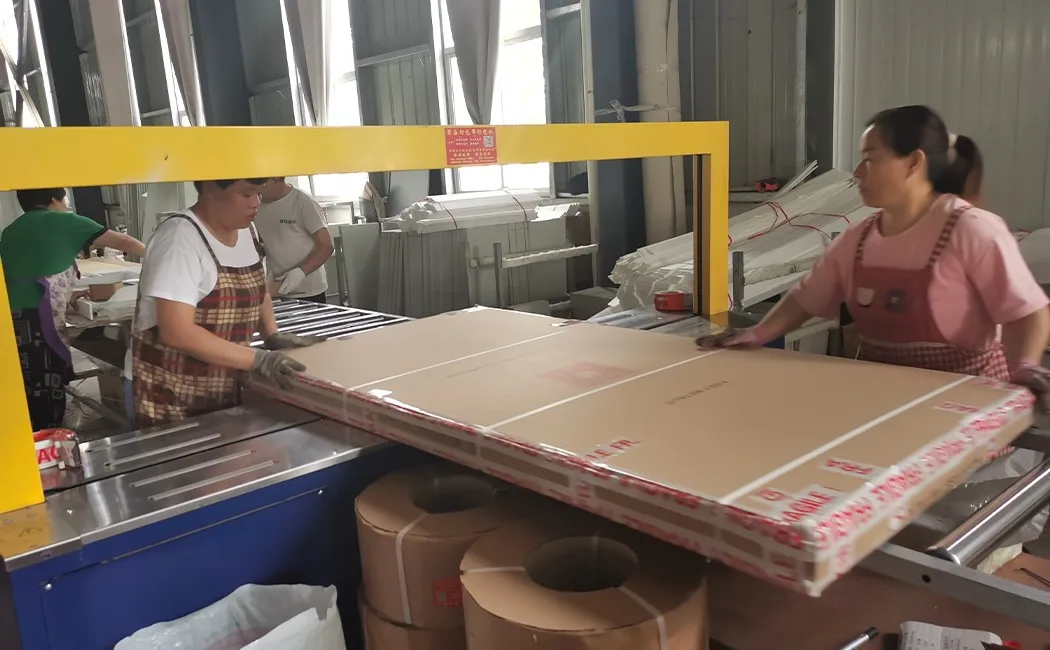
Isinyathelo 6: Ukupakisha Okuyisicaba Nokulayishwa Kwesitsha
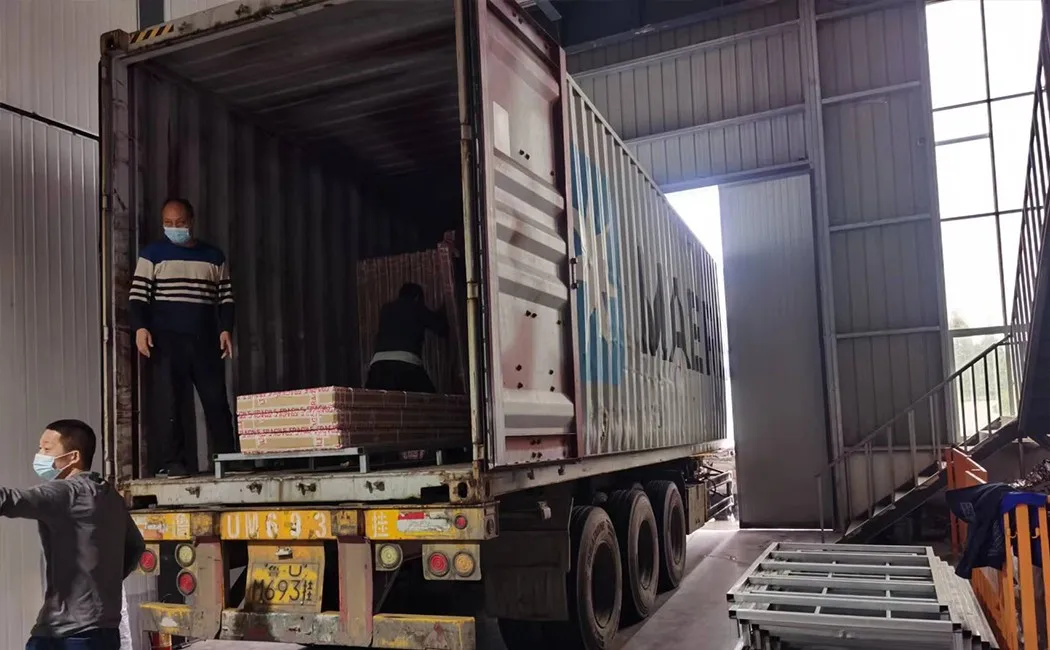
Nakhu lapho umklamo we-KD ukhokhela khona umthengi. Esikhundleni sokuthumela ilokha elihlanganiswe ngokuphelele - okuwumoya kakhulu - iyunithi ngayinye ihlukaniswe ngamaphaneli ngamanye, igoqwe nge-foam yokuvikela i-pearl-cotton, bese ipakishwa ibe yibhokisi enazo zonke izinto zokwakha (ama-bolts, amantongomane, ama-hinges, ilokhi, okhiye) esikhwameni esibhalwe ngaphakathi. Izibalo ezifanayo zemithwalo ziyasebenza kulo lonke uhla lwethu lwe-KD - umhlahlandlela wethu wobukhulu bebhedi yezentengiselwano ukhombisa ukuthi imibhede yokudiliza ipakishwa kanjani ibe yi-flat ngezizathu ezifanayo. Amabhokisi ayisicaba abekwa kuma-pallet noma ngqo phansi kwesitsha ngamakholomu aqinile, azinzile. Iphethini yokulayisha ihlelwe esigabeni sokucaphuna - yingxenye yomsebenzi wethu, hhayi ukucabanga kamuva. Umehluko uma kuqhathaniswa namalokha ahlanganisiwe okuthumela ubalulekile: iphakethe eliyisicaba lilingana kakhulu namayunithi amaningi ngesitsha ngasinye, okunciphisa ngqo izindleko zokufika ngesiqephu ngasinye kumthengi. Lokho konga kuvame ukwedlula izindleko zesikhathi zokuhlanganisa endaweni, okuthatha imizuzu eyi-10-20 ngeyunithi ngayinye ngamathuluzi esandla ayisisekelo.
Inqubo Egcwele Ngamafuphi
| Stage | Imishini / Indlela | Ukuhlolwa Kwekhwalithi Eyinhloko |
|---|---|---|
| 1. Laser Cutting | I-laser ye-fiber CNC | Ubukhulu bephaneli ± 0.1 mm |
| 2. CNC Punching | Ukucindezela kwe-Turret punch | Ukunemba kwesikhundla sembobo, imiphetho engenama-burr |
| 3. Ukugoba Kwebhuleki Elicindezelwe | I-CNC press brake | I-engeli egobile, ubude bokubuya kwe-flange |
| 4. Ukushisa | Ukushisela kwe-MIG | Ubude bomthungo, ukungena, ukuhlolwa okubonakalayo |
| 5. Ukwelashwa kwangaphambi kokwelashwa + Ingubo Yoboya | Ibhavu yamakhemikhali enezigaba ezi-5 + isifutho sikagesi + ikhambi le-oven | Ubukhulu bokumboza (µm), ukunamathela okunqunyiwe |
| 6. Ukupakisha + Ukulayisha | Ukugoqa okufana neparele, ukuboshwa kwebhokisi, uhlelo lokulayisha isitsha | Ukuphelela kwehadiwe, isisindo sekhathoni, ukunemba kwelebula |
Kusho ukuthini Lokhu Uma Uthola I-Sourcing
Inqubo engenhla ijwayelekile phakathi kwezimboni ezinkulu zensimbi — futhi ayivamile phakathi kwezinye. Isifinyezo sethu sabakhiqizi befenisha yehhovisi yensimbi abaphambili eShayina sibonisa ukuthi yini ehlukanisa la maqembu amabili ngokoqobo. Umehluko phakathi kwefektri enhle nephakathi uvame ukwehla ezintweni ezintathu:
- Ubukhulu bensimbi kanye nebanga — cela i-mm spec yangempela, hhayi i-“18 gauge” (inombolo esho izinto ezahlukene ngezindinganiso ezahlukene). Izinga lethu lingu-0.5 mm wamaphaneli aseceleni, u-0.6 mm weminyango; amamodeli asebenza kanzima asebenzisa u-0.8–1.0 mm.
- Ukwelashwa kwangaphambi kokufakwa kwempuphu — umugqa onezigaba ezi-5 (ukususwa kwamafutha → ukuhlanza ukugqwala → i-phosphate → i-passivate → ukuhlanza) ubuncane bokuqeda okuhlala isikhathi eside. Izigaba ezimbalwa zisho ukuthi ungqimba luhleli phezu kwensimbi engalungiswanga kahle.
- Ukuvumelana kwephaneli nephaneli — cela isampula kusukela phakathi nohlelo, hhayi nje ingxenye yokuqala. Imigqa ye-CNC kufanele ikhiqize amaphaneli afanayo ku-oda eliphelele; imigqa eqhutshwa ngesandla iyakhukhuleka.
Uma umhlinzeki engakwazi ukukutshela ubukhulu bensimbi yakhe ngamamilimitha, inani lezigaba zangaphambi kokwelashwa, noma ukuthi umshini wakhe wokucindezela i-punch usebenzisa i-CNC noma i-manual — leyo yimibuzo okufanele uyicindezele ngaphambi kokuthi ufake i-oda.
imibuzo ejwayelekile ukubuzwa
Yisiphi isici esisetshenziswayo ukwenza amalokha ensimbi?
Amalokha amaningi ensimbi enziwe ngeshidi lensimbi eligoqwe ngokubandayo, ngokuvamile ubukhulu obungu-0.4–1.0 mm kuye ngokuthi isetshenziswa kanjani. Insimbi egoqwe ngokubandayo inikeza ukuqeda okubushelelezi kanye nokubekezelelana okuqinile kunensimbi egoqwe ngokushisayo, okubalulekile ekuhleleni umnyango okuhlanzekile kanye nokuqeda okufanayo kwe-powder-coat.
Kuthatha isikhathi esingakanani ukwenza ilokha yensimbi?
Kwilokha ejwayelekile yensimbi enomnyango owodwa noma eneminyango eminingi ekhiqizwa emgqeni wokukhiqiza we-CNC, inqubo yokukhiqiza kusukela ekusikeni amashidi kuya ebhokisini elipakishiwe ngokuvamile ithatha izinsuku zokusebenza ezingu-3-5 ngebhetshi ngayinye, kuye ngobukhulu be-oda, isikhathi sokulungisa i-powder-coat, kanye nezigaba zokuhlola ikhwalithi.
Kuyini ukumbozwa ngempuphu ekhabetheni lensimbi?
Ukumbozwa kwempuphu kuyinqubo yokuqedela okomile nge-electrostatic. Izinhlayiya zempuphu ecolekile zishajwa ngo-electrostatic bese zifafazwa kumaphaneli ensimbi asekelwe phansi, bese ziqiniswa kuhhavini. Umphumela uba ukuqeda okuqinile, okulinganayo okumelana nokuqhekeka, ukuklwebheka, nokugqwala kangcono kunopende oluwuketshezi.
Kungani amalokha ensimbi ethunyelwa epakishwe kahle?
Ukuthunyelwa kwe-flat-pack (KD — knock-down) kuhlanganisa ilokha ngalinye libe amaphaneli ngamanye, ahlanganiswa ngokuqinile ebhokisini. Lokhu kwandisa kakhulu inani lamayunithi ngesitsha ngasinye uma kuqhathaniswa namalokha okuthunyelwa ahlanganiswe ngaphambilini, kunciphisa izindleko zokuthutha ngeyunithi ngayinye. Ukuhlanganiswa endaweni kuvame ukuthatha imizuzu eyi-10-20 ngeyunithi ngayinye ngamathuluzi ayisisekelo.
Yikuphi ukuhlolwa kwekhwalithi okwenzeka ngesikhathi sokukhiqizwa kwelokha yensimbi?
Izindawo zokuhlola zekhwalithi ezibalulekile zifaka: ukuhlolwa kobukhulu bamaphaneli asikiwe nabhajwe, ukuhlolwa okubonakalayo nokuhlelekile kokushiselwa komthungo, ukuhlolwa kokujiya kwesembozo kanye nokunamathela ngemva kokumbozwa ngempuphu, ukuhlolwa kokuqondaniswa komnyango kanye nokusebenza kwehinge ngemva kokuhlanganiswa, kanye nokuhlolwa kokugcina kwangaphambi kokupakisha ngaphambi kokuba amabhokisi avalwe.


